
Mikä on pintakäsittely ruiskeen muokkauksessa?
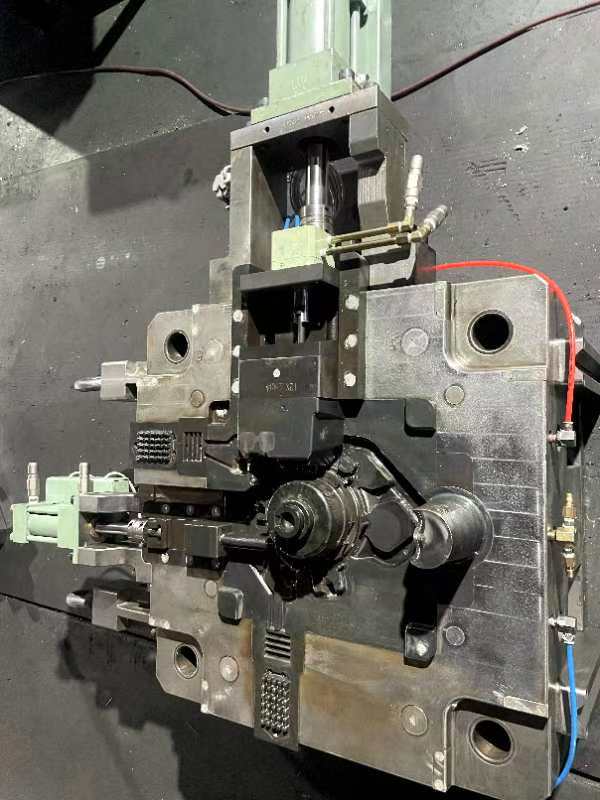
Injektointimuovauksen alalla valittu pintakäsittely voi vaikuttaa merkittävästi sekä lopputuotteen ulkonäköön että toimivuuteen.
Pintakäsittelyn määritelmä
Pinta viimeistely- ja nbsp; viittaa ruiskumuovauksen avulla valmistetun osan pintarakenteeseen. Se sisältää muotin pintaan levitetyn kiiltotason, karheuden ja kuvion. Viimeistely määräytyy itse muotin laadun sekä ruiskutusmuotiprosessissa käytettävien materiaalien perusteella. Erilaiset pintamuotit voidaan saavuttaa, kuten matta, teksturoitu tai erittäin kiiltävät viimeistelyt, jotka saavutetaan eri jälkimuokkausprosessien, kuten kiillotuksen tai tekstuurien avulla muottiin ennen tuotantoa.
Pinta-alan viimeistelyn merkitys ruiskumuokkauksessa
Pinnan viimeistely ruiskumuovauksessa on ensiarvoisen tärkeää, koska se vaikuttaa suoraan osan ulkonäköön ja toiminnallisuuteen.
Tärkeää visuaaliselle vetoomukselle
- Sileä, kiiltävä viimeistely (SPI A) tarjoaa tyylikkään, kiillotetun ilmeen, joka sopii kosmeettisiin osiin, linsseihin jne.
- Semi-gloss (SPI B) ja matta (SPI C) viimeistelyt voivat piilottaa puutteita, kuten virtaviivat, hitsauslinjat ja työkalumerkit ulkonäön parantamiseksi.
- Teksturoidut viimeistelyaineet (SPID-laadut) tarjoavat ainutlaatuisia esteettisiä vaihtoehtoja, kuten nahkaa, puunjyvää, geometrisiä kuvioita jne.
Toiminnallisuuden merkitys
- Teksturoidut viimeistelyt voivat parantaa pito- ja liukuvastusta esimerkiksi käsikäyttöisten laitteiden, ohjauspyörien jne. osalta.
- Spesifiset viimeistelyt voivat parantaa maalien ja merkkien tarttumista muottipintaan.
- Teksturointi mahdollistaa kaasujen karkaamisen muotista, ja sitä voidaan käyttää alileikkausten luomiseen.
- Pintakarkeus vaikuttaa kitkaan ja kulutuskestävyyteen, mikä voi olla tärkeää mekaanisille osille.
Miten SPI:n, VDI:n ja Mold-techin pintakäsittelystandardeja sovelletaan?
SPI:n ja VDI:n kaltaiset pintakäsittelystandardit määrittelevät muottien kosmeettisen laadun ja toiminnallisuuden erittelemällä kiilto-, rakenne- ja karheusparametrit. Näillä standardeilla varmistetaan, että pinnat täyttävät tuotteen suorituskyvyn ja esteettisen vetovoiman kannalta välttämättömät kriteerit.
Yleiskatsaus SPI Moldin viimeistelystandardeihin
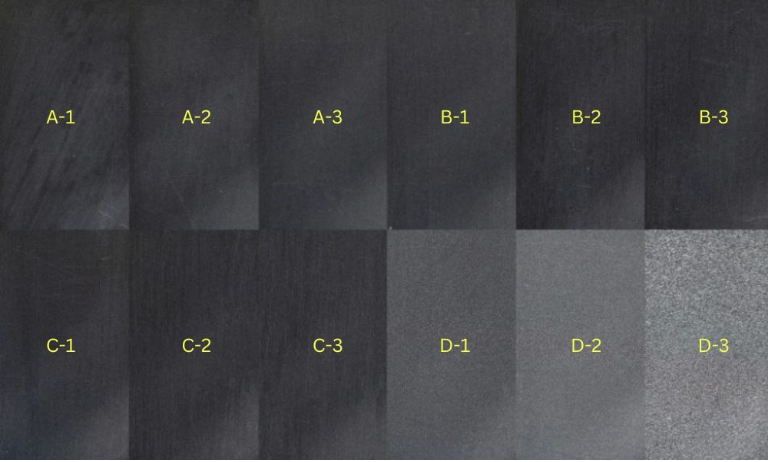
The Society of the Plastics Industry (SPI) on perustanut luokitusjärjestelmän ruiskumuottien pintapinnoille. Tämä järjestelmä luokittelee viimeistelyn kiiltäväksi (A), puolikiiltäväksi (B), matta (C) ja teksturoiduksi (D) laaduksi, joissa kaikissa on tietynlaista kiiltoa ja karheutta:
- SPI A on huippuluokkaa, joka tarjoaa erittäin kiillotettuja, kiiltäviä viimeistelyjä. Usein siihen liittyy työlästä timanttien hiomista, joka sopii sellaisiin osiin, joissa premium-look on ensiarvoisen tärkeä.
- SPI B tarjoaa puolikiiltäviä viimeistelyjä, jotka saavutetaan hienommalla sisustuksella ja vähemmän tehokkaalla kiillotuksella. Nämä viimeistelyt ovat esteettisen vetovoiman ja kustannustehokkuuden tasapaino.
- SPI C heijastaa tavanomaista mattapintaa, joka on tyypillisesti tuotettu kivihiomaaineilla.
- SPI D luo teksturoituja, ei-kiiltäviä pintoja, jotka sopivat osiin, joissa ote tai heijastamattomat ominaisuudet ovat haluttuja.
Tämän spektrin yli valutetaan muotin pinnalle tarkkoja karheusarvoja, joilla varmistetaan, että osa pitää yllä aiottua ulkonäköä.
| SPI-standardi | Viimeistely (Luokka) | Viimeistely (tyyppi) | Viimeistelymenetelmä | Tyypillinen pintakarkeus (Ra μm) |
| A-1 | Glossic | Super High Glossic | Luokka 3, 6000 Grit Diamond Buff | 0,012–0,025 |
| A-2 | Glossic | High Glossic | Luokan #6, 3000 Grit Diamond Buff | 0,025–0,05 |
| A-3 | Glossic | Normaali hohtava | Arvosana 15, 1200 Grit Diamond Buff | 0.05–0.10 |
| B-1 | Puolipilkkuinen | Hieno puolikuohuinen | 600 Grit Paper | 0.05–0.10 |
| B-2 | Puolipilkkuinen | Keskikokoinen puolitolppa | 400 Grit Paper | 0,10–0,15 |
| B-3 | Puolipilkkuinen | Normaali puolitolppa | 320 Grit Paper | 0,28–0,32 |
| C-1 | Matte | Hieno Matte | 600 Grit Stone | 0,35–0,40 |
| C-2 | Matte | Keskikokoinen matti | 400 Grit Stone | 0,45–0,55 |
| C-3 | Matte | Normaali Matta | 320 Grit Stone | 0,63–0,70 |
| D-1 | Teksturoidut | Satin teksturoitu | Kuivan räjähdelasin helmi | 0,80–1,00 |
| D-2 | Teksturoidut | Tylsää tekstiä | Dry Blast #240 Happi | 1,00-2,80 |
| D-3 | Teksturoidut | Karkeasti tekaistu | Dry Blast #24 Happi | 3,20–18,0 |
VDI 3400 -standardien ymmärtäminen
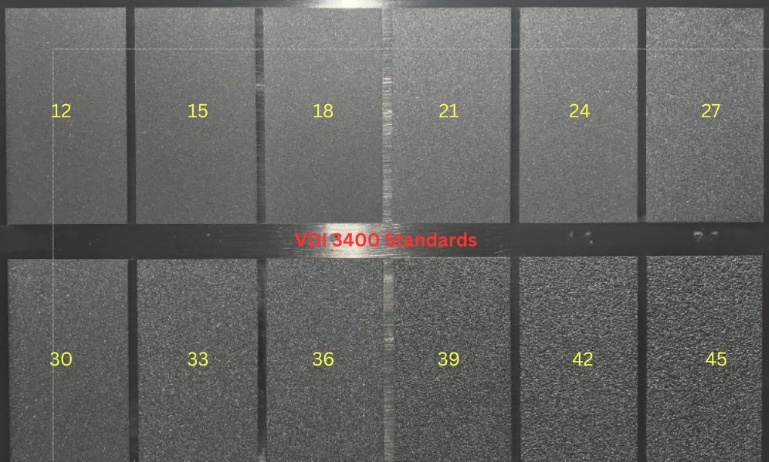
VDI 3400 standardit ovat peräisin Verein Deutscher Ingenieuresta, :stä, Saksan insinöörien liitosta. Nämä standardit kiteyttävät erilaisia tekstuureja erittäin sileästä hyvin teksturoituun, mikä mahdollistaa tarkan kontrollin ruiskun muotoillun osan tahtien ja visuaalisten ominaisuuksien suhteen. Toisin kuin SPI, VDI 3400 käyttää 3D-muotteja, joissa on erilaisia karheuksia, jotka vastaavat tiettyjä laatuluokkia, kuten VDI 12–VDI 45. Nämä fyysiset näytteet mahdollistavat suoran vertailun ja valinnan. VDI 3400 -standardit koskevat erilaisia materiaaleja ja käsittelytekniikoita ja sopivat erityisesti monimutkaisten ja yksityiskohtaisten rakennelmien saavuttamiseen.
| VDI-arvo | Kuvaus | Käyttökohteet | Pinta-alan karheus (Ra μm) |
| VDI 12 | 600 Kivi | Matalakiillotusosat | 0.40 |
| VDI 15 | 400 Kivistö | Matalakiillotusosat | 0.56 |
| VDI 18 | Kuivan räjähdelasin helmi | Satin lopettaa | 0.80 |
| VDI 21 | Dry Blast # 240 Happi | Himmeä pinta | 1.12 |
| VDI 24 | Dry Blast # 240 Happi | Himmeä pinta | 1.60 |
| VDI 27 | Dry Blast # 240 Happi | Himmeä pinta | 2.24 |
| VDI 30 | Kuivapuhallus # 24 Oxide | Himmeä pinta | 3.15 |
| VDI 33 | Kuivapuhallus # 24 Oxide | Himmeä pinta | 4.50 |
| VDI 36 | Kuivapuhallus # 24 Oxide | Himmeä pinta | 6.30 |
| VDI 39 | Kuivapuhallus # 24 Oxide | Himmeä pinta | 9.00 |
| VDI 42 | Kuivapuhallus # 24 Oxide | Himmeä pinta | 12.50 |
| VDI 45 | Kuivapuhallus # 24 Oxide | Himmeä pinta | 18.00 |
Mold-techin pintakäsittelystandardit
| Sarjat | Tekstin numero | Kuvan syvyys (tuuma) | Kuvauksen syvyys (mm) | Minimivetokulma | Kuvaus |
| MT-A | MT-11010 | 0.001″ | 0,0254 mm | 1.5° | Hieno mattahiekan kaltainen viimeistely |
| MT-A | MT-11020 | 0.0015″ | 0,0381 mm | 2.5° | Keskikokoinen mattapinta |
| MT-A | MT-11030 | 0.002″ | 0,0508 mm | 3° | Karkea mattapinta |
| MT-A | MT-11040 | 0.003″ | 0,0762 mm | 4.5° | Erittäin karkea mattapinta |
| MT-A | MT-11050 | 0.0045″ | 0,1143 mm | 6.5° | Aggressiivinen mattapinta |
| MT-B | MT-11200 | 0.003″ | 0,0762 mm | 4.5° | Geometrinen kuvio |
| MT-B | MT-11210 | 0.0035″ | 0.0889 mm | 5.5° | Geometrinen kuvio |
| MT-B | MT-11220 | 0.004″ | 0.1016 mm | 6° | Geometrinen kuvio |
| MT-D | MT-11550 | 0.0045″ | 0,1143 mm | 6.5° | Puunjyväkuvio |
| MT-D | MT-11555 | 0.006″ | 0,1524 mm | 9° | Karkea puunjyväkuvio |
Miten Mold Texture vaikuttaa ruiskeen muokattuun osaan?
Mullan tekstuurilla on ratkaiseva rooli injektiomuovattujen osien estetiikan ja toiminnallisuuden määrittelyssä. Se vaikuttaa suoraan pintakarkeuteen ja voi johtaa erilaisiin tuotantohaasteisiin, jos sitä ei hoideta kunnolla.
Mold-pinnan rooli injektioissa
Muotin ja muotin pinta on tärkein, kun määritetään ruiskun muotoisen osan laatu. Muotiprosessin aikana sulanut muovimateriaali välittää muotin pinnan koostumuksen lopputuotteeseen. Muotin pinta voi vaikuttaa maalin kiinnittymiseen. Korkeasti kiillotettu pinta johtaa kiiltävään viimeistelyyn, joka voi olla haastavampaa maalin pitämiseksi, kun taas teksturoitu pinta ja nbsp;tarjoaa parempaa maalin sidettä. Samoin tietyt tekstuurit voivat minimoida epätäydellisyyksien, kuten vuorausten, esiintymisen, jotka näkyvät muotin pinnalla, koska sulan muovin nopeudet vaihtelevat.
Halutun pintakarkeuden saavuttaminen
Teksturointiprosessit luovat muottiin erityisiä kuvioita, jotka siirtyvät osapintaan. Mallit voivat vaihdella hyvin hienoista tekstuureista, jotka hieman muuttavat osan kiiltoa raskaiksi tekstuureiksi, jotka luovat huomattavaa karheutta. Tekstuurivalikoiman tulisi olla linjassa osan aiotun käytön ja lopputuotteen laatuodotusten kanssa. Autojen sisätiloissa voidaan käyttää esimerkiksi nahkamaista tekstuuria tehostettuun pitoon ja ylelliseen tunteeseen.
Yhteinen moldi viimeistelee ongelmia ja ratkaisuja
Virtaviivat
Virtaviivat näkyvät aaltomaisina kuvioina tai värittöminä raitoina muotin pinnalla. Ne johtuvat materiaalin jäähdytysnopeuden vaihteluista, kun se virtaa muotin läpi eri tahtiin.
Ratkaisut:
- Lisää ruiskutuksen nopeutta, painetta ja materiaalin lämpötilaa, jotta muoti täyttyy ennen jäähdyttämistä
- Pyöristä muotin kulmat kohdissa, joissa seinämä paksunee, jotta virtausnopeus pysyy tasaisena
- Siirrä muotin syöttöaukkoja kauemmas jäähdytysnesteestä, jotta materiaali ei jäähdy ennenaikaisesti virtauksen aikana
Jetting
Suihkuvirtaus näkyy matomaisina pyörteinä paksun syöttöaukon lähellä. Sen syynä ovat materiaalivirtauksen lämpötilaerot, jotka johtuvat usein liian pienestä syöttöaukosta tai liian suuresta ruiskutusnopeudesta.
Ratkaisut:
- Suurenna syöttöaukkoa ja vaihda sivusyöttöaukot limityssyöttöaukoiksi.
- Vähennä injektointinopeutta, jotta estetään materiaalin liiallinen leikkauslämmitys
Painumat
Sinkkujäljet ovat pieniä depressio- tai hymykuoppia, jotka näkyvät paksummissa poikkileikkausten osissa. Niitä esiintyy, kun sisäosa jäähtyy ja kutistuu ulompaa osaa nopeammin.
Ratkaisut:
- Pistospaineen nostaminen ja paineen pitäminen oikean pakkauksen varmistamiseksi
- Lisää portin kokoa tai muuta portin sijaintia
- Suunnittele kappale uudelleen niin, että seinämän paksuus on tasaisempi ja jäykisterivat sekä kiinnityspomot ovat enintään 60% nimellispaksuudesta
Miten valita oikea pintakäsittely ruiskeen muokatulle osalle?
Sopiva pintakäsittely tuotevaatimuksilla
Tuotteen loppukäyttö määrää pintakäsittelyvaihtoehdot. Korkeaa estetiikkaa vaativissa kohteissa, kuten kuluttajatuotteissa, kiiltävä viimeistely voi olla tarpeen. Toisaalta teolliset osat voivat hyötyä teksturoiduista viimeistelyistä, jotka parantavat pitoa tai maalin pysyvyyttä. SPI viimeistelee ja nbsp;(Multimatics Industry Standards) -standardit, kuten SPI A-2 -standardit, ovat usein käytössä, kun tarvitaan korkeaa kiillotusta, kun taas SPI C-1 -pinnoitus saattaa riittää ei-kosmeettisiin komponentteihin.
Piirustuskulma
Asianmukaisen luonnoskulman sisällyttäminen osaan ei ole neuvoteltavissa oikean muotin vapautumisen varmistamiseksi. Jyrkämpi luonnoskulma helpottaa demaldointia, mikä voi mahdollistaa aggressiivisempien rakennelmien käytön vaarantamatta osan eheyttä.
Ladottava materiaali
Valittava muottimateriaali vaikuttaa saavutettavissa olevaan pintakäsittelyyn. Kovemmilla muoveilla voidaan saavuttaa korkeampi kiiltotaso, kun taas pehmeämmät materiaalit saattavat edellyttää erilaista lähestymistapaa samankaltaisten vaikutusten saavuttamiseksi. Osasuunnittelijoiden on ymmärrettävä, miten materiaali on vuorovaikutuksessa viimeistelyn kanssa saavuttaakseen halutun laadun.
Työkalujen kustannukset
Pinnan viimeistelyn korkeampi taso nostaa työstön ja kiillotusajan pidentymisen kustannuksia. Tuotesuunnittelijoiden on tasapainotettava esteettiset vaatimukset taloudelliseen toteutettavuuteen pitäen mielessä, että tietyt viimeistelyt vaativat monimutkaisempia ja työvaltaisempia työkaluprosesseja.
Modaalityökalun materiaali
Muotityökalun materiaali määrittää kestonsa ja sen yksityiskohtaisuuden. Pitkien tuotantojaksojen tai erittäin yksityiskohtaisten viimeistelyjen osalta vahva työkaluteräs on hyödyllistä. Jos kustannussäästöt ovat ensiarvoisen tärkeitä, alumiinimuotteja voidaan käyttää, ja jos ne saattavat kulua nopeammin tai olla saavuttamatta samaa yksityiskohtaisuutta kuin teräs.







