
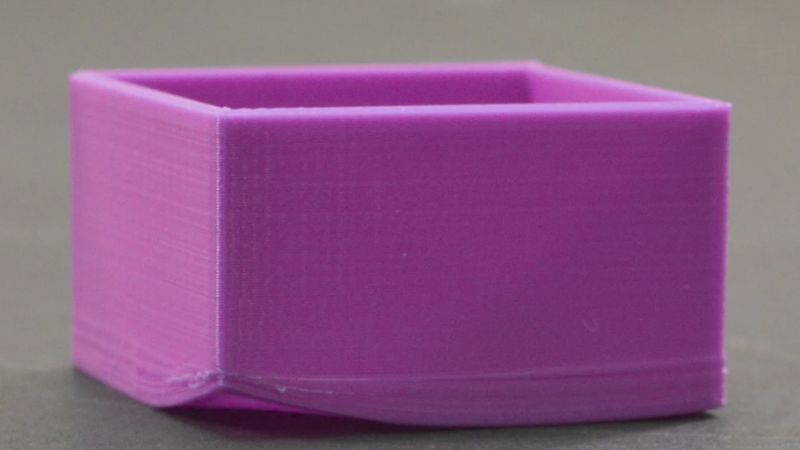
Vääntyminen voi olla hankala ongelma. Valmistajien ja tuotesuunnittelijoiden on tärkeää ymmärtää sen perimmäiset syyt ja ottaa käyttöön tehokkaita ehkäisykeinoja. Näin voidaan ylläpitää korkeaa laatua ja minimoida tuotantokustannukset.
Tässä kattavassa oppaassa selvitämme, mitkä ovat tärkeimmät tekijät, jotka vaikuttavat sodankäyntiin injektiomuotituksessa, ja tarjoamme käytännön ratkaisuja asian lievittämiseksi.
Näitä oivalluksia soveltamalla valmistajat voivat parantaa tuotantotehokkuuttaan, vähentää romutusmääriään ja lopulta toimittaa ylivoimaisia ruiskun valettuja osia.
Mitä muoviosan vääntyminen tarkoittaa?
Vääntyminen on yksi ruiskuvalun keskeisistä laatuongelmista, ja se voi aiheuttaa muovikappaleiden mittapysyvyyden heikkenemistä.
Vääntymisellä tarkoitetaan muovikappaleen poikkeamaa suunnitellusta geometriasta ruiskuvaluprosessin aikana. Virhe voi ilmetä kappaleen kiertymisenä, taipumisena tai käyristymisenä.
Sotasivun ankaruus vaihtelee pienistä muodonmuutoksista, jotka tuskin näkyvät paljaalle silmälle, merkittäviin vääristymiin, jotka häiritsevät osan toimintaa tai kokoonpanoa.
Sodankäynnin vaikutus muokattuihin tuotteisiin
Sotasivun läsnäolo ruiskumuovauksessa vaikuttaa merkittävästi muoviosien laatuun ja toimivuuteen:
- Esteettinen laatu: Visuaalinen vetovoima on vaarassa, mikä tekee lopputuotteista vähemmän kilpailukykyisiä markkinoilla.
- Dimensional Stability: Warped-osat eivät välttämättä sovi kokoonpanoihin eivätkä täytä muiden osien kanssa kosketukseen vaadittavia tarkkoja mittoja.
- Toiminnalliset puutteet: Estetiikan lisäksi sotasivu voi heikentää komponentin mekaanista suorituskykyä ja rakenteellista eheyttä.
Mistä ruiskuvaletun kappaleen vääntyminen johtuu?
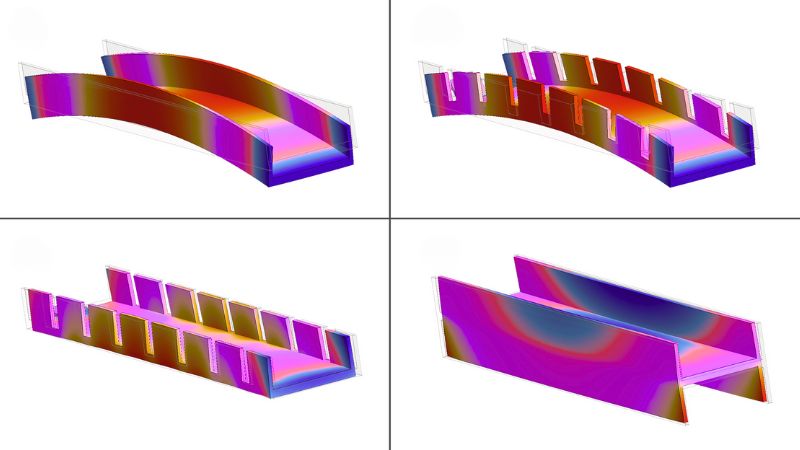
Tässä jaksossa tutkitaan koneen, muotin ja/tai nbsp:n koukeroita, materiaalisia tekijöitä ja nbsp:tä, jotka liittyvät sodankäyntiin, ja tarjotaan joitakin käytännön ratkaisuja näiden ongelmien lieventämiseksi.
Konevirheet
Riittämätön ruiskutuspaine tai -aika
Liiallinen ruiskutuspaine tai pitoaika voi johtaa muotin puutteelliseen pakkaamiseen, mikä voi saada muovimateriaalin jäähtymään ja kiinteytymään ennen kuin muotti täytetään kunnolla.
Molemmat skenaariot johtavat molekyylien hallitsemattomaan liikkumiseen jäähtymisen aikana, mikä johtaa epätasaiseen kutistumiseen ja sotaväliin.
Virheellinen vallin lämpötila
Jos sylinterin lämpötila on liian matala, hartsi ei saavuta sopivaa virtauslämpötilaa. Seurauksena voi olla ennenaikainen jähmettyminen, riittämätön muotin jälkipaineistus sekä lopulta epätasainen kutistuminen ja vääntyminen.
Sopimaton oleskeluaika
Riittämätön viipymäaika estää hartsia lämpenemästä tasaisesti. Tällöin liian vähän lämmenneet materiaaliosat voivat jäykistyä ja jähmettyä ennenaikaisesti, mikä johtaa muotin epätäydelliseen jälkipaineistukseen ja vääntymiseen.
Liiallinen sisäinen rasitus
Korkeat ruiskutuspaineet voivat aiheuttaa sisäistä rasitusta muottiosassa, joka voi näkyä sotasivuna sen jälkeen, kun se on poistunut muotista.
Väärä ruuvi eteenpäin -aika
Jos ruuvin eteenpäinliikkeen aika on liian pitkä, muotti voi ylipaineistua ja kappaleeseen voi syntyä vääntymistä aiheuttavia sisäisiä jännityksiä.
Riittämätön viilentämisaika
Riittämätön jäähdytysaika voi estää osan jäähtymisen tasaiseksi ja täydelliseksi ennen ulostuloa, mikä johtaa epätasaiseen kutistumiseen ja sotaväliin, kun se jäähtyy edelleen muotin ulkopuolella.
Modaalivirheet
Syöttöaukon väärä sijainti tai rakenne
Syöttöaukon virheellinen sijoitus voi johtaa muottipesän epätasaiseen täyttymiseen ja jälkipaineistukseen. Paine jakautuu tällöin ja jäähdytysnopeudet vaihtelevat, mikä aiheuttaa vääntymistä.
Tarpeeton Ejektorin neulan asettelu
Huonosti sijoitettu tai riittämättömät heittoneulat voivat aiheuttaa epätasaista stressiä, kun osa heitetään pois muotista. Tämä voi johtaa sotasivulle, erityisesti osissa, joissa on monimutkaisia geometrioita.
Tasapainottomat jäähdytyspiirit
Huonosti tasapainotetut jäähdytyspiirit voivat aiheuttaa epätasaista viilenemistä eri reikien välillä, mikä johtaa sodankäyntiin joissain osissa, kun taas toiset eivät vaikuta asiaan.
Aineellisen valinnan virheet
Korkeat laskuprosentit
Materiaalit, joiden kutistumisaste on korkea, ovat alttiimpia sotasivuille.
Esimerkiksi puolikiteiset polymeerit, kuten polyetyleeni (PE) ja polypropeeni (PP), kutistuvat nopeammin kuin amorfiset polymeerit, kuten polykarbonaatti (PC) tai polystyreeni (PS).
Epäjohdonmukainen kutistuminen
Osa materiaaleista kutistuu eri tavalla virtaussuunnassa kuin ristivirtaussuunta. Tämä anisotrooppinen kutistuminen voi johtaa sotasivulle, erityisesti osissa, joissa on pitkiä virtauspolkuja.
Kiteisyys
Korkeasti kiteiset materiaalit ovat alttiimpia sotaväelle, koska ne kutistuvat enemmän jäähtymisen aikana.
Kosteusherkkyys
Jotkin materiaalit, kuten nailon, ovat hygroskooppisia ja voivat imeä ilman kosteutta. Tämä voi johtaa epäyhtenäisiin muovaustuloksiin ja mahdolliseen sotasivuun, elleivät ne ole kunnolla kuivuneet ennen käsittelyä.
Miten vähentää sodankäyntiä ruiskeen muokkauksessa?
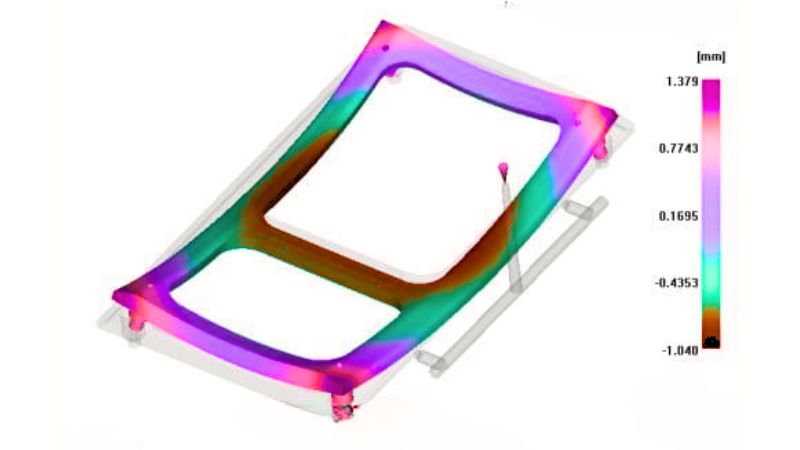
Käsittelyparametrien optimointi on ratkaisevan tärkeää alkaen ruiskutuspaineen säätämisestä ja ajan kulumisesta muottiontelon asianmukaisen pakkaamisen varmistamiseksi. Tämä rajoittaa muovimolekyylejä ja estää hallitsemattoman liikkeen jäähdytyksen aikana.
Jäähdytysajan pidentäminen mahdollistaa kokonaisen ja jopa jäähtymisen, mikä auttaa estämään usein sotasivulle johtavaa erilaisuuden kutistumista.
Hienosäätölämpötila-asetukset ovat yhtä tärkeitä: tynnyrilämpötilan nostaminen takaa oikean materiaalin virtauksen samalla kun muottilämpötilan säätäminen hartsin toimittajasuositusten perusteella edistää yhdenmukaisuutta.
Yhdenmukaisten jäähdytyskanavien käyttöönotto voi mahdollisuuksien mukaan parantaa jopa jäähdytystä koko osassa.
Mold Design ja materiaaliseikat
Syöttöaukkojen ja jakokanavien optimointi voi parantaa muotin täyttymistä huomattavasti. Käytä kyseiselle muoville ja tuotteen rakenteelle sopivia syöttöaukkoja, lisää tasaisiin kappaleisiin useita syöttöaukkoja sekä levennä syöttöaukkoja ja jakokanavia.
Tärkeää on myös oikea työntöneulan asettelu: riittävän leveä, hyvin jakautunut ja lähellä alueita, joilla iskunkestävyys on suurin, voi estää sodankäynnin osan poiston aikana.
Materiaalien valinta ja käsittely ovat keskeisiä tekijöitä. Sotilaallisempien hartsien, kuten amorfisten muovien, kuten polykarbonaattien ja polystyreenin, valitseminen kiteisten muovien sijaan voi vaikuttaa merkittävästi.
Metallisia inserttejä käyttäville osille esilämmittäminen noin 100 °C:seen auttaa vähentämään metallin ja muovin kutistumiseroja, mikä vähentää stressiä ja mahdollista sotaväliä.
Suunnittelun optimointi ja laadunvalvonta
Osasuunnittelun optimointi on toinen kriittinen näkökohta. Yhdenmukaisen seinän paksuuden säilyttäminen koko osassa edistää tasaista viilenemistä ja kutistumista, samalla kun kylkiluiden vahvistaminen voi parantaa osajäykkyyttä ja vähentää sotavuorojen taipumusta.
Yhteistyö ammattilaisen kanssa – Moldie
Työskentely Moldie :n kanssa voi johtaa muovatun muovin ruiskutusprosessin laatuun ja tehokkuuteen. Olemme varustautuneet monipuolisen muovimateriaalivalikoiman käsittelyyn tarvittavalla asiantuntemuksella ja varmistamme, että tuloksena olevat muovituotteet sopivat yhteen estetiikan kanssa.
Moldie korostaa valmistustekniikoiden tarkkuutta. Lähestymistapaamme kuuluu:
- Advanced Mold Design: Optimoimalla portin kokoa ja muotoa Moldie auttaa ylläpitämään tasaista virtausta ja jäähdytystä, mikä vähentää sisäistä stressiä ja vähentää sodankäyntiä.
- Materiaalivalinta: Heidän tietonsa erilaisista muoveista mahdollistaa tietoisen materiaalivalinnan, ominaisuuksien räätälöinnin aiottuun sovellukseen ja vikojen lieventämisen.
- Prosessioptimointi: Moldie hienosäätää muotin lämpötilaa ja jäähdytysnopeutta, koska näillä muuttujilla on keskeinen rooli laadukkaiden, poimuttomien komponenttien tuotannossa.
Uskomme, että tällainen yhteistyö voi nostaa merkittävästi tuotettujen muovikomponenttien tasoa ja parantaa lopulta lopputuotteen toiminnallisuutta ja ulkonäköä.







