
Ruiskuvalu on yksi yleisimmin käytetyistä valmistusprosesseista suurten muoviosamäärien tuotannossa. Tasaisen osalaadun ja optimaalisen tuotantotehokkuuden varmistamiseksi muotin lämpötila on yksi tärkeimmistä hallittavista tekijöistä. Muotin lämpötila vaikuttaa merkittävästi muovisulan virtaukseen täytön aikana ja kappaleen jäähdytysnopeuteen. Jos muotti on liian kylmä, sula ei täytä pesää kokonaan, mikä aiheuttaa vajaata täyttöä tai muita vikoja. Jos muotti taas on liian kuuma, muovin jähmettyminen kestää kauemmin ja jaksoaika pitenee. Tässä artikkelissa kerromme tarkemmin lämpötilan vaikutuksesta ruiskuvaluun ja keinoista hallita muotin lämpötilaa paremmin.
Selitys Mold Temperature Control Systems
Mold-lämpötilansäätöjärjestelmän osat
Muottilämpötilan säätöjärjestelmä koostuu useista avainkomponenteista, jotka toimivat yhdessä:
- Sähköinen ohjausjärjestelmä: Prosessit muista järjestelmistä ja asioista
- Mekaaninen järjestelmä (kierrätyspumppu): Toimittaa lämpöä lämmitysjärjestelmästä muottiin
- Nestetason seurantajärjestelmä: seuraa jäähdytysnesteen pitoisuuksia ja signaaleja täyttöä varten
- Lämmitysjärjestelmä: Jäähdytysaine lämmitetään asetettuun lämpötilaan
- Jäähdytysjärjestelmä: Poistaa ylimääräisen lämmön ja käyttää usein levylämmönvaihtimia epäsuoraan jäähdytykseen
- Lämpötilan tunnistusjärjestelmä: mittaa muotin lämpötilan ja välittää tiedot ohjausjärjestelmälle
- Paineenrajoitusjärjestelmä: Vähentää ja lievittää painetta, jos se nousee liian korkealle
Mold Lämpötilansäätimien tyypit
Käytetyn lämmitysaineen perusteella muotin lämpötilasäätimiä on kaksi päätyyppiä:
1. Veden lämpötilan säätimet ja nbsp;
– Lämpötila-alue yleensä 180 °C:ssa
– Tavanomainen tyyppi: enintään 120 °C, korkealämpötilainen tyyppi: enintään 180 °C
2. Öljyn lämpötilasäätimet
– Käytetään yli 180 °C:n lämpötiloissa, enintään 350 °C:n lämpötilassa;
– Tavanomainen tyyppi: enintään 200 °C, korkealämpötilainen tyyppi: enintään 350 °C
Toimintaperiaate
Seuraavassa on yksinkertaistettu kuvaus vesikiertoisen muottilämpötilansäätimen toiminnasta:
1. Kiertopumppu työntää veden järjestelmän läpi
2. Lämmitysjärjestelmä lämmittää veden asetettuun lämpötilaan
3. Kuuma vesi virtaa muotin kanavissa ja siirtää lämpöä
4. Lämpötilan tunnistusjärjestelmä mittaa muotin lämpötilan
5. Jos lämpötila on liian matala, ohjausjärjestelmä lähettää lämmittimen päälle
6. Jos lämpötila on liian korkea, jäähdytysjärjestelmä poistaa ylimääräisen lämmön
7. Paineenrajoitusjärjestelmä tyhjentää jäähdytysnesteen, jos paine nousee vaarallisen korkeaksi
Muotin lämpötilaa tarkasti säätelemällä nämä järjestelmät auttavat minimoimaan vikoja, optimoimaan sykliaikoja ja parantamaan ruiskumuotin kokonaislaatua ja johdonmukaisuutta. Sijoittaminen hyvään muottilämpötilan säätöjärjestelmään, joka on räätälöity erityisiin muottivaatimuksiisi, voi johtaa merkittäviin valmistustehokkuuden paranemiseen.
Mold-lämpötilan vaikutus injektiomuokkaukseen
Matalan moldin lämpötilan vaikutukset
1. Huono pinta ja viimeistely
- Matala muottilämpötila heikentää muovisulan juoksevuutta, mikä voi aiheuttaa epätäydellistä täyttymistä ja vähentää pinnan kiiltoa etenkin ABS:n kaltaisilla materiaaleilla.
- Jos muottilämpötila on teksturoituja pintoja varten liian matala, sula ei ehkä täytä tekstuurin hienoja yksityiskohtia kokonaan, jolloin muotin pinnan jäljennös jää heikoksi.
2. Lisääntynyt sisäinen stressi ja sotasivu
- Matala muottilämpötila jäähdyttää molekyylit nopeasti ja ”jäädyttää” ne, jolloin kappaleeseen kertyy sisäisiä jännityksiä.
- Matalan muottilämpötilan aiheuttama epätasainen jäähdytys ja kutistuminen voivat johtaa muovatun kappaleen vääntymiseen ja mittaepävakauteen.
- Osan pintaan voi muodostua näkyviä hitsausviivoja, jotka vähentävät sen lujuutta.
3. Mekaanisten ominaisuuksien muutokset
- Matala muottilämpötila voi heikentää muovatun kappaleen vetolujuutta korkeampaan muottilämpötilaan verrattuna.
- Nopea jäähdytys alhaisissa lämpötiloissa voi lisätä osan haurautta ja alentaa sen iskunlujuutta ja väsymiskestävyyttä.
4. Pidemmät sykliajat
- Vaikka matala muottilämpötila voi lyhentää jäähdytysaikaa, heikentynyt sulan juoksevuus edellyttää suurempaa ruiskutuspainetta pesän täyttämiseksi.
- Tämä voi pidentää kokonaissykliaikaa, erityisesti kiteisillä materiaaleilla, jotka tarvitsevat riittävän jäähdytyksen ulottuvuuden vakauttamiseksi.
Korkean mold-lämpötilan vaikutukset
1. Parantunut pintakäsittely ja ulkonäkö
- Korkeampi muottilämpötila helpottaa muovin virtaamista ja pintayksityiskohtien täyttymistä, jolloin pinnasta tulee kiiltävämpi ja näyttävämpi, erityisesti ABS:n kaltaisilla materiaaleilla.
- Muovikoostumus on lähempänä muotin pintaa korkeammissa lämpötiloissa, mikä parantaa tekstuurin replikaatiota.
2. Parannetut mekaaniset ominaisuudet
- Korkeampi muottilämpötila voi parantaa muovatun kappaleen vetolujuutta matalampaan muottilämpötilaan verrattuna.
- Kiteisille muoveille korkea muottilämpötila antaa enemmän aikaa kiteytyä, mikä lisää kappaleen jäykkyyttä ja lämmönkestävyyttä.
3. Vähentynyt sisäinen stressi ja sotasivu
- Korkea muottilämpötila hidastaa jäähdytystä, jolloin molekyylit ehtivät relaksoitua ja suuntautua tasaisemmin; näin kappaleen jäännösjännitykset vähenevät.
- Korkeamman muottilämpötilan mahdollistama asteittaisempi jäähdytys minimoi muovatun kappaleen epätasaista kutistumista ja vääntymistä.
4. Lisääntyneet sykliajat ja mahdolliset virheet
- Korkean muottilämpötilan tärkein haittapuoli on pidempi tarvittava jäähdytysaika, joka kasvattaa kokonaisjaksoaikaa ja heikentää tuottavuutta.
- Liiallisen korkeat lämpötilat voivat aiheuttaa sen, että muovi tarttuu muottiin ja aiheuttaa valopilkkuja tai muita pintavaurioita.
- Jos muottilämpötila on liian korkea, purseiden ja terävien purseulokkeiden muodostumisen riski kasvaa, sillä muovi pysyy sulana pidempään.
5. Aineellisten ominaisuuksien mahdollinen heikkeneminen
- Jotkin polymeerit voivat hajota lämpövaikutuksesta tai hapettua, jos niitä prosessoidaan liian korkeissa muottilämpötiloissa, mikä pienentää molekyylipainoa ja heikentää mekaanisia ominaisuuksia.
- Korkean muotti- ja sulalämpötilan yhdistelmä sekä pitkä viipymäaika aiheuttavat suurimman materiaalin hajoamisriskin muovauksen aikana.
Toimenpiteet lämpötilan hallitsemiseksi paremmin
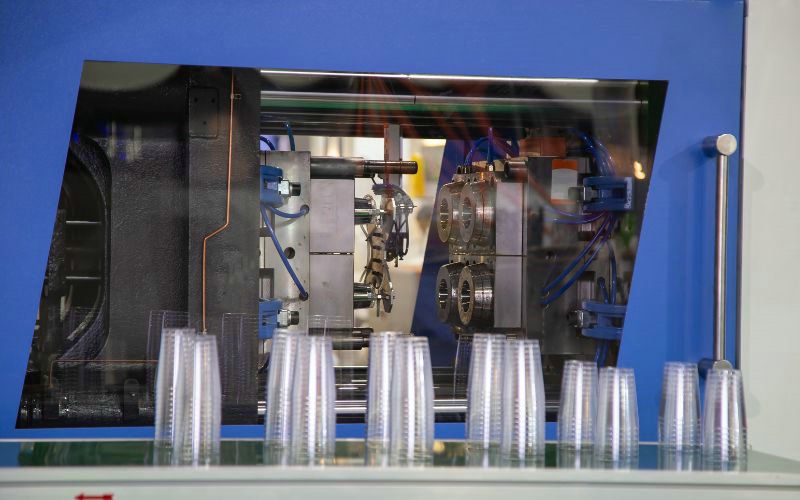
1. Hyödynnä muottilämpösäätimiä
- Muottilämpötilansäätimet ovat välttämättömiä laitteita, jotka säätävät ja ylläpitävät muotin tarkkaa lämpötilaa. Niitä käytetään sekä lämmitykseen että jäähdytykseen.
- Valitse muottilämpötilansäädin, jonka virtaus- ja painekapasiteetti riittää kyseisen muotin tarpeisiin.
2. Jäähdytysaineen virtausnopeuden seuranta
- Riittävä jäähdytysnesteen virtausnopeus on kriittinen, sillä se määrää, kuinka nopeasti muotti voidaan jäähdyttää ja vaikuttaa sekä tuotteen laatuun että sykliaikaan.
- Tarkista, että virtausnopeus ei ole liian alhainen, mikä voi aiheuttaa huonon lämpötilan säätelyn, eikä liian korkea, mikä voi olla tuhlailevaa ja tehotonta.
3. Ota käyttöön lämpömittarin ohjaus
- Ylläpidä tasaista lämpötilaa koko muotissa vikojen ehkäisemiseksi. Lämpötilagradientin asianmukainen hallinta minimoi muovatun kappaleen sisäiset jännitykset.
- Mold-suunnittelijoiden tulisi pyrkiä siihen, että ytimen ja ontelon välillä on enintään 5 °C:n lämpötilaero, jotta sotaväliä voidaan vähentää.
4. Optimoi jäähdytyskanavasuunnittelu
- Jäähdytyskanavien sijainti, syvyys ja jako vaikuttavat merkittävästi muotin pinnan lämpötilan tasaisuuteen.
- Pyri tasaiseen muotin pintalämpötilaan optimoimalla jäähdytyskanavien syvyys (ihanteellisesti 1-2.5 kertaa kanavan halkaisija) ja jako (2.5-3 kertaa kanavan halkaisija).
5. Valitse sopivat muottimateriaalit
- Muotin materiaalilla on syvällinen vaikutus lämmönvaihtoon. Muottimateriaaleja valittaessa on otettava huomioon lämmönjohtavuus.
- Korkean sietokyvyn sovelluksissa kupariseokset saattavat olla tarpeen matalan lämpötilan eron ylläpitämiseksi ja sotavälin vähentämiseksi, kun taas edullisempia materiaaleja, kuten H13-terästä, voidaan käyttää matalamman sietokyvyn osiin.
6. Toteuta nopeat lämmitys- ja jäähdytystekniikat
- Rapid Heat Cycle Molding (RHCM) -malliin kuuluu sulamispisteen yläpuolella olevan muotin nopea kuumentaminen, mikä helpottaa muovin virtausta ja sen jälkeen nopeasti jäähdyttää sitä kiinteytymisen nopeuttamiseksi.
- RHCM voi parantaa pinnan laatua ja tarkkuutta, mutta se on energiaintensiivistä, ja se tulisi varata erikoissovelluksiin.
Näiden toimenpiteiden avulla ja seuraamalla jatkuvasti muotin lämpötilan toimintaa ruiskuvalmistajat voivat hallita tätä kriittistä prosessiparametria tarkemmin. Se parantaa osien laatua, vähentää vikoja ja optimoi jaksoajat, mikä tehostaa valmistusta.
Ruiskutusmuokkauslämpötila eri muoville
Seuraavassa taulukossa esitetään yhteenveto eri muovien suositelluista ruiskumuovauslämpötiloista:
| Muovityyppi | Materiaali | Sulamislämpötila (°C) | Moldin lämpötila (°C) |
|---|---|---|---|
| Amorfiset muovit | ABS | 210-275 | 50-90 |
| PS | 170-280 | 10-60 | |
| PMMA | 180-260 | 50-80 | |
| PC | 280-320 | 80-120 | |
| Semi-Crystalline Plastics | PP | 200-280 | 30-80 |
| HDPE | 210-300 | 20-70 | |
| LDPE | 160-260 | 20-70 | |
| POM | 160-280 | 50-120 | |
| PA6 | 230-290 | 40-120 | |
| PA66 | 260-300 | 40-120 | |
| PBT | 240-275 | 60-100 | |
| Korkealämpötilaiset muovit | Julkiset työnvälityspalvelut | 330-380 | 120-180 |
| PEEK | 340-390 | 120-160 |
Huomautus: Optimaalinen muottilämpötilan vaihteluväli riippuu erityislaadusta, lisäaineista, osageometriasta, halutusta ominaisuuksien tasapainosta ja sykliajasta. Sekä sulamis- että muottilämpötilan huolellinen hallinta on tärkeää, jotta ruiskumuovauksessa saavutetaan korkea laatu ja valmistustehokkuus.







