
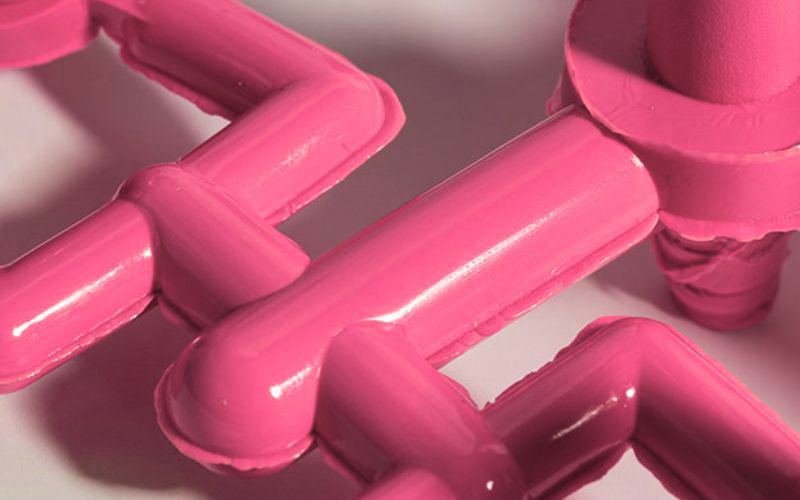
Purse on yleinen muovauksen virhe, joka voi heikentää tuotannon tehokkuutta. Kun sula muovi ruiskutetaan muottipesään, ylimääräistä muovia voi tihkua muotin reunoista. Tämä purse muodostaa ohuita, ei-toivottuja ulokkeita valetun kappaleen ympärille. Jos purse pääsee kertymään useiden tuotantosyklien aikana, se voi tukkia muotin ilmauskanavat ja aiheuttaa virheitä tuotteisiin. Syöttöaukkojen ja kanavajärjestelmän optimointi sekä oikeat ruiskutusparametrit auttavat minimoimaan pursetta, parantamaan laatua ja vähentämään hukkaa.
Tässä artikkelissa selvitetään, mistä purseet johtuvat ja miten niiden synty voidaan estää muovauksen alkaessa.
Avaintakeaut:
- Salama on muotista valuvaa ylimääräistä muovia, joka muodostaa ohuita läpäisyjä osiin ruiskumuotin aikana.
- Yleensä välähdyksiä esiintyy linjojen eroissa, huonossa tuuletuksessa, matalassa puristimessa, matalassa viskositeettissa, ylipakkaamisessa ja korkeassa injektiopaineessa.
- Purseet aiheuttavat lisätyöstöä, hukkaa, muottivaurioita ja kappalevikoja sekä heikentävät tehokkuutta.
- Purseen ehkäisyyn kuuluvat syöttöaukon sijainnin, kanavien ja prosessiasetusten optimointi sekä purseettoman muotin käyttö.
- Välähdyksen estäminen vaatii kunnon muottisuunnittelua, tukea, puristusvoimaa, prosessiasetuksia ja laadunvalvontaa.
- Standardina on rajoittaa salamanpaksuus alle 0,1 mm:iin, mikä edellyttää tiukkaa prosessinhallintaa ja tarkennusta.
Johdatus ruiskun muokkaukseen
Kun tuuletat muovisen ruiskumuotin maailmaan, on tärkeää ymmärtää, mitä erilaisia vikoja tuotantoprosessin aikana voi esiintyä. Yksi yleinen ongelma, jonka saatat kohdata, on salamaruiskumuoti. Salama on olennaisesti liikaa muovia, joka tihkuu ulos muottiontelosta ja muodostaa ei-toivottuja ohuita palasia muottiosan reunojen ympärille.
Voit ihmetellä, miksi näin tapahtuu. Salaman voidaan katsoa johtuvan eri syistä, ja se on usein merkki ongelmasta muottiprosessissa tai muottisuunnittelussa.
- Epäasianmukainen Clamp Force: Riittämätön paine voi aiheuttaa aukkoja, jolloin muovi pääsee pakenemaan.
- Muotin kuluminen tai vaurioituminen: muotti voi ajan myötä kulua tai vaurioitua, mikä voi aiheuttaa kohdistusvirheitä ja purseita.
- Liiallinen ruiskutusnopeus tai paine: Liiallinen nopeus tai korkea paine voi pakottaa muovin ulos erkanevien linjojen kautta.
Vaikka välähdyksen käsittely muoviosissa voi tuntua pelottavalta, on tärkeää, että tuotanto pysyy virtaviivaisena ja valmistuskykyinen. Lopputuotteen pitää näyttää tyylikkäältä ja toimia moitteettomasti. Salama vaikuttaa esteettisen laadun lisäksi myös valmiiden tuotteiden sopivuuteen ja kokoonpanoon.
Välähdyksen syiden ymmärtäminen ja selvittäminen ovat keskeisiä askeleita injektointimuotiprosessin optimoinnissa. Tämä paitsi säästää aikaa myös vähentää materiaalijätettä ja auttaa säilyttämään tuotteen laadun – kriittiset elementit mitä tahansa menestyksekästä tuotantoa varten.
Suunnittelu- ja työkaluselostukset
Injektointimuovausta suunniteltaessa on tärkeää kiinnittää erityistä huomiota muottisuunnitteluun, materiaalivirtaan ja kokonaissuunnitteluun valmistusta varten, jotta välähdysten kaltaiset virheet voidaan estää.
Mold Design ja eroamislinjat
Muotin suunnittelu on ratkaisevan tärkeää, sillä jakopinnan epätasaisuudet voivat aiheuttaa purseita. Varmista, että muotin puoliskot kohdistuvat tarkasti ja että rakoja tai yhteensopimattomuutta jää mahdollisimman vähän. Kiinnitä huomiota seuraaviin seikkoihin:
- Tiukat toleranssit: Korkea tarkkuus estää hartsin valumisen ulos muotista.
- Sileät pinnat: jakopintojen tulee olla sileät, jotta muotti sulkeutuu siististi.
Materiaalivirta ja viskositeetti
Muovausmateriaalisi virtauksen ja viskositeetin hallitseminen on tärkeää. Muutama seikka on pidettävä mielessä:
- Materiaaliominaisuudet: Jokaisella materiaalilla on erityinen viskositeetti, joka vaikuttaa virtaan; valitse työkalusi muotoiluun sopiva materiaali.
- Flow Analysis: Laskennallinen virtausanalyysi voi ennustaa, kuinka materiaali täyttää muotin, mikä auttaa estämään mahdollisen välähdyksen.
Valmistettavuuden suunnittelu (DFM)
Suunnittelu osat, joiden valmistuskyky on mielessä, on tärkeää flash-free-muovausprosessissa. Keskity:
- Päästökulmat: sopivat kulmat helpottavat kappaleen irrotusta muotista ja vähentävät purseen riskiä.
- Portin sijainti: Tämä vaikuttaa kaikkeen estetiikasta osan rakenteelliseen eheyteen. Oikea sijoittelu on tärkeää.
Ruiskutusmuokkausprosessin parametrit
Injektoinnissa prosessin parametrien tarkka hallinta on olennaista lopputuotteen laadulle. Lämpötila, paine ja injektointinopeus ovat pylväitä, jotka määrittelevät luomasi tuotteen muottiuden, vahvuuden ja ulkonäön.
Lämpötilan säätö
Lämpötilan hallinta on elintärkeää, koska se vaikuttaa materiaalin viskositeettiin ja valuu muottiin. Tynnyrin ja suuttimen lämpötilat on asetettava tarkasti käytetylle materiaalille määritetyn lämpötila-alueen sisällä.
- Barrel Temperature: Tämä on yleensä asetettu alueelle, joka varmistaa materiaalin sulamisen ja virtaa helposti, halventamatta.
- Nozzle Lämpötila: Hieman matalampi kuin tynnyrin, jotta estetään ennenaikainen kiinteytyminen, joka voi johtaa vikoihin.
Ruiskutuspaineet ja sammutusvoima
Ruiskutuspaineen avulla sula aine työnnetään muotin kaikkiin osiin. Sen on oltava riittävän korkea täyttääkseen muotin täysin, mutta tasapainossa välttääkseen liikakäytön:
- Puristuspaine: Tämän on oltava riittävä, jotta muotti pysyy suljettuna ruiskutetun aineen voimaa vasten välähdysten estämiseksi.
| Muuttuja | Käyttötarkoitus |
|---|---|
| Ruiskutuspaine | Painostaa materiaalin muottiin. |
| Puristuspaineet | Pitää muotin puoliskot yhdessä ruiskutuksen aikana. |
Alla on kunkin painetyypin erityisroolit:
- Ruiskutuspaine: Varmistaa täydellisen ontelon täytön ja rakenteen eheyden.
- Sulkuvoima: vastustaa ulospäin suuntautuvaa voimaa ja ehkäisee muotin aukeamista sekä vikoja.
Ruiskutusnopeus ja pitoprosessi
Nopeus, jolla materiaali ruiskutetaan eli ruiskutusnopeus, vaikuttaa tuotteen tasalaatuisuuteen ja laatuun. Sopiva nopeus varmistaa muotin tasaisen täyttymisen ja vähentää vikoja. Täytön jälkeen jälkipaineistus kompensoi materiaalin kutistumista sen jäähtyessä ja varmistaa, että lopputuotteen mitat pysyvät oikeina.
| Vaihe | Vaikutus |
|---|---|
| Pistosnopeus | Määrittää, kuinka nopeasti muottipesä täyttyy. |
| Holding-prosessi | Pistoksen jälkeinen paine säilyy laadultaan. |
Näiden parametrien ymmärtäminen ja hallitseminen vaikuttaa merkittävästi pistosmuovauksen tehokkuuteen ja tuottamiesi tuotteiden laatuun.
Salaman syitä ja ehkäisyä
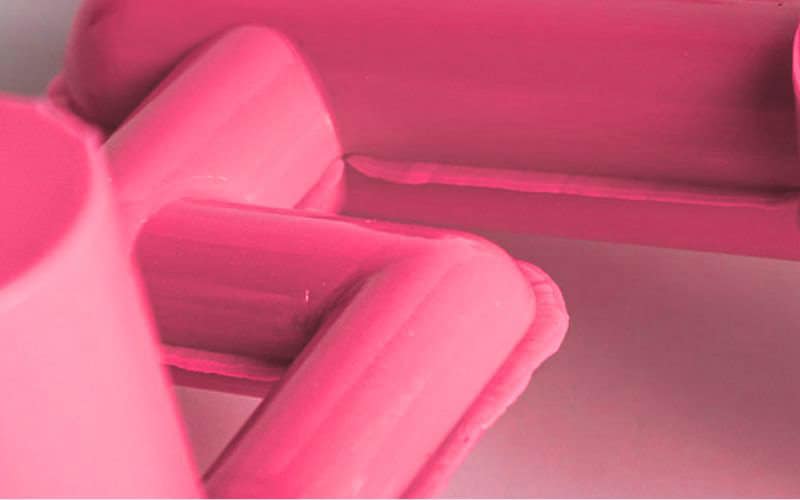
Kun käsitellään salamaniskua ruiskumuotituksessa, on tehokkaan ehkäisyn kannalta tärkeää ymmärtää syyt. Näin voit säilyttää muotoiltujen osien eheyden keskittymällä keskeisiin huolenaiheisiin.
Yleisten syiden tunnistaminen
Ympäristön epäpuhtaudet: pöly ja roskat voivat estää muottia sulkeutumasta kokonaan jakopinnasta, jolloin sulaa muovia pääsee ulos.
Mold issues:
- Eroava viiva Mismatches: Tämä tapahtuu, kun muotin kaksi puoliskoa eivät sovi täydellisesti yhteen.
- Kuluneet muottikomponentit: muotin osat voivat ajan mittaan kulua, jolloin purseita pääsee muodostumaan.
Muotin epätäydellisyys ja eroamislinjan epätäydellisyys vaikuttavat ensisijaisesti salamanmuodostukseen. Muotin osien säännöllinen ylläpito ja huolellinen käsittely ovat välttämättömiä näiden ongelmien ehkäisemiseksi.
Tehokkaat venttiili- ja tiivistestrategiat
Paikka ja koko:
- Paikkoja tuuletetaan ilmapakossa apuna olevien virtausreittien päässä.
- Varmista, että tuuletusaukot ovat oikean kokoisia, liian pieniä ja tehottomia, liian suuria ja että ne mahdollistavat muovin karkaamisen.
Tiivistysosat:
- Tarkista O-renkaat ja tiivisteet säännöllisesti kulumisen ja vaurioiden varalta.
- Käytä oikeita materiaaleja, jotka vastustavat prosessiin liittyviä lämpötiloja ja paineita.
Asianmukainen tuuletus ja tiivistys ovat olennaisia sulan muovin virtauksen hallinnassa. Kun ilma pääsee tehokkaasti pois muottipesästä, voidaan ehkäistä paineen kertymistä ja sen aiheuttamaa purseen muodostumista.
Puristuspaineen ja ahmimisen optimointi
- Puristuspaine: Säädä puristusvoimaa sen varmistamiseksi, että muotti pysyy suljettuna injektoinnin ajan.
- Sulkuvoima: suurempaa sulkuvoimaa voidaan käyttää vastustamaan voimia, jotka pyrkivät erottamaan muotin puoliskot toisistaan.
Säädä puristuspainettasi ja vetoisuuttasi työmaasi materiaaliin ja muottiin sopivaksi. Alhainen puristuspaine voi olla syynä salamaniskuun, koska muottiosia ei välttämättä pidetä riittävän koossa tulevan materiaalin voimaa vasten. On tärkeää, että löydät tasapainon – liika paine voi vahingoittaa muotia, kun taas liian vähän voi johtaa vikoihin.
Keinot korjata välähdys ruiskun muokkausprosessissa
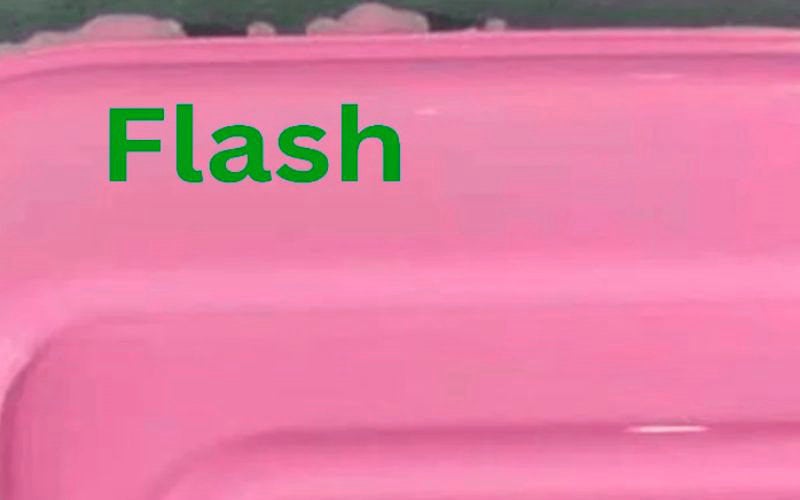
Ruiskuvalussa purse on usein merkki prosessiongelmasta: ylimääräistä materiaalia pääsee muottipesästä ulos ja muodostaa ei-toivottuja kalvoja tai ulokkeita. Seuraavilla tehokkailla keinoilla ongelmaa voidaan vähentää:
Suunnittelun muutokset
Suunnittelumuutosten tekeminen voi olla merkittävä askel välähdyksen estämisessä. Harkitse suunnittelusi optimointia valmistusta (DFM) varten, joka varmistaa, että tuotesuunnittelusi voidaan valmistaa saumattomasti ilman vikoja, kuten salamaa.
Moodin ylläpito
Hyvin huollettu muotti tuottaa epätodennäköisemmin purseita. Puhdista muotit säännöllisesti ja korjaa vauriot sekä kuluminen viipymättä. Asianmukainen huoltoaikataulu voi pidentää muotin käyttöikää ja parantaa muovattujen osien laatua.
Prosessin optimointi
Säädä ruiskutusmuovausprosessin parametreja, kuten lämpötilaa ja ruiskutusnopeutta, jotta välähdysten esiintyminen vähenee. Alhainen puristuspaine tai prosessiparametrien väärä asetus voi johtaa sulan materiaalin valumiseen ulos muotista.
Purkuvoima
Tämä on tärkeää, koska jos muottia ei suljeta kunnolla, muovi voi valua ulos ja aiheuttaa välähdyksen.
Materiaali Viscosity
Materiaalin oikean viskositeetin varmistaminen on tärkeää. Alempi viskositeetti lisää todennäköisyyttä, että materiaali virtaa ulos muotista, jolloin se välähtää. Viskositeettia voi hallita lämpötila-asetuksilla ja materiaalivalinnalla.
Muista, että välähdyksen diagnosointi ja korjaaminen pistosmuovausprosessissa voi säästää kustannuksia ja parantaa lopputuotteen laatua. Kysy asiantuntijoilta ja valjasta kattavia resursseja, kuten ”Mitkä syyt ja miten vältät Flash injection Moding Process” -ohjeessa annettuja tietoja, jotta voit paremmin ymmärtää ja ratkaista salamaan liittyviä ongelmia.
Puutteita ja vikoja
Injektointimuotituksessa vikojen nopea korjaaminen varmistaa muottien pitkäikäisyyden ja tuotteiden laadun. Tutkitaan yhteisiä asioita ja niiden ratkaisuja.
Yleiset ruiskeen muokkausviat
Ruiskuvalussa voi esiintyä useita pintaviimeistelyyn ja tuotteen laatuun vaikuttavia vikoja. Erityisen hankala on purse eli muotin jakopinnalle muodostuva ylimääräinen materiaali, jota voi esiintyä myös muilla muotin erottumisalueilla. Se näkyy valmiissa tuotteessa usein ohuena muovirihmana. Muita yleisiä vikoja ovat:
- Torjunta: Epäsuhtaisen jäähdytyksen aiheuttama vääristymä.
- Sinkkumerkit: Pienet kraatterit tai matalapaineet, jotka johtuvat riittämättömästä jäähdytyksestä tai täytteestä.
- Lyhyet laukaukset: Puutteelliset osat riittämättömän ruiskeen vuoksi.
Näiden vikojen tunnistaminen jo tuotantoprosessin alkuvaiheessa on ratkaisevan tärkeää, jotta tuotteiden laatu säilyy mahdollisimman korkeana.
Salaman vianetsintä
Vianetsintää varten voit seurata seuraavia vaiheita:
- Muotin tarkastus: tarkista, onko muotissa vaurioita tai roskia, jotka voivat estää sen täydellisen sulkeutumisen.
- Eroavan linjan eheys: Varmista, että eroava linja täsmää oikein ilman virheellisiä linjauksia.
- Mold Clamping Pressure: Säädä puristuspainetta; liian matalapaine mahdollistaa välähdysten esiintymisen.
- Materiaali ja prosessi: Varmista materiaalin viskositeetti ja optimoi injektiopaine ja -nopeus.
Jos syynä ovat epäpuhtaudet, kuten pöly tai lika, muotin perusteellinen puhdistus voi ratkaista ongelman. Purseet voidaan poistaa eri menetelmillä, esimerkiksi käsin leikkaamalla tai kemiallisesti käsittelemällä, mutta niiden ehkäisy on aina parempi vaihtoehto. Johdonmukainen ja huolellinen vianetsintä säästää aikaa ja vähentää vikojen esiintymistä huomattavasti.
Jälkikäsittely ja laadunvalvonta
Sen jälkeen, kun ruiskumuotit tulevat muotista, ne eivät ole aina asiakasvalmiita. Sinun on todennäköisesti tehtävä jälkikäsittely, jotta voit poistaa ylimääräisen materiaalin ja varmistaa, että osat täyttävät laatuvaatimukset. Seuraavissa alakohdissa kerrotaan deflaatiotekniikoista ja laadunvarmistuksen toimenpiteistä.
Defashing Techniques and Equipment
Deflashing on kriittinen vaihe jälkikäsittelyssä, jotta ei-toivotut välähdykset voidaan poistaa ruiskun muokatuista osista. Tässä on lyhyt katsaus joihinkin yleisiin menetelmiin:
- Manuaalinen Deflashing: Voit käyttää saksia tai veitsiä yksinkertaisiin deflashing tehtäviin, mikä tekee siitä suoran ja edullisen vaihtoehdon. Se vaatii kuitenkin tarkkuutta ja voi olla työvoimavaltainen.
- Cryogenic Deflashing: Tässä tekniikassa osat jäädytetään nestemäisellä typellä, jotta salamahauraan pääsee helposti irti. Se tehoaa monimutkaisiin osiin ja polykarbonaattimateriaaleihin.
Valitsemasi laitteet riippuvat osien geometriasta, materiaalista ja vaadittavasta pintalaadusta.
Ruiskutuksen muokatun osan laatuvarmistus
Laadunvarmistus on tärkeää osien toimivuuden ja estetiikan takaamiseksi:
- Visuaalinen tarkastus: Tarkista pintaviat ja epätäydellisyys perusteellisesti silmämääräisesti.
- Dimensional Inspection: Käytä kaliperiä ja mikrometrejä varmistaaksesi, että osat täyttävät mittatietosi.
Muista, että korkealaatuisissa ruiskumuovatuissa osissa ei ole vikoja, kuten välähdys, ja niiden pinta-ala on johdonmukainen, mikä heijastaa hyvin tuotemerkkiäsi ja auttaa välttämään kalliit uudelleentyöt.
Yhteenvetona todettakoon, että muottien käsittelyprosessien suunnittelusta on merkittävää hyötyä tehokkuudelle ja tehokkuudelle. Salamantuotannon pienentäminen vähentää koristeiden ja muovijätteen määrää. Se myös estää muottien kertymisen ja pidentää aikatyökalujen käyttöaikaa. Muotit, joissa on minimaalinen välähdys, voivat kestää pidempään huoltosyklien välillä suurella teholla. Yhdessä ruiskutusnopeuden ja pakkauspaineen prosessinsäädön kanssa valmistajat saavat aikaan kustannuksia tuotettua osa-aluetta kohti. Toimimalla kokonaisvaltaisesti flash-vähennykseen muovituotteiden valmistajat voivat sujuvoittaa tuotantoa koko osan elinkaaren ajan.







