
Injektointimuovaustekniikkaa käytetään valmistamaan injektointimuotteja identtisille osille, joita kutsutaan muottikomponenteiksi. Tämä prosessi vaatii korkeaa painetta, ja sulaa muovia tai muuta materiaalia ruiskutetaan muottimuottiin ruiskutusmuotia varten.
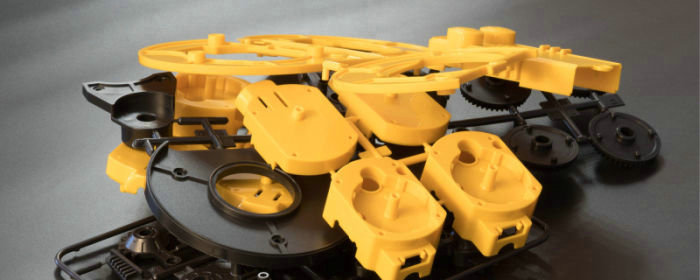
Toinen vaihe tapahtuu muotin sisällä. Aine jäähtyy ja jähmettyy ontelon muotojen mukaisesti. Muovattu osa poistetaan sitten, kun muotti on avattu. Menettely toistetaan useita kertoja, jotta voidaan valmistaa monta samanlaista kappaletta.
Lisäksi valtavan vahvaa terästä käytetään yleisesti ruiskumuotteihin, jotka on rakennettu kestämään ruiskutusmuotin aikana syntynyttä korkeaa painetta ja lämpöä. Tarkkojen ja johdonmukaisten osien valmistamiseksi muottien on oltava tarkkoja.
Lopputuotteen laatuun vaikuttaa merkittävästi muotin muotoilu, joka voi olla monimutkaista muun muassa muokattavan materiaalin tyypin, valmiin tuotteen aiotun muodon ja siihen liittyvien tuotantomenetelmien vuoksi.
Muokattuja osia käytetään eri tuotteissa yksinkertaisista kodin tuotteista monimutkaisiin mekaanisiin osiin, joita käytetään muun muassa auto-, elektroniikka- ja lääkinnällisten laitteiden teollisuudessa. Ruiskumuoti on hyvin pidetty tuotantotapa eri tuotteille sen sopeutumiskyvyn ja kohtuuhintaisuuden vuoksi.
Ruiskutusmuokkaustuotteet: Laitteet ja prosessi
Erikoiskoneita hyödyntäen injektointimuovauksen teollinen prosessi luo muovattuja komponentteja lämpömuovaus- tai lämpömuovausmateriaaleista. Seuraavat osat ovat välttämättömiä ruiskumuovaustuotteiden valmistuksessa:
Laitteet
Ruiskutusmuovauksessa käytetään seuraavia laitteita:
- Ruiskutusmuovauskone: Tämä kone sisältää komponentteja, kuten suppilon, lämmitysputken, iskuruuvin ja muottipuristimen, jotka muodostavat ruiskutusmuovauksen ensisijaisen osan. Kone sulattaa muovikuulat ja ruiskuttaa ne kiinteään paineeseen muottiin, jotta niistä tulee muottiosa.
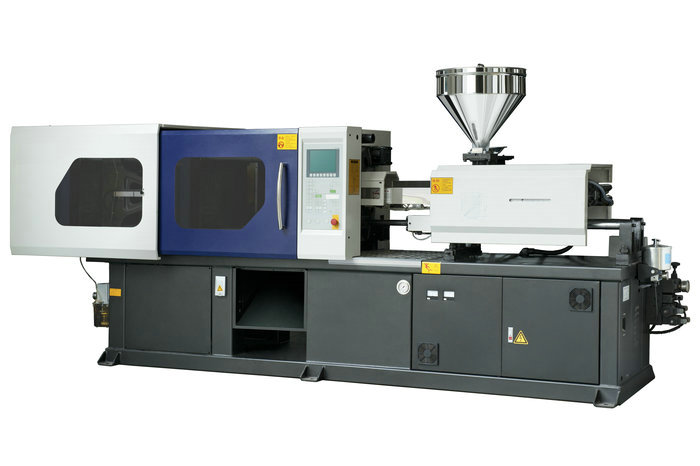
- Muottipesä: Tämä usein teräksestä tai alumiinista valmistettu työkalu antaa muoville sen muodon. Ruiskuvaluprosessin aikana muotin kaksi osaa kiinnitetään yhteen.
- Materiaaliastia: Ennen ruiskumuovauskoneen lämmitysputkeen syöttämistä muovipelletit säilytetään täällä.
- Lämmitystynnyri: Muovipelletit sulatetaan tässä osassa ruiskutusmuovausprosessia, joten ne on valmis injektoitavaksi muottiin.
- Vastapainoruuvi: Tämä osa ruiskumuovauskoneesta lämmittää muovia ennen kuin suuntaa sen kohti muottia.
- Puristin: Tämä järjestelmä käyttää painetta, joka tarvitaan sulan muovin ruiskuttamiseen muottiin ja pitää samalla muotin suljettuna ruiskumuotin aikana.
- Jäähdytysjärjestelmä: Tätä käytetään injektoitujen osien jäähdyttämiseen, kun ne on luotu. Tämä voidaan tehdä jäähdyttämällä järjestelmää ilmalla, vedellä tai näiden kahden yhdistelmällä.
Nämä ovat injektointimuovauksen olennaisia elementtejä. Injektointimuotin erityistarpeista riippuen voidaan käyttää myös lisälaitteita, kuten rakeita, materiaalinkuivaimia ja lämpötilan säätölaitteita.
Muovinen injektioyksikkö
Muovimateriaali sulatetaan ja ruiskutetaan muottiin ruiskutusyksikön avulla. Muovimateriaali sulatetaan ja ruiskutetaan muottiin kuumennetulla tynnyrillä, ruuvilla ja suuttimella.
Sen jälkeen muoviaine laitetaan tynnyriin, jossa liikkuva ruuvi kuumenee ja sekoittaa sen. Seuraavassa vaiheessa suutin ruiskuttaa muovimateriaalin muottionteloon, kun se on saavuttanut oikean lämpötilan ja johdonmukaisuuden, jossa se jäähtyy ja kovettuu toivotun tuloksen aikaansaamiseksi.
Jatkuvan ja laadukkaan ulostulon ylläpitäminen edellyttää, että ruiskutusmuovaukseen olennaisesti osallistuvaa muoviruiskua hallinnoidaan asianmukaisesti.
Mold Clamping -yksikkö
Mootin kaksi puoliskoa on suljettava tiukasti yhteen ja pidettävä kiinni ruiskutus- ja jäähdytysprosessin aikana, kun muottipuristuslaite ruiskutusmuotituksessa. Yksikkö kohdistaa ja ylläpitää puristusvoimaa, joka tarvitaan, jotta muotin puolikkaat pysyvät tiukasti koossa ja estetään kaikki muovimateriaalit valumasta ulos muottiontelosta.
Mootinkiinnitysyksikkö muodostuu kiinteästä levystä ja liikkuvasta levystä, joka on kytketty hydrauliseen tai mekaaniseen järjestelmään. Laatat vedetään yhteen, kun muotti asetetaan koneeseen, minkä jälkeen käytetään puristusvoimaa, jotta muoti pysyy suljettuna.
Tarvittavan puristusvoiman määrä vaihtelee käytetyn muovin ja muotin koosta, tarkkuudesta ja lajista riippuen. Turvallisen ja tehokkaan valmistuksen varmistamiseksi muottipuristusyksikköä, joka on tärkeä osa ruiskutusmuovausprosessia, on seurattava tarkasti.
Prosessit: Ruiskutusmuokkaus Termoplastiset polymeerit
Termoplastisten polymeerien injektoinnissa käytetään yleensä seuraavaa:
Mold
Termoplastisten polymeerien injektointi on hyvin riippuvainen ruiskumuotista. Se on laite, jolla sulaa muovia muovataan haluttuun valmiiseen kohteeseen. Muotin kaksi pääkomponenttia, ontelo ja ydin, on tyypillisesti rakennettu yhteen kolmiulotteisen muodon luomiseksi.
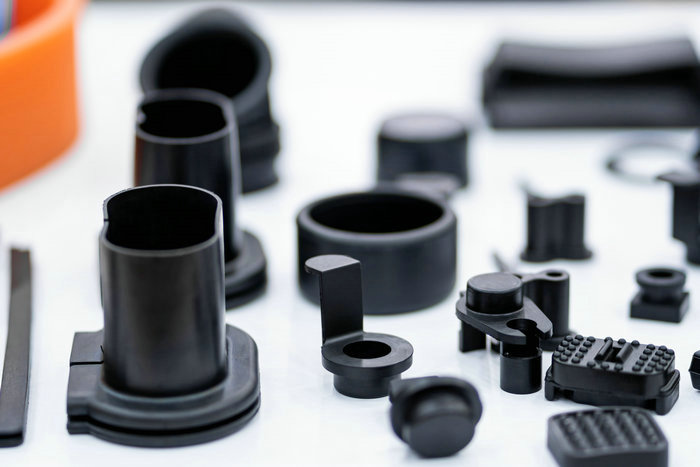
Kun muovimateriaali on ruiskutettu muotin pesään, se jäähtyy ja kovettuu muotin muotoiseksi. Tuotteen lopullinen muoto ja koko määräytyvät muotin rakenteen perusteella, joten muotti on ruiskuvaluprosessin keskeinen osa.
Muottia on kehitettävä huolellisesti, jotta varmistetaan, että muovimateriaali virtaa vaivattomasti jokaiseen reikään ja että jäähdytysprosessi on nopea ja tasainen. Lisäksi muotti on valmistettava materiaaleista, jotka kestävät ruiskutusmuovauksessa käytetyt korkeat lämpötilat ja paineet.
Koska muottia voidaan käyttää uudelleen injektoinnin aikana, sitä voidaan käyttää useiden identtisten osien luomiseen. Jotta se pysyy hyvässä kunnossa ja pystyy tuottamaan laadukkaita osia, se on ehkä puhdistettava ja huollettava säännöllisesti.
Kaksikerroksinen mooli
Kestomuovien ruiskuvalussa kaksilevyinen muotti on yleinen muottityyppi. Se koostuu kahdesta osasta, jotka kiinnitetään muovauskoneen kahteen levyyn: pesäpuoliskosta ja sydänpuoliskosta. Muottia kutsutaan kaksilevyiseksi, koska sen rakenne muodostuu kahdesta osasta, joita erottaa muotin jakolinja.
Kaksikerroksisen muotin tehtävänä on muovata sulaa muovia vaadittavaan lopulliseen muotoon. Muovimateriaali ruiskutetaan muotin ontelon osaan erottavan linjan portin kautta. Onkalo on täynnä muovia, jonka annetaan jäähtyä ja jähmettyä. Valmis tuote vapautuu, kun muotin kaksi puolikasta on jaettu auki.
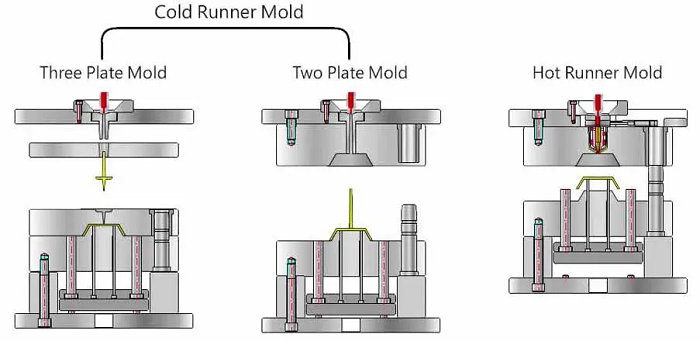
Koska se tarvitsee vain kaksi levyä ja muutamia yksinkertaisia komponentteja, kaksikerroksinen muotti on kohtuullisen helppo ja edullinen muoti. Se toimii hyvin komponenteille, joilla on suoraviivainen geometria, mukaan lukien litteät tai pyöristetyt kaarteet.
Se ei kuitenkaan välttämättä sovi osiin, joissa on monimutkaisempia geometrioita, koska ontelon täyttäminen muovilla saattaa näissä olosuhteissa olla haastavaa. Ruiskumuottien kohdalla kaksilevyinen muotti on monikäyttöistä ja sitä käytetään usein, erityisesti yksinkertaisiin osiin ja vaatimattomiin tuotantoihin.
Kolmikerroksinen moldi
Kolmilevyinen muotti on yksi termoplastisten polymeerien ruiskumuovauksessa käytetyistä muoteista. Kaksilevyiseen muottiin verrattuna siinä on enemmän ominaisuuksia ja monipuolisuutta, koska siinä on kolme levyä, kaksi liikkuvaa ja yksi vakaa.
Kolmilevyisen muotin tarkoitus on muovata ruiskuvaletut muoviosat vaadittuun lopulliseen muotoon. Muovimateriaali ruiskutetaan muotin pesäpuoliskoon jakolinjalla olevan portin kautta.
Kun sula muovi on muottipesässä, liikkuvat levyt irtoavat kiinteästä levystä ja muovikappale voidaan työntää ulos. Kolmilevyisessä muotissa muottipesän ja muottisydämen puolikkaiden välissä olevaa kolmatta levyä kutsutaan jakokanavalevyksi tai apulevyksi.
Tämän levyn avulla voidaan muodostaa erillinen jakokanavajärjestelmä, joka ohjaa muovin eri muottipesiin tai yhden muottipesän eri kohtiin. Näin ruiskuvaluprosessista saadaan joustavampi ja tehokkaampi.
Kolmilevyistä muottia käytetään usein suurempien tuotteiden valmistuksessa silloin, kun kaksilevyinen muotti kasvattaisi muotin kokoa tai edellyttäisi lisäominaisuuksia, kuten nostimia. Kun muotin rakenteeseen lisätään useita pesiä, kolmilevyisellä muotilla voidaan valmistaa eri osia yhden jakson aikana.
Kolmilevyinen muotti on monipuolinen ja tehokas muottityyppi, jota käytetään usein ruiskumuotiprosessissa, erityisesti suurempien osien ja tuotantojen osalta.
Käyttäytyminen uudelleen kaksi- ja kolmikerroksisessa muotissa
Käytettävä materiaali, osageometria ja valmiin tuotteen halutut ominaisuudet vaikuttavat siihen, kuinka paljon ruiskumuotituksessa voidaan käyttää väärin. Runko- ja juoksumuotin uudelleenkäyttöä tehdään usein ruiskumuotiteollisuudessa, koska se voi alentaa kustannuksia ja tuhlausta.
Kaksilevyisessä muotissa syöttökanava ja jakokanava kiinnittyvät tavallisesti valettuun kappaleeseen, ja kokonaisuus työnnetään ulos muotista. Kappale voidaan sitten irrottaa käsin kanavista, joita voidaan käyttää uudelleen muissa muovaussykleissä.
Roiskeen ja juoksijoiden uudelleenkäyttö voi edellyttää jatkokäsittelyä, mukaan lukien jauhamista tai uudelleensulattamista, sen varmistamiseksi, että materiaali on sopivassa muodossa uudelleenkäyttöä varten. Kolmilevyisessä muotissa hylkäysmenetelmä erottaa hylsyn ja hylsyn muokatusta esineestä, ja hylsyä käytetään usein uudelleen peräkkäisissä muottijaksoissa.
Jakokanavalevy on tavallisesti irrotettava, mikä helpottaa kanavajärjestelmän käsittelyä ja syöttökanavan sekä jakokanavan uudelleenkäyttöä. Niiden uudelleenkäyttö voi vaikuttaa merkittävästi lopputuotteen tasalaatuisuuteen ja laatuun.
Uudelleenkäytetyillä materiaaleilla voi kuitenkin olla epäpuhtauksia tai johdonmukaisuuteen liittyviä ongelmia, jotka vaikuttavat muovimateriaalin lujuuteen tai kestävyyteen. Johdonmukaisten ja korkealaatuisten tuotteiden saavuttamiseksi on seurattava jatkuvasti muottiprosessia ja kierrätetyn materiaalin laatua.
Yleensä ruiskumuovausteollisuus käyttää uudelleen kaksi- ja kolmikerroksisia muotteja, jotka voivat auttaa vähentämään kustannuksia ja jätettä. Lopputuotteen laadun ja ominaisuuksien tinkimättömyys vaatii tiukkaa ajattelua ja hallintaa.
Ruiskutusmuokkauskoneet
Infektiomuovausprosessissa käytetään seuraavia koneita:
Ruiskutusyksiköt
Ruiskutusyksikkö, joka sulattaa ja ruiskuttaa muottiin muovia, on tärkeä osa ruiskumuovauskonetta. Tyypillisiä komponentteja ovat tynnyri, lämmitin, ruuvi tai mäntä, hylsy ja injektioyksikkö.
Ennen kuin muovia laitetaan piippuun, se syötetään ensin hylsyyn ja pidetään siellä. Liikkuva ruuvi tai mäntä ja lämmittimen lämpö sulattavat ja homogenisoivat muovin tynnyrin sisällä. Sulatettua muovimateriaalia ruiskutetaan muottiin portin läpi ruuvin tai männän avulla.
Injektointiyksikön tarkoituksena on säädellä tarkasti muoviaineen lämpötilaa, painetta ja virtausta koko injektointimuotiprosessin ajan. Näin varmistetaan, että muovimateriaali on homogenoitua, sulanutta ja ruiskutettu muottiin.
Ruiskutusyksikön nopeutta, painetta ja äänenvoimakkuutta on myös mahdollista muuttaa, mikä on ratkaisevaa, kun esineitä muovataan monimutkaisilla geometrioilla tai vaativilla toleransseilla. Tarkasta sovellutuksesta riippuen injektioyksikön laji ja koko voivat muuttua, kun jotkut koneet on tehty suuritehoiseen tuotantoon ja toiset tarkkoihin tai pienimuotoisiin muotteihin.
Injektointiyksikkö on ratkaisevan tärkeä laadukkaiden muovituotteiden tuottamisessa, ja se on usein yksi merkittävimmistä osista määriteltäessä ruiskumuovauskoneen suorituskykyä ja ominaisuuksia.
Vastavuoroinen ruuvikone
Ruiskumuovauslaite, iskuruuvikone, sulattaa ja ruiskuttaa muovimateriaalia muottiin iskuruuvilla. Sopeutumiskykynsä, tehokkuudensa ja valmiutensa ansiosta näitä laitteita käytetään usein ruiskumuovausalalla.
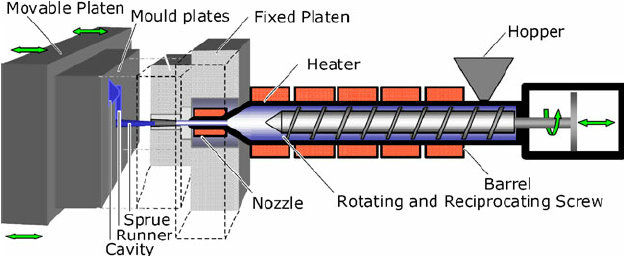
Ihanteellista on, että ruiskumuovauksessa sulatetaan ja ruiskutetaan termoplastisia materiaaleja muottiin iskuruuvikoneen avulla. Muovipelletit syötetään koneen piippuun iskuruuvilla ja sulatetaan siten paineella ja lämmöllä.
Sulattamisen jälkeen muovi ruiskutetaan muottiin korkeassa paineessa olevalla ruuvilla, joka antaa valmiille tuotteelle halutun muodon.
Ruuvi-Pre-muovainkone tai kaksivaiheinen
Kaksivaiheinen kone on ruiskumuovauskone, jossa käytetään kahta riippumatonta injektioyksikköä; toinen sulattaa muovimateriaalin ja toinen ruiskuttaa sen muottiin.
Muovimateriaalin sulattamista ja ruiskutukseen valmistelua kutsutaan ensimmäiseksi vaiheeksi eli plastisoinniksi. Tässä vaiheessa edestakaisin liikkuva ruuvi tuottaa lämpöä ja painetta, jotka sulattavat muovin sen syöttäessä koneen ensisijaiseen ruiskutusyksikköön.
Sulatettua muovimateriaalia pumpataan muottiin toisessa vaiheessa, jota kutsutaan myös ”mittausvaiheeksi”. Tämä vaihe merkitsee sulatetun muovin siirtämistä pääinjektioyksiköstä toissijaiseen injektioyksikköön, jossa se ruiskutetaan kiinteään paineeseen muottiin.
Suuret ja monimutkaiset osat valmistetaan usein kaksivaiheisilla koneilla, koska ne tarjoavat erinomaisen mallinnusprosessin hallinnan ja mahdollistavat muovimateriaalin tarkemman injektoinnin muottiin.
Purkuyksiköt
Seuraavilla kiinnitysyksiköillä valmistetaan injektiomuovattuja osia:
Vaihda naksuja
Jotta muotin kaksi osaa pysyvät koossa injektioprosessin aikana, ruiskumuotituksessa käytetään vaihdetulppia. Pidikkeiden avulla saadaan aikaan vahva puristusvoima, jotta muoti pysyy suljettuna ja suunnattuna oikein koko sulan muovimateriaalin ruiskutuksen ajan.
Liittimet lisäävät muottiin liitettyä puristusvoimaa liitäntäjärjestelmän kautta. Liitäntäjärjestelmä tuottaa mekaanisen edun, kun liitin kytketään päälle, mikä lisää muottiin kohdistuvaa voimaa. Tämän seurauksena kiinnittimet voivat käyttää paljon voimaa vain pienellä syöttövoimalla.
Lisäksi ruiskumuovauksessa suositaan vohvelipuristimia, koska ne tarjoavat vankan ja luotettavan pitovoiman, jota voidaan muuttaa muottiprosessin ainutlaatuisiin tarpeisiin sopivaksi. Lisäksi ne ovat nopeita kytkeä ja irrottaa, ja niitä on helppo käyttää, mikä kaikki osaltaan lyhentää muottiprosessin kokonaissykliaikaa.
Hydrauliset tulpat
Hydraulisia puristimia käytetään usein ruiskumuotituksessa, jotta muotin kaksi puoliskoa pysyvät koossa ruiskutusprosessin aikana. Hydrauliset puristimet käyttävät hydraulista painetta, jotta muottiin saadaan vahva puristusvoima, jotta se pysyy tukevasti suljettuna ja tasaisena sulan muovimateriaalin ruiskutuksen aikana.
Hydrauliset pumput, ohjausventtiilit ja sylinterit muodostavat tavanomaisen hydraulijärjestelmän, jota käytetään kiinnitysmekanismissa. Sylinterit siirtävät kiinnityslevyn tai muotin kiinnityslevyn, kun hydraulinen järjestelmä aktivoituu ja kohdistavat painetta prosessin muottiin.
Hydromekaaniset nahat
Jotta muotin kaksi osaa pysyisivät koossa ruiskumuottiprojektin aikana, ruiskumuotituksessa käytetään hydromekaanisia puristimia, joita kutsutaan myös toggle-assistentti-puristimiksi.
Hydraulisen järjestelmän avulla voidaan käynnistää puristusprosessi ja käyttää mekaanista vaihdemekanismia, joka lisää ja ylläpitää puristusvoimaa, hydromekaaniset puristimet yhdistävät hydraulisten ja mekaanisten kiinnitysmenetelmien edut.
Hydraulinen sylinteri, joka siirtää kiinnityslevyn kohti kiinteää levyä, saa aikaan puristusvoiman. Kun tietty määrä puristusvoimaa on saavutettu, hydraulinen sylinterilukko ja mekaaninen vaihdemekanismi jatkavat puristusvoiman käyttämistä.







