
Metallstanzen ist ein Fertigungsverfahren, mit dem Metallteile geformt werden, die Alltagsprodukte ermöglichen – von Autos und Haushaltsgeräten bis hin zu Elektronik- und Medizinprodukten. In diesem Einführungsleitfaden erfahren Sie, wie das Verfahren branchenübergreifend Innovation unterstützt und warum es für die zuverlässige Fertigung von Metallteilen in großen Stückzahlen unverzichtbar ist.
Grundlagen des Metallstanzens
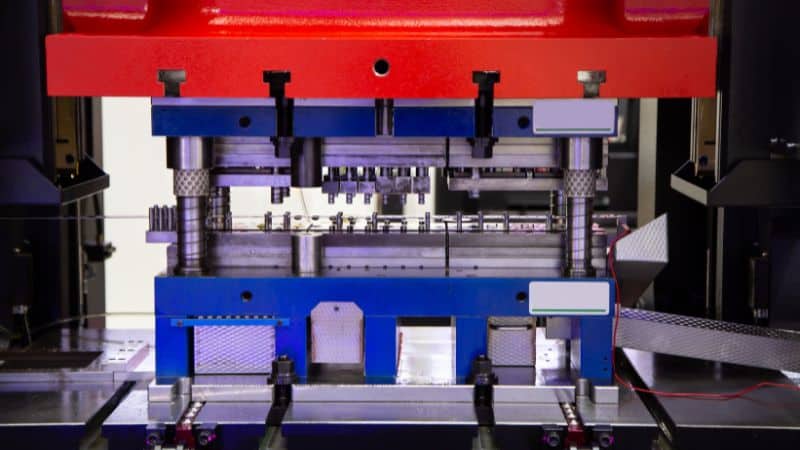
Metallstanzen ist ein Fertigungsprozess, bei dem Bleche oder Metallbänder mithilfe einer Presse und kundenspezifischer Gesenke in definierte Formen gebracht werden. Der Prozess kann mehrere Arbeitsschritte umfassen, etwa:
- Ausschneiden – Ausschneiden der Grundform aus einem Blech
- Lochen – Herstellen von Löchern oder Ausschnitten
- Biegen – Formen von Winkeln oder Kurven
- Prägen – Erzeugen erhabener oder vertiefter Oberflächenmerkmale
Diese Arbeitsschritte erfolgen unter hohem Druck und häufig im kalten Zustand, damit Festigkeit und Präzision des Materials erhalten bleiben. Diese Metallumformung wird als Kaltumformung bezeichnet und ist das gängigste Verfahren. Für spezielle Anwendungen wird jedoch auch Warmumformung eingesetzt.
Beim modernen Stanzen kommen computergesteuerte Pressen und Präzisionsgesenke zum Einsatz, um hohe Leistungsanforderungen zu erfüllen. Automatisierung und digitale Konstruktion ermöglichen heute kürzere Rüstzeiten, höhere Genauigkeit und niedrigere Produktionskosten.
Wichtige Metallstanzverfahren
Ausschneiden und Lochen
Ausschneiden und Lochen sind häufig die ersten Schritte beim Metallstanzen. Beim Ausschneiden werden flache Teile, sogenannte Zuschnitte, aus einem größeren Blech ausgeschnitten. Diese Zuschnitte bilden die Grundlage für nachfolgende Umformschritte. Ein Gesenk und ein Stempel trennen das Metall sauber und erzeugen Teile mit präzisen Kanten und minimalem Abfall.
Beim Lochen werden mit ähnlichen Werkzeugen Löcher oder Öffnungen im Zuschnitt hergestellt. Dabei wird überschüssiges Material entfernt, anstatt eine neue Form zu erzeugen. Zur Effizienzsteigerung führen Hersteller Ausschneiden und Lochen häufig im selben Pressenhub aus.
Werkzeugausrichtung, Gesenkspiel und Materialstärke bestimmen Kantenqualität und Maßgenauigkeit. Für diese Verfahren werden hochfester Werkzeugstahl und geeignete Schmiermittel verwendet, um Verschleiß und Gratbildung zu reduzieren. Das ist entscheidend für gleichbleibende Teile in der Automobil-, Haushaltsgeräte- und Elektronikfertigung.
Biegen und Bördeln
Biegen verändert die Form von Blechen, ohne deren Dicke zu verändern. Dabei wird mit Stempel und Gesenk entlang einer geraden Linie Kraft ausgeübt, um Winkel oder Kurven zu formen. Das Verfahren hängt von der Duktilität des Materials, dem Biegeradius und der Presskraft ab.
Beim Bördeln wird die Kante eines Teils durch Biegen in einem bestimmten Winkel, häufig 90 Grad oder weniger, verlängert. Dadurch werden Kanten verstärkt, die Passung verbessert und Verbindungen mit anderen Komponenten ermöglicht.
Beim Biegen und Bördeln muss die Rückfederung sorgfältig kontrolliert werden, also das leichte Zurückfedern des Metalls in Richtung seiner ursprünglichen Form. Um die Genauigkeit zu gewährleisten, passen Bediener die Werkzeuggeometrie an oder biegen über.
Lochen und Kalibrieren
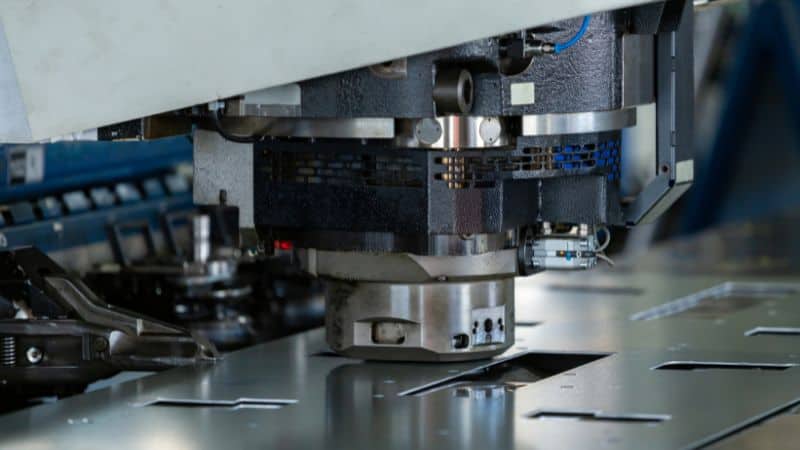
Lochen Beim Stanzen werden Löcher, Schlitze oder Formen aus einem Blech ausgeschnitten. Dafür werden wie beim Lochen Stempel und Gesenk verwendet, häufig jedoch mit höherer Geschwindigkeit für wiederkehrende Muster. Das Verfahren unterstützt die Großserienfertigung mit engen Toleranzen.
Beim Kalibrieren wird Metall unter extrem hohem Druck verpresst, um feine Details zu erzeugen oder die Dicke anzupassen. Das Verfahren verbessert die Oberflächengüte und Maßgenauigkeit, indem das Material in den Gesenkhohlraum gedrückt wird.
Kalibrieren wird häufig zur Herstellung geprägter Logos, Kontaktpunkte und Präzisionsunterlegscheiben eingesetzt. Es beseitigt außerdem Grate und scharfe Kanten und verringert so den Bedarf an nachgelagerter Oberflächenbearbeitung. Zusammen liefern Stanzen und Kalibrieren die erforderliche Genauigkeit für elektrische Steckverbinder, Befestigungselemente und dekorative Bauteile.
Prägen und Tiefziehen
Prägen: Bestimmte Bereiche eines Blechs werden erhaben oder vertieft ausgeformt, um Texturen, Muster oder Kennzeichnungen zu erzeugen. Aufeinander abgestimmte Ober- und Untergesenke drücken das Material in das gewünschte Relief, ohne es zu schneiden. Das Verfahren verbessert das Erscheinungsbild und kann die Steifigkeit dünner Bleche erhöhen.
Beim Tiefziehen werden flache Zuschnitte zu hohlen oder becherförmigen Teilen umgeformt. Ein Stempel zieht das Metall in einen Gesenkhohlraum, während ein Niederhalter den Materialfluss kontrolliert. Dieses Verfahren eignet sich ideal für Kraftstofftanks, Dosen und Küchenspülen, die häufig aus gut verformbaren Materialien wie Aluminium und Edelstahl hergestellt werden.
Materialien für Metallstanzarbeiten
Gängige Metallarten
Hersteller verwenden häufig Stahl, Edelstahl, Aluminium, Kupfer und Messing beim Metallstanzen. Je nach Anwendung bietet jedes Material besondere Vorteile.
- Kohlenstoffstahl ist fest, kostengünstig und leicht umzuformen. Daher eignet er sich für Automobil- und Industrieteile.
- Hochfester niedriglegierter Stahl (HSLA) bietet Festigkeit, ohne das Gewicht wesentlich zu erhöhen.
- Edelstahl bietet Korrosionsbeständigkeit und Haltbarkeit für Lebensmittel-, Medizin- und Schiffskomponenten.
- Aluminium ist leicht und korrosionsbeständig und eignet sich daher ideal für Transport- und Luftfahrtanwendungen.
- Kupfer und Messing bieten eine ausgezeichnete elektrische Leitfähigkeit für Elektronik- und HLK-Komponenten.
Weitere Metalle wie Titan, Nickellegierungen und Zinklegierungen kommen in Spezialanwendungen zum Einsatz, bei denen Wärmebeständigkeit, Festigkeit oder komplexe Formen erforderlich sind.
Werkstoffeigenschaften und Eignung
Das geeignete Material hängt von den mechanischen Eigenschaften ab, die das Teil erfüllen muss. Festigkeit, Duktilität und Härte beeinflussen, wie sich ein Blech unter Druck umformen lässt.
Umformbarkeit bestimmt, wie leicht sich das Metall biegen oder dehnen lässt, ohne zu reißen. Weichere Metalle wie Aluminium und kohlenstoffarmer Stahl lassen sich gut umformen, während härtere Legierungen mehr Kraft oder spezielle Werkzeuge erfordern können. Es ist jedoch zu beachten, dass sich die Umformbarkeit je nach Werkstoffgüte und Härtezustand innerhalb derselben Metallart unterscheidet.
Korrosionsbeständigkeit ist wichtig, wenn Teile Feuchtigkeit oder Chemikalien ausgesetzt sind. Edelstahl und beschichtete Stähle schützen vor Rost, während Aluminium von Natur aus oxidationsbeständig ist.
Leitfähigkeit ist für elektrische Komponenten wichtig. Daher werden hierfür bevorzugt Kupfer und Messing verwendet. Gewicht beeinflusst die Auswahl: Leichtere Metalle verringern die Gesamtmasse des Produkts und den Energieverbrauch.
Durch die Abwägung dieser Faktoren wird sichergestellt, dass gestanzte Metallkomponenten sowohl Leistungs- als auch Kostenziele erfüllen.
Blechstanzanlagen und Produktion
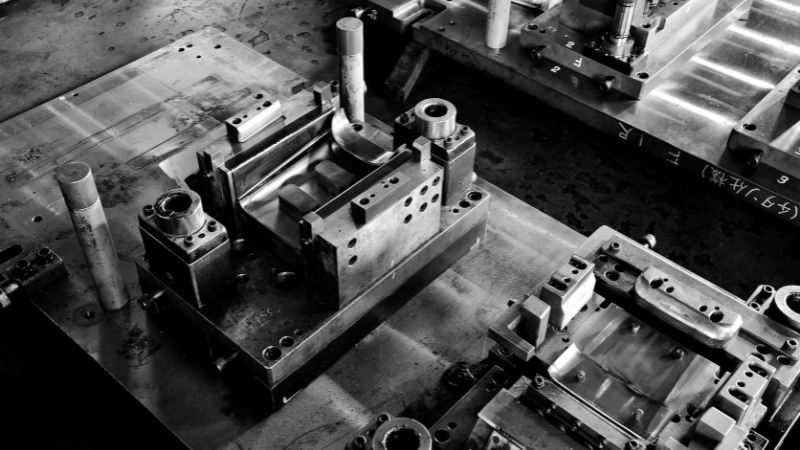
Typen von Metallstanzgesenken und Werkzeugen
Ein Stanzgesenk ist ein Spezialwerkzeug, das in einer Presse verwendet wird, um Bleche auszuschneiden oder in bestimmte Formen zu bringen. Es besteht aus zwei Hauptteilen: dem Gesenkunterteil und dem Stempeloberteil. Zusammen bestimmen sie Form und Abmessungen des fertigen Teils.
Gängige Stanzgesenktypen sind unter anderem:
| Gesenktyp | Funktion |
|---|---|
| Ausschneidgesenk | Schneidet flache Formen aus Blech aus. |
| Lochgesenk | Erzeugt Löcher oder Öffnungen. |
| Umformgesenk | Biegt oder formt das Metall, ohne es zu schneiden. |
| Verbundgesenk | Führt mehrere Arbeitsschritte in einem Pressenhub aus. |
| Folgeverbundgesenk | Führt das Blech durch mehrere Stationen, an denen verschiedene Arbeitsschritte ausgeführt werden. |
Jeder Gesenktyp unterstützt andere Produktionsanforderungen. Folgeverbundgesenke kommen häufig bei großen Stückzahlen zum Einsatz, während einstufige Gesenke für einfachere Teile oder kleinere Mengen geeignet sind.
Typen von Stanzpressen
Stanzpressen erzeugen die Kraft, die zum Umformen von Blechen mit Gesenken benötigt wird. Es gibt hauptsächlich mechanische und hydraulische Pressen. Mechanische Pressen führen gleichmäßige, schnelle Hübe aus und eignen sich daher ideal für die Großserienfertigung. Hydraulische Pressen arbeiten mit Flüssigkeitsdruck und bieten eine bessere Steuerung. Sie werden bevorzugt für dickere oder komplexere Teile eingesetzt.
Hochgeschwindigkeitspressen arbeiten mit deutlich höheren Hubzahlen – häufig mehreren Hundert Hüben pro Minute. Sie verfügen über fortschrittliche Zuführsysteme, die Metallbänder schnell und präzise durch das Gesenk führen. Diese Pressen sind in der Automobil- und Elektronikfertigung verbreitet, wo kleine, detailreiche Komponenten in großen Stückzahlen hergestellt werden.
Mehrschieber- und Folgeverbundstanzen
Beim Mehrschieberstanzen bearbeiten mehrere bewegliche Schieber das Metall aus verschiedenen Richtungen. Dadurch lassen sich komplexe Biegungen und Formen in einem einzigen Arbeitsgang herstellen. Das Verfahren verringert den Bedarf an nachgelagerter Bearbeitung und bewältigt komplexe Geometrien effizient.
Beim Folgeverbundstanzen wird ein Metallstreifen durch eine Reihe von Gesenken geführt. Jede Station übernimmt einen bestimmten Arbeitsschritt wie Lochen, Biegen oder Schneiden. An der letzten Station entsteht das fertige Teil. Dieses Verfahren eignet sich für die kontinuierliche Fertigung und hält bei Tausenden identischer Teile enge Toleranzen ein. Im Gegensatz dazu transportiert das Transferstanzen einzelne Teile mit einem separaten mechanischen System von einer Station zur nächsten.
Beide Verfahren verbessern die Materialausnutzung und verringern die Handhabungszeit. Sie werden häufig für Steckverbinder, Halterungen und kleine mechanische Teile eingesetzt, bei denen Präzision und Wiederholbarkeit entscheidend sind.
Präzisionsstanzverfahren
Beim Präzisionsstanzen werden extrem enge Toleranzen und glatte Oberflächen angestrebt. Häufig kommen Feinschneiden, Mikrostanzverfahren oder servogesteuerte Pressen zum Einsatz, um Druck und Bewegung präziser zu steuern. Diese Verfahren ermöglichen saubere Kanten und präzise Abmessungen ohne zusätzliche Nachbearbeitungsschritte.
Hersteller verwenden CAD (computergestütztes Konstruieren) und CAM (computergestützte Fertigung) zur Sicherstellung gleichbleibender Ergebnisse. Ingenieure modellieren Gesenke mit CAD-Software, simulieren die Materialverformung und prüfen Toleranzen vor der Produktion. Anschließend wandelt CAM-Software diese digitalen Konstruktionen in Maschinenanweisungen für die Werkzeugfertigung um. Diese Integration verringert Konstruktionsfehler und beschleunigt die Werkzeugherstellung.
Mit 3D-Modellen können Ingenieure Gesenke visualisieren und Anordnungen für einen effizienten Metallfluss optimieren. Zusammen mit Computersimulationen lassen sich Verschleißstellen vorhersagen, die Genauigkeit verbessern und die Lieferzeiten im Gesenkbau verkürzen.
Qualitätskontrolle und Nachbearbeitung
Prüfung und Qualitätssicherung
Die Qualitätskontrolle in der Metallverarbeitung beginnt mit Prüfungen und Tests in mehreren Produktionsphasen. Techniker verwenden Werkzeuge wie Messschieber, Mikrometer und Koordinatenmessgeräte (KMG), um Abmessungen und Toleranzen der Teile zu überprüfen.
Die prozessbegleitende Qualitätskontrolle (IPQC) hilft, Abweichungen frühzeitig zu erkennen und große Chargen fehlerhafter Teile zu verhindern. Zur Überwachung von Produktionsdaten und zur Aufrechterhaltung der Prozessstabilität werden häufig Regelkarten der statistischen Prozessregelung (SPC) verwendet.
Ein typischer Prüfplan kann Folgendes umfassen:
| Prozessphase | Zweck | Verfahren |
|---|---|---|
| Materialprüfung | Metallgüte und Blechdicke überprüfen | Visuelle und chemische Prüfungen |
| Während des Prozesses | Umform- oder Ausrichtungsfehler erkennen | SPC, Stichprobenprüfung |
| Endkontrolle | Spezifikationen bestätigen | Maß- und Oberflächenprüfungen |
Eine konsequente Dokumentation der Ergebnisse unterstützt die Rückverfolgbarkeit und die Einhaltung von Branchenstandards wie ISO 9001.
Endbearbeitung und Nachbearbeitung
Nach dem Stanzen und Prüfen benötigen Teile häufig eine Nachbearbeitung, um Oberflächenqualität und Leistung zu verbessern. Zu den gängigen Endbearbeitungsschritten zählen Entgraten, Polieren, Galvanisieren und Beschichten. Dabei werden scharfe Kanten entfernt, die Korrosionsbeständigkeit verbessert und Komponenten auf die Montage oder Lackierung vorbereitet.
Eine Wärmebehandlung kann ebenfalls angewendet werden, um das Metall zu härten oder innere Spannungen aus dem Stanzprozess abzubauen. Reinigungsverfahren wie Ultraschallreinigung entfernen Öl und Partikel, die aus der Produktion zurückgeblieben sind.
Hersteller wählen Endbearbeitungsverfahren nach Funktion und Material des Teils aus. Edelstahlteile können beispielsweise passiviert werden, während Aluminiumteile zur Verbesserung von Schutz und Erscheinungsbild eloxiert werden können.
Anwendungen des Metallstanzens
Metallstanzdienstleistungen von Moldie auswählen
Bei der Auswahl eines zuverlässigen Dienstleisters für Metallstanzen sollten technische Fähigkeiten, Qualitätskontrolle und Möglichkeiten zur kundenspezifischen Anpassung bewertet werden. Ein qualifizierter Anbieter nutzt fortschrittliche Konstruktions- und Fertigungstechnologien , um gleichbleibende Ergebnisse sicherzustellen. Vor einer Bestellung sollten Käufer Zertifizierungen, Produktionskapazität und Toleranzgrenzen prüfen und mit dem Unternehmen besprechen.
Etablierte Produktionsprozesse und Erfahrung, ergänzt durch zuverlässigen Kundensupport und klare Kommunikation, helfen dabei, Konstruktionsziele und Fertigungsergebnisse aufeinander abzustimmen. Einige Anbieter offerieren auch Prototypenentwicklung und Großserienfertigung, sodass Kunden effizient testen und skalieren können.
Bei Moldie finden Sie genau das, was Sie brauchen: bewährte Erfahrung mit verschiedenen Metallfertigungsverfahren und Branchen. Kontaktieren Sie uns noch heute für zuverlässige Teile und einen höheren langfristigen Nutzen!
Häufig gestellte Fragen
Welche Konstruktionsaspekte sind bei der Entwicklung eines Teils zum Metallstanzen wichtig?
Bei der Konstruktion eines Stanzteils sollten Materialauswahl, Biegeradien (zur Vermeidung von Rissen), Loch- und Kerbgrößen (im Verhältnis zur Materialstärke) sowie Merkmale wie Rippen oder Sicken zur Verstärkung des Teils berücksichtigt werden.
Wie wähle ich zwischen einem Folgeverbundgesenk und einer Transferpresse?
Die Entscheidung hängt häufig von Größe und Komplexität des Teils ab. Folgeverbundgesenke eignen sich ideal für kleinere, flachere Teile, die als Metallstreifen durch mehrere Stationen geführt werden können. Transferpressen sind besser für größere Teile oder solche geeignet, die eine umfangreiche 3D-Umformung erfordern. Ein mechanisches System transportiert das Teil von einer Station zur nächsten und löst es dabei vom Trägerstreifen.







