
Качеството на повърхността се постига на два етапа. По време на формоването кухината на формата придава гланцово, матово или текстурирано покритие. След формоването се прилагат вторични процеси като галванично покритие, вакуумно покритие, боядисване чрез пръскане, печат, лазерно маркиране и кристални етикети, за да се добавят цвят, графика, метални ефекти, идентификация, защита или електрически свойства.
Покритието трябва да бъде определено преди одобрението за изработка на инструменталната екипировка, тъй като може да повлияе на избора на смола, ъгъла на наклон, подготовката на кухината, местоположението на затворите и изхвърлящите щифтове, маскирането, проверката, цената и срока за изпълнение. Moldie предлага както производство на шприцформи, така и последваща повърхностна обработка, което позволява тези решения да се разглеждат заедно.
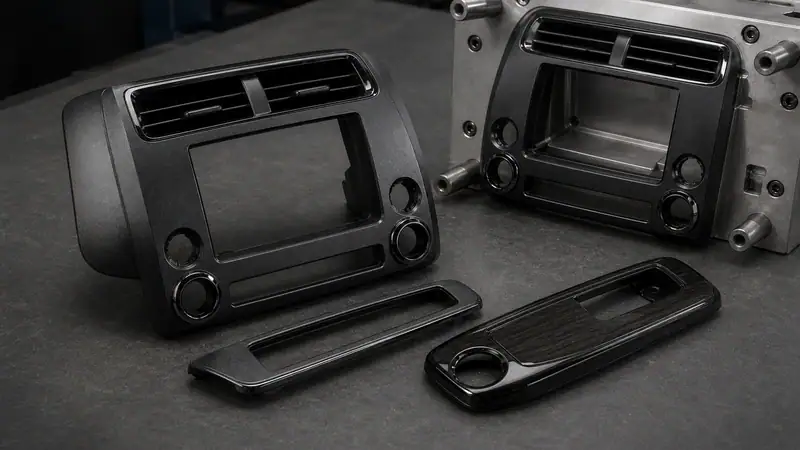
Завършек и вторично лечение
Покритието на формата се създава върху кухината или сърцевината и се възпроизвежда върху всеки детайл. То определя гланца, грапавостта, зърнистата текстура и шарката на формования детайл, без да се добавя отделно фолио. Вторичната обработка се прилага върху всеки готов детайл и може да добави покритие, печатен слой, трайна маркировка или етикет.
| Точка | Завършек | Вторично лечение |
| Етап | Преди образуване на кухината или ядрото | След като частта е оформена |
| Основният резултат | Гланц, мат, грубост, зърно или модел | Цвят, метален ефект, графика, маркировка, защита или проводимост |
| Ключови контроли | Завърши клас, текстуален код, проектиране, материал и козметична повърхностна карта | Съвместимост, подготовка, маскиране, лечение, адхезия и функционално изпитване |
Двата метода често се комбинират. Устройството може да използва моделирана текстура върху външните, подпечатани контролни икони и лазерно маркиране за проследяване. Рисунките трябва да идентифицират третирането и границата за всяка козметична или функционална повърхност.
Приложни повърхностни завършеци
Полиране произвежда гланцови или прозрачни повърхности. Абразивната хартия и камък създават полуглас или мати завършеци, докато взривяване, EDM, химически еттинг, и лазерно текстуално произвеждат груби или моделирани повърхности. SPI, VDI 3400, и Mold-Tech обикновено се използват препратки.
СПИ завършва семействата
| Семейство | Метод | Типичен вид | Типичен Ra μm |
| СПИ А-1 до А-3 | Диамантен блъф | Висок блясък към нормалното сияние | 0.012 до 0.100 |
| SPI B-1 до В-3 | Абразивна хартия | Фина за нормална полугласа | 0,05 до 0,32 |
| СПИ С-1 до С-3 | Камък | Добре за нормалната мата | 0,35 до 0,70 |
| SPI D-1 до D-3 | Стъклена крушка или оксидна експлозия | Сатен на груба текстура | 0,80 до 18.0 |
Класовете SPI определят финишната обработка на формата, но крайният външен вид зависи и от пластмасата. Когато постоянството на козметичните характеристики е важно, използвайте проба, произведена от серийната смола и в серийния цвят.
Позовавания на ВДИ и Mold Tech
| Препратка | Повърхност или дълбочина | Типичен резултат | Проектиране |
| ВДИ 12 | Ра 0,40 μm | Нисък лак | Специфично за проекта |
| ВДИ 18 | Ра 0,80 μm | Сатен | Специфично за проекта |
| VDI 24 | Ra 1.60 µm | Негланциран мат | Специфично за проекта |
| VDI 30 | Ra 3.15 µm | По-груба негланцирана текстура | Специфично за проекта |
| VDI 45 | Ra 18.00 µm | Много груба текстура | Специфично за проекта |
| MT-11010 | 0.001 in / 0.0254 mm | Фина матова текстура, наподобяваща пясък | Минимум 1.5° |
| MT-11020 | 0.0015 in / 0.0381 mm | Средно матова текстура | Минимум 2.5° |
| MT-11030 | 0.002 in / 0.0508 mm | Груба матова текстура | Минимум 3° |
По-високите стойности на VDI означават по-голяма грапавост. Mold-Tech се задава чрез код и дълбочина на текстурата, като с увеличаването на дълбочината е необходим по-голям наклон за изваждане. Сходни стойности на грапавостта при различни системи не гарантират еднакъв гланц или шарка, затова критичните повърхности трябва да се одобряват спрямо конкретно посочен стандарт и физическа мостра.
Материал, наклон за изваждане и видими повърхности
Една и съща обработка на формата може да изглежда различно върху различни материали. Твърдите пластмаси възпроизвеждат фината текстура по-ясно от меките материали, тъмните цветове правят текстурата по-видима, а стъклените или минералните пълнители могат да намалят отчетливостта или да създадат ивици. Прозрачните детайли обикновено изискват подходящо полиране на двете оптични повърхности.
Текстурата влияе и върху освобождаването на детайла. Наклонът за изваждане трябва да се проверява спрямо дълбочината на текстурата, дълбочината на стените, свиването на полимера, твърдостта и посоката на изваждане. Дълбоките ребра и тесните вдлъбнатини може да са трудни за равномерно полиране или текстуриране. Когато е практически възможно, следите от леяка, линиите на сливане, разделителните линии и следите от изхвъргачите трябва да се разполагат извън критичните видими повърхности.
Обработки след шприцоване, предлагани от Moldie
| Обработка | Най-подходяща за | Основни контролни точки |
| Боядисване чрез пръскане | Множество цветове и гладко, равномерно покритие върху сложни форми | Адхезия към полимера, подготовка, маскиране, втвърдяване, износване, химикали и UV |
| Галванично покритие | Гланциран или матов хромов вид с възможно подобрение на твърдостта и устойчивостта на корозия | Съвместим основен материал, предварителна обработка, вдлъбнатини, ръбове, точки за закрепване и разходи |
| Вакуумно покритие | Тънък метален слой или проводими и непроводими повърхности | Основен полимер, отложен материал, защитен слой, маскиране и електрическа проверка |
| Ситопечат | По-големи графични изображения върху плоски или леко извити участъци | Съвместимост на мастилото, точно позициониране, адхезия и износване |
| Тампонен печат | Малки графични изображения върху извити, вдлъбнати или неправилни повърхности | Печатна площ, точно позициониране, съвместимост на мастилото и адхезия |
| Лазерно маркиране | Трайни лога, символи, серийни номера и кодове за проследимост | Контрастът зависи от полимера, пигмента, добавките, повърхностната обработка и лазерните настройки |
| Обемни прозрачни етикети | Релефно декоративно брандиране с прозрачен или полупрозрачен слой | Разположение, адхезия по краищата, въздействие на химикали и условия на експлоатация |
Moldie предлага гланцирано и матово хромово галванично покритие, непроводимо вакуумно покритие на основата на индий, проводимо покритие на основата на алуминий, многоцветно боядисване чрез пръскане, ситопечат и тампонен печат, черни и сиви лазерни обработки и обемни прозрачни етикети с различни шарки.
Галваничните и вакуумните покрития създават метален ефект, но технологичните им процеси и функционални резултати се различават. Проводимите покрития трябва да се изпитват електрически, вместо да се приемат само по външния вид. При печата ситопечатът е подходящ за по-широки и по-плоски участъци, а силиконовият тампон позволява тампонен печат върху извити или неправилни форми.
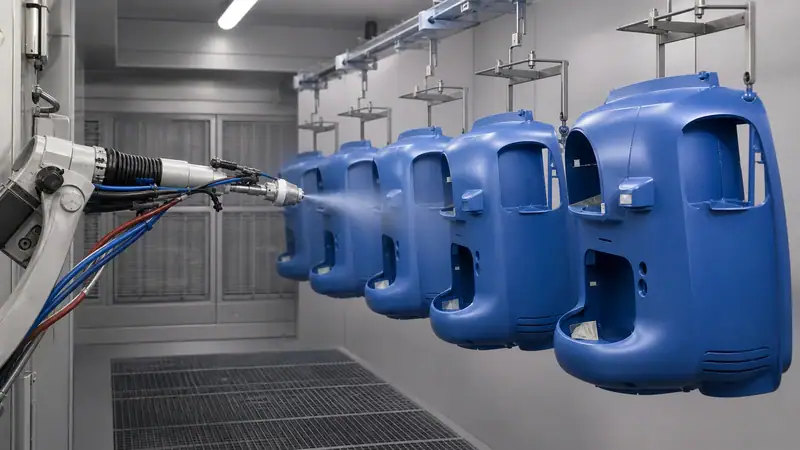
Как да изберете подходящата обработка
| Изискван резултат | Вероятен технологичен вариант | Какво да се потвърди преди одобрение |
| Висок гланц или прозрачност | Полиране на формата по SPI A или друг зададен стандарт | Прозрачност на полимера, двете оптични повърхности, леяк, линии на сливане, изваждане и манипулиране |
| Матова или зърнеста повърхност, получена във формата | SPI C или D, VDI 3400, Mold-Tech или индивидуална текстура | Стандарт, клас, наклон за изваждане, посока на текстурата, достъп и мостра от производствения полимер |
| Конкретен цвят или ефект на покритието | Боядисване чрез пръскане | Адхезия, маскиране, система на покритието, втвърдяване и условия на експлоатация |
| Гланциран или матов метален вид | Галванично покритие | Основен материал, предварителна обработка, геометрия, точки за закрепване и критерии за външния вид |
| Тънък метален ефект или проводимост | Вакуумно покритие | Изискване за проводимост или непроводимост и функционално изпитване |
| Графични изображения | Ситопечат или тампонен печат | Геометрия на детайла, цвят, точно позициониране, адхезия и износване |
| Траен код или символ | Лазерно маркиране | Контраст и четливост върху окончателния полимер и повърхността след шприцоване |
| Релефно декоративно брандиране | Обемен прозрачен етикет | Разположение, адхезия по краищата, химикали и работна среда |
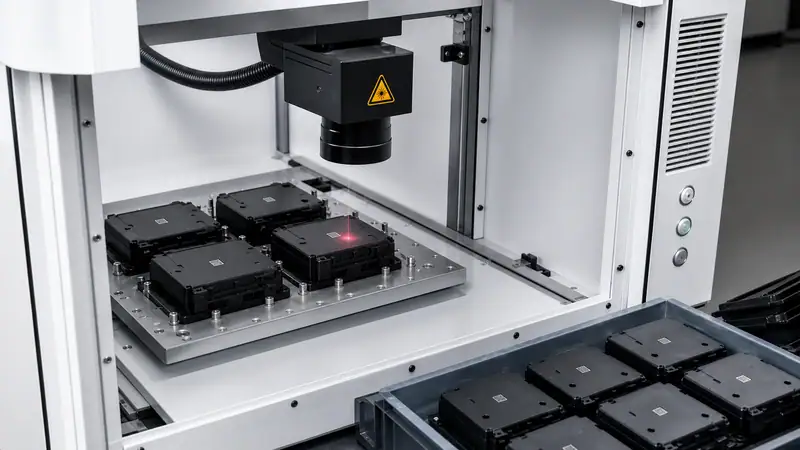
Инженерен контролен списък
- Обозначете на чертежа видимите, функционалните, маскираните и необработваните след шприцоване повърхности.
- Задайте системата и класа на повърхностната обработка, вместо да използвате само определения като матова или полирана.
- Потвърдете производствения полимер, цвета и съдържанието на пълнители преди окончателното одобрение на външния вид.
- Прегледайте наклона за изваждане, достъпа за текстуриране, леяците, разделителните линии, следите от изхвъргачите, точките за закрепване и границите на маскиране.
- Определете приложимите изисквания за износване, химикали, UV, влажност, топлина и електрически свойства.
- Одобрете реалния детайл, изработен с предвидения материал и процес, и след това запишете критериите за приемане на външния вид и функционалността.
Изберете повърхностна обработка с Moldie
Moldie може да разгледа полимера, обработката на формата, геометрията на детайла, вторичната обработка, работната среда и изискванията за контрол като един цялостен производствен процес. Ранният преглед помага да се избегнат промени по време на изпитванията на формата и изработването на мостри с повърхностна обработка.
За технически преглед предоставете CAD модела, полимера и цвета, стандарта за повърхностна обработка, обработваната площ, годишния обем, условията на експлоатация и критериите за приемане. Разгледайте услугите на Moldie за повърхностна обработка на шприцовани детайли или се свържете с Moldie, за да обсъдите процеса и плана за мострите.







