
Експлоатационният живот на формата не се определя само от броя на циклите. При шприцването използваната пластмасова смола и избраната за инструмента стомана са два от най-важните фактори за това колко дълго формата ще поддържа качеството на детайлите, постоянството на размерите и стабилността на производството.
Когато разглеждаме нов проект за шприцване, не третираме формата като самостоятелна покупка. Съобразяваме смолата, годишния обем, геометрията на детайла, козметичните изисквания, условията на формоване и плана за поддръжка заедно. Така можем да изберем инструментално решение, което отговаря на реалните производствени нужди, вместо просто да изберем материала с най-ниска първоначална цена.
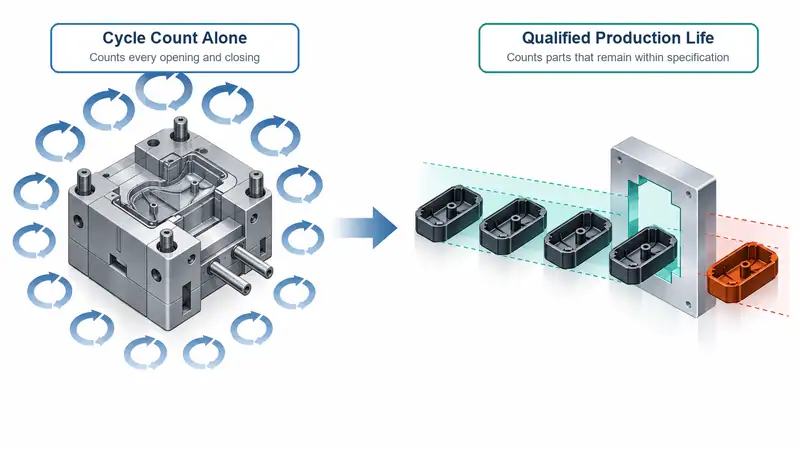
Какво означава мълчането на живота?
Животът на мълните е броят на моделиращите цикли, който може надеждно да завърши, преди да е необходим основен ремонт, ремонт или замяна. Калъфът все още може да бъде отворен и затворен, след като е започнала видимата износ, но полезната му производствена форма е намалена, след като вече не може да отговаря на изискваната част спецификация.
Типичните признаци за влошаване на експлоатационното състояние на формата включват:
- Светкавица на линия за разделяне
- Димензионално отклонение в критичните характеристики
- Носете порти, тичащи, слайдове и катализатори
- Дефекти на повърхността или загуба на текстура
- Маркировки за корозия в кухини или охлаждащи канали
- По-дълго време на цикъла, причинено от проблеми с охлаждането или изхвърлянето
За B2B купувачите ключовият въпрос не е просто: „Колко цикъла може да издържи тази форма?“, а: „Колко годни детайла може да произведе тя при действителните за нас материали и работни условия?“
1. Продуктовият материал има директен ефект върху Mold Wear
Смолата, използвана за окончателния продукт, създава механични, термични и химични нужди на инструмента. Две мухли с една и съща геометрия могат да имат много различен живот, когато едната работи стока полипропилен, а другата работи стъклено напълнен найлон.
Абразивни пълнители и подкрепления
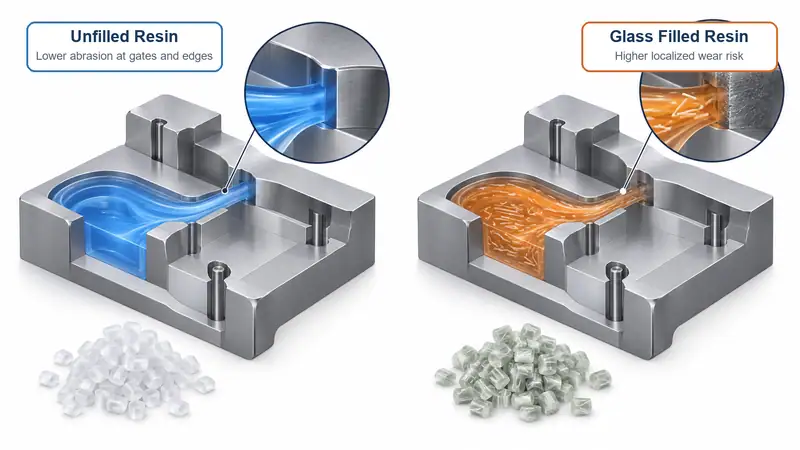
Пълнените инженерни смоли са сред най-важните материални фактори. Стъклените влакна, минералните пълнители, въглеродните влакна и някои огнезащитни добавки могат да увеличат абразивното износване, докато материалът преминава през затворите, леяковите канали, кухините и зоните на преход с висока скорост.
Стъкло-фибрилатор-реинформирани PA, PBT, PPS и подобни материали често се подбират за автомобилни, електрически и промишлени продукти, тъй като те предлагат якост и топлинна ефективност. Въпреки това, влакната могат постепенно да носят ръбове, порти, изключване и фина повърхност детайли.
Ние обръщаме специално внимание на:
- Носене на порти и порта
- Тънки ребра и остри ръбове на кухината
- Плъзгащи се, повдигащи и движещи се спиращи
- Текстурирани или полирани козметични повърхности
- Области с висок поток близо до портата
За абразивни материали обикновено е по-икономично да се инвестират в подходяща стомана, локализирани вложки, или износи-устойчива повърхностна обработка от самото начало.
Температура и налягане
Високотемпературните смоли създават по-голямо термично натоварване върху формата. Материали като PC, PA, PBT, PPS, PEI и PEEK може да изискват по-високи температури на стопилката и формата от PP или PE. Повтарящите се цикли на нагряване и охлаждане могат да допринесат за термична умора, особено при неравномерно охлаждане или тънки участъци на формата.
Високото налягане на впръскване също увеличава натоварването върху разделителната линия, сърцевините, вложките на кухината и затварящите повърхности. При сложни тънкостенни детайли, дълги пътища на потока или ограничителни затвори може да е необходимо високо налягане. Ако конструкцията и изборът на стомана за формата не са съобразени с тези условия, износването и деформациите могат да се появят по-рано от очакваното.
Химическо поведение и корозия
Някои смоли и добавки могат да създадат корозивни условия, особено ако влагата контрол и настройките на процесите са лоши. PVC е познат пример, но рискът от корозия може да възникне и от формуляри за възстановяване на пламъци, рециклирано съдържание или деградация на смолата, причинена от прекомерно време на пребиваване.
Корозия може да повреди кухини повърхности, вентилационни зони, охладителни вериги, и подробности за разделяне на линия. Тя също може да направи освобождаването по-малко стабилно, което води до драскотини, лепене, или повишена сила на изхвърляне.
При приложение, чувствително към корозията, обикновено разглеждаме стомани от неръждаема мухла или корозионно-устойчиви вложки, заедно с подходящи процедури за вентилиране, сушене, почистване и съхранение.
Частична геометрия и дебит на смолата
Конструкцията на продукта взаимодейства с материала и влияе върху експлоатационния живот на формата. Остри ъгли, дълбоки ребра, подрези, тънки стени и дълги пътища на потока могат да засилят напреженията или локалното износване.
Например, стъклено напълнена смола, течеща с висока скорост през тесна порта, може да еродира зоната на портата по-бързо от неизпълнена смола. Подобно на това, част с дълбоки ребра може да създаде по-високи натоварвания за изхвърчаване, увеличаване на износването на пиновете за изхвърчаване и основни характеристики.
Практичният преглед на DFM трябва да оценява поведението на потока на смолата, дебелината на стената, местоположението на портата, ъгъла на проектирането, охлаждането и вероятността за изхвърляне на сила преди завършване на проектирането на инструмента.
2. Молд материал определя как добре инструментите носят
Материалът на формата трябва да се избере според смолата, обема, изискванията за точност, повърхностното покритие и производствената среда. Няма една „най-добра“ инструментална стомана за всяка шприцформа.
Твърдота и устойчивост на носене
По-силните стомани обикновено осигуряват по-добра устойчивост на абразивно носене, особено при работа на пълни инженерни пластмаси или производство с високо съдържание. Укрепените инструменти стомани са общи избори за кухини и основни компоненти, които са изправени пред многократно контакт и висок стрес.
Твърдостта обаче не е единственият фактор. В някои зони на инструменталната екипировка, подложени на ударно натоварване или със сложна конструкция, много твърдата стомана може да е по-малко устойчива на повреди. Често правилното решение е да се съчетаят различни стомани или вложки в различните зони на формата. Например можем да използваме издръжлив предварително закален материал за основната конструкция и да посочим закалени вложки за затворите, сърцевините, затварящите повърхности или зоните със силно абразивно износване.
Твърдота и устойчивост на напукване
Жилавостта е важна при форми с тънки сърцевини, дълбоки кухини, плъзгачи, повдигачи или елементи, подложени на повтарящо се механично натоварване. Стомана с висока износоустойчивост, но недостатъчна жилавост може при определени условия да е по-податлива на отчупване или напукване.
Затова изборът на материал за формата трябва да следва геометрията на детайла и механизма на формата, а не само данните в спецификацията на смолата. Материалът с висока якост сам по себе си не може да компенсира неподпряна сърцевина, лошо проектирани затварящи повърхности или недостатъчно подравняване.
Устойчивост на корозия
За влажни производствени среди, дългосрочно съхранение, излагане на охлаждаща вода, или корозивни смоли, корозионно-устойчиви мухли материали могат да предпазят както външния вид, така и функцията. Неръждаемите инструменти стомани често се подбират за медицински, хранителни контакти, оптични или корозионни приложения, въпреки че окончателният избор зависи от необходимите полове, твърдост, сплескане нужди и бюджет.
Добрата устойчивост на корозия също поддържа по-стабилно качество на повърхността. Това е особено уместно за видими продукти, където ръждясали марки или гребене бързо могат да станат козметични дефекти.
Повърхностна обработка и покритие
Повърхностните обработки могат да удължат експлоатационния живот на формата, като подобрят твърдостта, отделянето на детайла, смазващите свойства или устойчивостта на корозия. Сред често използваните варианти са азотиране, хромиране, PVD покрития и специализирани обработки, избрани според приложението.
Обвивката не е заместител на подходящата основа стомана, но може да бъде ценен допълнителен слой на защита. Например, облицовка, устойчива на износ, може да бъде полезна за слайдове, ядра, компоненти на портата или повърхности, изложени на подсилен поток на смола.
3. Съответствие продуктов материал с mold материал
Таблицата по-долу осигурява практическа начална точка. Заключителната селекция трябва винаги да се разглеждат част от формата, годишния обем, изискванията за повърхността и процеса на оформяне.
| Продуктов материал | Основен риск от живот на мухлите | Подход на инструментиране за разглеждане |
| PP, PE, ABS, PS | Умерено механично износване; възможни козметични изисквания | Стомана за стандартно производство; полирани вложки, при които външният вид е важен |
| PC, PC/ABS | По-висока температура и налягане | Стоманена стомана, ефективно охлаждане, поддържаща силна кухина |
| Па, ПБТ | Топлина, редукция на свиване, възможни проблеми с влажната обработка | Укрепени вложки за критични характеристики; контролирано охлаждане и вентилация |
| Напълнена със стъкло PA/PBT/PPS | Абразия на портите, вагините и прекъсването | Укрепени стомани, устойчиви на износ, заместващи вложки, защитна обработка |
| PVC или корозивни формули | Риск за корозия и разграждане на материали | Стомана, устойчива на корозия, внимателно вентилиране, дисциплинирано почистване и съхранение |
|
Инженерски смоли с висока температура |
Термична умора, налягане и носене | Високофункционална стомана, стабилен охлаждащ дизайн, потвърден процесен прозорец |
4. Други фактори, които скратяват живота
Макар материалите на продукта и формата да са основни фактори, няколко производствени условия могат да ускорят износването.
Лош процесен контрол
Прекомерната сила на затваряне, налягането и скоростта на впръскване или температурата на стопилката могат да натоварят формата над предвидения работен диапазон. Нестабилните настройки затрудняват и разграничаването на нормалното износване от повредите, причинени от процеса.
Недопустимо управление на охлаждащата вода
Скала, корозия и замърсяване в охлаждащите канали намаляват топлинния трансфер. Тъй като охлаждането става по-малко ефективно, цикълното време може да се увеличи и температурната промяна може да повлияе на качеството на частта.
Разстройство и механична поддръжка
Наръчникови стълбове, храсти, системи за изтласкване, слайдове и заключващи повърхности изискват рутинна проверка и подмазване. Малките проблеми за подреждане могат да станат сериозни проблеми с носенето, когато лявата не се наблюдава, особено в многократни или високообхватни инструменти.
Неправилно съхранение
Форма, съхранявана без почистване, защита от ръжда или подходяща опаковка, може да корозира преди следващата производствена серия. Преди съхранение препоръчваме да отстраните остатъците, да проверите охлаждащия контур, да нанесете подходяща антикорозионна защита и да документирате състоянието на формата.
5. Как защитаваме живота по време на проект
Най-ефективната стратегия е решенията за експлоатационния живот на формата да се вземат преди началото на механичната обработка. При прегледа на проекта препоръчваме предварително да се потвърдят следните точки:
- Определете точния клас на смолата, включително процента на стъклено-фибрилни влакна, запушващите пламъци, рециклираното съдържание и оцветителя, където е уместно.
- Определяне на очаквания годишен и доживотен обем, а не предоставяне само на първонареждащо количество.
- Идентифициране на критични изисквания за качество, като уплътнение повърхности, стегнати толерантности, висока глазура завършва, или текстурирана козметична техника.
- Преглед на геометрията част чрез DFM, със фокус върху местоположението на портата, дебелината на стената, проектиране, охлаждане и изхвърляне.
- Изберете стомана и вмъква чрез рискова зона, вместо да нанасяте един материал навсякъде.
- Определете график за профилактична поддръжка според смолата, производствения обем и подвижните механизми на формата.
Партньор с Moldie за стратегия Mold-Life, която отговаря на вашето производство
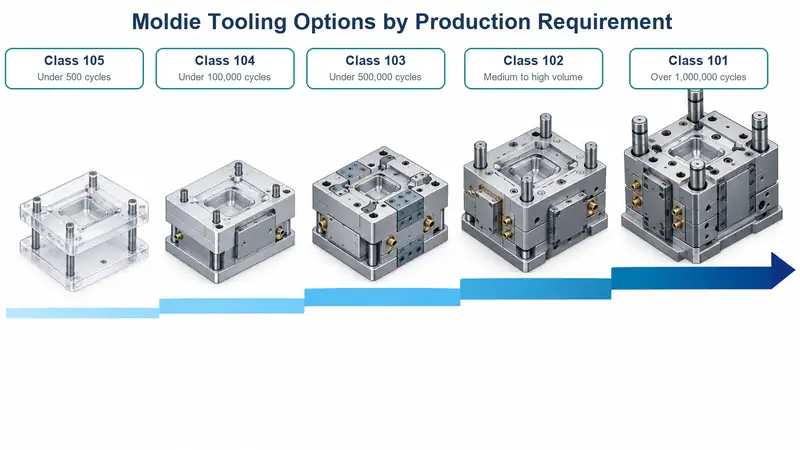
Публикуваната от Moldie класификация на шприцформите по SPI включва варианти от прототипни форми клас 105, предназначени за под 500 цикъла, до производствени форми клас 101, предназначени за над 1,000,000 цикъла. Публикуваният диапазон включва също инструменти клас 104 за под 100,000 цикъла, клас 103 за под 500,000 цикъла и клас 102 за програми със средни до големи обеми, включително такива с абразивни материали или детайли с тесни допуски.
За всеки проект Moldie ще потвърди целевия експлоатационен живот заедно с точния вид смола и съдържанието на пълнителя, годишния и общия производствен обем, марките и твърдостта на стоманата, конфигурацията на гнездата и леяковите канали, интервалите за поддръжка, сменяемите износващи се компоненти и критериите за приемане. Един цикъл се счита за част от практическия експлоатационен живот на формата само докато инструментът продължава да произвежда детайли в рамките на договорените изисквания за размери и външен вид. Свържете се с Moldie, за да обсъдите с инженерния ни екип смолата, годишния обем, целевия живот на формата и изискванията към инструменталната екипировка.







