
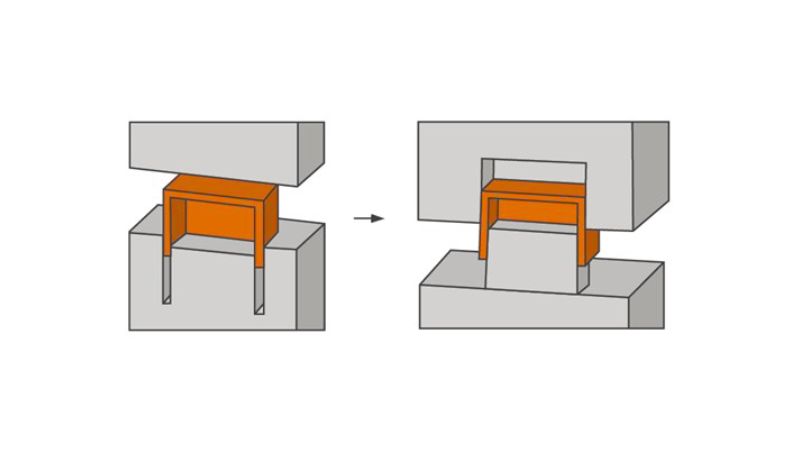
Наклоните за изваждане са важен аспект от проектирането на матрицата и влияят както върху качеството, така и върху технологичността на шприцваните детайли. Като се предвиди подходящ наклон на вертикалните повърхности, детайлите могат лесно да се освободят от матрицата без повреда.
Какво представлява проектирането на английците?
Наклоните за изваждане представляват конусността или наклона, придадени на страните на детайлите за шприцване. В идеалния случай всяка вертикална повърхност в конструкцията трябва да има такъв наклон, за да се улесни изваждането от матрицата.
Защо е важно да се настройват англи в инжекциите?
Чертежът на ъглите е от решаващо значение за процеса на инжектиране. Ето няколко конкретни причини защо:
- Лесно освобождаване на детайла: Наклонът помага детайлът да излезе плавно от матрицата.
- Качество на повърхността: Без адекватен проект, части могат да покажат драскотини или щети.
- По-дълъг живот на матрицата: Подходящите наклони за изваждане намаляват износването на самата матрица и удължават експлоатационния ѝ живот.
Минималните изисквания за проектиране на ъгъла варират в зависимост от сложността и материала на тази част, но дори ъгъл от 1 степен може да направи значителна разлика.
Оптималните наклони за изваждане се определят на етапите на проектиране на детайла и матрицата и зависят от желаното покритие и детайлност на произведеното изделие.
Множество обмисляния за проектиране на агли
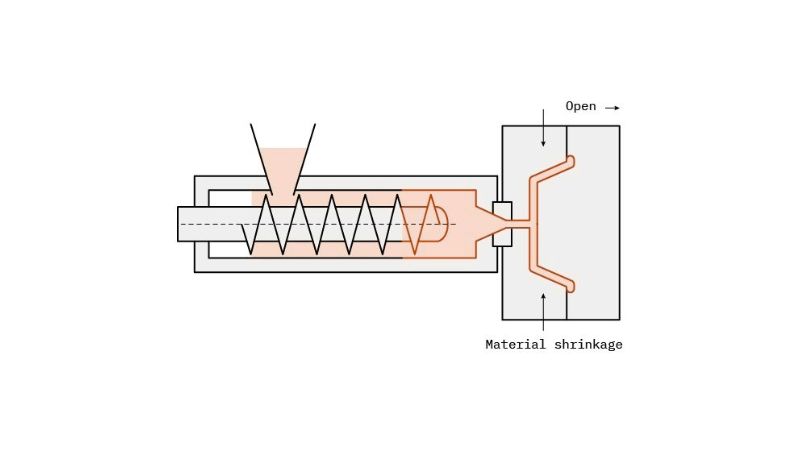
При проектиране на части за проектиране на инжекции материалните съображения играят ключова роля при определяне на подходящия проект на ъгли, необходими за успешно изхвърляне на частта.
Например, термопластиката са широко облагодетелствани поради тяхната универсалност; обаче, всеки материал показва уникални характеристики, които трябва да бъдат внимателно оценени.
По-меките материали обикновено изискват по-малки наклони за изваждане — около 1 до 2 градуса. По-твърдите материали налагат по-големи ъгли, често 3 градуса или повече, за да се освободи детайлът от матрицата без повреда.
Освен това, намаляването на скоростта на материалите трябва да се факторира в уравнението, тъй като те диктират колко част договори по време на охлаждане. По-високата степен на свиване обикновено призовават за увеличаване на проектните ъгли, за да се предотвратят проблемите с изхвърлянето, докато по-ниските скорости на свиване могат да позволят по-малки ъгли.
За оптимални резултати, препоръчително е да се прилага проект ъгъл от 1.5 до 2 градуса за части до 2 инча дълбоко, докато по-дълбоко или по-сложно геометрия може да изисква още по-строги ъгли.
Освен това, повърхността на частта може значително да повлияе както на естетиката, така и на функционалността. Текстурираните повърхности, например, изискват специфични ъгли на проекта, базирани на тяхната дълбочина; по-леките текстури могат да работят с минимални ъгли от 1 до 1,5 градуса, докато по-тежките текстури могат да изискват ъгли от 3 градуса или повече, за да се гарантира гладко изхвърляне.
Балансирането на естетическите изисквания с функционално изпълнение е от решаващо значение, тъй като един блестящ, гладък финал може да се нуждае от проектиращ ъгъл толкова малък, колкото 0.5 градуса, но твърде малко проектиране може да възпрепятства изхвърлянето и компрометирането на частта.
Проектиране на изисквания за различни материали
| Материал | Минимален проект | Препоръчва се проектиране |
|---|---|---|
| Найлон | 0° | 1° |
| Полиетилен (PE) | 0.5° | 1.5° |
| Поливинилов хлорид (PVC) | 0.5° | 1.5° |
| Полипропилен (PP) | 1° | 2° |
| Поликарбонат (PC) | 1.5° | 2° |
| Акрилонитрил бутадиен стирен (ABS) | 1° | 2° |
| Полистирен (PS) | 1° | 2° |
| Термопластичен еластомер (TPE) | 0.5° | 1.5° |
| Етилен винилов ацетат (EVA) | 0.5° | 1.5° |
| Полиетилен с висока плътност (HDPE) | 1° | 2° |
Проектиране и части функции
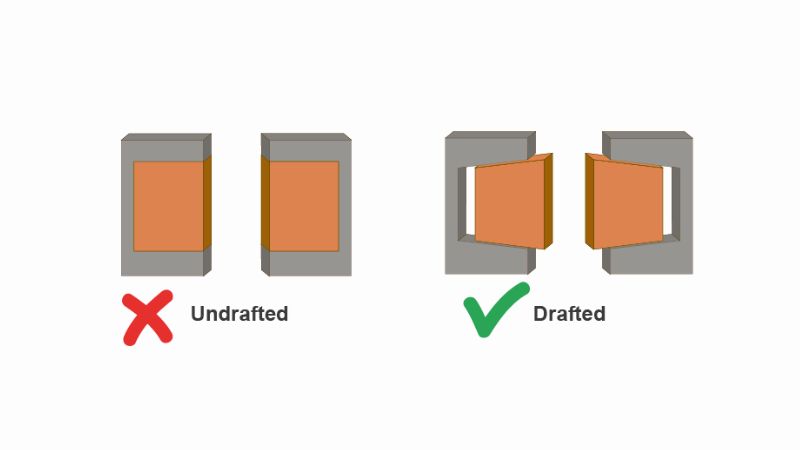
При инжекции, оформени части, е от съществено значение да се обмислят проектните ъгли не само за стените, но и за всички вертикални характеристики, като ребра и босове. Необходимият проектен ъгъл е повлиян от дълбочината на тези характеристики и тяхната минимална дебелина. Таблицата по-долу очертава минималната дебелина и съответните ъгли за различни дълбочини на функциите.
| Дълбочина на характеристики | Минимална дебелина / проектиране на агли |
|---|---|
| 0.25 в. | 0.040 in. / 0.5° |
| 0.5 в. | 0.040 in. / 1°
0.060 in. / 0.5° |
| 0.75 в. | 0.040 in. / 2°
0.060 in. / 1° 0.080 in. / 0.5° |
| 1 в. | 0.060 in. / 2°
0.080 in. / 1° 0.100 в. / 0.5° |
| 1.5 вътре. | 0.080 in. / 2°
0.100 в. / 1° |
| 2 in. | 0.100 в. / 2° |
| 2.5 вътре. | 0.100 вътре. / 2.5° |
| 3 влизат. | 0.120 вътре. / 3° |
| Влизаме 4 пъти. | 0.140 вътре. / 3° |
| 5 влизат. | 0.160 в. / 3.5° |
- Ребра: Обикновено е необходим минимален наклон за изваждане от 1°, за да се осигури лесно освобождаване от матрицата.
- Шефове: Трябва да имат най-малко 2° проект ъгъл, когато дълбочината надвишава 1 in. за улесняване на формация.
- Общи насоки: С увеличаване на дълбочината на функцията, минималната дебелина следва също да се увеличи, за да се запази структурната цялост.
В Modie често създаваме прототипи, използващи софтуер с помощта на компютърен дизайн (CAD). Това ни позволява да визуализираме как проектните ъгли ще функционират в практиката. Също така можем да провеждаме симулации за оценка на процеса на изхвърляне и идентифициране на потенциални проблеми, преди да преминем към производството.
Сътрудничеството с производствените ни екипи е от съществено значение, за да съответстват проектираните наклони за изваждане на възможностите на формовъчното ни оборудване. Вземаме предвид фактори като конструкцията на матрицата, охладителните системи и използвания процес на шприцване.
След задълбочена оценка и изпитване, ние правим всички необходими корекции на проекта на ъгли и финализиране на дизайна. Ако имате някакви въпроси или се нуждаете от помощ с вашите проекти за инжектиране, екипът ни е тук, за да помогне!







