
Шприцването, наричано още шприцване на пластмаси, се използва за производство на големи количества пластмасови детайли. Обикновено се прилага за масово производство на еднакви изделия. Процесът протича чрез впръскване на разтопени материали във форма.
Персонализирането на формата по време на изработката на инструменталната екипировка позволява на детайлите да придобият различни форми. Така можете да произведете необходимото количество изделия с еднакви размери и форма. Това включва сложни форми и конструкции с тесни размерни допуски.
Ако искате да започнете производство на пластмасови изделия, преди да стартирате процеса трябва да научите колко струват шприцформите и как да намалите разходите. За щастие, тази статия ще ви помогне. Тя разглежда разходите за шприцване на пластмаси и различните фактори, които им влияят, за да можете да оцените средните разходи за формоване при производството.
Как действа инжектирането?
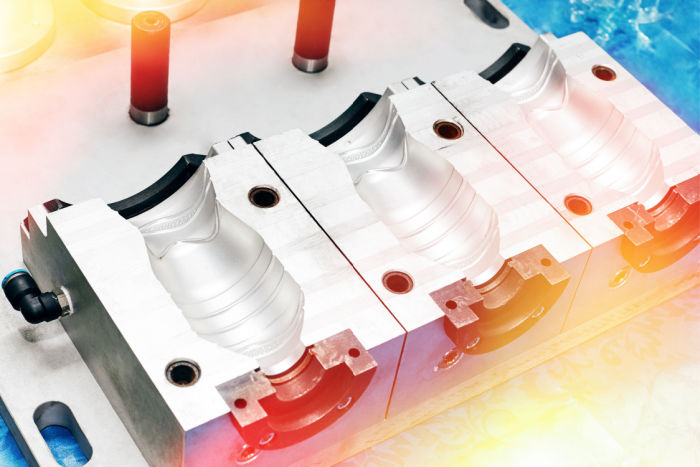
Процесът на формоване е сравнително прост. Започва се с изработването на формата. Тя може да бъде от метали като стомана и алуминий. Алуминиева форма обаче трябва да се използва само за производство на пластмасови изделия с тесни допуски.
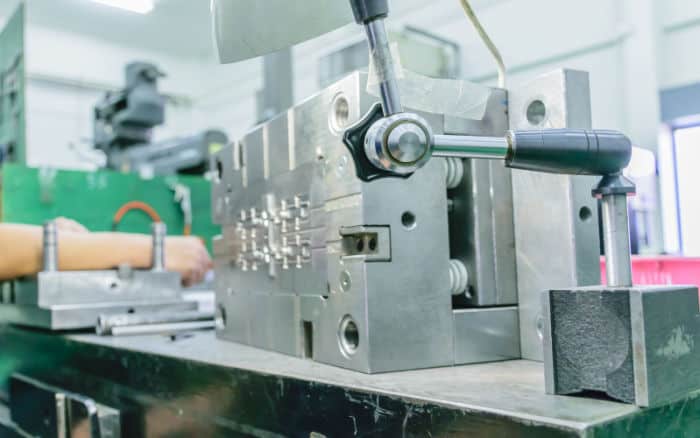
Алуминият не е най-подходящият вариант за производство на големи обеми, защото формите се износват бързо и имат по-слаби механични свойства. Стоманените форми са най-добрият избор за производство в големи обеми, тъй като са издръжливи и имат по-добри механични свойства.
Следващата стъпка е материалите да се подадат в нагрят цилиндър и да се смесят. След като се разтопят, те се впръскват в затворена метална форма. При охлаждане разтопената пластмаса приема формата на матрицата. За съкращаване на времето за охлаждане на разтопените детайли може да се използва външен температурен регулатор, който циркулира масло или вода.
След като пластмасата във формата се втвърди, монтирайте формите върху плочите на машината, за да могат изтласкващите щифтове да извадят пластмасовите детайли. Следващата стъпка е материалите да се разделят и съчетаят във форма за двукомпонентно шприцване (вид шприцване на пластмаси), за да се смекчи допирът на пластмасовия детайл, да се получат различни експлоатационни характеристики и дори да се добавят цветове.
Можете да изработите форма с една кухина или с няколко кухини. При много кухинни форми можете да изберете еднакви или различни детайли във всяка кухина. Независимо от това, еднокухинните и многокухинните форми изискват внимателно проектиране и качествени материали.
Ето няколко съображения за проекта за инжектиране:
- Финанси: ако планирате да започнете производство чрез шприцване, трябва да сте добре подготвени финансово. Началните разходи могат да бъдат изключително високи, тъй като ще трябва да закупите форми и машини.
- Производствен обем: друг важен фактор, който трябва да вземете предвид преди да започнете производството с форми, е броят на детайлите, които искате да изработите. Това ще помогне да определите дали шприцването ще бъде икономически изгодно.
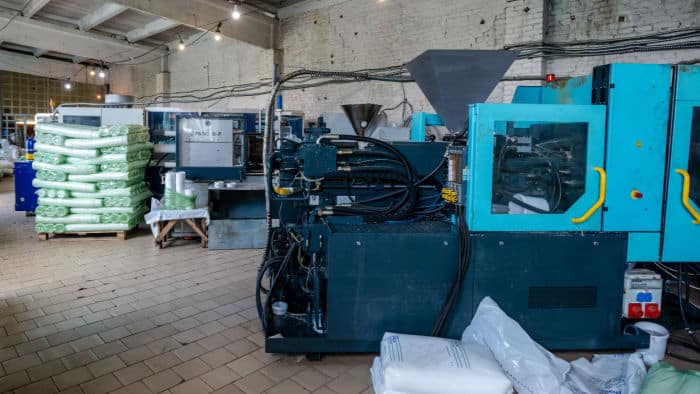
- Дизайн фактори: Проектирането на частите, които възнамерявате да произвеждате ще направи вашия процес на инжектиране по-лесно или по-трудно. Проста геометрия улеснява процеса на инжектиране.
- Съображения за производството: трябва да вземете предвид и общото време, необходимо за изработване на детайлите. Съкращаването на времето подпомага производството. Затова обмислете използването на добре проектирана инструментална екипировка и машини с горещ канал, за да намалите машинния цикъл.
Фактори, които влияят на разходите за инжектиране
Цената на шприцването варира при различните услуги за шприцване на пластмаси според вида, формата и размера на формата. Сред факторите, които влияят върху разходите за формоване, са:
Разходи за оборудване
Оборудването, от което се нуждаете за вашия проект, ще повлияе значително на разходите за инжектиране. Има малки инжекционни машини, които можете да закупите за стартирането си. Те са по-евтини и ще се впишат право в разходите за поставяне.
За мащабно производство чрез шприцване е по-добре да се използва по-голямо оборудване. Ако го доставяте от чужбина, разходите за шприцформите ще се увеличат заради транспортните такси.
Ако не можете да поемете разходите за шприцформи, можете да възложите производството им на външни експерти с усъвършенствани възможности за шприцване.
Разходи за инструментиране
Друг фактор, който оказва значително влияние, са разходите за инструментална екипировка. За разлика от оборудването, производството на форми не е еднократна инвестиция. От време на време трябва да изработвате нова основа за матрица, което увеличава разходите за инструментална екипировка и формата.
Разходите за натрупване варират от процес до процес. Примери на тези процеси включват:
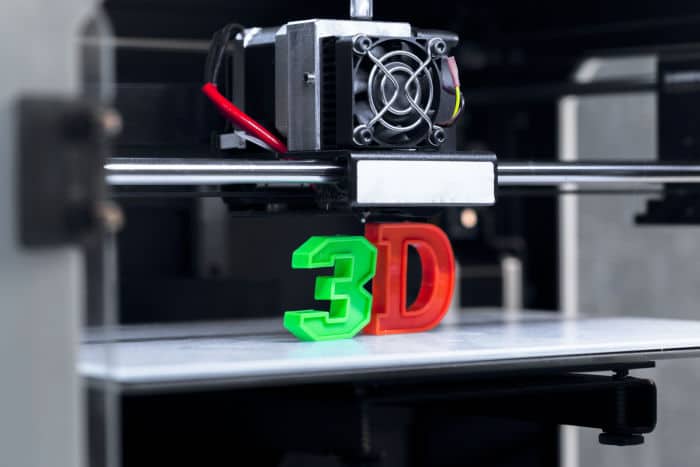
3D печатане: Той е сред най-бързите и ефективни методи, които можете да използвате за създаване на инжекции, обликувани части за инжектиране.
Това се смята за по-евтин начин за изработване на форми, тъй като е необходим само 3D принтер. Освен това не е нужно да наемате специализиран експертен персонал, което намалява общите разходи за шприцване.
CNC обработка: CNC обработката се използва за изработване на метални форми. Методът е ефективен и произвежда качествени форми. CNC машините обаче имат по-кратък експлоатационен живот, което означава, че периодично ще трябва да се купуват нови и разходите за шприцформи ще се увеличават.
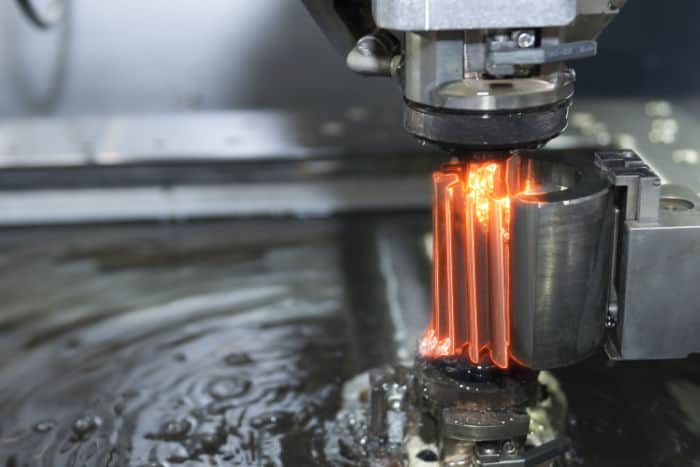
Електроерозионна обработка: чрез EDM могат да се изработват сложни форми. Металът се нагрява и деформира до желаната форма. EDM е много прецизен метод, но може да се използва само за метали.
Сложност
Друг фактор, който определя разходите за шприцване, е естетиката и сложността на дизайна. По-сложните конструкции водят до по-високи разходи за шприцформи.
Пластмасови смоли
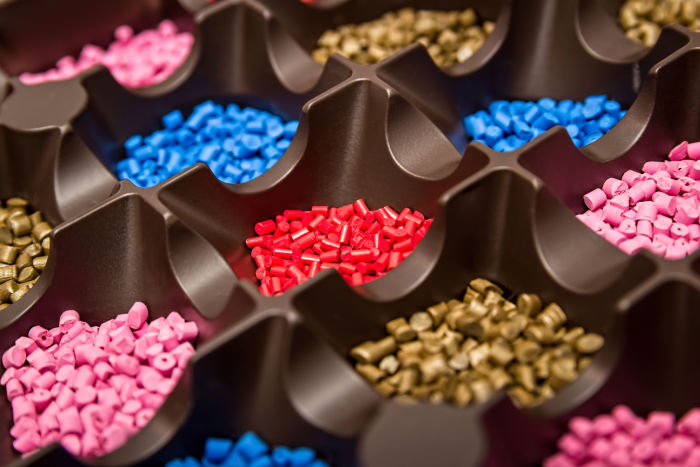
Пластмасовата смола, която използвате за шприцване, също определя дали разходите ще бъдат ниски. Колкото повече материал е необходим, толкова по-високи са общите разходи за процеса. По-малкото количество смола намалява разходите за формата.
Разходи по труда
Въпреки че повечето процеси са автоматизирани, ще имате разходи за настройка, експлоатация и ремонт, което увеличава общата цена на шприцформата.
Разходи за инжекциониран материал
Други фактори
Други фактори, които ще повлияят на общата цена на цикъла на инжектиране, включват следното:
- Вторични услуги
- Характеристики на продукта
- Обем на производството
Как да намалите разходите за инжектиране
Инжекционната формация може да бъде много скъпо. За да управлявате разходите, трябва да разберете как можете да намалите разходите за формация. Някои от начините за намаляване на тези разходи включват:
- Повторно използване на форми
- Използване на технология за вграждане
- Избягване на ненужните особености
- Опростяване на дизайна на частите
- Използване на многокухинни и семейни форми
Класификация на пластмасовите шприцформи
Изборът на най-подходяща пластмасова шприцформа е от решаващо значение, тъй като тя влияе върху общите производствени разходи, скоростта и качеството на продукцията. Шприцформите се класифицират по различни характеристики, сред които са следните:
Според плочата на формата
В кухините на формата се използват плочи, за да се осигурят добри резултати. Различните форми могат да се разграничат според броя на плочите. Шприцформите, класифицирани по броя на плочите, включват следните видове:
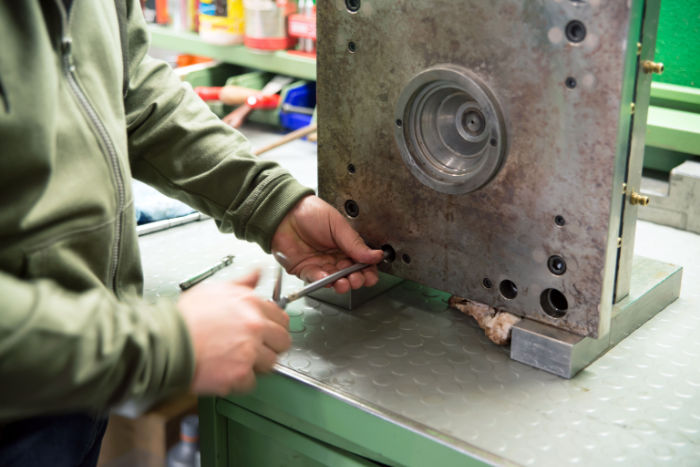
Стекова шприцформа
Стековата шприцформа струва повече от шприцформите с две и три плочи. Общите експлоатационни разходи обаче са по-ниски, тъй като има няколко успоредни плочи, които повишават ефективността на процеса и намаляват дефектите. Най-голямото ѝ предимство е, че за цикъл е необходимо по-малко усилие на затваряне.
Шприцформа с три плочи
Тя има трета плоча, наречена съблекачна плоча. За разлика от формата с две плочи, тук има две разделителни линии между плочите на сърцевината и кухината. Те отделят формования детайл от леяковата система. Този тип не е толкова разпространен, колкото шприцформата с две плочи, но е по-бърз и по-ефективен, тъй като леяковата система не изисква рециклиране или ръчно отделяне.
Шприцформа с две плочи
Това е най-разпространеният вид в тази класификация поради достъпната цена на инструменталната екипировка. Има една разделителна линия между плочата на кухината и плочата на сърцевината. Тази форма може да се използва с всички леякови системи, но е най-съвместима с еднокухинни форми.
Класификация според броя на кухините във формата
Друг фактор, който идентифицира различните видове пластмасови инжекции е броят на частите, които произвеждат за цикъл. Те включват следното:
Матрица с една кухина
Този тип форма има само една кухина и произвежда един детайл. Тя е най-евтина в сравнение с многокухинните и семейните форми, но има по-ниска производителност, което повишава разходите за шприцване на пластмаси.
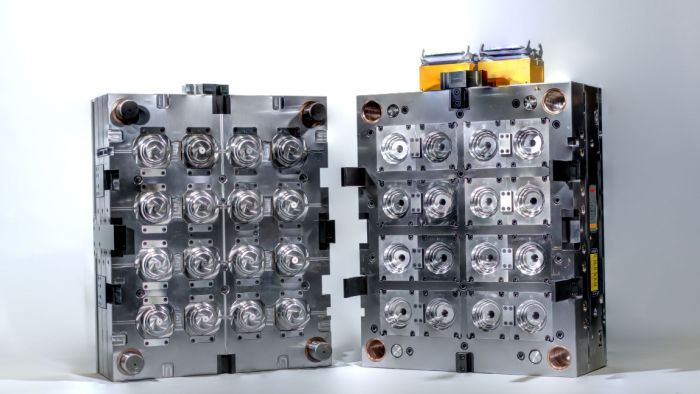
Множество калъпи
Формата има няколко кухини, което позволява едновременното производство на множество детайли. Производителността ѝ е по-висока от тази на еднокухинната форма, което я прави по-икономически ефективна. Ако произвеждате по-големи пластмасови компоненти, обмислете закупуването на многокухинна шприцформа.
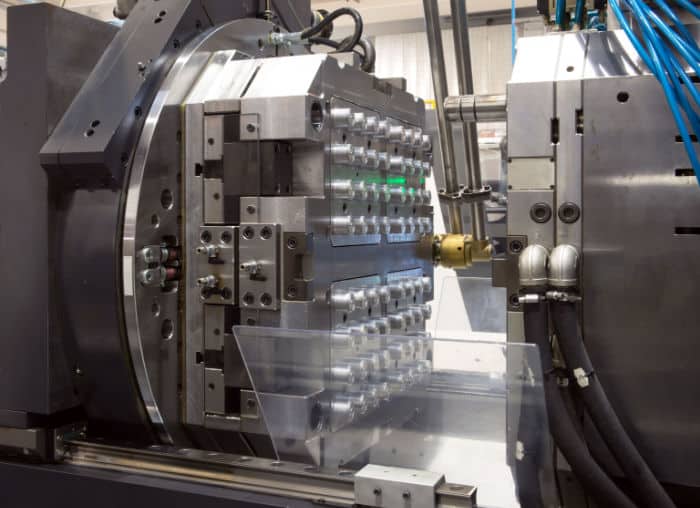
Семейни форми
Подобно на многокухинните шприцформи, семейните форми имат няколко кухини. Те обаче не са еднакви и затова могат да се използват само за производство на детайли с различни форми и размери.
Например с една такава форма могат да се произведат пластмасов контейнер и капакът му в рамките на един цикъл. Използването на този вид активиране на формата струва повече заради цената ѝ, но увеличава количеството продукция и намалява общите експлоатационни разходи.
Въз основа на системата за хранене
В тази категория има три вида шприцформи, разграничени според системата за подаване и леяците. Системата за подаване представлява мрежа от канали, като леяци, затвори и леякови канали, които насочват разтопената пластмаса към кухините. Към тази категория спадат следните форми:
Шприцформи с горещ канал
Тези форми се нагряват отвътре или отвън с пръти или нагревателни спирали. Те са постоянно вградени в неподвижна плоча на колектора, което не им позволява да се извадят заедно с пластмасовите детайли.
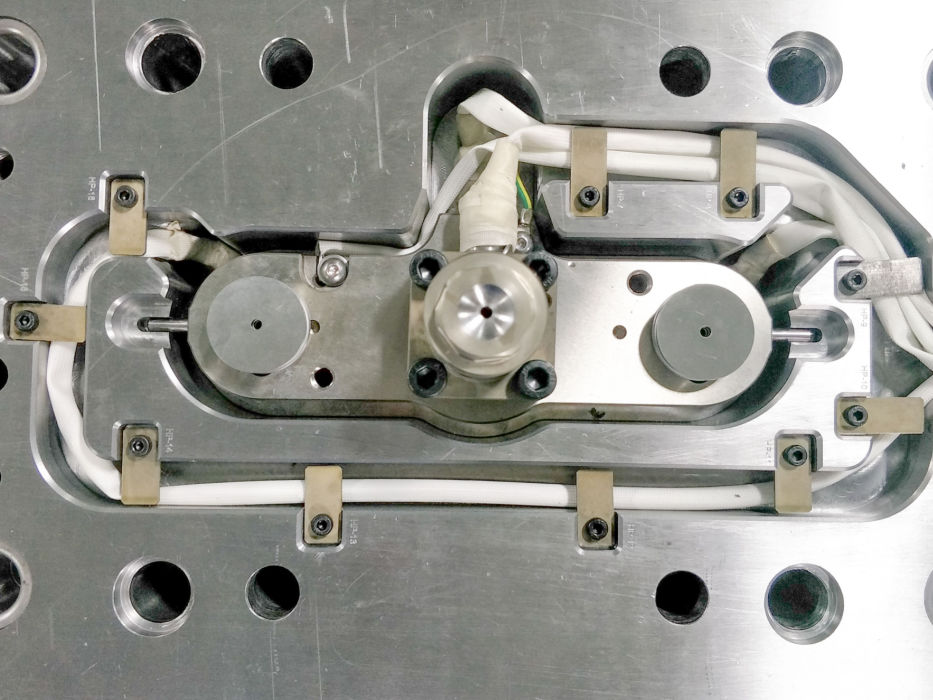
Процесът на шприцване с горещ канал повишава ефективността и намалява отпадъците. Не се налага повторно смилане или допълнителна обработка за отстраняване на леяците. Ако планирате бързо производство на големи обеми, най-добрият вариант е инструментална екипировка с горещ канал и многокухинна форма.
Шприцформите с горещ канал обаче имат и недостатъци. Първо, цената им е сравнително висока. Освен това те изискват интензивна поддръжка и трябва да наемете обучен специалист, който да следи процеса на шприцване.
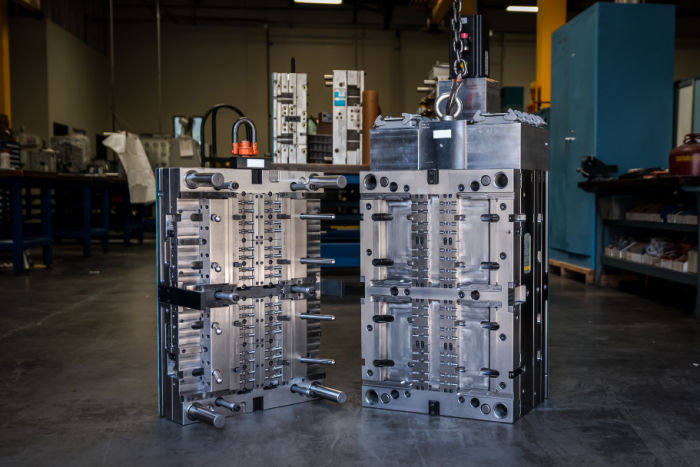
Както беше посочено, каналите на формите са скрити в плочите на колектора. Това затруднява почистването и премахването на остатъците от пластмаса от предишни процеси. Ако искате да произвеждате цветни контейнери, може да обмислите друга система за подаване.
Друг недостатък от използването на гореща система е, че контейнерите могат да се придържат към каютите. Ето защо, може да искате да обмислите използването на тази система, когато се занимават с материали, които не са чувствителни към топлина.
Шприцформи със студен канал
Тази система използва ненагреяни бягачи за насочване на разтопени части в кухината. Това означава, че можете да ги използвате дори и когато работите с топлочувствителни материали. Инжектирането в тази система е гол, което означава, че знаете, когато се нуждае от почистване.
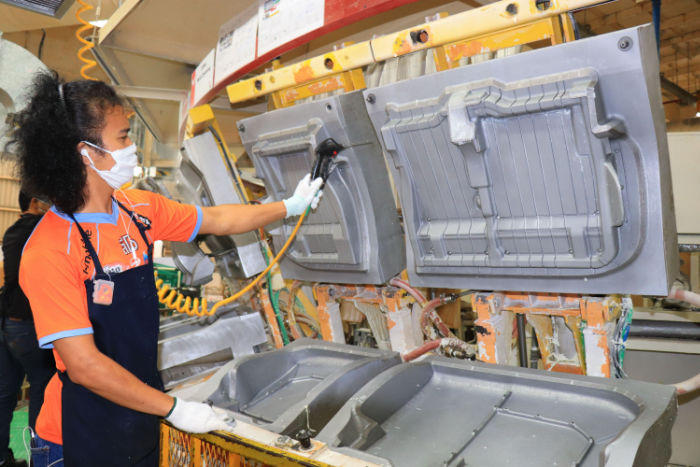
Те също така са лесни за поддържане и са по-малко скъпи. По-добре за него е, че можете лесно да променяте цветовете и материалите, които използвате в производството. Също така, това е доста лесно да добавите дизайн промени поради своите беглешки позиции и бързо променящи се порти.
Недостатък на системата за шприцване със студен канал е, че при всеки нов цикъл трябва да се подготви нова леякова система, тъй като при изваждането на детайлите леяците се отрязват. Може да се наложи също леяковата система да се отдели от формования детайл.
Друг недостатък е, че те произвеждат отпадъци в големи количества, което означава, че ще се нуждаят от допълнителни; процеси за региниране и премахване на бежанците, които могат да повлияят на окончателния резултат.
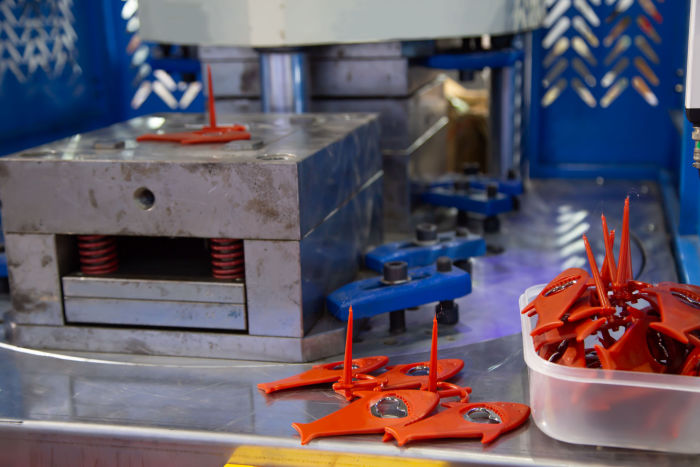
Изолирани молди за инжектиране
При шприцването с изолиран канал се използват същите принципи като при шприцването със студен канал, но крайният ефект е подобен на този при горещия канал. Формите използват същата концепция като при студения канал, но с патронни нагреватели за образуване на слоеве. Слоевете обгръщат разтопената пластмаса и създават изолирани леяци.
Те са най-добрите алтернативи за горещи бегачи, защото те са по-евтини, и не е нужно да се следи температурите им. Тя също така позволява за бързоматериални промени и цветове. Въпреки това, можете да го използвате само за инженерно-разпределение пластмаса.
Заключение
Процесът на инжектиране е сред най-използваните процеси в производствената индустрия. Разходно-ефективен при производството на високи обеми на части и трябва да го обмислите, ако планирате да започнете производствена компания от пластмаса.







