
Акрилно убризгавање је популарна метода за производњу јасних, јаких и издржљивих компонента од полиметил метакрилата (ПММА). Овај термопластични материјал се широко користи због своје прозирне могућности, УВ и метеоролошки отпор, и стабилности под различитим условима. У овом чланку, научићете основе обликовања акрилне ињекције и различитих аспекта.
Разумевање акрилног
Упознајмо се са ПММА. То је транспарентна и свестрана пластика позната по отпору утицаја и лакој обради. У неким уобичајеним програмима ПММА су прикази мобилних телефона, акваријумски екрани и аутомобилски прозори. Ињекција акрилног (ПММА) обликовање нуди бројне предности, попут одличних оптичких својства, ниске трошкове и флексибилности дизајна.
Функционална својства акрилног
Многи пластични производи које користимо сваког дана производе се акрилном смолом.
Акрилни показује јачину натезања од око 75 МПА, што га чини релативно јаким за пластични материјал. Када је у питању флексибилна јачина, акрил добро обавља са вр› иједношћу од 90 МПА. То значи да ваши завршени акрилни делови могу да издрже разумне притиске без кршења или деформисања.
Што се тиче димензионе стабилности, акрилни делови произведени бризгањем имају мало скупљање и задржавају првобитни облик чак и после више циклуса загревања и хлађења. Поред тога, провидност акрила једна је од његових најпривлачнијих особина. Са пропустљивошћу светлости од 92%, акрил је оптички бистар и идеалан је за сочива, светловоде и друге примене у којима је бистрина пресудна.
Акрилић је такође познат по својој изврсној чврстоћи и отпору на гребање. Са оценом тврдоће у Роквелу од М100, то је поуздан материјални избор за апликације које захтевају пристојну количину отпора на ношење. Иако његов отпор удара не може бити тако висок као други полимери попут поликарбоната, акрил и даље нуди пристојну заштиту од утицаја, са јачином утицаја од око 16 КЈ/м2.
Поред механичких својстава, акрил има добру хемијску отпорност на различите раствараче и средства за чишћење. То значи да ће готови делови бити добро отпорни на хемијско разграђивање током времена.
На крају, хајде да разговарамо о флексибилном модулу акрилног модула, који се налази на око 3,2 ГПА. Ово указује да акрилни делови имају одговарајући ниво укочености, омогућавајући им да задрже свој облик под тешким оптерећењима без превише флексибилан.
Акрилни у разним елементима
Једна од главних предности акрила јесу бистрина и провидност, због којих је погодан за бројне примене, као што су сочива, екрани, прозори и знакови. Акрилни делови произведени бризгањем познати су по изузетном изгледу и трајности. На пример, аутомобилска индустрија користи акрил за прозоре и задња светла, код којих су потребни и провидност и чврстоћа.
Поред компонента, акрил се такође може наћи у облику боје. То је зато што се добро придржава за широк опсег површина и отпорна је на воду. Ако радите на пројектима који захтевају трајно и лако решење боје, акрил може бити начин да се иде.
Степени процеса убризгавања акрила
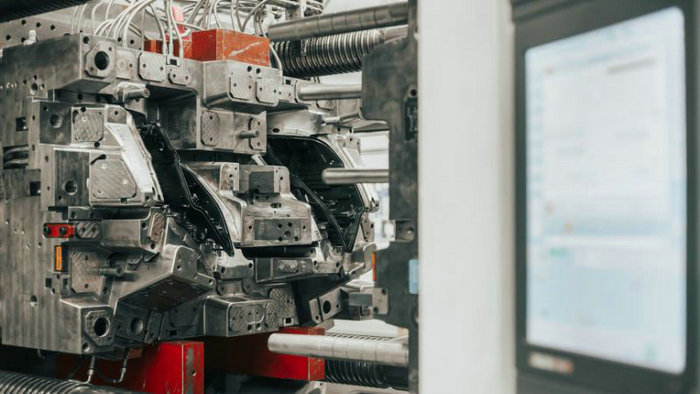
Акрилно убризгавање је популарна техника за стварање различитих пластичних ПММА компоненти са изузетним естетским квалитетима. У овом пријатељском водичу, провешћемо вас кроз главну фазу процеса акрилног убризгавања како бисте боље разумели како се производе ваши жељени производи.
- Припрема материјала: пре него што почне процес обликовања, неопходно је да се осигура да се пластични материјал исправно припреми. Да би се постигли оптимални резултати, садржај влаге треба да буде мањи од 0,1%, пожељно око 0,04%.
- Топити и убризгавати: када су материјали припремљени, они се пребацују у грејану цев где се топе и постају истопијена пластика. Брзина убризгавања игра кључну улогу у одређивању квалитета коначне производе. Да би се постигли беспрекоран крај и смањили недостаци, препоручује се убризгавање растопљене пластике у умереној брзини.
- Хлађење и солидификација: Након што се убризга у калуп, потребно му је време да се охлади и учврсти. Брзина хлађења треба пажљиво да се контролише како би се избегло изопачење, смањење и друге грешке. Процес хлађења може бити прилично деликатан, али правилно управљање осигурава да ће ваши акрилни производи имати жељени облик и снагу.
- Избацивање и уклањање делова: када се акрилна компонента охлади и очврсне, време је пажљиво да је избаците из калпа. Не заборавите да при уклањању дела избегнете оштећење површине или структуре.
- Након обраде: У зависности од коначних захт› јева за производом, можда ће бити додатних корака за довршетак:
- Ако акрилни део има неравне површине или грубе ивице, нежно рашљокање материјала помаже да се изглади.
- Полирање: Полирање је неопходан корак за постизање високог сјаја који побољшава провидност акрила и укупан изглед. За огледалски сјај можете користити средства за полирање или алате за глачање.
Естетика и завршетак
Да бисте постигли жељену површину за ваше акрилне делове, има неколико фактора које треба размотрити током процеса убризгавања:
- Избор материјала: Избор правог акрилног материјала је од суштинског значаја за постизање естетски задовољног производа. Неки додатаци могу побољшати јасност, боју и површински завршетак последњег дела.
- Дизајн млека: Правилни дизајн калупа може обезбедити чак и пуњење и минималне недостатке у завршеном делу. Текстура калупа такође може бити прилагођена за постизање разних површинских завршетка, од сјаја до мата.
- Брзина и параметри ињекције: брзине убризгавања и пажљиво изабрани параметри обликовања могу помоћи да се заврши глатка, сјајна површина. Међутим, пазите да не жртвујете квалитет производа за изглед, јер прекомерне брзине могу довести до других проблема.
- Пост-молдирање довршење: Неки делови могу захтевати додатне процесе завршетка после обликовања, као што су полирање, сликање или прелив, да би се постигао жељени коначан наступ.
Управљање температуром у м› ијењању инјекције
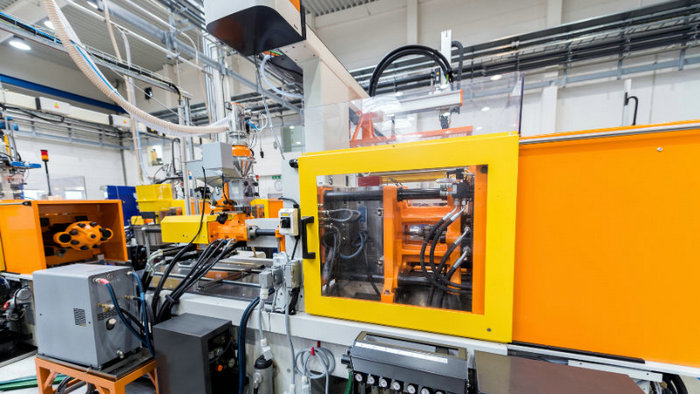
Акрил се топи на домену температуре од 130-140 степени Целзијуса и може да ради на највећој температури између 65 и 93 степени Целзијуса. Ово чини акрилом погодним за рад под умерено високим температурама, а може се и погодно обликовати користећи топлоту.
Када је реч о обликовању акрилне пластике, одржавање оптималне температуре неопходно је за осигурање квалитета и ефикасности процеса. У овом одељку ћемо разговарати о значају управљања температуром и понудити неке савете о томе како да га постигнемо.
Прво, сушење температуре & nbsp; игра критичну улогу у припремању пластике за обраду. Акрилни, или ПММА, има стопу апсорпције воде од 0,3-0,4%. Да би се избегло мехуриће, гасне линије и смањење јасноће у завршном производу, кључно је да се ниво влажности задржи испод 0,1%, обично око 0,04%.
Када је реч о топљењу температуре, неопходно је размотрити квалитет производа и време циклуса. Акрилно обликовање захтева одговарајућу температуру топљења, која ће имати значајан утицај на производ који настаје. Вредно је приметити да је тачка топљења акрила око 130-140 степени Целзијуса. У том опсегу, треба да нађете оптималну температуру топљења која потиче између квалитета и циклусног времена.
Сада, хајде да разговарамо о температури калуп.
Неопходно је размотрити температуру калупа за убризгавање, јер директно утиче на квалитет коначног производа. Виша температура буради, на пример, захтева нижи садржај влаге у акрилним листовима (0,02%), док нижа температура буради захтева веће уклањање влаге (0,05%).
Температура калупа утиче на димензионалну стабилност и квалитет површине завршеног производа. Стога, управљање температуром калупа током процеса убризгавања је кључно. Ево три савета за одржавање идеалне температуре муља:
- Користите систем за контролу температуре: да бисте одржали температуру калупа, интегритете прецизан систем за контролу температуре.
- Помно пратите температуру мувла: пазите на температуру калупа и прилагођавајте се ако је потребно.
- Оптимизирајте канале за хлађење: добар дизајн калупа укључује ефикасне канале за хлађење и требало би правилно да се одржавају како би се осигурало ефикасно уклањање топлоте.
Додатне обм› јене у акрилном модулу
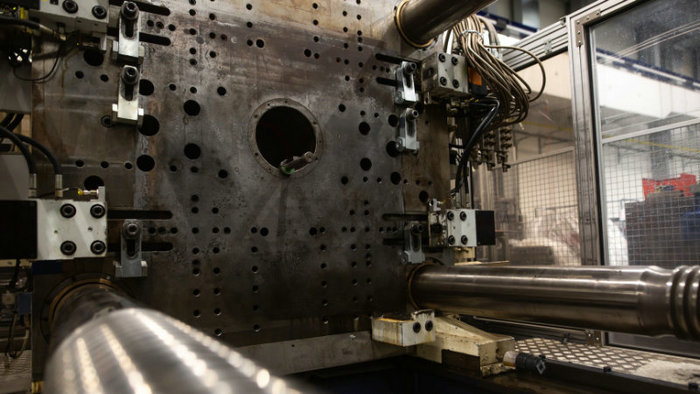
При бризгању акрила треба имати на уму још неколико фактора како би процес протекао без проблема и дао квалитетне резултате. У овом одељку разматрамо температуру топлотног деформисања, ултразвучно заваривање и цену калупа.
Температура топлотног деформисања: Током процеса обликовања акрила важно је узети у обзир његову температуру топлотног деформисања (HDT). HDT означава температуру на којој материјал почиње да се деформише под одређеним оптерећењем. Код већине акрилних материјала HDT је између 80-100°C. Одржавање температуре испод HDT обезбедиће да готов производ задржи облик, има добра оптичка својства и високу димензиону тачност.
Ултразвучно заваривање: У случајевима када треба да се придружите два или више акрилних делова, можда ћете желети да посматрате ултразвучно заваривање као погодну технику. Ултразвучно заваривање користи високофреквентне звучне таласе за стварање топлоте, која онда топи пластику и споји делове. То је брза и ефикасна метода која не оставља видљиве трагове и посебно је корисна за акрилне производе који захтевају јасан и чист завршетак.
Цена калупа: На крају, треба да имате у виду трошкове израде калупа за бризгање акрила. Калупи високог квалитета могу бити скупи због фактора као што су сложеност, величина и материјал. Да бисте смањили трошкове калупа, размотрите следеће:
- Поједностављујем дизајн вашег дела
- Поновно коришћење компонента калупа када је то могуће
- Изаберите одговарајуће материјале за калуп
Утицај на животну средину и здравље током покретања акрилне ињекције
Одређени аспекти процеса бризгања акрила могу да изазову забринутост у погледу животне средине. Потрошња енергије машина за бризгање је смањена захваљујући технолошком напретку: данас оне троше 20%-50% мање енергије него пре једне деценије. Ипак, потрошња електричне енергије и даље је важан фактор јер значајно утиче на животну средину.
Током бризгања акрила могу настати различити опасни димови и испарења који представљају могући ризик по здравље ако се удахну. Ради заштите здравља свих који учествују у процесу, у производном погону морају се применити одговарајућа вентилација и решења за контролу испарења.
Алтернативе и упоредбе
У овом одељку упоредићемо различите материјале за обликовање, укључујући поликарбонат, ABS и друге синтетичке пластике, и истакнути њихова својства и примене.
- Поликарбонат (ПЦ): Ова транспарентна термопластика је позната по високом отпору утицаја, што је изврсна алтернатива за акрилне програме који захтевају већи издржљивост. Поликарбонат се често користи за стварање производа као што су безбедносна опрема, аутомобилске компоненте и очила. Имајте на уму да ПЦ обично има мању провидност од акрилног, али и даље може бити идеалан избор када је отпор утицаја приоритет.
- Акрилонитрил-бутадиен-стирен (ABS): Као још једна синтетичка пластика, ABS је постао популаран због ниске цене, лаког бризгања и добрих механичких својстава. Иако није провидан као акрил или поликарбонат, ABS је добар избор за пројекте којима није потребан висок степен оптичке бистрине. Уобичајена примена ABS-а обухвата аутомобилске делове, играчке и кућне апарате.
- Полипропилен (PP): Овај свестрани термопластични материјал има добру равнотежу хемијске отпорности, чврстоће и флексибилности. Иако није провидан као акрил, полипропилен се широко користи у разним применама, као што су амбалажа, аутомобилске компоненте и роба широке потрошње. Ако вам је потребан материјал са изузетном отпорношћу на хемикалије и замор, PP може бити добар избор.
- Алтернативна провидна термопластика: постоји још неколико провидних материјала за обликовање убризгавања. Неки примери су:
- АСА (Акрилонитрилни стиренов акрилат): Познат по свом изврсном УВ отпору и метеорологији, АСА се често користи за примене на отвореном.
- ЦОЦ (Киклички Олефин Кополимер): има јединствену комбинацију транспарентности, хемијског отпора и ниске апсорпције воде, што је чини погодном за медицинске уређаје и оптичке примене.
- ПЦТ (Полициклохексилен диметил-терефталат): нуди супериоран отпор топлоте и оптичку јасноћу, што га чини идеалним за захт› ијеване окружења као што је осветљење аутомобила.
Често постављана питања
Које су предности обликовања акрилне инјекције?
Бушење акрилне ињекције нуди више користи, као што су висока оптичка јасноћа, одличан пренос светлости и добра стабилност боја. Са светлосним преносом већим од 92%, акрил има јасну јасноћу као стакло. Поред тога, акрилни делови су познати по снази, издржљивости и отпорности на временско време и УВ зрачење, што их чини погодним за широк опсег примена.
Како да изаберем прави материјал за акрил?
Изаберите прави материјал за обликовање акрилног убризгавања зависи од чиниоца као што су ваш буџет, захт› ијевани животни век калупа и делимично сложеност. Челични калупи често су пожељнији за своју издржљивост и способност да обезбеде висококвалитетне завршене делове. Међутим, алуминијумски калупи могу бити трошковито ефикасна алтернатива краткорочној производњи или мање захтевним програмима. Сарадња са произвођачем калупа може вам помоћи да изаберете најбољи материјал калупа за задовољавање потреба пројекта.
Шта су уобичајене примене акрилних инјекција обликованих производа?
Акрилни производи обликовани убризгавањем имају бројне примене, укључујући и аутомобилске делове (као што су задња светла и компоненте табле), леће за камере или наочаре, светлосни дифузери, потписивање, смештај електронских уређаја и декоративних производа.
Који фактори утичу на квалитет акрилне ињекције обликованих делова?
Неколико фактора може да утиче на квалитет ваших обликованих делова акрилног убризгавања. Најкритичнији фактори су материјал и дизајн, влажност пластичног материјала (пожељно испод 0,1%), параметри процеса убризгавања (као што су температура, притисак и време хлађења) и правилно руковање материјалом.
Како се акрил убризгавање у поређењу са другим техникама?
Бушење акрилне ињекције је свестран и ефикасан процес који може да створи сложене делове са високом прецизношћу и квалитетом површине. Процес је углавном бржи и трошковитији у поређењу са другим техникама, као што су машење или ливање. Убризгавање такође дозвољава производњу високог обема, која можда није изводљива са другим методима фалсификације. Међутим, неопходно је сматрати да првобитна инвестиција у стварање калуп може бити значајнија, посебно за софистициране дизајне.
Како да спречим недостатке у акрилним убризгавањем обликованих производа?
Да би се минимизирале мане у обликованим производима акрилног убризгавања, осигурајте оптимизовање параметара процеса обликовања, а материјал се прикладно рукује. Најважнији корак је да се ограничи апсорпција влага у акрилном материјалу (обично 0,3-0,4%) и одржи неопходан ниво влажности мањи од 0,1%. Правилан дизајн калупа и конзистентна контрола процеса могу помоћи да се избегну проблеми као што су мехурићи, гасне линије и угрожена јасноћа. Сарађујте са вашим добављачем убризгавања како бисте успоставили најбоље праксе за спречавање дефекта у вашим акрилним деловима.







