
Transferové lisovanie je výrobný proces, pri ktorom sa predhriaty polymérny materiál pod tlakom vtlačí do uzavretej dutiny formy.
V tomto procese najprv umiestnite vopred zvážené množstvo materiálu do komory známej ako prenosová nádoba. Materiál sa potom zohreje, až kým nedosiahne plynulý stav.
Po pripravení sa materiál pod tlakom pretlačí cez kanáliky, nazývané vtokové kanály, do dutiny formy. Táto metóda umožňuje presne riadiť plnenie formy materiálom.
História a vývoj transferového lisovania
Transferové lisovanie vzniklo ako odpoveď na potrebu presnejších metód výroby zložitých plastových dielov. Vyvinulo sa z lisovania v uzavretej forme a doplnili sa pri ňom prenosová komora a vtokové kanály, ktoré zlepšujú tok materiálu a konzistentnosť dielov.
Táto technika získala popularitu v polovici 20. storočia, keď rastúce požiadavky elektroniky a spotrebného tovaru vyžadovali zložitejšie plastové komponenty. Prvé aplikácie sa zameriavali na elektrické diely, pri ktorých boli kľúčové presné rozmery.
Postupne sa zariadenia viac automatizovali a ručné operácie nahradili počítačové riadiace systémy. Moderné stroje na transferové lisovanie umožňujú presne regulovať teplotu, tlak a časovanie cyklu.
Dnešné systémy môžu vyrábať časti s tesnou toleranciou a zložitými geometriami, ktoré neboli možné s predchádzajúcimi metódami.
Materiály používané pri transferovom lisovaní
Polyméry Thermosetu
Tieto materiály začínajú ako tekuté alebo polotuhé živice, ktoré po zahriatí trvalo stvrdnú. Na rozdiel od termoplastov, termosety sa po vytvrdení nemôžu znovu roztaviť.
Populárne termosetové možnosti zahŕňajú:
- Epoxy živice: Vynikajúce pre elektronické súčiastky vďaka ich izolačným vlastnostiam
- Polyuretán: ponúka dobrú flexibilitu a chemickú odolnosť
- Fenolové zlúčeniny: Zabezpečiť vysokú tepelnú odolnosť a rozmerovú stabilitu
Termoplastické rezíny
Hoci sa pri transferovom lisovaní používajú menej často, možno použiť aj termoplastické živice, ak sú potrebné ich konkrétne vlastnosti. Na rozdiel od reaktoplastov možno termoplasty znovu roztaviť a použiť.
Pri transferovom lisovaní sa dobre osvedčujú dva obľúbené termoplasty:
- Polypropylén: Ponúka dobré prietokové vlastnosti a chemickú odolnosť
- Polykarbonát: Poskytuje vynikajúcu silu nárazu a optickú jasnosť
Kompozitné materiály
Kompozitné materiály spájajú polymérne živice s výstužnými vláknami alebo plnivami, aby zlepšili vlastnosti. V porovnaní so štandardnými polymérmi ponúkajú vyšší pomer pevnosti k hmotnosti.
Spoločnými výstuhami sú:
Sklené vlákna: zvyšujú štrukturálnu tuhosť a rozmerovú stabilitu. Uhlíkové vlákna: poskytujú mimoriadnu pevnosť pri minimálnej hmotnosti. Minerálne plnivá: zvyšujú tepelnú odolnosť a znižujú náklady.
Ak sú potrebné špeciálne vlastnosti, napríklad elektrická vodivosť alebo odolnosť proti horeniu, do základnej živice možno pridať aditíva. Pridaním sadzí možno napríklad vytvoriť elektricky vodivé diely.
Kompozity sú obzvlášť cenné v leteckom a automobilovom priemysle, kde sú kľúčové nízka hmotnosť a pevnosť. Možno ich zloženie prispôsobiť konkrétnym požiadavkám na tepelnú rozťažnosť, spomaľovanie horenia alebo UV stabilitu.
Proces transferového lisovania
Príprava materiálov
Najprv treba pre svoj projekt vybrať správnu lisovaciu zmes.
Odmerajte presné množstvo materiálu potrebné na výrobu dielu. Nazýva sa dávka alebo hmotnosť dávky. Príliš malé množstvo vedie k neúplným dielom, zatiaľ čo nadmerné množstvo spôsobuje prebytok materiálu a odpad.
Zariadenie na lisovanie
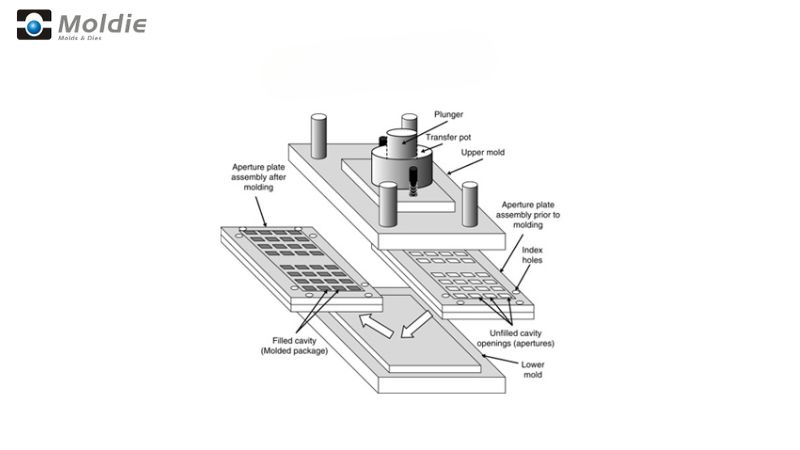
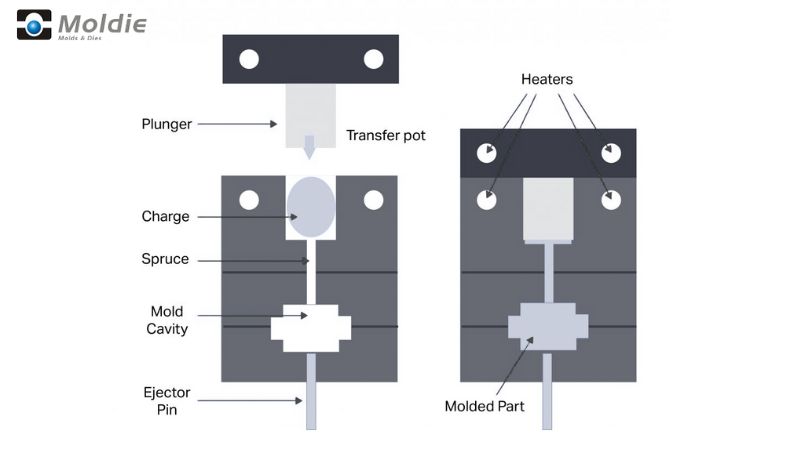
Zostava na transferové lisovanie obsahuje niekoľko kľúčových komponentov. Hlavnými časťami sú prenosová komora (do ktorej sa najprv vloží materiál), piest a dutina formy.
Prenosová komora sa nachádza v hornej časti zostavy. Vkladá sa do nej vopred odmeraná dávka materiálu pred zatlačením do formy.
Vtokové kanály a vtoky spájajú prenosovú komoru s dutinou formy a vytvárajú cesty, ktorými prúdi materiál. Ich konštrukcia ovplyvňuje, ako dobre sa forma naplní.
Po vložení materiálu do prenosovej komory sa začne zahrievanie. Materiál musí dosiahnuť konkrétnu teplotu, zvyčajne od 300-400°F podľa zmesi.
Pri zahrievaní materiál tekutnie. Piest potom vyvinie tlak (zvyčajne 1,000-10,000 psi), ktorý pretlačí zmäknutý materiál cez vtokové kanály do dutiny formy.
Tlak musí byť konzistentný, aby sa forma plnila rovnomerne. Príliš nízky tlak môže spôsobiť dutiny alebo neúplné diely.
Počas celého procesu sa udržiava teplo. Teplota formy sa starostlivo reguluje, aby sa zabezpečil správny tok materiálu a počiatočné vytvrdnutie.
Vyliečenie a vymazanie
Časy spracovania sa líšia na základe hrúbky materiálu a časti. To môže trvať kdekoľvek od niekoľkých sekúnd do niekoľkých minút.
Po dokončení vytvrdzovania sa forma otvorí a vyhadzovacie kolíky vytlačia hotový diel. V tejto fáze je diel úplne stvrdnutý a zachováva si svoj tvar.
Po vyhodení treba z dielu odstrániť prebytočný materiál (otrep). Vzniká pozdĺž deliacej roviny, kde sa stretávajú polovice formy.
Použitie transferového lisovania
Elektrické komponenty
Mnohé elektrické konektory, zástrčky a spínače sa vyrábajú transferovým lisovaním. Táto technika umožňuje presne vložiť kovové kontakty a zároveň zachovať elektrickú izoláciu.
Tento proces je vhodný aj na svorkovnice a rozvodné skrine. Vysokotlakové plnenie zabezpečuje úplné vyplnenie zložitých dutín a výsledkom sú spoľahlivé diely s konzistentnými rozmermi.
Bežné elektrické aplikácie zahŕňajú:
- Polovodičové obaly
- Elektrické izolátory
- Komponenty ističov obvodov
- Puzdrá konektorov
Automobilové časti
Časti v podtriede, ako sú senzory, zapaľovacie moduly a riadiace jednotky, vyžadujú tepelnú odolnosť a rozmerovú stabilitu, ktorú tento proces poskytuje.
Transferové lisovanie sa dobre hodí na výrobu automobilových tesnení. Tieto diely musia mať presné rozmery, aby zabraňovali únikom a zároveň odolávali extrémnym teplotám a pôsobeniu chemikálií.
Týmto spôsobom sa vyrábajú aj interiérové komponenty, ako sú otočné ovládače, rukoväti a tlačidlá. Proces umožňuje lisovanie s vložkou, pri ktorom kovové diely voľne spočívajú v dutine formy a následne sa obklopia lisovacím materiálom.
Kľúčové automobilové aplikácie:
- Puzdrá snímačov
- Komponenty riadenia motora
- Časti brzdového systému
- Elektrické rozvodné komponenty
Zdravotnícke pomôcky
Chirurgické nástroje využívajú výhody transferového lisovania, ktoré umožňuje vyrábať ergonomické rukoväti s presnými rozmermi. Proces zabezpečuje konzistentnú kvalitu potrebnú pri zdravotníckych aplikáciách.
Implantovateľné zariadenia a komponenty diagnostických prístrojov vyžadujú vysokú presnosť, ktorú poskytuje transferové lisovanie.
Medzi medicínske aplikácie patria:
- Chirurgické rukoväte a súčasti náradia
- Časti diagnostických zariadení
- Komponenty implantátu
- Časti liekových zariadení
Výhody transferového lisovania
Presnosť a zložitosť
Transferové lisovanie vyniká pri výrobe dielov s ostrými hranami a zložitým dizajnom. V porovnaní s inými metódami lisovania umožňuje dosiahnuť oveľa jemnejšie detaily. Je preto ideálne pre výrobky s presnými špecifikáciami.
Pri transferovom lisovaní vzniká len minimálne množstvo otrepov (prebytočný materiál na okrajoch dielu). Mikrobrúsne odvzdušňovacie kanáliky znižujú potrebu prepadových drážok, takže diely sú takmer bez otrepov. Vďaka tomu treba menej času a nákladov na následné dokončovacie operácie.
Pri zložitých tvaroch s úzkymi toleranciami poskytuje transferové lisovanie konzistentné výsledky. Riadené rozloženie tlaku zabezpečuje rovnomerné naplnenie dutiny formy, a to aj v malých a detailných oblastiach.
Efektívnosť materiálového využitia
V porovnaní s niektorými alternatívnymi procesmi vzniká pri transferovom lisovaní menej odpadu materiálu. Presné odmeranie dávky pre každý cyklus pomáha minimalizovať prebytok.
Proces vám umožní lepšiu kontrolu materiálového toku. To znamená predvídateľnejšie výsledky a menšiu výrobu šrotu počas výrobných procesov.
Možnosť vyrobiť viacero dielov v jednom cykle pri vysokom počte dutín zvyšuje efektívnosť využitia materiálu. Z rovnakého množstva suroviny získate viac hotových výrobkov.
Výzvy a úvahy
Riadenie procesov a optimalizácia
Riadenie teploty je kritické. Ak je teplota príliš vysoká, materiál môže vytvrdnúť priskoro a nevyplní formu úplne. Pri príliš nízkej teplote nemusí správne tiecť.
Dôležitá je aj rýchlosť prenosu. Ak sa materiál presúva príliš rýchlo, môže sa zachytiť vzduch a v konečnom výrobku vzniknú dutiny. Pri príliš pomalom presune môže materiál začať predčasne vytvrdzovať ešte pred naplnením formy.
Predhriatie vašich materiálov správne pomáha vyhnúť sa týmto problémom
Obmedzenia konštrukcie
Hrúbku steny treba starostlivo naplánovať. Príliš tenká stena bráni správnemu toku materiálu. Príliš hrubá stena predlžuje čas cyklu a môže spôsobiť problémy so zmršťovaním.
Vložiť umiestnenie vyžaduje osobitnú pozornosť. Umiestnenie kovových vložiek nesprávne môže viesť k prasknutiu, pokrivenie, alebo slabé miesta vo vašich hotových častiach.
Transferové lisovanie má určité rozmerové obmedzenia. Veľmi veľké diely nemusia byť vhodné pre limity zariadenia a nerovnomerné rozloženie tlaku.
Transferové lisovanie verzus lisovanie v uzavretej forme
Lisovanie v uzavretej forme je jednoduchšie, ale poskytuje menšiu kontrolu nad tokom materiálu. Transferové lisovanie tento proces zlepšuje predhriatím materiálu a riadeným tlakom, ktorý konzistentnejšie napĺňa dutiny formy.
Transferové lisovanie vyniká pri:
- Vytváranie dielov s vložkami
- Výroba komplexných tvarov s tesnou toleranciou
- Práca s materiálmi, ktoré vyžadujú tepelné vytvrdzovanie
- Minimalizácia zachytenia vzduchu v konečnom produkte
Aj tento proces má však svoje obmedzenia. V porovnaní s lisovaním v uzavretej forme vytvára viac odpadu materiálu vo vtokových kanáloch a prenosovej komore. Má tiež dlhšie časy cyklov než vstrekovanie plastov, preto je menej vhodné na veľkoobjemovú výrobu.
| Aspekt | Transferové lisovanie | Lisovanie plastov |
|---|---|---|
| Proces | Materiál sa predhreje a pod tlakom vtlačí do uzavretej formy. | Materiál sa vloží priamo do otvorenej formy, ktorá sa potom uzavrie a zahreje. |
| Konštrukcia zápustky | Používa dvojdielnu formu s prenosovou komorou, piestom a vtokovými kanálmi. | Používa jednoduchú dvojdielnu formu bez vtokových kanálov. |
| Umiestnenie materiálu | Materiál sa pred prenosom do dutiny formy vloží do samostatnej komory (prenosovej komory). | Materiál sa vloží priamo do dutiny formy. |
| Pôsobenie tlaku | Na prenos materiálu do formy sa pôsobí vysokým tlakom. | Tlak stláča materiál vo forme. |
| Čas cyklu | Všeobecne rýchlejšie vďaka predhriatiu a efektívnemu toku materiálu. | Pomalší proces, pretože materiál sa musí vo forme zahriať a vytvrdnúť. |
| Materiálový odpad | Viac odpadu v dôsledku vtokových kanálov a vtokov. | Minimálny odpad, pretože materiál sa vkladá priamo do formy. |
| Zložitosť častí | Vhodné pre zložitejšie a zložitejšie časti s jemnými detailmi. | Lepšie pre jednoduchšie, menej zložité časti. |
| Objem výroby | Ideálne pre stredné až vysoké objemy výroby. | Vhodné pre nízke až stredné objemy výroby. |
| Typy materiálov | Dobre pracuje s termosetovými plastmi, kaučukom a niektorými kompozitmi. | Používa sa predovšetkým na termosetové plasty a kaučuk. |
Často kladené otázky
Ako funguje proces transferového lisovania pri gumových výrobkoch?
Pri transferovom lisovaní gumy sa vopred odvážená gumová zmes vloží do prenosovej komory. Po pôsobení tepla a tlaku guma zmäkne.
Zmäknutý materiál sa potom pretlačí cez kanáliky do dutiny formy. Táto metóda zabezpečuje rovnomerné naplnenie aj zložitých tvarov foriem.
Guma vytvrdne vo vyhrievanej forme a získa konečný tvar výrobku. Potom sa forma otvorí a diel sa vyberie.
Ktoré faktory treba zvážiť pri výbere stroja na transferové lisovanie?
Pri výbere stroja by ste mali zvážiť veľkosť a zložitosť dielu. Väčšie alebo zložitejšie časti vyžadujú stroje s primeranou kapacitou.
Upínacia sila potrebná pre váš konkrétny materiál je ďalším dôležitým faktorom. Rôzne polyméry vyžadujú rôzne tlaky.
Objem výroby je tiež dôležitý – vyšší objem by mohol odôvodniť viac automatizovaných alebo zariadení s vyššou kapacitou.
Ako sa transferové lisovanie líši od lisovania v uzavretej forme z hľadiska procesu a použitia?
Pri transferovom lisovaní sa materiál predhreje v samostatnej komore a až potom sa prenesie do dutiny formy. Pri lisovaní v uzavretej forme sa materiál vloží priamo do otvorenej formy.
Transferovým lisovaním sa zvyčajne vyrábajú konzistentnejšie diely s menším počtom vzduchových bublín než pri lisovaní v uzavretej forme.
Transferové lisovanie je vhodnejšie na zložité diely s jemnými detailmi, zatiaľ čo lisovanie v uzavretej forme sa osvedčuje pri jednoduchších a väčších dieloch.







