
От потребительских товаров до промышленных систем — литьё пластмасс под давлением является одним из наиболее распространённых производственных методов изготовления пластиковых деталей для различных электронных устройств. В процессе литья гранулы термопласта превращаются в точные воспроизводимые компоненты, которые защищают электрические цепи, направляют сигналы и образуют физический корпус устройства.
Для проектировщиков, менеджеров-заказчиков и инженеров ценность инжекторной формации в электронике сводится к трем моментам: размерная точность в масштабе, широкие варианты материалов для электрической и тепловой эффективности и способность интегрировать несколько функций в одну форму.
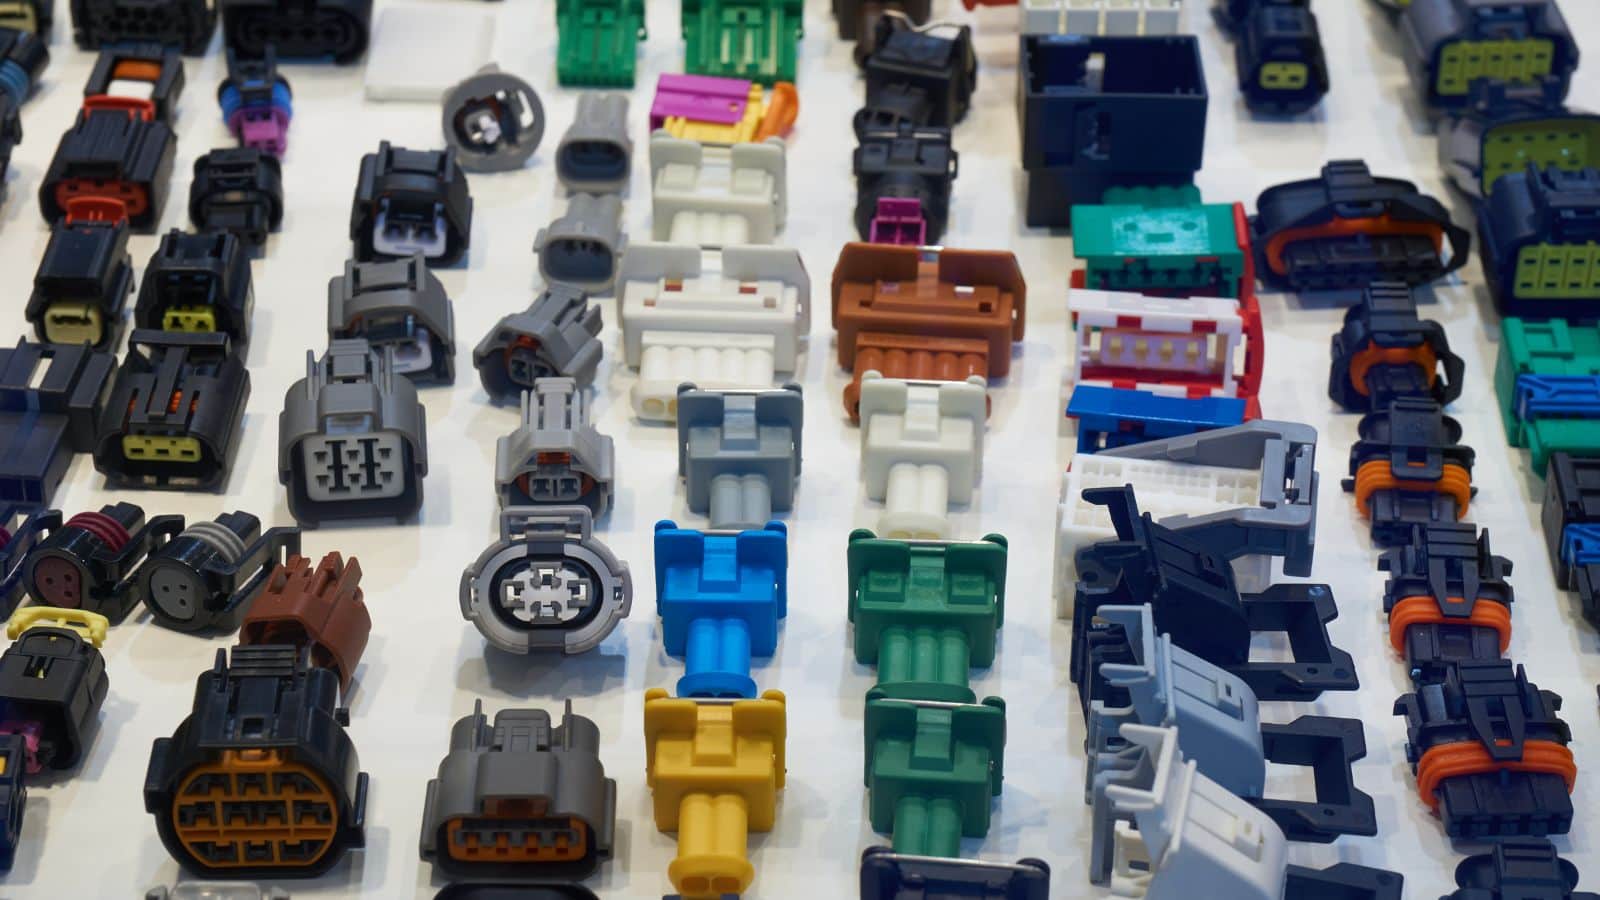
Обычные электронные компоненты, изготовленные с помощью впрыскивания
Диапазон инжекторной электроники простирается от простой защитной крышки до высокоинтегрированных структурных частей.
Добавление
Корпуса электронных устройств относятся к наиболее распространённым деталям, изготавливаемым литьём под давлением. Корпуса потребительской электроники, промышленных контроллеров и медицинских мониторов производят этим методом, чтобы обеспечить равномерную толщину стенок и точное расположение элементов.
Такие конструктивные элементы, как места установки бобышек под винты, защёлки и рёбра для выравнивания, формируются непосредственно в пресс-форме. Это исключает необходимость вторичной механической обработки многих элементов для сборки.
Элементы электрических соединителей и цепей
Электрические соединители требуют некоторых из наиболее жестких допусков в формации электроники. Например, замок с несколькими тысячами дюймов может не сесть должным образом на ПХД. Более того, промежутки между штырями, геометрия защелки и регулировку корпуса должны быть точными для обеспечения надежной передачи сигнала и энергии.
Эти точные размеры поддерживаются с помощью контролируемых технологических параметров, включая повторяемое давление полости, температуру плавления и скорость охлаждения.
Тела соединителя часто формируются из высокоэффективных смол, таких как нейлоновый или жидкий кристаллический полимер (ЛХФ), который выдерживает температуру пайки и сопротивляется влаге.
Комплекты комбинаций, коммутаторы и части управления кабелем
Обычные электротехнические детали — например, крышки розеток, панели выключателей, соединители кабельных каналов, кабельные стяжки и катушки для проводов — выпускаются литьём под давлением в очень больших объёмах. Для этих деталей необходимы:
- Электрическая изоляция для предотвращения ударной опасности
- Сопротивление пламени в соответствии со стандартами UL или IEC
- Последовательность измерений в соответствии со стандартными электрическими ящиками и аппаратными средствами
К этой категории относятся также выключатели и кнопки на досках для автомобилей, где тактильное ощущение, долговечность и внешний вид всех материи.
Отбор материалов для впрыска электроники
Выбор износостойкости для изоляции, теплостойкости и износоустойчивости
Смола должна изолировать электрическое покрытие, выдерживать тепло, возникающее в результате цепей или пайки, и выдерживать повторяющиеся механические нагрузки, такие, как заглушка и отсоединение соединителей.
Ключевые свойства, подлежащие оценке, включают:
| Характеристика | Почему это важно |
|---|---|
| Прочность на диэлектрическую мощность | Предотвращение электрического слома проводников |
| Температура смещения температуры | Определяет эффективность вблизи источников тепла |
| UL 94 Рейтинг пламени | Требуется для многих электротехнических и электронных прикладных программ |
| Поглощение влаги | Влияет на стабильность размеров и изоляцию во времени |
| Стойкость к удару | Защита от капель и механических нагрузок |
Поликарбонат, нилон и полиамид в электронике
Поликарбонат (ПХ) широко используется для прозрачных или прозрачных частей, таких, как крышки СИД и окна.
Nylon (polyamide, PA) — материал для соединителей и конструкционных компонентов. PA 6/6 обеспечивает превосходную прочность, сопротивление износу и допуск на повышенную температуру вблизи приправных суставов.
К другим смолам, обычно используемым в электронике, относятся АБС для корпусов устройств, СБТ для соединителей и смеси PC-ABS, которые уравновешивают жесткость и процессируемость.
Сбалансировать гибкость в проектировании с эффективностью конечного использования
Инженеры могут иметь тонкие стенки, живые петли, внутренние ребра и сложные поверхностные текстуры. Задача заключается в обеспечении того, чтобы выбранная смола поддерживала все эти характеристики без ущерба для эффективности конечного использования.
Например, тонкостенный корпус из хрупкого материала может треснуть при испытании на падение. Корпус соединителя, изготовленный из смолы с высокой усадкой, может потерять точность размеров. Ранняя проверка DFM и анализ течения материала в пресс-форме помогают выявить такие несовместимости до начала изготовления оснастки.
Дополнительные процессы для функциональных электронных частей
Стандартная система впрыскивания охватывает широкий круг электронных компонентов, однако более требовательные приложения требуют специализированных процессов.
Включить слова < < соль > > и < < с переплавкой > > для соединителей и защиты
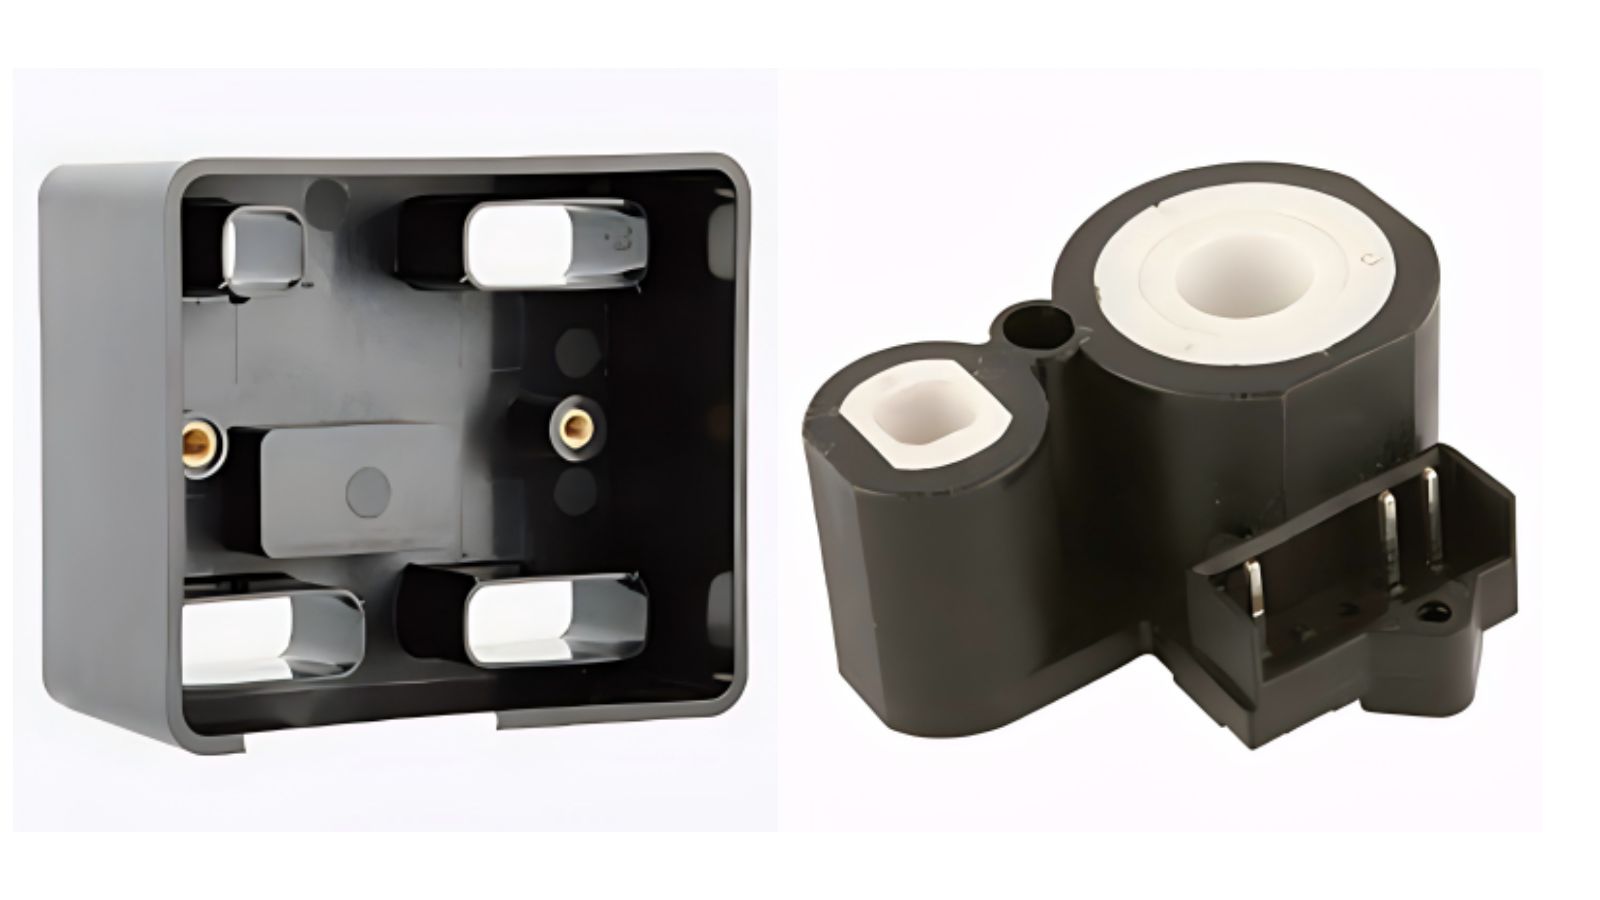
При литье с закладными элементами предварительно изготовленный компонент, обычно металлический, помещают в полость пресс-формы до впрыска пластика вокруг него. Это стандартный метод производства электрических соединителей со встроенными металлическими контактами, резьбовыми вставками или токоведущими шинами. В результате получается цельная деталь с прочным постоянным соединением металла и пластика.
Излишки добавляют второй слой материала по сравнению с существующей формованной или смонтированной частью. К числу общих видов использования относятся мягкие хватки на портативной электронике, ослабление нагрузки на кабели в сборе и экологические пломбы на корпусах датчиков.
Немолодая электроника и структурная электроника
Вольтная электроника (IME) представляет собой новый процесс, который встраивает печатные схемы, светодиоды, датчики или конденсирующие элементы прикосновения непосредственно в формованную пластическую часть. Этот процесс, как правило, начинается с печатания токопроводящих чернил и функциональных компонентов на плоскую пленку, затем термоформирует пленку в 3D-форму и, наконец, переплетает ее пластиком.
Инжекторная конструктивная электроника (ИМСЕ) дополнительно интегрирует схему цепи в структуру самой части, в результате чего становится тоньше и легче с меньшим количеством дискретных компонентов и уменьшенными ступеньками сборки.
Термоформирование, проектирование цепи и емкостные интерфейсы
Для формования плёнки печатной схемы перед её помещением в пресс-форму IME и конструкционная электроника используют термоформование. Этот этап необходимо строго контролировать, чтобы не допустить растрескивания проводящих дорожек или смещения компонентов.
Одним из наиболее заметных видов применения являются конденсационные интерфейсы для прикосновений. " Автомобильные внутренние панели " , " Регуляторы " и " Потребительская электроника " используют прикосновения, основанные на КМЭ, которые заменяют механические кнопки с проскальзыванием, опечатанными панелями. " Эти элементы комбинируют конструкцию цепи, поверхностные декорации и конструкционный пластик в единый интегрированный компонент.
Проектирование, качество и вспомогательные операции
Приоритеты в области электронной геометрии и сборки
В случае электронных деталей к числу важнейших приоритетов ДПФ относятся:
- Единообразная толщина стенок для предотвращения поглотительных знаков и износа во время термического цикла
- Проект углов, допускающих чистый выброс без искажения тонкостей
- Расположение врат, которое позволяет избегать косметических поверхностей и сварных линий вблизи конструктивных участков
- Босс и реберная конструкция, которые поддерживают фиксацию винта и установку борта без чрезмерного увеличения материала
Тщательный процесс DFM также учитывает способ сборки деталей. Защёлки, установочные штифты и каналы прокладки кабелей необходимо проверять в составе всего устройства, а не только как отдельные элементы.
Контроль, проверка соответствия и системы качества ISO 9001
Контроль качества при литье деталей для электроники включает измерение размеров, визуальную проверку и подтверждение функциональности. Координатно-измерительные машины (CMM), 3D-сканеры и отчёты о проверке первых изделий (FAI) подтверждают соответствие деталей чертежам до наращивания объёмов производства.
Производители, работающие с электронными изделиями, обычно применяют системы управления качеством по ISO 9001. Для автомобильной электроники сертификация IATF 16949 обеспечивает дополнительный уровень контроля процессов и прослеживаемости.
Печатание, печатание на экранах и другие вспомогательные операции
Многие электронные детали требуют маркировки, маркировки или обработки поверхности после формования.
- Печать логотипов, знаков регулирования и штриховых знаков на соединителях
- Скриншот для больших графических или контрольных легенд
- Лазерная гравировка постоянной износостойкой маркировки
- Ультразвуковая сварка для соединения половинок камеры без клеящих материалов
- Вставить установку с использованием тепла или ультразвуковых методов
Планирование производства и отбор поставщиков
Прототипные рабочие потоки для программ в области электроники
Типичная программа впрыскивания электроники соответствует этой последовательности:
- Конструкция части и обзор ДПМ на основе 3D моделей или частей выборки
- Прототипное оборудование для масштабной и функциональной проверки
- Анализ течения расплава в пресс-форме для оптимизации расположения впускных литников, охлаждения и баланса заполнения
- Инструменты производства, изготовленные из затвердевшей стали для целевого объема и продолжительности жизни
- Первое исследование возможностей проверки и обработки изделий
- Экспериментальное производство для подтверждения времени, урожайности и повторяемости цикла
- Массовое производство с постоянным мониторингом качества
На данном этапе продолжительность цикла для небольших электронных деталей может снизиться менее чем на 30 секунд с использованием автоматизированных систем выброса, роботизированного обращения с частями и многокачественных форм для максимального увеличения выпуска.
Оперативная доставка, поддержка инвентаря и координация цепочки поставок
Своевременная доставка зависит от реалистичной оценки сроков выполнения, готовности оснастки и наличия материалов. Компетентный поставщик хранит оснастку на собственном предприятии или у тщательно контролируемых партнёров, отслеживает графики обслуживания пресс-форм и поддерживает страховой запас критически важных смол.
Если программа включает сборку, упаковку или закупные компоненты, координация цепочки поставок становится ещё важнее. Партнёры по производству «под ключ», которые объединяют изготовление пресс-форм, литьё, механическую обработку, сборку и упаковку на одной площадке, сокращают задержки при передаче работ и пробелы в коммуникации.
Станьте партнёром Moldie для точного производства электронных компонентов
Вывод электронного устройства на рынок требует большего, чем просто впрыск пластика в пресс-форму. Необходимы жёсткие допуски, тщательный выбор материалов и производственный партнёр, понимающий сложности интеграции пластмасс с чувствительной электроникой. Разрабатываете ли вы высокотемпературные соединители, сложные компоненты с закладными элементами или элегантные ёмкостные сенсорные интерфейсы — подходящий партнёр снижает риски и ускоряет вывод продукции на рынок.
В Moldie мы сочетаем собственное производство прецизионной оснастки с системами качества, сертифицированными по ISO 9001 и IATF 16949, чтобы выпускать безупречные электронные компоненты в крупных масштабах.
Свяжитесь с нашей инженерной командой и загрузите ваши файлы 3D CAD для обсуждения выбора материалов, инструментов и прототипов сегодня.







