
Литье под давлением — один из наиболее широко применяемых производственных процессов для крупносерийного выпуска пластиковых деталей. Для обеспечения стабильного качества деталей и оптимальной эффективности производства крайне важно контролировать температуру пресс-формы. Она существенно влияет на течение расплава пластика при заполнении и скорость охлаждения детали. Если пресс-форма слишком холодная, расплаву будет трудно полностью заполнить полость, что приведет к недоливу и другим дефектам. Если же форма слишком горячая, пластик будет дольше затвердевать, увеличивая продолжительность цикла. В этой статье мы подробно расскажем о влиянии температуры на литье под давлением и конкретных мерах для более точного контроля температуры пресс-формы.
Разъяснение " старых " систем регулирования температуры
Компоненты системы регулирования температуры с изменяющимся температурным режимом
Система регулирования температуры состоит из нескольких ключевых компонентов, которые работают совместно:
- Электронная система контроля: обработка информации из других систем и выпуск команд
- Механическая система (циркуляционный насос): передает тепло от нагревательной системы к пресс-форме.
- Система мониторинга уровня жидкости: Мониторинг уровней охлаждающей жидкости и сигналов для заправки
- Система отопления: Охлаждение охлаждающей жидкости до установленной температуры
- Система охлаждения: устраняет избыточное тепло, часто используя теплообменники для непрямого охлаждения
- Система измерения температуры: измеряет температуру пресс-формы и передает данные в систему управления.
- Система безопасности сброса давления: отработавшие газы и снижение давления, если оно становится слишком высоким
Типы мягких регуляторов температуры
В зависимости от используемой нагревательной среды различают два основных типа регуляторов температуры пресс-формы:
1. регуляторы температуры воды/nbsp;
— температурный диапазон, как правило, в пределах 180°C
— обычный тип: до 120 °C, высокотемпературный: до 180°C
2. Регуляторы температуры масла
— используется для температур выше 180°C, до 350°C
— обычный тип: до 200°C, высокотемпературный: до 350°C
Принцип работы
Вот упрощенное объяснение того, как работает регулятор температуры водяного типа:
1. Циркуляционный насос толкает воду через систему
2. Система отопления нагревает воду до установленной температуры.
3. Горячая вода проходит по каналам в пресс-форме и передает ей тепло.
4. Система измерения температуры определяет температуру пресс-формы.
5. Если температура является слишком низкой, то система управления указывает на включение обогревательного прибора.
6. Если температура слишком высока, система охлаждения устраняет избыточное тепло
7. Система сброса давления выхлопа охлаждается при опасно высоком давлении
Благодаря точному контролю температуры пресс-формы эти системы помогают свести к минимуму дефекты, оптимизировать продолжительность цикла и повысить общее качество и стабильность деталей при литье под давлением. Вложения в качественную систему контроля температуры, подобранную под конкретные требования к формованию, могут значительно повысить эффективность производства.
Воздействие изменения температуры на впрыскивание
Воздействие низкой температуры
1. Плохой внешний вид и финиш
- Низкая температура пресс-формы снижает текучесть расплава пластика, что может привести к неполному заполнению и менее глянцевой поверхности, особенно у таких материалов, как ABS.
- Если температура пресс-формы для текстурированной поверхности слишком низкая, расплав может не заполнить полностью мелкие элементы текстуры, что ухудшит воспроизведение поверхности формы.
2. Усиление внутренних стрессов и напряжений
- Низкая температура пресс-формы ускоряет охлаждение и «замораживает» молекулы, вызывая накопление внутренних напряжений в детали.
- Неравномерное охлаждение и усадка из-за низкой температуры пресс-формы могут привести к короблению и нестабильности размеров формованной детали.
- Видимые сварные линии могут образовываться на части поверхности, снижая ее прочность.
3. Изменения механических свойств
- При низкой температуре пресс-формы предел прочности сформованной детали при растяжении может быть ниже, чем при более высокой температуре.
- Быстрое охлаждение при низких температурах может повысить хрупкость детали и снизить ее ударную прочность и сопротивление усталости.
4. Более продолжительное время цикла
- Хотя низкая температура пресс-формы может сократить время охлаждения, из-за меньшей текучести расплава для заполнения полости потребуется более высокое давление впрыска.
- Это может увеличить общее время цикла, особенно для кристалловых материалов, требующих достаточного охлаждения для обеспечения стабильности размеров.
Воздействие высокой температуры
1. Улучшенная конструкция и внешний вид поверхности
- При более высокой температуре пресс-формы пластик течет легче и заполняет мелкие элементы поверхности, обеспечивая более глянцевую и привлекательную отделку, особенно для таких материалов, как ABS.
- При более высокой температуре пластик плотнее прилегает к поверхности пресс-формы, что улучшает воспроизведение текстуры.
2. Усовершенствованные механические свойства
- При более высокой температуре пресс-формы предел прочности сформованной детали при растяжении может быть выше, чем при низкой.
- Для кристаллических пластиков высокая температура пресс-формы дает больше времени для кристаллизации, повышая жесткость и термостойкость детали.
3. Уменьшение внутренних напряжений и напряжений
- При высокой температуре пресс-формы охлаждение идет медленнее, позволяя молекулам расслабиться и более равномерно ориентироваться, что снижает остаточные напряжения в детали.
- Более постепенное охлаждение при высокой температуре пресс-формы уменьшает разницу в усадке и коробление формованной детали.
4. Увеличение продолжительности цикла и вероятность дефектов
- Главный недостаток высокой температуры пресс-формы — необходимость более долгого охлаждения. Это увеличивает общую продолжительность цикла и снижает производительность.
- Чрезмерно высокая температура может привести к прилипанию пластика к пресс-форме и появлению блестящих пятен или других дефектов поверхности.
- Если температура пресс-формы слишком высокая, пластик дольше остается расплавленным, повышая риск появления облоя и заусенцев.
5. Возможное ухудшение свойств материала
- При чрезмерно высокой температуре пресс-формы некоторые полимеры могут подвергаться термической деградации или окислению, что приводит к снижению молекулярной массы и ухудшению механических свойств.
- Сочетание высокой температуры пресс-формы, высокой температуры расплава и длительного времени пребывания материала создает наибольший риск его деградации при формовании.
Меры по совершенствованию регулирования температуры
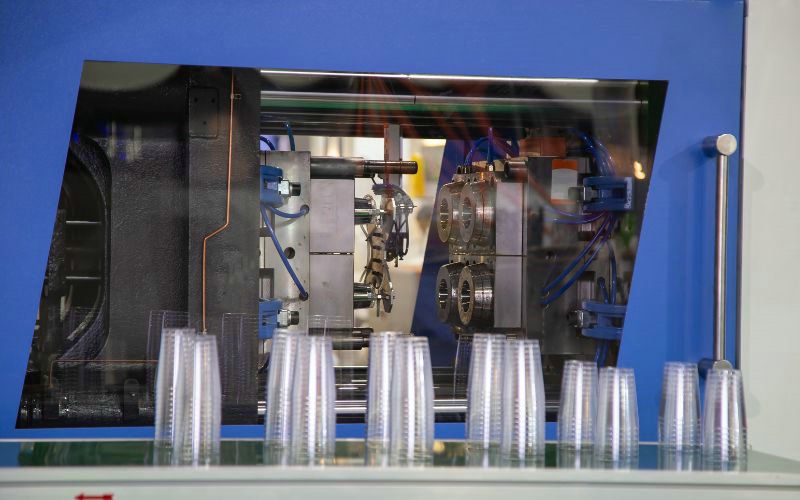
1. Использование мягких регуляторов температуры
- Регуляторы температуры пресс-формы — необходимые устройства для точного контроля и поддержания температуры. Они обеспечивают как нагрев, так и охлаждение.
- Выбирайте регулятор температуры пресс-формы с достаточными возможностями по расходу и давлению, соответствующими требованиям конкретной формы.
2. Мониторинг расхода охлаждающей жидкости
- Достаточная скорость потока охлаждающей жидкости крайне важна: от нее зависит, насколько быстро охлаждается пресс-форма, а значит, качество изделия и длительность цикла.
- Проверьте, не является ли расход слишком низким, что может вызвать плохое регулирование температуры, или слишком высоким, что может быть расточительным и неэффективным.
3. Создание системы контроля за температурой
- Поддерживайте равномерную температуру по всей пресс-форме, чтобы предотвратить дефекты. Правильное управление температурным градиентом сводит к минимуму внутренние напряжения в формованной детали.
- В целях уменьшения напряженности модернисты должны стремиться к дифференциальному диапазону температуры не более 5°C между ядром и полостью.
4. Оптимизация проектирования охлаждающего канала
- Расположение, глубина и шаг каналов охлаждения существенно влияют на равномерность температуры поверхности пресс-формы.
- Поддерживайте равномерную температуру поверхности пресс-формы, оптимизировав глубину каналов охлаждения (в идеале 1-2.5 диаметра канала) и шаг между ними (2.5-3 диаметра канала).
5. Выбрать соответствующие золотые материалы
- При выборе форменных материалов необходимо учитывать теплопроводность.
- Для обеспечения высокой терпимости медные сплавы могут потребоваться для поддержания низких температурных дифференциалов и уменьшения вариации, в то время как менее дорогостоящие материалы, такие, как сталь H13, могут использоваться для деталей с низкой допустимостью.
6. Внедрение методов быстрого отопления и охлаждения
- При формовании с быстрыми циклами нагрева и охлаждения (RHCM) пресс-форму быстро нагревают выше температуры плавления, чтобы улучшить течение пластика, а затем быстро охлаждают для ускорения затвердевания.
- ОРХМ может повысить качество и точность поверхности, однако он является энергоемким и должен быть зарезервирован для специальных видов применения.
Применяя эти меры и постоянно контролируя температурные характеристики пресс-формы, производители смогут точнее управлять этим критически важным параметром процесса. Это повышает качество деталей, уменьшает количество дефектов и оптимизирует продолжительность циклов, обеспечивая более высокую производственную эффективность.
Температура впрыскивания различных пластиков
В нижеследующей таблице резюмируются рекомендуемые температуры впрыскивания различных пластмасс:
| Пластиковый тип | Материал | Температура плавления (°C) | Холодная температура (°C) |
|---|---|---|---|
| Аморфные пластики | ABS | 210-275 | 50-90 |
| ПС | 170-280 | 10-60 | |
| ПММА | 180-260 | 50-80 | |
| ПК | 280-320 | 80-120 | |
| Полукристаллические пластики | PP | 200-280 | 30-80 |
| ДИПЭ | 210-300 | 20-70 | |
| ЛДП | 160-260 | 20-70 | |
| POM | 160-280 | 50-120 | |
| PA6 | 230-290 | 40-120 | |
| PA66 | 260-300 | 40-120 | |
| СБТ | 240-275 | 60-100 | |
| Высокотемпературные пластики | ПЭУ | 330-380 | 120-180 |
| ПЕЕК | 340-390 | 120-160 |
Примечание: оптимальный диапазон температуры формования зависит от конкретной марки материала, добавок, геометрии детали, требуемого сочетания свойств и длительности цикла. Тщательный контроль температуры расплава и пресс-формы крайне важен для высокого качества деталей и эффективности производства.







