
Технологию литья под давлением используют для изготовления пресс-форм, позволяющих производить одинаковые детали, называемые формованными компонентами. Этот процесс требует высокого давления: расплавленный пластик или другой материал впрыскивается в полость пресс-формы.
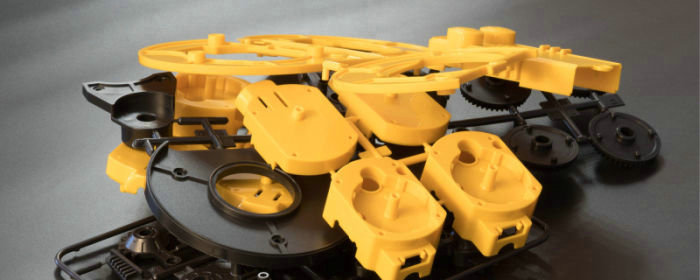
Второй этап проходит внутри пресс-формы: материал охлаждается и затвердевает, принимая форму полости. Затем пресс-форму открывают и извлекают сформованную деталь. Процесс повторяют несколько раз, чтобы изготовить множество одинаковых изделий.
Кроме того, для изготовления пресс-форм обычно используют особо прочную сталь, способную выдерживать высокое давление и нагрев, возникающие при литье под давлением. Чтобы детали получались точными и одинаковыми, пресс-формы должны быть изготовлены с высокой точностью.
На качество готового изделия существенно влияет конструкция пресс-формы. Ее проектирование может быть сложным, поскольку необходимо учитывать тип формуемого материала, требуемую форму готового изделия и производственные процессы.
В различных продуктах используются запчасти, начиная от простых бытовых товаров и кончая сложными механическими частями, используемыми в секторах, в том числе в автомобильной, электронной и медицинской промышленности. " Формирование впрыска " является широко известным методом производства различных продуктов в силу их адаптируемости и доступности.
Продукты для впрыскивания: оборудование и процесс
При использовании специализированной техники промышленный процесс инжекторной формации формируется из термопластических или терморегуляторных материалов с использованием следующих элементов, имеющих важнейшее значение для производства инжекторной формации:
Оборудование
В процессе инжекции используется следующее оборудование:
- Машина для литья под давлением: она включает бункер, нагревательный цилиндр, возвратно-поступательный шнек и узел смыкания пресс-формы — основные компоненты процесса литья под давлением. Машина расплавляет пластиковые гранулы и впрыскивает их в пресс-форму под высоким давлением, формируя деталь.
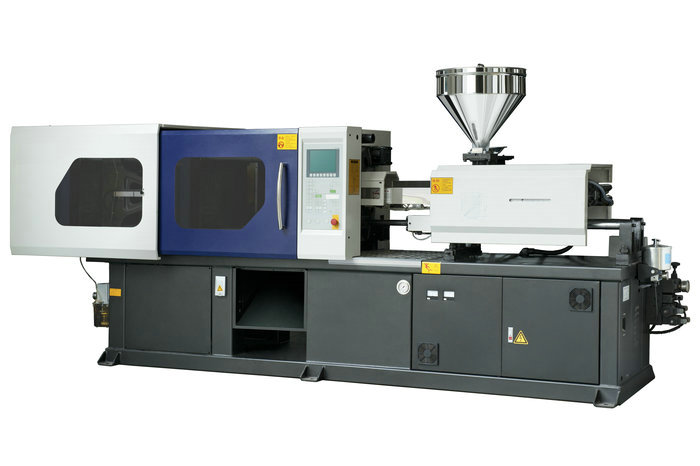
- Полость пресс-формы: эта деталь, часто изготовленная из стали или алюминия, придает пластику нужную форму. В процессе литья под давлением две половины пресс-формы соединяются.
- Бункер для материала: здесь хранятся пластиковые гранулы перед подачей в нагревательный цилиндр литьевой машины.
- Нагревательный цилиндр: на этом этапе процесса литья под давлением пластиковые гранулы расплавляются и подготавливаются к впрыску в пресс-форму.
- Возвратно-поступательный шнек: этот компонент машины для литья под давлением нагревает пластик и направляет его к пресс-форме.
- Узел смыкания пресс-формы: эта система создает усилие, необходимое для впрыска расплавленного пластика в пресс-форму, и удерживает ее закрытой во время литья под давлением.
- Система охлаждения: Эта система используется для охлаждения компонентов с инжекцией после их создания. Это может быть достигнуто путем охлаждения системы воздухом, водой или сочетанием этих двух компонентов.
В зависимости от конкретных потребностей процесса инжекторной формации может также использоваться дополнительное вспомогательное оборудование, например грануляторы, сушильные сушилки и блоки регулирования температуры.
Группа пластического впрыска
В литье под давлением расплавление пластикового материала и его впрыск в полость выполняет узел впрыска. Материал нагревается и подается в пресс-форму с помощью нагревательного цилиндра, шнека и сопла.
Пластик загружают в цилиндр, где движущийся шнек нагревает и смешивает его. Затем, когда материал достигает нужной температуры и консистенции, сопло впрыскивает его в полость пресс-формы. Там он охлаждается и затвердевает, принимая требуемую форму.
Для поддержания постоянного и высококачественного выпуска необходимо надлежащим образом управлять пластиковым впрыском, который является важной частью процесса впрыскивания.
Огнетушитель
Во время впрыска и охлаждения устройство смыкания пресс-формы должно плотно закрывать и удерживать вместе обе ее половины. Узел создает и поддерживает необходимое усилие смыкания, чтобы надежно удерживать половины и не допустить вытекания пластика из полости пресс-формы.
Узел смыкания состоит из неподвижной и подвижной плит, соединенных с гидравлической или механической системой. После установки пресс-формы в машину плиты сводятся вместе, а затем прикладывается усилие, удерживающее пресс-форму закрытой.
Необходимое усилие смыкания зависит от размера и сложности пресс-формы, а также от типа используемого пластика. Для безопасного и эффективного производства необходимо внимательно следить за узлом смыкания — важной частью процесса литья под давлением.
Процессы: инжекторные термопластические полимеры
Процесс инжекции термопластических полимеров обычно включает следующее:
Мольд
Литье термопластичных полимеров под давлением во многом зависит от пресс-формы. Это устройство формует расплавленный пластик в требуемое готовое изделие. Два основных компонента пресс-формы — полость и сердечник — обычно проектируются так, чтобы соединяться и образовывать трехмерную форму.
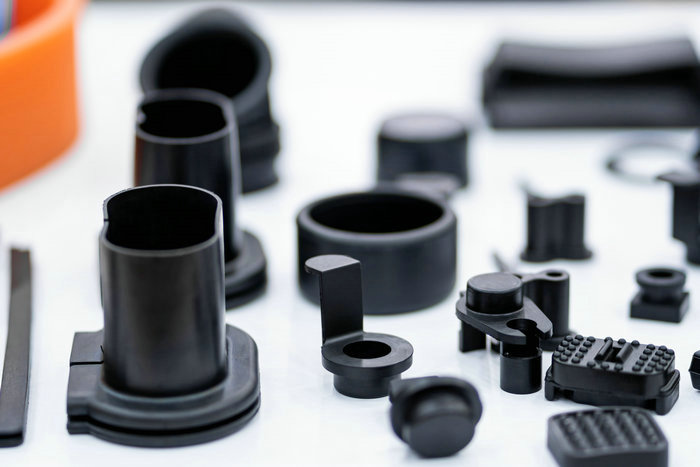
После впрыска в полость пресс-формы пластик охлаждается и затвердевает, принимая ее форму. Конструкция пресс-формы определяет окончательную форму и размер изделия, поэтому она является ключевым компонентом процесса литья под давлением.
Пресс-форму необходимо тщательно спроектировать, чтобы пластик свободно поступал во все полости, а охлаждение проходило быстро и равномерно. Кроме того, пресс-форму следует изготовить из материалов, выдерживающих высокие температуры и давление, используемые при литье под давлением.
Поскольку пресс-форма используется повторно в процессе литья, с ее помощью можно производить множество одинаковых деталей. Для поддержания хорошего состояния и дальнейшего выпуска качественных деталей может потребоваться регулярно очищать и обслуживать пресс-форму.
Двузначная тарелка
При литье термопластичных полимеров типичным вариантом является двухплитная пресс-форма. Она состоит из двух частей, закрепленных на плитах формовочной машины: половины полости и половины сердечника. Пресс-форма называется двухплитной, потому что имеет две части, разделенные линией разъема.
Двухплитная пресс-форма формует расплавленный пластик в требуемую окончательную форму. Пластиковый материал впрыскивается через литник в половину пресс-формы с полостью на линии разъема. Полость заполняется пластиком, который затем охлаждают и затвердевает. Готовое изделие извлекают, когда две половины пресс-формы расходятся.
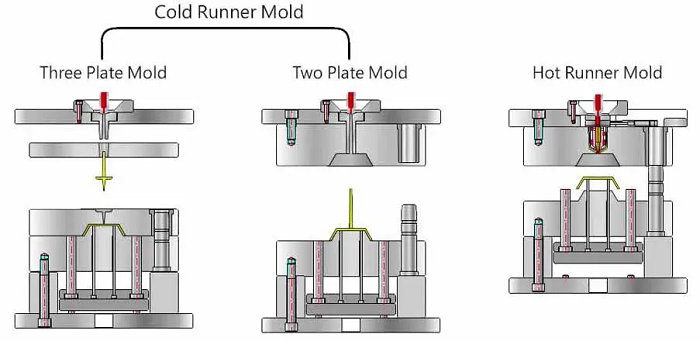
Двухплитная пресс-форма состоит всего из двух плит и нескольких простых компонентов, поэтому она сравнительно проста и доступна по цене. Она хорошо подходит для деталей простой геометрии, включая плоские формы и закругленные контуры.
Однако она может не подойти для деталей более сложной геометрии: в таких случаях полость бывает сложно заполнить пластиком. В литье под давлением двухплитная пресс-форма универсальна и широко применяется, особенно для простых изделий и небольших производственных партий.
Трехцветное мороженое
Трехплитная пресс-форма — один из типов оснастки, применяемых при литье термопластичных полимеров. По сравнению с двухплитной она обладает более широкими возможностями и гибкостью, поскольку состоит из трех плит: двух подвижных и одной неподвижной.
Трехплитная пресс-форма предназначена для формования деталей из пластика, изготовленных методом литья под давлением, в требуемую окончательную форму. Пластик впрыскивается в половину пресс-формы с полостью через литник на линии разъема.
После поступления расплавленного пластика в полость пресс-формы две подвижные плиты отделяются от неподвижной, позволяя извлечь пластиковое изделие. Третья плита трехплитной пресс-формы, расположенная между половинами полости и сердечника, называется плитой литниковых каналов или промежуточной плитой.
При использовании этой таблички может быть создана уникальная система побега, которая может использоваться для направления потока пластического материала в различные точки или места внутри одной полости, в результате чего процесс впрыскивания может быть более гибким и эффективным.
Трехплитную пресс-форму часто используют для изготовления крупных изделий, когда применение двухплитной формы увеличило бы ее размер или потребовало бы установки дополнительных компонентов, например наклонных толкателей. Несколько полостей в конструкции трехплитной пресс-формы позволяют выпускать разные детали за один цикл.
Трехплитная пресс-форма — универсальный и эффективный тип оснастки, широко используемый при литье под давлением, особенно для крупных деталей и производственных партий.
Повторное использование литника и разводящего канала в двух- и трёхплитных пресс-формах
Возможность повторного использования впускного литника и литниковых каналов при литье под давлением зависит от используемого материала, геометрии детали и требуемых свойств готового изделия. В отрасли литья под давлением литники и каналы часто используют повторно, чтобы снизить расходы и количество отходов.
Кроме того, в двухплитной пресс-форме впускной литник и литниковый канал обычно соединены со сформованным изделием, и вся сборка выталкивается из пресс-формы. Затем изделие можно вручную отделить от литника и канала, а материал использовать в следующих циклах формования.
Повторное использование впускного литника и литникового канала может потребовать дополнительной обработки, например измельчения или повторного плавления, чтобы привести материал в состояние, пригодное для повторного использования. В трехплитной пресс-форме при выталкивании литник и канал отделяются от сформованного изделия, а литник часто используют повторно в последующих циклах.
Плита разводящих каналов обычно съёмная, поэтому к системе каналов легче получить доступ и повторно использовать литник и разводящие каналы. Важно помнить, что повторное использование литников и каналов может существенно повлиять на стабильность качества готового изделия.
Однако в повторно используемом материале могут присутствовать примеси или неоднородность, влияющие на прочность и долговечность пластика. Для стабильного выпуска качественных изделий необходимо постоянно контролировать процесс формования и качество переработанного материала.
В целом в отрасли литья под давлением литники и каналы повторно используют в двух- и трехплитных пресс-формах, что помогает сократить расходы и количество отходов. Чтобы не ухудшить качество и свойства готового изделия, необходимы тщательный контроль и грамотное управление процессом.
Литьевые машины
К числу машин, используемых для образования инфекции, относятся следующие:
Единицы впрыска
Узел впрыска — важная часть машины для литья под давлением. Он расплавляет пластик и впрыскивает его в пресс-форму. Обычно он включает цилиндр, нагреватель, шнек или плунжер, бункер и сам узел впрыска.
Перед подачей в цилиндр пластиковый материал сначала загружают в бункер и хранят там. Подвижный шнек или плунжер вместе с теплом от нагревателя расплавляет и гомогенизирует пластик внутри цилиндра. По мере продвижения шнек или плунжер впрыскивает расплавленный материал в пресс-форму через впуск.
Узел впрыска предназначен для точного контроля температуры, давления и скорости потока пластика на всех этапах литья под давлением. Это обеспечивает равномерную гомогенизацию и правильное расплавление пластика, а также его впрыск в пресс-форму.
Также возможно изменить скорость, давление и объем инжектора, что имеет решающее значение при формировании объектов с запутанными геометриями или соответствующими допусками. В зависимости от точного применения, вид и размер инжектора могут измениться, при этом некоторые машины сделаны для производства большого объема, а другие — для точного или мелкого образования.
Инжекторная установка имеет решающее значение для получения высококачественных пластмассовых товаров и зачастую является одним из наиболее важных компонентов определения характеристик и возможностей инжекторной формирующей машины.
Взаимная машина
Машина для литья под давлением с возвратно-поступательным шнеком расплавляет пластик и впрыскивает его в пресс-форму с помощью такого шнека. Это оборудование широко используется в отрасли благодаря универсальности, эффективности и способности производить высококачественные пластиковые изделия.
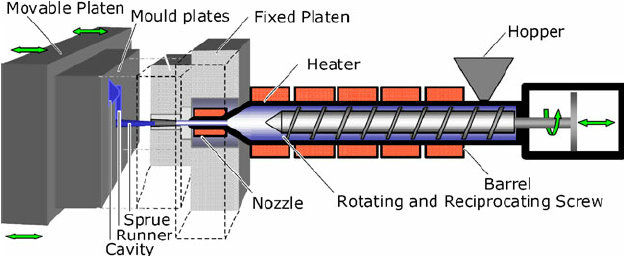
В идеале при литье под давлением термопластичные материалы расплавляются и впрыскиваются в пресс-форму с помощью машины с возвратно-поступательным шнеком. Такой шнек подает пластиковые гранулы в цилиндр машины, где они расплавляются под действием давления и тепла.
После расплавления пластик впрыскивается в пресс-форму шнеком под высоким давлением, чтобы готовое изделие приобрело требуемую форму.
Машина для пластификатора или двухэтажная машина
Двухэтапная машина для литья под давлением — это оборудование с двумя независимыми узлами впрыска: один расплавляет пластик, а другой впрыскивает его в пресс-форму.
Плавление пластика и его подготовка к впрыску называются первой стадией, или пластификацией. На этом этапе возвратно-поступательный шнек создаёт тепло и давление, которые расплавляют пластик по мере его подачи в основной узел впрыска машины.
На втором этапе, который также называется этапом дозирования, расплавленный пластик подается в пресс-форму. На этом этапе расплав перемещается из основного узла впрыска во вспомогательный, откуда впрыскивается в пресс-форму под высоким давлением.
На двухэтапных машинах часто производят крупные и сложные детали, поскольку они обеспечивают лучший контроль процесса формования и позволяют точнее впрыскивать пластик в пресс-форму.
Зажимные блоки
Для изготовления инжекторных деталей используются следующие зажимные блоки:
Зажимы
В литье под давлением для удержания двух частей пресс-формы вместе во время впрыска применяются коленно-рычажные зажимы. Они создают высокое усилие смыкания, благодаря чему пресс-форма остается закрытой и правильно выровненной на протяжении всего впрыска расплавленного пластика.
Коленно-рычажные зажимы увеличивают усилие смыкания, передаваемое пресс-форме, с помощью системы рычагов. При включении зажима рычажная система создает механический выигрыш и усиливает давление на пресс-форму. Поэтому для создания большого усилия требуется лишь небольшое входное усилие.
Кроме того, коленно-рычажные зажимы широко применяются в литье под давлением, поскольку обеспечивают надежное и прочное усилие смыкания, которое можно регулировать в соответствии с конкретным процессом формования. Зажимы быстро включаются и отключаются, просты в использовании и в совокупности сокращают общую продолжительность цикла формования.
Гидравлические зажимы
При литье под давлением часто используют гидравлические зажимы, чтобы удерживать две половины пресс-формы вместе во время впрыска. Для создания высокого усилия смыкания и надежного удержания пресс-формы закрытой и выровненной во время впрыска расплавленного пластика гидравлические зажимы используют давление жидкости.
Стандартная гидравлическая система, используемая в узле смыкания, состоит из гидравлического насоса, регулирующих клапанов и цилиндров. При включении системы цилиндры перемещают плиту смыкания или плиту крепления пресс-формы, прикладывая давление к пресс-форме.
Гидромеханические огни
Чтобы удерживать две части пресс-формы вместе во время литья под давлением, применяют гидромеханические зажимы, также называемые зажимами с коленно-рычажным усилителем.
Объединяя гидравлическую систему для начала процесса зажима и механический механизм зажима для увеличения и поддержания зажимной силы, гидромеханические зажимы сочетают выгоды гидравлических и механических методов зажима.
Усилие смыкания создает гидравлический цилиндр, который перемещает плиту смыкания к неподвижной плите. Когда достигается заданное усилие, гидравлический цилиндр блокируется, а коленно-рычажный механизм продолжает создавать усилие смыкания.







