
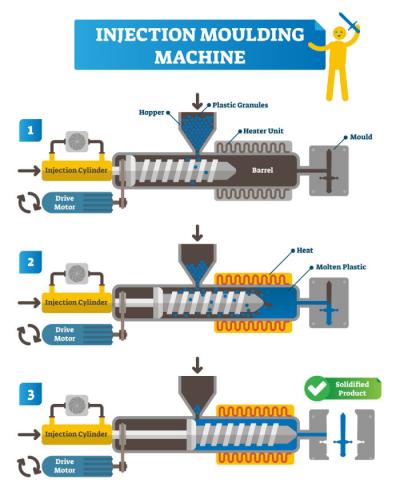
Максимальный объём пластика, который можно впрыснуть за один цикл формования, называется дозой впрыска. Гранулы подаются из бункера в сборку цилиндра и шнека.
При литье под давлением расплавленный материал впрыскивается в полость пресс-формы для производства большого количества пластиковых деталей.
При литье пластмасс под давлением сырье подается в цилиндр и расплавляется, после чего пластик впрыскивают в полость пресс-формы. После закрытия пресс-формы материал охлаждается и затвердевает. Затем пресс-форма открывается, и детали извлекаются.
Как рассчитать дозу впрыска
Продолжительность пребывания материала в цилиндре зависит от объема впрыска и размера цилиндра, что также может влиять на качество готового изделия. Небольшой объем впрыска, занимающий малую часть емкости цилиндра, может привести к длительному пребыванию материала и деградации полимера.
Небольшие размеры ствола, на которые приходится менее 20% мощности ствола, часто приводят к увеличению времени нахождения, что, в свою очередь, приводит к разложению полимера и неадекватному контролю за процессом.
С другой стороны, размеры больших шишек и уровни заполнения бочек более 50% могут приводить к неравномерному плавлению и медленному восстановлению винтов.
Кроме того, крупные шнеки обычно обеспечивают меньшее давление на пластик. Большой объем впрыска, занимающий более 65% емкости цилиндра, часто вызывает проблемы с качеством расплава, например нерасплавленные включения, неоднородность расплава и длительное время возврата шнека.
Для надежности можно рассмотреть заказ двух цилиндров. Кроме того, пресс-формы можно использовать с обоими цилиндрами. Заказ второго цилиндра вместе с новой машиной может оказаться выгодным благодаря его низкой стоимости. При наличии подходящих характеристик и опытного оператора цилиндры можно заменить менее чем за 30 минут, даже если цилиндр горячий.
Формула расчёта дозы впрыска пресс-формы
Простейшая формула для расчета объема впрыска в пресс-форму:
Усадка + объём литника + объём изделия + объём разводящих каналов = доза впрыска пресс-формы
Формула: производительность впрыска машины / доза впрыска
Общий вес или объём, впрыскиваемый шнеком за один цикл формования, выражается как производительность впрыска машины (г) / объём впрыска машины (мм); этот параметр также называют производительностью впрыска машины.
Ваши расчеты при рассмотрении вопроса о давлении должны быть следующими:
Поверхность поршня = объем впрыска
Сила впрыска/поверхность поршня винта = давление впрыска
В этой связи:
Максимальный объем впрыска на единицу объема × максимальное давление впрыска (bar на единицу объема) / 1000 = вместимость узла впрыска.
Расчеты при использовании веса винта и плотности материала должны быть следующими:
Масса/плотность = объем
ᴨ*D²*доза впрыска/4= объём цилиндра/доза впрыска
Факторы, влияющие на размер продукта
При расчёте дозы впрыска следует учитывать несколько факторов. К ним относятся:
- При определении объема впрыска необходимо учитывать объем впускного литника, литниковых каналов и самого изделия. Это связано с тем, что при впрыске в пресс-форму полимер должен заполнить впускной литник, литниковые каналы и полость изделия.
- Ещё один важный фактор, влияющий на расчёт дозы впрыска, — усадка полимера. Она возникает при охлаждении расплава. Усадка пресс-формы различается в зависимости от плотности полимеров.
- Вид и количество присадок полимера могут изменить его плотность и характеристики потока.
Эти факторы помогут оценить размер, объем и бочонок.
Группа впрыска топлива
Задача узла впрыска — равномерно расплавить пластиковый материал, а затем впрыснуть его в пресс-форму при заданных давлении и скорости потока. Это сложная задача, поскольку фторполимеры обладают низкой теплопроводностью, высокой удельной теплоемкостью и высокой вязкостью расплава.
Для решения этих сложных задач разработано множество вариантов конструкции. В общем виде их можно разделить на четыре основные концепции узла впрыска:
- Однослойный втягиватель или таран
- Двухступенчатый таран
- К черту одну стадию
- К чёрту/огне с двумя этапами
Несмотря на то, что он все еще существует в крошечных машинах и некоторых специализированных устройствах, одноступенчатая рамовая установка по существу устарела из-за ее неэффективности в нагревании, смешивании и передаче давления.
Кроме того, двухступенчатый таран полностью устарел. " баран " по-прежнему является неэффективным комбинатором и нагревателем, несмотря на попытку его усовершенствовать путем разделения операций по нагреванию и давлению.
Двухступенчатый винт/автомобильный блок еще больше отделяет функции потока и тепла путем использования винта вместо винта для смешивания и нагрева. Эта идея привлекательна, поскольку обе являются эффективными инструментами для выполнения своих соответствующих задач.
Кроме того, инжектор часто оценивается с использованием максимального давления впрыска и имеющегося объема впрыска. Максимальное возможное давление на выходе винта называется давлением впрыска. Это зависит от диаметра винта и силы, направленной против него.
Однако не следует путать это давление с давлением в гидравлической линии, действующим на цилиндр впрыска и приводящим в движение шнек. Его также нельзя считать давлением, необходимым для заполнения полостей пресс-формы. Из-за потерь давления в сопле и системах подачи материала оно значительно ниже.
Основными направлениями деятельности инжекторного блока являются:
- Материал нагревается и расплавляется по винтовке, а затем транспортируется вдоль винта до нижнего края винта. " Бочки " закрываются с помощью механического или термического клапана или с помощью более ранней формации.
До тех пор, пока не будет накоплено достаточно тайников для изготовления следующего формования, собирающий плавля заставляет все еще вращающийся винт назад против контролируемого сопротивления (заднее давление). Вращение винта остановится здесь. Пора быть готовым к плавке.
- Когда сопло цилиндра открывается, шнек перемещается вперед вдоль оси, не вращаясь, и действует как плунжер. В результате расплав, скопившийся перед передним концом шнека, проталкивается (впрыскивается) через сопло в пресс-форму.
Чтобы расплав не стекал назад по виткам шнека, на его переднем конце можно установить клапанную систему. Это этап впрыска, или заполнения пресс-формы.
- После заполнения пресс-формы давление шнека некоторое время поддерживается, чтобы компенсировать объемную усадку расплава по мере его охлаждения внутри пресс-формы. Это этап выдержки под давлением.
- Затем начинается этап выдержки: цикл узла впрыска возобновляется, шнек вращается и подготавливает расплав, а пресс-форма остается закрытой, чтобы изделие охладилось до температуры извлечения.
При проталкивании расплава пластика через сопло впрыска, а затем через систему подачи и полости пресс-формы происходят значительные потери давления. Рассчитать эти потери по простым правилам нельзя.
Зажимное устройство
Усилие смыкания машины для литья под давлением удерживает пресс-форму закрытой, противодействуя силам, возникающим при впрыске пластика в закрытую пресс-форму. В состав узла входит привод, способный перемещать подвижную плиту машины как минимум в одном направлении.
Типы зажимных устройств
В процессе литья под давлением применяются различные типы узлов смыкания. Вот некоторые из них:
Тип зажима
Механическое устройство, увеличивающее усилие, называется коленно-рычажным механизмом. В машине для литья под давлением две тяги соединены между собой и шарнирно закреплены. Один конец тяги соединен с неподвижной плитой, а другой — с подвижной. Когда пресс-форма открыта, механизм имеет V-образную форму. При нажатии на шарнир тяги выстраиваются в прямую линию.
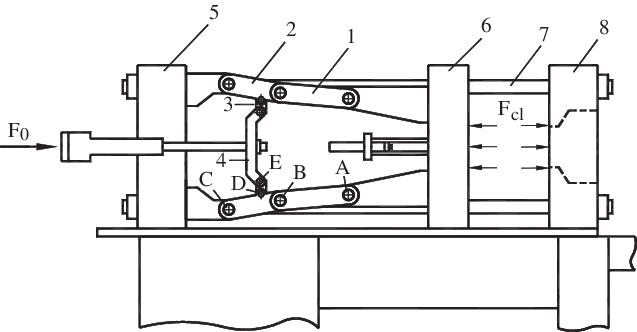
Преимущества коленно-рычажного узла смыкания заключаются в его низкой стоимости и небольшом требуемом усилии привода, а также в надежной фиксации пресс-формы. К недостаткам относятся высокие требования к обслуживанию и сложность эксплуатации.
Гидравлический зажим
В этой конструкции шток гидравлической системы соединен с подвижной плитой, а узел смыкания приводится в действие гидравлическим цилиндром, непосредственно соединенным с подвижной половиной закрытой пресс-формы. Гидравлический цилиндр имеет две секции: вход для масла и выход.
Когда масло под давлением поступает в цилиндр, оно толкает шток вперед, закрывая подвижную плиту и пресс-форму. Когда масло выходит из цилиндра, шток возвращается, а пресс-форма открывается.
К некоторым преимуществам гидравлического зажима относятся легкое регулирование скорости и опоры зажима под любым углом, простое измерение силы зажима, простота установки и регулировка зажимного усилия, а также простота его обслуживания.
Недостатки этого типа зажима заключаются в том, что он стоит дороже и дороже, чем система зажима и позитивный зажим.
Зажимный блок Магнитного типа
Силу смыкания создают магнитные модули внутри магнитных плит или плит-оснований пресс-формы. Панель управления позволяет управлять смыканием пресс-формы, ее сменой, а также намагничиванием и размагничиванием плит.
Преимущества этого зажимного блока включают в себя электроэнергию, которая требуется только на этапах магнитизации и демагнетизации, а не во время зажима, измерения зажимной силы в режиме реального времени со многими элементами безопасности и бесплатного технического обслуживания.
Мягкий вес
Количество материала, впрыскиваемого в пресс-форму для ее заполнения вместе с системой подачи, называется «массой впрыска в пресс-форму» или «массой впрыска изделия». При этом масса впрыска складывается из массы впускного литника, литниковых каналов и литников. Расстояние, которое проходит шнек для заполнения изделия вместе с системой подачи, называется ходом впрыска в пресс-форму или изделие.
Заключение
При литье под давлением исходный пластик расплавляют, впрыскивают в пресс-форму, охлаждают и затвердевают, после чего готовое изделие извлекают. Объем впрыска крайне важен: он предотвращает недолив полимера и образование облоя. На весь процесс также влияют другие факторы, например вместимость цилиндра.







