
A vida do molde não é determinada apenas pela contagem de ciclos. Na moldagem por injeção, a resina plástica que está sendo processada e o aço selecionado para a ferramenta são dois dos maiores fatores por trás de quanto tempo um molde pode manter a qualidade da peça, a consistência dimensional e a produção estável.
Quando revisamos um novo projeto de moldagem por injeção, não tratamos o molde como uma compra isolada. Observamos a resina, o volume anual, a geometria da peça, os requisitos cosméticos, as condições de moldagem e o plano de manutenção juntos. Essa abordagem nos ajuda a selecionar uma solução de ferramental que atenda ao requisito real de produção, em vez de simplesmente escolher o material de custo inicial mais baixo.
O que significa a vida do molde?
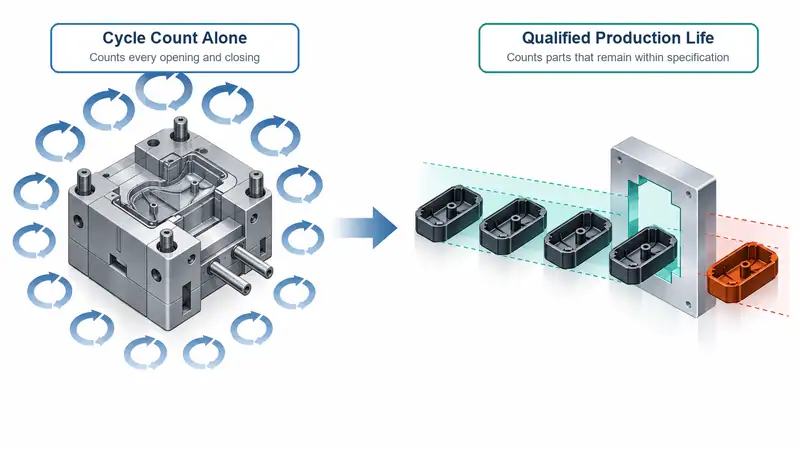
A vida do molde é o número de ciclos de moldagem que uma ferramenta pode completar de forma confiável antes de grandes reparos, recondicionamento ou substituição serem necessários. Um molde ainda pode abrir e fechar após o início do desgaste visível, mas sua vida útil de produção é reduzida uma vez que não pode mais atender consistentemente à especificação da peça necessária.
Os sinais típicos de deterioração da vida do molde incluem:
- Flash na linha de partida
- Deriva dimensional em características críticas
- Use em pontos de injeção, canais de alimentação, slides e pinos de ejetor
- Defeitos de superfície ou perda de textura
- Marcas de corrosão em cavidades ou canais de refrigeração
- Tempos de ciclo mais longos causados por problemas de resfriamento ou ejeção
Para os compradores B2B, a questão principal não é simplesmente, “Quantos tiros este molde pode fazer?” É, “Quantas peças qualificadas este molde pode fazer sob nosso material real e condições operacionais?”
1. O material do produto tem um efeito direto no desgaste do molde
A resina usada para o produto final cria exigências mecânicas, térmicas e químicas na ferramenta. Dois moldes com a mesma geometria podem ter vidas de serviço muito diferentes quando um executa polipropileno de mercadoria e o outro executa nylon cheio de vidro.
Reforços e enchimentos abrasivos
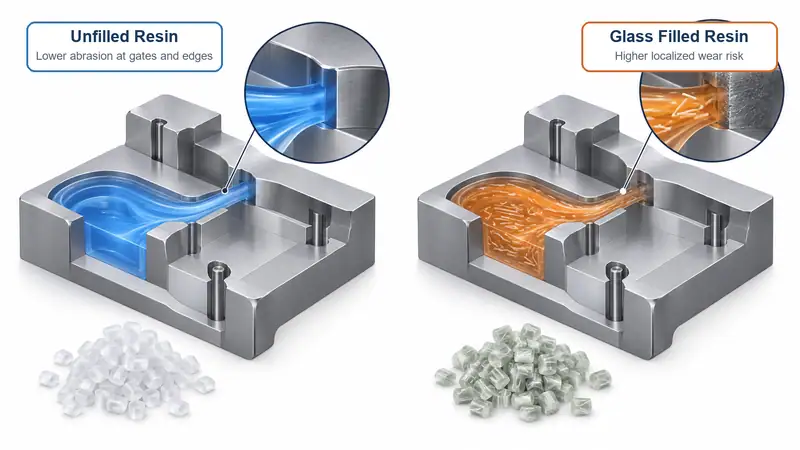
As resinas de engenharia preenchidas estão entre os fatores mais importantes relacionados ao material. Fibra de vidro, cargas minerais, fibra de carbono e certos aditivos retardadores de chama podem aumentar a abrasão à medida que o material flui pelas pontos de injeção, canais de alimentação, cavidades e áreas de transição de alta velocidade.
Os materiais reforçados com fibra de vidro PA, PBT, PPS e similares são frequentemente selecionados para produtos automotivos, elétricos e industriais porque oferecem resistência e desempenho térmico. No entanto, as fibras podem gradualmente usar bordas, pontos de injeção, desligamentos e detalhes finos da superfície.
Prestamos especial atenção a:
- Desgaste da zona de entrada e do inserto do ponto de injeção
- Nervuras finas e arestas afiadas da cavidade
- Deslizamentos, elevadores e desligamentos em movimento
- Superfícies cosméticas texturizadas ou polidas
- Áreas de alto fluxo perto do ponto de injeção
Para materiais abrasivos, geralmente é mais econômico investir em aço adequado, inserções localizadas ou tratamento de superfície resistente ao desgaste desde o início.
Temperatura e pressão de processamento
As resinas de alta temperatura colocam mais estresse térmico no molde. Materiais como PC, PA, PBT, PPS, PEI e PEEK podem exigir temperaturas mais altas de fusão e molde do que PP ou PE. Os ciclos repetidos de aquecimento e resfriamento podem contribuir para a fadiga térmica, especialmente onde o resfriamento é desigual ou as seções do molde são finas.
A alta pressão de injeção também aumenta o estresse na linha de separação, nos núcleos, nas inserções da cavidade e nas superfícies de fechamento. Peças complexas de parede fina, caminhos de fluxo longos ou pontos de injeção restritivos podem exigir pressão elevada. Se a estrutura do molde e a seleção de aço não forem compatíveis com essas condições, o desgaste e a deformação podem aparecer mais cedo do que o esperado.
Comportamento químico e corrosão
Algumas resinas e aditivos podem criar condições corrosivas, especialmente se o controle de umidade e as configurações do processo forem ruins. O PVC é um exemplo familiar, mas o risco de corrosão também pode surgir de formulações retardadoras de chama, conteúdo reciclado ou degradação da resina causada pelo tempo de residência excessivo.
A corrosão pode danificar superfícies da cavidade, áreas de ventilação, circuitos de resfriamento e detalhes da linha de separação. Também pode tornar a liberação menos estável, levando a arranhões, aderência ou aumento da força de ejeção.
Para aplicações sensíveis à corrosão, geralmente consideramos aços de molde inoxidável ou inserções resistentes à corrosão, juntamente com procedimentos adequados de ventilação, secagem, limpeza e armazenamento.
Geometria de peças e fluxo de resina
O design do produto interage com o material e influencia a vida útil do molde. Cantos vivos, nervuras profundas, contrasaídas, paredes finas e trajetos longos de fluxo podem intensificar o estresse ou o desgaste localizado.
Por exemplo, uma resina reforçada com fibra de vidro, fluindo em alta velocidade por um ponto de injeção estreito, pode desgastar a região do ponto de injeção mais rapidamente do que uma resina sem reforço. Da mesma forma, uma peça com nervuras profundas pode gerar cargas de extração maiores, aumentando o desgaste dos pinos extratores e dos elementos do macho.
Uma revisão prática do DFM deve avaliar o comportamento do fluxo de resina, a espessura da parede, a localização da ponto de injeção, o ângulo de rascunho, o layout de resfriamento e a força de ejeção provável antes de finalizar o projeto da ferramenta.
2. O material do molde determina quão bem a ferramenta resiste ao desgaste
O material do molde deve ser selecionado de acordo com a resina, o volume, os requisitos de precisão, o acabamento da superfície e o ambiente de produção. Não há um único aço de molde “melhor” para cada molde de injeção.
Dureza e resistência ao desgaste
Os aços mais duros geralmente fornecem melhor resistência ao desgaste abrasivo, particularmente ao executar plásticos de engenharia cheios ou produção de alto volume. Os aços de ferramentas endurecidos são escolhas comuns para componentes de cavidade e núcleo que enfrentam contato repetido e alto estresse.
No entanto, a dureza não é a única consideração. Um aço muito duro pode ser menos indulgente em certas áreas de ferramentas carregadas de impacto ou complexas. A solução certa geralmente combina diferentes aços ou inserções em diferentes zonas do molde. Por exemplo, podemos usar um material de base pré-endurecimento durável para a estrutura do molde, especificando inserções endurecidas para pontos de injeção, núcleos, desligamentos ou áreas altamente abrasivas.
Dureza e resistência a rachaduras
A dureza importa onde o molde contém núcleos finos, cavidades profundas, controles deslizantes, levantadores ou recursos expostos a carregamento mecânico repetido. Um aço altamente resistente ao desgaste, mas insuficientemente resistente, pode ser mais vulnerável a lascar ou rachar sob certas condições.
É por isso que a seleção do material do molde deve seguir a geometria da peça e o mecanismo do molde – não apenas a folha de dados da resina. O material de alta resistência por si só não pode compensar um núcleo não suportado, um design de desligamento ruim ou um alinhamento inadequado.
Resistência à corrosão
Para ambientes de produção úmidos, armazenamento a longo prazo, exposição à água de resfriamento ou resinas corrosivas, os materiais de molde resistentes à corrosão podem proteger a aparência e a função. Os aços de ferramentas inoxidáveis são frequentemente selecionados para aplicações médicas, de contato com alimentos, ópticas ou sensíveis à corrosão, embora a seleção final dependa do polonês necessário, dureza, necessidades de usinagem e orçamento.
Boa resistência à corrosão também suporta uma qualidade de superfície mais estável. Isso é especialmente relevante para produtos visíveis, onde marcas de ferrugem ou pitting podem rapidamente se tornar defeitos cosméticos.
Tratamento de superfície e revestimentos
Os tratamentos de superfície podem prolongar a vida útil do molde, melhorando a dureza, a liberação, a lubricidade ou a resistência à corrosão. As opções comuns incluem nitretação, cromagem, revestimentos PVD e tratamentos especializados selecionados para a aplicação.
Um revestimento não é um substituto para o aço de base apropriado, mas pode ser uma camada adicional valiosa de proteção. Por exemplo, um tratamento resistente ao desgaste pode ser útil em lâminas, núcleos, componentes de ponto de injeção ou superfícies expostas ao fluxo de resina reforçada.
3. Combinando o material do produto com o material do molde
A tabela abaixo fornece um ponto de partida prático. A seleção final deve sempre considerar a forma da peça, o volume anual, a exigência de superfície e o processo de moldagem.
| Material do produto | Risco principal de vida útil do molde | Abordagem de ferramentas a considerar |
| PP, PE, ABS, PS | Uso mecânico moderado; possíveis demandas cosméticas | Aço pré-endurecido para produção padrão; inserções polidas onde a aparência importa |
| PC, PC/ABS | Temperatura e pressão de processamento mais altas | Aço de ferramenta estável, refrigeração eficaz, suporte de cavidade forte |
| PA, PBT | Calor, variação de encolhimento, possíveis problemas de processamento relacionados à umidade | Insertos endurecidos para características críticas; refrigeração e ventilação controladas |
| PA/PBT/PPS cheios de vidro | Abrasão em pontos de injeção, cavidades e fechamentos | Aços resistentes ao desgaste endurecidos, inserções substituíveis, tratamento protetor |
| PVC ou formulações corrosivas | Risco de corrosão e degradação do material | Aço resistente à corrosão, ventilação cuidadosa, limpeza disciplinada e armazenamento |
|
Resinas de engenharia de alta temperatura |
Fadiga térmica, pressão e desgaste | Aço de alto desempenho, design de resfriamento robusto, janela de processo validada |
4. Outros fatores que encurtam a vida do molde
Embora os materiais do produto e do molde sejam centrais, vários fatores de produção podem acelerar o desgaste.
Controle de processo ruim
Força excessiva da braçadeira, pressão de injeção, velocidade de injeção ou temperatura de fusão podem estressar o molde além da janela de operação pretendida. As configurações instáveis também tornam mais difícil distinguir o desgaste normal dos danos relacionados ao processo.
Gestão inadequada da água de arrefecimento
Escala, corrosão e contaminação em canais de resfriamento reduzem a transferência de calor. medida que o resfriamento se torna menos eficiente, o tempo de ciclo pode aumentar e a variação de temperatura pode afetar a qualidade da peça. A lavagem preventiva e o controle da qualidade da água protegem o desempenho de resfriamento e a vida útil do molde.
Desalinhamento e manutenção mecânica
Guiar pilares, arbustos, sistemas de ejetores, lâminas e superfícies de bloqueio requerem inspeção e lubrificação de rotina. Problemas de alinhamento menores podem se tornar sérios problemas de desgaste quando deixados desacompanhados, particularmente em ferramentas de várias cavidades ou de alto volume.
Armazenamento inadequado
Um molde armazenado sem limpeza, prevenção de ferrugem ou embalagem protetora pode corroer antes da próxima execução de produção. Antes do armazenamento, recomendamos a remoção de resíduos, a verificação do circuito de resfriamento, a aplicação de proteção contra ferrugem adequada e o registro da condição do molde.
5. Como protegemos a vida do molde durante um projeto
A estratégia mais eficaz é tomar decisões de vida útil do molde antes do início da usinagem. Em nossas revisões de projeto, recomendamos confirmar os seguintes pontos antecipadamente:
- Especifique o grau exato de resina, incluindo porcentagem de fibra de vidro, retardadores de chama, conteúdo reciclado e corante, quando relevante.
- Defina o volume anual e vitalício esperado, em vez de fornecer apenas a quantidade de primeira ordem.
- Identificar requisitos críticos de qualidade, como superfícies de vedação, tolerâncias apertadas, acabamentos de alto brilho ou cosméticos texturizados.
- Revise a geometria da peça através do DFM, com foco na localização da ponto de injeção, espessura da parede, rascunho, resfriamento e ejeção.
- Selecione aço e inserções por área de risco, em vez de aplicar um material em todos os lugares.
- Defina um cronograma de manutenção preventiva com base na resina, no volume de produção e nos mecanismos de movimentação do molde.
Parceria com a Moldie para uma estratégia Mold-Life que se encaixa na sua produção
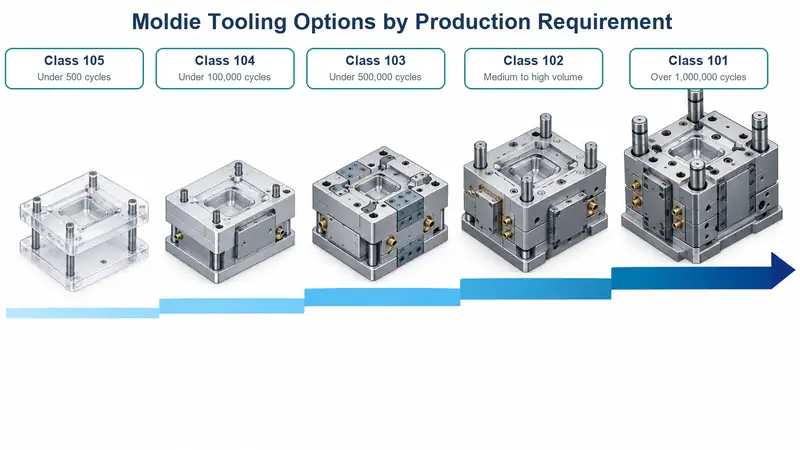
A classificação de moldes SPI publicada da Moldie lista opções de ferramentas que variam de moldes protótipos de classe 105 classificados para menos de 500 ciclos a moldes de produção de classe 101 classificados para mais de 1.000.000 ciclos. A gama publicada também inclui ferramentas de classe 104 para menos de 100.000 ciclos, ferramentas de classe 103 para menos de 500.000 ciclos e ferramentas de classe 102 para programas de médio a alto volume, incluindo materiais abrasivos ou peças de tolerância próxima.
Para cada projeto, a Moldie confirmará a vida útil do alvo juntamente com o conteúdo exato de resina e enchimento, volume anual e vitalício, graus e dureza de aço, configuração de cavidade e canal de alimentação, intervalos de manutenção, componentes de desgaste substituíveis e critérios de aceitação. Um ciclo contribui para a vida útil prática do molde apenas enquanto a ferramenta continua a produzir peças dentro dos requisitos dimensionais e cosméticos acordados. Entre em contato com a Moldie para discutir seus requisitos de resina, volume anual, vida útil e ferramentas com nossa equipe de engenharia.







