
A qualidade da superfície é criada em dois estágios. A cavidade do molde transfere brilho, fosco ou textura durante a moldagem. Processos secundários, como galvanoplastia, revestimento a vácuo, pulverização de tinta, impressão, marcação a laser e rótulos de cristal são aplicados após a moldagem para adicionar cores, gráficos, efeitos metálicos, identificação, proteção ou propriedades elétricas.
O acabamento deve ser definido antes da liberação de ferramentas, pois pode afetar a seleção de resina, rascunho, preparação da cavidade, locais de ponto de injeção e ejetor, mascaramento, inspeção, custo e prazo de entrega. Moldie suporta a fabricação de moldes de injeção e o tratamento de superfície pós-moldagem, permitindo que essas decisões sejam revisadas em conjunto.
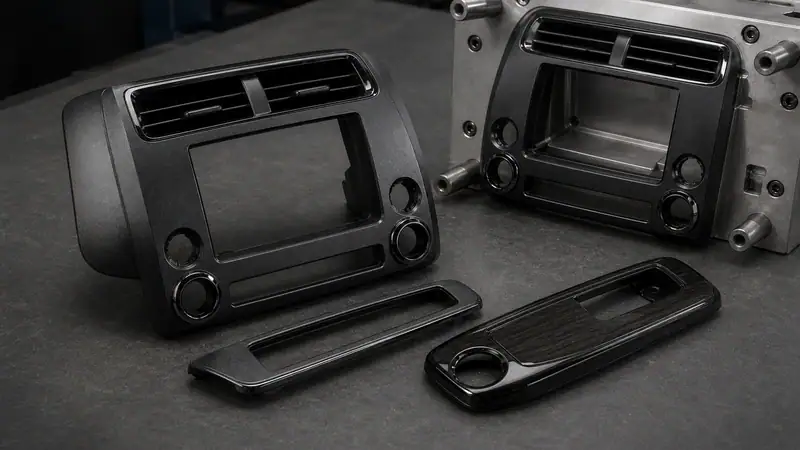
Acabamento do molde e tratamento secundário
Um acabamento de molde é criado na cavidade ou no núcleo e reproduzido em todas as partes. Ele controla o brilho moldado, a rugosidade, o grão e o padrão sem adicionar uma película separada. Um tratamento secundário é aplicado a cada parte moldada e pode adicionar um revestimento, uma camada impressa, uma marca permanente ou um rótulo.
| Ponto | Acabamento do molde | Tratamento secundário |
| Fase | Antes de moldar na cavidade ou no núcleo | Depois que a peça é moldada |
| Resultado principal | Brilho, matte, rugosidade, grão ou padrão | Cor, efeito metálico, gráficos, marcação, proteção ou condutividade |
| Controlos-chave | Grau de acabamento, código de textura, rascunho, material e mapa de superfície cosmética | Compatibilidade, preparação, mascaramento, cura, adesão e testes funcionais |
Os dois métodos são frequentemente combinados. Uma caixa pode usar textura moldada no exterior, ícones de controle impressos e marcação a laser para rastreabilidade. Os desenhos devem identificar o tratamento e o limite para cada superfície cosmética ou funcional.
Acabamentos de superfície aplicados em molde
O polimento produz superfícies brilhantes ou transparentes. O papel abrasivo e a pedra criam acabamentos semi-brilho ou fosco, enquanto o jateamento, o EDM, a gravação química e a texturização a laser produzem superfícies mais ásperas ou padronizadas. SPI, VDI 3400 e Mold-Tech são referências comumente usadas.
SPI Finish Famílias
| Família | Método | Aparência típica | Típico Ra m |
| SPI A-1 a A-3 | Diamante buff | Gloss elevado ao brilho normal | 0.012 a 0.100 |
| SPI B-1 a B-3 | Papel abrasivo | Fino a semi-brilho normal | 0.05 a 0.32 |
| SPI C-1 a C-3 | Pedra | Fino ao matte normal | 0,35 a 0,70 |
| SPI D-1 a D-3 | Explosão de grânulo ou óxido de vidro | Cetim para textura áspera | 0.80 a 18.0 |
As classes SPI definem como o molde é terminado, mas a aparência final também depende do plástico. Use uma amostra feita a partir da resina de produção e da cor quando a consistência cosmética importa.
VDI e referências técnicas do molde
| Referência | Superfície ou profundidade | Resultado típico | Projecto |
| VDI 12 | Ra 0.40 m | Polimento baixo | Específico do projeto |
| VDI 18 | Ra 0.80 m | Cetim | Específico do projeto |
| VDI 24 | Ra 1,60 m | Dull matte | Específico do projeto |
| VDI 30 | Ra 3,15 m | Textura maçante grossa | Específico do projeto |
| VDI 45 | Ra 18.00 m | Textura muito grossa | Específico do projeto |
| MT-11010 | 0.001 in / 0.0254 mm | Fino fosco areia-like | 1,5° mínimo |
| MT-11020 | 0,0015 in / 0,0381 mm | Médio fosco | 2.5° mínimo |
| MT-11030 | 0.002 in / 0.0508 mm | Coarse fosco | 3 ° mínimo |
Valores VDI mais elevados indicam maior rugosidade. O Mold-Tech é especificado por um código de textura e profundidade, com mais rascunhos necessários à medida que a profundidade da textura aumenta. Valores de rugosidade semelhantes em todos os sistemas não garantem o mesmo brilho ou padrão, portanto, as superfícies críticas devem ser aprovadas contra uma amostra padrão e física nomeada.
Rascunho de material e superfícies cosméticas
O mesmo acabamento do molde pode parecer diferente em diferentes materiais. Os plásticos rígidos reproduzem a textura fina mais claramente do que os materiais macios, as cores escuras tornam a textura mais visível e os enchimentos de vidro ou minerais podem reduzir a definição ou criar estrias. As peças transparentes normalmente exigem polimento apropriado em ambas as faces ópticas.
A textura também afeta a extração. O ângulo de saída deve ser verificado em relação à profundidade da textura, à profundidade da parede, à contração da resina, à rigidez e à direção de extração. Nervuras profundas e reentrâncias estreitas podem ser difíceis de polir ou texturizar de maneira uniforme. Sempre que possível, o vestígio do ponto de injeção, as linhas de solda, as linhas de partição e as marcas dos extratores devem ficar afastados das superfícies cosméticas críticas.
Tratamentos pós-molde disponíveis a partir de Moldie
| Tratamento | Mais adequado para | Principais pontos de controlo |
| Pulverização de tinta | Múltiplas cores e cobertura uniforme suave em formas complexas | Adesão à resina, preparação, mascaramento, cura, abrasão, produtos químicos e UV |
| Galvanoplastia | Aparência de cromo brilhante ou fosco com possíveis benefícios de dureza e corrosão | Substrato compatível, pré-tratamento, recessos, bordas, pontos de rack e custo |
| Revestimento a vácuo | Película metálica fina ou superfícies condutoras e não condutoras | Resina base, material depositado, topcoat, mascaramento e validação elétrica |
| Impressão de tela | Gráficos maiores em áreas planas ou suavemente curvas | Compatibilidade com tinta, registro, adesão e desgaste |
| Impressão de almofadas | Gráficos pequenos em superfícies curvas, recuadas ou irregulares | Área imprimível, registro, compatibilidade de tinta e adesão |
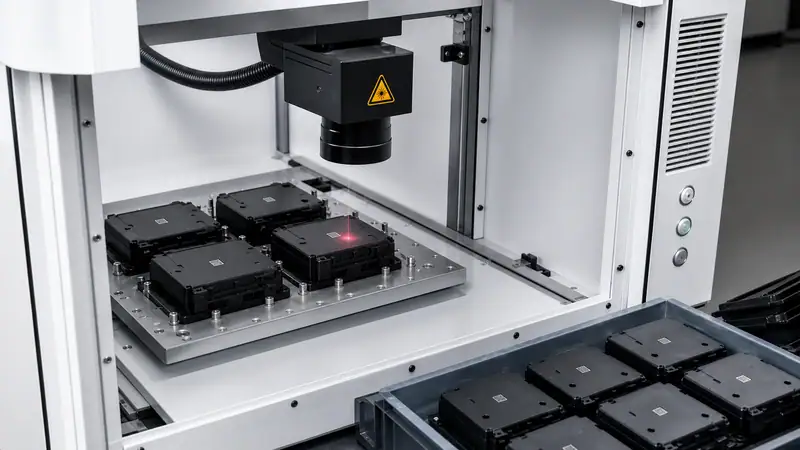
| Marcação a laser | Logotipos permanentes, símbolos, números de série e códigos de rastreabilidade | O contraste depende das configurações de resina, pigmento, aditivos, acabamento e laser |
| Etiquetas de cristal | Marca decorativa transparente ou translúcida levantada | Colocação, aderência de borda, exposição química e condições de serviço |
Moldie lista galvanoplastia de cromo brilhante e fosco, um revestimento a vácuo não condutor à base de índio, um revestimento condutor à base de alumínio, pulverização de tinta multicolorida, impressão de tela e almofada, tratamentos a laser preto e cinza e rótulos de cristal em vários padrões.
O galvanoplastia e o revestimento a vácuo criam um efeito metálico, mas suas rotas de processo e resultados funcionais diferem. Os acabamentos condutores devem ser testados eletricamente em vez de aceitos pela aparência. Para impressão, a impressão em tela se adapta a áreas mais amplas e mais planas, enquanto uma almofada de silicone permite que a impressão em almofada atinja geometria curva ou irregular.
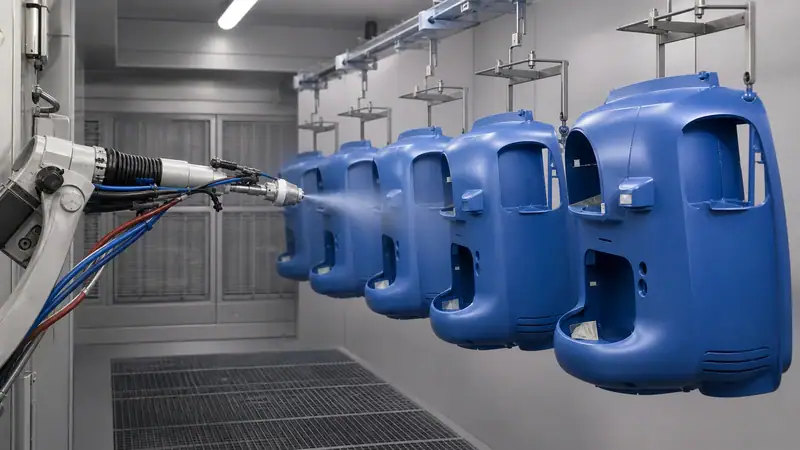
Como escolher o tratamento certo
| Resultado necessário | Rota provável | Confirmar antes da liberação |
| Alto brilho ou transparência | SPI A ou outro polimento de molde especificado | Clareza de resina, ambas as faces ópticas, ponto de injeção, linhas de solda, ejeção e manuseio |
| Moído fosco ou grão | SPI C ou D, VDI 3400, Mold-Tech, ou textura personalizada | Amostra padrão, da categoria, do esboço, da textura, do acesso, e da produção-resina |
| Efeito específico da cor ou do revestimento | Pulverização de tinta | Adesão, mascaramento, sistema de revestimento, cura e exposição ao serviço |
| Aparência de metal brilhante ou fosco | Galvanoplastia | Substrato, pré-tratamento, geometria, pontos de rack e critérios cosméticos |
| Efeito ou condutividade de metal fino | Revestimento a vácuo | Exigência condutora ou não condutora e teste funcional |
| Gráficos | Impressão de tela ou impressão de almofadas | Parte geometria, cor, registro, adesão e desgaste |
| Código ou símbolo permanente | Marcação a laser | Contraste e legibilidade na resina final e acabamento moldado |
| Marca decorativa levantada | Rótulo cristal | Colocação, aderência de borda, produtos químicos e ambiente operacional |
Lista de verificação de engenharia
- Mapeie superfícies cosméticas, funcionais, mascaradas e moldadas no desenho.
- Especifique o sistema de acabamento e a nota em vez de usar apenas termos como fosco ou polido.
- Confirme o conteúdo de resina, cor e enchimento da produção antes da aprovação final da aparência.
- Revisão de rascunho, acesso à textura, pontos de injeção, linhas de separação, marcas de ejetor, pontos de rack e limites de mascaramento.
- Defina requisitos relevantes de abrasão, produtos químicos, UV, umidade, calor e eletricidade.
- Aprovar a parte real no material e processo pretendido e, em seguida, registrar os critérios de aceitação estética e funcional.
Escolha o tratamento de superfície com Moldie
Moldie pode rever a resina, acabamento do molde, geometria da peça, tratamento secundário, ambiente de serviço e requisitos de inspeção como uma rota de produção. A revisão antecipada ajuda a evitar alterações durante ensaios de ferramentas e amostragem de tratamento de superfície.
Para uma revisão técnica, forneça o modelo CAD, resina e cor, padrão de acabamento, área de tratamento, volume anual, condições de serviço e requisitos de aceitação. Os serviços de tratamento de superfície de peças moldadas por injeção da Moldie ou entre em contato com a Moldie para discutir o processo e o plano de amostra.







