A moldagem por injeção de polipropileno é um processo de fabricação altamente eficiente e versátil usado para produzir uma ampla gama de peças e produtos plásticos. Aproveitando as propriedades exclusivas do polipropileno (PP), esse processo permite a criação de componentes intrincados, duráveis e econômicos adequados para várias indústrias.
O que é o polipropileno?
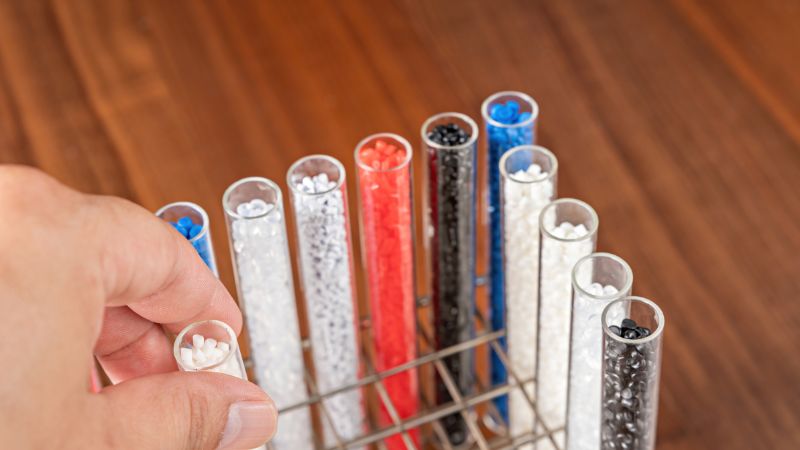
Plástico de polipropileno é um material de moldagem por injeção de plástico popular que é usado em muitas aplicações. & nbsp;
Uma força do polipropileno é sua resistência química. Ele se levanta bem a vários ácidos e bases. Isso o torna uma excelente escolha para contêineres e embalagens. & nbsp;
Existem dois tipos principais de polipropileno: homopolímero e copolímero. O polipropileno homopolímero oferece um grande equilíbrio em termos de propriedades mecânicas e estabilidade. O polipropileno copolímero, por outro lado, tem melhor resistência ao impacto, tornando-o útil para ambientes difíceis.
Aqui está uma tabela para você ter uma verificação rápida dos diferentes tipos de polipropileno:
| Tipo | Descrição | Propriedades | Aplicações |
| Homopolímero PP (PP-H) | Feito de apenas monômeros de propileno, o PP-H é o tipo mais comum de polipropileno. | – Alta rigidez e resistência à tração & nbsp; – Boa resistência química & nbsp; – Menor resistência ao impacto | Recipientes rígidos, peças automotivas, têxteis, equipamentos de laboratório |
| Copolímero aleatório PP (PP-R) | Incorpora unidades de etileno, resultando em distribuição aleatória ao longo da cadeia polimérica. | – Melhor clareza e resistência ao impacto em comparação com PP-H & lt; br & gt; – Melhor desempenho de baixa temperatura | Recipientes transparentes, sistemas de tubulação, peças automotivas |
| Copolímero de impacto PP (PP-I) | Contém uma maior proporção de etileno, geralmente em uma extremidade da cadeia polimérica. | – Maior resistência ao impacto, mesmo em baixas temperaturas; – Maior tenacidade e flexibilidade | Dobradiças vivas, componentes automotivos, bens de consumo |
| Copolímero de bloco PP (PP-B) | Contém blocos de etileno e propileno, proporcionando uma combinação de propriedades. | – Resistência superior & nbsp;- Melhor resistência à fissura de esforço & nbsp;- Flexibilidade aprimorada | Aplicações de alto estresse, embalagens flexíveis, dispositivos médicos |
| Metaloceno PP | Produzido usando catalisadores de metaloceno, permitindo controle preciso sobre a estrutura do polímero. | – Clareza excepcional e consistência de cor & nbsp; – Distribuição precisa de peso molecular | Aplicações de alta precisão, embalagens, dispositivos médicos |
A versatilidade do polipropileno significa que é usado em tudo, desde a indústria automotiva até bens domésticos e produtos de consumo. Sua natureza reciclável é um bônus para fabricantes ambientalmente conscientes. & nbsp;
Propriedades do material do polipropileno na moldagem por injeção
| Categoria de propriedade | Propriedade | Valor/Descrição |
| Físico | Densidade | 0.895 – 0.93 g/cm3 |
| Peso Molecular | relativamente alta | |
| Acabamento da superfície | Suave | |
| Transparência | Naturalmente opaco, pode ser feito transparente | |
| Mecânico | Resistência à tração | 4.800 psi (33 MPa) |
| Módulo de tração | 195 000 psi (1,34 GPa) | |
| Força Flexural | 7.000 psi (48 MPa) | |
| Módulo Flexural | 180.000 psi (1.24 GPa) | |
| Dureza | 92 Rockwell R | |
| Força de impacto | Bom, menor que o polietileno | |
| Elasticidade | Altamente elástico | |
| Termal | Ponto de derretimento (homopolímero) | 160 – 165°C |
| Ponto de derretimento (copolímero) | 135 – 159°C | |
| Temperatura de amolecimento | Em torno de 130°C | |
| Temperatura de funcionamento máxima | 180°F (82.2°C) | |
| Condutividade térmica | Baixo | |
| Expansão Térmica | Baixo | |
| Produto químico | Resistência química | Excelente para muitos produtos químicos, ácidos, solventes |
| Absorção de água | < 0,01% em 24 horas | |
| Absorção de umidade | Baixo | |
| Resistência aos ácidos | Bom | |
| Resistência ao Alcalis | Bom | |
| Resistência a solventes orgânicos | Bom | |
| Suscetível a | Ácidos oxidantes, hidrocarbonetos clorados, solventes aromáticos | |
| Elétrica | Isolamento elétrico | Bom |
Quais são as vantagens e desvantagens do polipropileno?
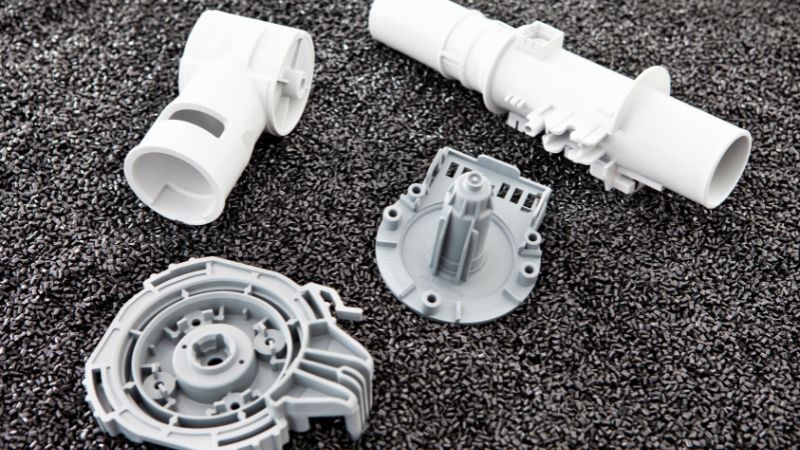
Propriedades mecânicas
Vantagens:
- Alta resistência à tração e flexibilidade: O polipropileno exibe excelente resistência à tração, permitindo que ele suporte estresse significativo sem quebrar. Sua flexibilidade inerente o torna adequado para aplicações que exigem algum grau de flexão sem rachaduras.
- Excelente resistência ao impacto: PP é resistente à umidade, tornando-o ideal para produtos que estão sujeitos a forças súbitas ou choques.
- Boa resistência à fadiga: O material pode suportar ciclos repetidos de carga e descarga, mantendo sua integridade estrutural ao longo do tempo.
Desvantagens:
- Menor rigidez: Em comparação com plásticos como policarbonato ou ABS, o polipropileno é menos rígido. Esta pode ser uma limitação em aplicações onde a alta rigidez é essencial.
- Desempenho limitado de alta temperatura: A PP pode deformar-se sob exposição prolongada a altas temperaturas, restringindo seu uso em aplicações que exigem estabilidade térmica além da temperatura de deflexão de calor.
Resistência química
Vantagens:
- Resistência química ampla: O polipropileno é altamente resistente a uma variedade de produtos químicos, incluindo ácidos, bases e solventes. Isso o torna ideal para contêineres, sistemas de tubulação e equipamentos de processamento químico.
- Absorção de baixa umidade: PP absorve o mínimo de umidade, garantindo estabilidade dimensional e evitando a degradação em ambientes úmidos.
Desvantagens:
- Susceptibilidade a certos solventes e óleos: Embora o PP resista a muitos produtos químicos, ele pode se degradar quando exposto a solventes, óleos e hidrocarbonetos específicos, limitando seu uso em certas aplicações industriais.
Propriedades térmicas
Vantagens:
- Ponto de fusão alto: Com uma temperatura de fusão tipicamente entre 160°C a 170°C, o polipropileno pode suportar várias condições de processamento, garantindo a estabilidade durante a moldagem por injeção.
- Boa Temperatura de Deflexão de Calor (HDT): A PP mantém sua forma e integridade estrutural sob tensão térmica moderada, adequada para produtos expostos ao calor.
Desvantagens:
- Desempenho de alta temperatura limitado: a PP começa a suavizar a temperaturas acima do HDT, tornando-a inadequada para aplicações que exigem resistência ao calor extremo.
- Brittleness em ambientes frios: Sem a adição de modificadores de impacto, o polipropileno pode se tornar frágil e propenso a rachaduras em condições de baixa temperatura.
Propriedades elétricas
Vantagens:
- Excelente isolante elétrico: a alta resistividade elétrica do polipropileno o torna um material ideal para componentes elétricos e eletrônicos, como conectores, mancais isolantes e capacitores.
- Alta Resistividade: Garante perda de energia mínima e desempenho eficiente em aplicações elétricas.
Desvantagens:
- Degradação UV: A exposição prolongada à luz ultravioleta (UV) pode degradar o polipropileno, levando à descoloração e perda de propriedades mecânicas, a menos que os estabilizadores UV sejam incorporados.
Processamento e Fabricação
Vantagens:
- Excelentes características de fluxo: PP flui facilmente para cavidades de molde, permitindo a produção de peças intrincadas e detalhadas com alta precisão.
- Facilidade de processamento: O material pode ser processado com tempos de ciclo mínimos, aumentando a eficiência da produção e reduzindo os custos.
- Altamente reciclável: O polipropileno pode ser reciclado várias vezes sem perda significativa de propriedades, promovendo práticas de fabricação sustentáveis.
Desvantagens:
- Necessidade de controle preciso: Alcançar peças de alta qualidade requer controle meticuloso de parâmetros de processamento, como temperatura, pressão e taxas de resfriamento para evitar defeitos como deformação, marcas de retração ou linhas de fluxo.
Custo e disponibilidade
Vantagens:
- Custo relativamente baixo: O polipropileno é um dos termoplásticos mais econômicos, tornando-se uma escolha econômica para aplicações sensíveis a custos e produção em larga escala.
- Ampla disponibilidade: O material está prontamente disponível em vários tipos e formas, garantindo a facilidade de fornecimento para os fabricantes.
Desvantagens:
- Aumento do Custo para Graus Especializados: Graus de polipropileno de alto desempenho ou especializados com propriedades aprimoradas (por exemplo, retardante de chama, alta clareza) podem incorrer em custos mais altos, impactando os orçamentos gerais de produção.
Considerações de projeto para moldes de polipropileno de moldagem por injeção
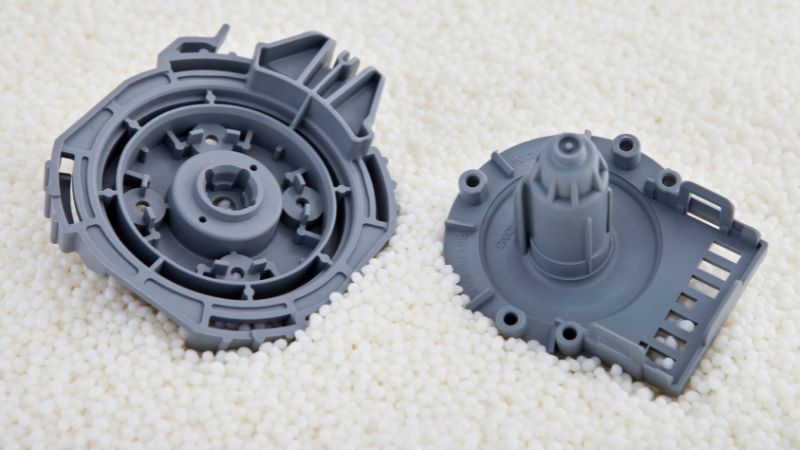
O design eficaz do molde é fundamental para o sucesso da moldagem por injeção de polipropileno (PP). A interação intrincada entre a geometria do molde, as propriedades do material e os parâmetros de processamento dita a qualidade, a consistência e a eficiência do produto final.
Abaixo estão as principais considerações de design que os fabricantes devem abordar ao projetar moldes para moldagem por injeção de polipropileno.
Seleção de material de molde
- Aço de ferramenta: comumente usado devido à sua dureza, resistência ao desgaste e capacidade de manter características nítidas.
- H13: Excelente para aplicações de alta temperatura e oferece boa resistência.
- P20: Ideal para moldagem de uso geral com durabilidade suficiente.
- S7: Adequado para moldes resistentes a choques com detalhes intrincados.
- Alumínio: Usado para prototipagem ou produção de baixo volume devido ao seu menor custo e facilidade de usinagem. No entanto, é menos durável do que o aço ferramenta e não recomendado para corridas de alto volume.
Gate Design
A ponto de injeção é o ponto de entrada através do qual o polipropileno fundido flui para a cavidade do molde. O design adequado da ponto de injeção é essencial para garantir o enchimento uniforme, reduzir defeitos e facilitar a ejeção fácil.
- Tipos de pontos de injeção:
- ponto de injeção de borda: Simples e econômico, adequado para peças de paredes finas. No entanto, pode deixar uma marca notável na peça.
- ponto de injeção Submarino: Posicionado abaixo da superfície, minimiza as marcas de ponto de injeção visíveis e é ideal para peças estéticas.
- Hot Runner Gate: Mantém a temperatura de fusão dentro do sistema do canal de alimentação, reduzindo o desperdício de material e os tempos de ciclo. Isso é benéfico para a produção em alto volume.
- ponto de injeção de ventilador: Distribui os PP fundidos uniformemente pela cavidade, minimizando as linhas de solda e garantindo a qualidade uniforme da peça.
Projeto do sistema de refrigeração
O resfriamento eficiente é vital para reduzir os tempos de ciclo, minimizar a deformação e garantir a qualidade uniforme da peça.
- Layout de canal de refrigeração:
- Canais em linha reta vs. Espiral: Os canais retos são mais fáceis de usinar e limpar, enquanto os canais em espiral fornecem resfriamento uniforme.
- Arrefecimento da árvore vs. Arrefecimento do anel: O resfriamento da árvore oferece resfriamento direcionado para geometrias complexas, enquanto o resfriamento do anel é adequado para peças mais simples.
- Tipo de refrigerante e temperatura:
- Tipo: Normalmente, os refrigerantes à base de água são usados devido à sua alta capacidade térmica e custo-efetividade.
- Temperatura: Manter uma temperatura de refrigeração consistente (geralmente entre 20 °C e 50 °C) garante taxas de resfriamento estáveis e minimiza gradientes térmicos.
Esboço de ângulos
A incorporação de ângulos adequados facilita a ejeção de peças de polipropileno do molde, reduzindo o risco de deformação ou dano da peça.
- ngulo de Rascunho Padrão: normalmente varia de 1° a 3°, dependendo da complexidade e dos requisitos de acabamento da superfície da peça.
- Fatores que influenciam o ângulo de rascunho:
- Espessura da parede: As paredes mais grossas podem exigir ângulos maiores para compensar forças de ejeção mais altas.
- Textura de superfície: Texturas suaves ou intrincadas podem exigir ângulos de inclinação mais íngremes para evitar aderência ou rasgo.
Localização e número do ponto de injeção
Determinar o número ideal e a colocação das pontos de injeção é essencial para garantir o enchimento eficiente, minimizar os tempos de ciclo e reduzir o desperdício de material.
- Single vs. Múltiplos pontos de injeção:
- ponto de injeção nico: Mais simples e mais econômico, mas pode levar a enchimento desigual em peças complexas ou grandes.
- pontos de injeção Múltiplos: Garantir o enchimento equilibrado e reduzir os tempos de ciclo, mas aumentar a complexidade do molde e potencial para o desperdício de material.
- Localização do ponto de injeção:
- Colocação Central: Promove o enchimento uniforme e minimiza as linhas de solda.
- Colocação periférica: Adequado para peças com espessura uniforme e geometrias simples.
Núcleo e Cavity Design
O design de núcleos e cavidades influencia diretamente a forma, o detalhe e a qualidade geral das peças de polipropileno moldadas.
- Geometrias complexas: Utilize técnicas avançadas de usinagem e software de design de moldes para criar moldes capazes de produzir recursos intrincados e detalhados.
- Cortes e corrediças: Incorpore as corrediças e levantadores de moldes necessários para acomodar cortes inferiores e geometrias de peças complexas sem causar danos de peças ou desgaste do molde.
- Controle da tolerância: Assegure tolerâncias apertadas no projeto do molde para conseguir a precisão dimensional e a consistência através das corridas da produção.
Mold Design em Moldagem por Injeção de Polipropileno com Moldie
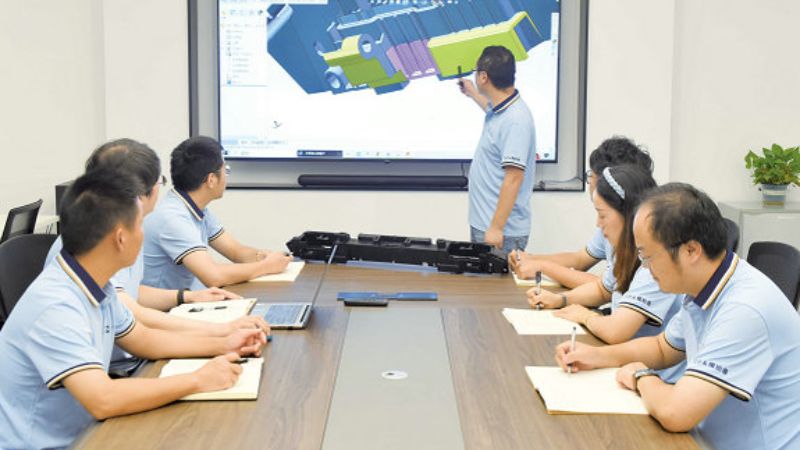
Para aumentar a eficácia do design do molde para moldagem por injeção de polipropileno, considere cooperar com a Moldie para realizar as seguintes práticas recomendadas:
- Processo de Design Colaborativo:
- Envolver designers de moldes, engenheiros e equipes de produção no início do processo de design para garantir que todos os aspectos da funcionalidade da peça, estética e fabricação sejam abordados.
- Uso de ferramentas avançadas de simulação:
- Aproveite o software de simulação para prever e mitigar possíveis problemas de moldagem, otimizando o design do molde para eficiência e qualidade.
- Implementação de medidas de controle de qualidade:
- Incorporar recursos que facilitam a inspeção e o controle de qualidade, como pontos de medição integrados ou fácil acesso a ferramentas de inspeção.
- Considerações de Sustentabilidade:
- Moldes de design para desperdício mínimo de material, resfriamento eficiente e fácil reciclagem para apoiar práticas de fabricação sustentáveis.
- Melhoria Contínua:
- Revise e atualize regularmente projetos de moldes com base no feedback de execuções de produção, dados de desempenho de peças e avanços em tecnologias de fabricação de moldes.
O que é o processo de moldagem por injeção de polipropileno?
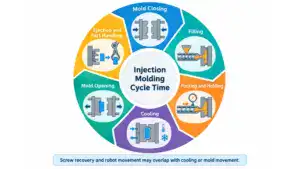
Para obter os melhores resultados da moldagem por injeção de polipropileno, é crucial gerenciar fatores de processo como temperatura e pressão. Controlar esses elementos pode ajudar a reduzir defeitos e melhorar a qualidade do produto final.
Seleção e preparação de materiais
O polipropileno está disponível em vários graus, e é higroscópico, o que significa que pode absorver a umidade do ambiente. O excesso de umidade pode levar à hidrólise durante o derretimento, resultando em más propriedades mecânicas e defeitos de superfície, como manchas ou estrias de prata. Portanto, é essencial secar as pelotas PP antes de processar:
- Temperatura de secagem: Normalmente entre 90 °C a 120°C.
- Tempo de secagem: Aproximadamente 4 a 6 horas, dependendo do teor de umidade e do tamanho da pelota.
- Equipamento de secagem: Utilize um funil de secagem dedicado ou um sistema de secagem on-line integrado à máquina de moldagem por injeção.
Aquecimento e derretimento
Pellets de polipropileno seco são alimentados no funil da máquina de moldagem por injeção, onde são transportados para o barril aquecido pelo mecanismo de parafuso.
medida que as pelotas se movem ao longo do barril aquecido, elas sofrem fusão devido à energia térmica aplicada combinada com cisalhamento mecânico da rotação do parafuso.
- Zonas de aquecimento: O barril normalmente tem várias zonas de aquecimento, cada uma controlada individualmente para atingir uma temperatura de fusão uniforme.
- Temperatura de fusão: Mantenha uma temperatura de fusão consistente, geralmente entre 220°C a 260°C, dependendo da classe PP específica e dos requisitos de peças.
Fase de injeção
Uma vez que o PP é totalmente derretido e homogeneizado, o parafuso injeta rapidamente o material fundido na cavidade do molde.
- Pressão de injeção: Alta o suficiente para garantir o enchimento completo do molde sem causar flash ou excesso de embalagem. Normalmente varia entre 800 a 1.200 bar, mas isso pode variar com base na complexidade da peça e na espessura da parede.
- Velocidade de injeção: Otimizado para evitar defeitos, como jateamento ou linhas de fluxo. Velocidades de injeção mais rápidas são benéficas para peças de paredes finas, enquanto velocidades mais lentas podem ser necessárias para seções mais grossas.
O PP fundido flui para a cavidade do molde, em conformidade com os detalhes intrincados e geometria do molde. O fluxo adequado é essencial para evitar defeitos como tiros curtos, marcas de retração ou enchimento incompleto. Após a injeção inicial, a pressão adicional (pressão da embalagem) é aplicada para compensar o encolhimento do material à medida que o polímero esfria.
- Duração varia de acordo com o tamanho da peça e as características do material.
- Pressão do pacote: Controlado cuidadosamente para garantir a precisão dimensional e o acabamento da superfície.
Fase de resfriamento
Uma vez que o molde é preenchido e embalado, o polipropileno fundido começa a arrefecer e solidificar dentro da cavidade do molde.
- Canais de resfriamento: Um sistema de resfriamento eficiente com canais estrategicamente posicionados garante uma distribuição uniforme da temperatura, minimizando a deformação e reduzindo os tempos de ciclo.
- Tempo de resfriamento: Dependendo da espessura da peça e do design do molde, os tempos de resfriamento geralmente variam de 10 a 30 segundos.
Manter temperaturas ideais do molde (geralmente entre 20°C a 80°C).
Abertura do molde e ejeção da peça
Depois que o polipropileno for suficientemente resfriado e solidificado, o molde se abre para liberar a parte recém-formada.
Os pinos ou placas do ejetor empurram a parte para fora da cavidade do molde. O projeto apropriado da ejeção impede a deformação ou o dano da peça durante a remoção.
- Posicionamento do Pino do Ejetor: Estrategicamente posicionado para evitar deixar marcas ou defeitos na superfície da peça.
- Pressão de ejeção: Controlado para garantir uma ejeção suave e livre de defeitos.
Aplicações de peças de molde de polipropileno
Bens de Consumo e Industriais
Você interage com o polipropileno através de muitos itens do dia a dia. É comumente usado em embalagens, como recipientes de alimentos, garrafas e tampas, porque mantém seus itens frescos e seguros. Para produtos domésticos, o polipropileno pode ser encontrado em itens como caixas de armazenamento reutilizáveis, móveis de plástico e utensílios de cozinha. Ele se levanta bem para usar e rasgar, tornando-o adequado para esses fins.
No mundo industrial, o polipropileno é usado em cordas, têxteis e até componentes eletrônicos. É escolhido por sua durabilidade e capacidade de resistir a condições adversas. Em vários ambientes, o polipropileno oferece uma mistura de resistência e resiliência.
Componentes médicos e automotivos
No campo médico, o polipropileno é valorizado por ser hipoalergênico e facilmente higienizado. É comum em seringas descartáveis, recipientes médicos e até ferramentas cirúrgicas. Sua resistência a bactérias e facilidade de esterilização são fundamentais para ambientes de saúde.
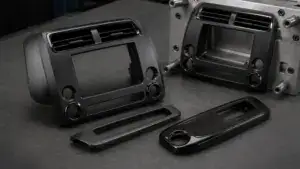
Quando se trata de carros, o polipropileno é usado em pára-choques, painéis e acabamentos interiores. É leve, ajudando a melhorar a eficiência e o desempenho do combustível. Sua resistência ao impacto significa que ele pode protegê-lo em colisões menores, oferecendo um acabamento atraente para o interior do veículo.
Perguntas frequentes
Como a moldagem por injeção de polipropileno se compara ao custo de outros plásticos?
O polipropileno é muitas vezes mais econômico do que outros plásticos, tornando-se uma opção econômica para a produção em grande escala. Apesar de seu preço mais baixo, não compromete a qualidade, oferecendo um bom equilíbrio entre custo e desempenho.
Quais são as diferenças entre moldagem por injeção de polipropileno e poliuretano?
O polipropileno é mais rígido, enquanto o poliuretano é flexível e elástico. Essas diferenças afetam seus usos, com o polipropileno favorecido para produtos rígidos e o poliuretano para itens que precisam esticar ou dobrar. Os processos de moldagem também diferem ligeiramente devido a essas propriedades do material.