
ポリプロピレン射出成形は、幅広いプラスチック部品や製品の製造に用いられる、効率性と汎用性に優れた成形プロセスです。ポリプロピレン(PP)ならではの特性を活かし、さまざまな業界に適した、複雑な形状で耐久性が高く、コスト効率にも優れた部品を製造できます。
ポリプロピレンとは?
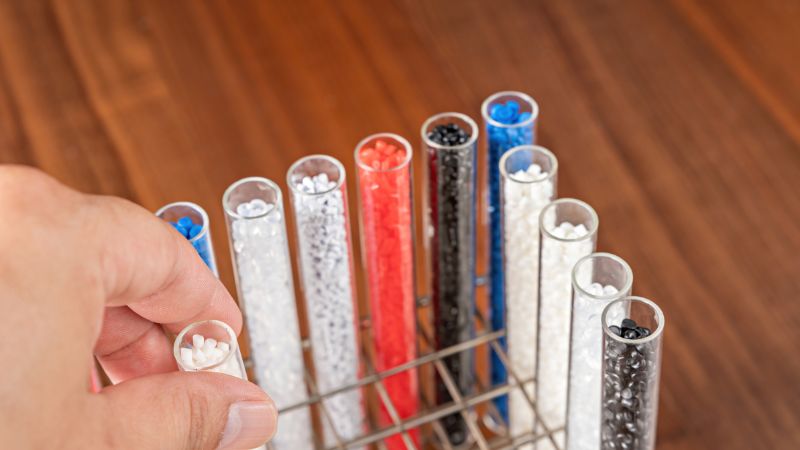
ポリプロピレンは、さまざまな用途に使用される、一般的なプラスチック射出成形用材料です。
ポリプロピレンの特長のひとつは、耐薬品性です。さまざまな酸や塩基に優れた耐性を発揮するため、容器や包装材に最適です。
ポリプロピレンには主に2つの種類があります。 ホモポリマーとコポリマーです。ホモポリプロピレンは、機械的特性と安定性のバランスに優れています。一方、コポリプロピレンは耐衝撃性に優れており、過酷な環境での使用に適しています。
ポリプロピレンの種類を簡単に比較できるよう、以下の表にまとめました。
| 種類 | 説明 | 特性 | 用途 |
| ホモポリプロピレン(PP-H) | プロピレンモノマーのみから作られるPP-Hは、最も一般的なポリプロピレンです。 | – 高い剛性と引張強度 – 優れた耐薬品性 – 比較的低い耐衝撃性 | 剛性容器、自動車部品、繊維、実験器具 |
| ランダムコポリプロピレン(PP-R) | エチレン単位を組み込み、ポリマー鎖にランダムに分布させています。 | – PP-Hより透明性と耐衝撃性が向上 – 低温環境での性能が向上 | 透明容器、配管システム、自動車部品 |
| 耐衝撃性コポリプロピレン(PP-I) | 通常、ポリマー鎖の一端にエチレンを多く含みます。 | – 低温でも優れた耐衝撃性を発揮 – 高い靭性と柔軟性 | リビングヒンジ、自動車部品、消費財 |
| ブロックコポリプロピレン(PP-B) | エチレンとプロピレンのブロックを含み、両者の特性を兼ね備えています。 | – 優れた靭性 – 優れた応力亀裂耐性 – 高い柔軟性 | 高応力用途、フレキシブル包装、医療機器 |
| メタロセンポリプロピレン | メタロセン触媒を用いて製造し、ポリマー構造を精密に制御できます。 | – 優れた透明性と色の均一性 – 精密な分子量分布 | 高精度用途、包装材、医療機器 |
ポリプロピレンは汎用性が高く、自動車業界から 家庭用品や消費者向け製品まで、幅広く使用されています。リサイクル可能な点も、環境に配慮するメーカーにとって大きなメリットです。
射出成形におけるポリプロピレンの材料特性
| 特性の分類 | 特性 | 数値/説明 |
| 物理的特性 | 密度 | 0.895 – 0.93 g/cm³ |
| 分子量 | 比較的高い | |
| 表面仕上げ | 滑らか | |
| 透明性 | 本来は不透明だが、透明にすることも可能 | |
| 機械的特性 | 引張強度 | 4,800 psi(33 MPa) |
| 引張弾性率 | 195,000 psi(1.34 GPa) | |
| 曲げ強度 | 7,000 psi(48 MPa) | |
| 曲げ弾性率 | 180,000 psi(1.24 GPa) | |
| 硬度 | ロックウェル硬さ R 92 | |
| 耐衝撃性 | 良好だが、ポリエチレンより低い | |
| 弾性 | 非常に弾性が高い | |
| 熱的特性 | 融点(ホモポリマー) | 160~165°C |
| 融点(コポリマー) | 135~159°C | |
| 軟化温度 | 約130°C | |
| 最高使用温度 | 180°F(82.2°C) | |
| 熱伝導率 | 低い | |
| 熱膨張 | 低い | |
| 化学的特性 | 耐薬品性 | 多くの化学物質、酸、溶剤に対して優れた耐性 |
| 吸水率 | 24時間で0.01%未満 | |
| 吸湿率 | 低い | |
| 耐酸性 | 良好 | |
| 耐アルカリ性 | 良好 | |
| 有機溶剤への耐性 | 良好 | |
| 影響を受けやすい物質 | 酸化性酸、塩素化炭化水素、芳香族溶剤 | |
| 電気的特性 | 電気絶縁性 | 良好 |
ポリプロピレンのメリットとデメリットとは?
機械的特性
メリット:
- 高い引張強度と柔軟性:ポリプロピレンは優れた引張強度を備えており、破断することなく大きな応力に耐えられます。また、本来の柔軟性により、ひび割れを起こさずにある程度曲げる必要がある用途にも適しています。
- 優れた耐衝撃性:PPは耐湿性に優れているため、急激な力や衝撃を受ける製品に最適です。
- 優れた耐疲労性:繰り返し荷重がかかる状況にも耐え、長期にわたって構造的完全性を保ちます。
デメリット:
- 剛性が低い:ポリカーボネートやABSなどのプラスチックと比べて、ポリプロピレンは剛性が低くなります。そのため、高い剛性が不可欠な用途では制約となる場合があります。
- 高温環境での性能に限界がある:PPは高温に長時間さらされると変形する可能性があり、熱変形温度を超える熱安定性が求められる用途では使用が制限されます。
耐薬品性
メリット:
- 幅広い薬品への耐性:ポリプロピレンは、酸、塩基、溶剤など、さまざまな化学物質に対して高い耐性を備えています。そのため、容器、配管システム、化学処理装置に最適です。
- 低い吸湿性:PPは吸湿量がごくわずかなため、寸法安定性を保ち、湿度の高い環境での劣化を防ぎます。
デメリット:
- 特定の溶剤や油への弱さ:PPは多くの化学物質に耐性がありますが、特定の溶剤、油、炭化水素にさらされると劣化することがあり、一部の産業用途では使用が制限されます。
熱的特性
メリット:
- 高い融点:通常160°C~170°Cの融点を持つポリプロピレンは、さまざまな加工条件に耐え、射出成形中の安定性を確保できます。
- 良好な荷重たわみ温度(HDT): PPは中程度の熱応力下でも形状と構造的完全性を維持するため、熱にさらされる製品に適しています。
デメリット:
- 高温性能に限界がある: PPはHDTを超える温度で軟化し始めるため、極端な高温への耐性が求められる用途には適していません。
- 低温環境で脆くなる:耐衝撃性改良剤を添加しない場合、ポリプロピレンは低温条件下で脆くなり、ひび割れやすくなることがあります。
電気特性
メリット:
- 優れた電気絶縁性:ポリプロピレンは電気抵抗率が高く、コネクター、絶縁ハウジング、コンデンサーなどの電気・電子部品に理想的な材料です。
- 高い抵抗率:エネルギー損失を最小限に抑え、電気用途で効率的な性能を発揮します。
デメリット:
- 紫外線による劣化:紫外線(UV)に長期間さらされると、ポリプロピレンが劣化し、変色や機械的特性の低下を招くことがあります。UV安定剤を配合することで、これを防止できます。
加工・製造
メリット:
- 優れた流動性:PPは金型のキャビティ内をスムーズに流れるため、複雑で精細な部品を高精度に成形できます。
- 加工しやすい:短いサイクルタイムで加工できるため、生産効率が向上し、コストを削減できます。
- リサイクル性に優れる:ポリプロピレンは特性を大きく損なうことなく繰り返しリサイクルでき、持続可能な製造の実現に貢献します。
デメリット:
- 精密な管理が必要:反り、ヒケ、フローマークなどの欠陥を防ぎ、高品質な部品を製造するには、温度、圧力、冷却速度などの加工条件を細かく管理する必要があります。
コストと入手性
メリット:
- 比較的低コスト:ポリプロピレンは、コスト効率に優れた熱可塑性樹脂の一つです。大量生産やコスト重視の用途に経済的な選択肢となります。
- 入手しやすい:さまざまなグレードや形状の材料が広く流通しているため、メーカーは容易に調達できます。
デメリット:
- 特殊グレードはコストが高い:難燃性や高透明性などの特性を高めた高性能・特殊グレードのポリプロピレンは、コストが高くなり、生産予算に影響することがあります。
ポリプロピレン射出成形金型の設計上の留意点
金型設計は、ポリプロピレン(PP)射出成形を成功させるうえで欠かせない要素です。金型形状、材料特性、加工条件の複雑な相互作用が、最終製品の品質、一貫性、生産効率を左右します。
ポリプロピレン射出成形用の金型を設計する際に、メーカーが考慮すべき主な設計上のポイントを以下に紹介します。
金型材料の選定
- 工具鋼:硬度と耐摩耗性に優れ、シャープな形状を維持できるため、広く使用されています。
- H13:高温用途に適しており、靭性にも優れています。
- P20:十分な耐久性を備え、汎用成形に最適です。
- S7:複雑な細部を備えた耐衝撃性金型に適しています。
- アルミニウム:低コストで加工しやすいため、試作や少量生産に使用されます。ただし、工具鋼より耐久性が低く、大量生産には推奨されません。
ゲート設計
ゲートは、溶融したポリプロピレンを金型のキャビティに流し込む入口です。適切なゲート設計は、均一な充填を実現し、欠陥を減らし、製品を容易に取り出すために欠かせません。
- ゲートの種類:
- エッジゲート: シンプルで経済的なため、薄肉部品に適しています。ただし、製品に目立つゲート跡が残ることがあります。
- サブマリンゲート: 表面より下に配置することでゲート跡を目立ちにくくでき、外観を重視する部品に最適です。
- ホットランナーゲート: ランナーシステム内の溶融樹脂の温度を維持し、材料の無駄とサイクルタイムを削減します。大量生産に適しています。
- ファンゲート: 溶融PPをキャビティ全体に均一に分配し、ウェルドラインを抑えて製品品質を均一にします。
冷却システムの設計
効率的な冷却は、サイクルタイムの短縮、反りの抑制、製品品質の均一化に不可欠です。
- 冷却流路のレイアウト:
- 直線流路とスパイラル流路: 直線流路は加工や洗浄が容易で、スパイラル流路は均一な冷却を実現します。
- ツリー冷却とリング冷却: ツリー冷却は複雑な形状を部分的に狙って冷却できる一方、リング冷却はよりシンプルな部品に適しています。
- 冷却液の種類と温度:
- 種類: 熱容量が大きく費用対効果に優れているため、通常は水系冷却液が使用されます。
- 温度: 冷却液の温度を一定(通常20°C~50°C)に保つことで、安定した冷却速度を確保し、温度勾配を最小限に抑えられます。
抜き勾配
適切な抜き勾配を設けることで、金型からポリプロピレン部品を取り出しやすくなり、変形や損傷のリスクを軽減できます。
- 標準的な抜き勾配: 部品の複雑さや表面仕上げの要件に応じて、通常は1°~3°です。
- 抜き勾配に影響する要因:
- 肉厚: 肉厚が大きい場合、離型時の力が強くなるため、より大きな抜き勾配が必要になることがあります。
- 表面テクスチャ: 滑らかな表面や複雑なテクスチャでは、固着や裂けを防ぐため、より大きな抜き勾配が必要になることがあります。
ゲートの位置と数
最適なゲートの数と配置を決めることは、効率的な充填、サイクルタイムの短縮、材料の無駄の削減に欠かせません。
- ゲート1個と複数ゲート:
- ゲート1個: シンプルで費用対効果に優れていますが、複雑な形状や大型部品では充填に偏りが生じることがあります。
- 複数ゲート: 充填のバランスを整えてサイクルタイムを短縮できますが、金型が複雑になり、材料の無駄が増える可能性があります。
- ゲートの配置:
- 中央配置: 均一な充填を促し、ウェルドラインを最小限に抑えます。
- 周辺配置: 肉厚が均一で形状がシンプルな部品に適しています。
コアとキャビティの設計
コアとキャビティの設計は、成形されたポリプロピレン部品の形状、細部、全体的な品質に直接影響します。
- 複雑な形状: 高度な加工技術と金型設計ソフトウェアを活用し、精巧で詳細な形状を成形できる金型を作製します。
- アンダーカットとスライド: アンダーカットや複雑な部品形状に対応できるよう、必要なスライドやリフターを組み込み、部品の損傷や金型の摩耗を防ぎます。
- 公差管理:金型設計で厳しい公差を確保し、寸法精度を高めるとともに、各生産ロットで一貫性を維持します。
Moldieによるポリプロピレン射出成形の金型設計
ポリプロピレン射出成形の金型設計をより効果的にするには、Moldieと連携し、次のベストプラクティスを実践しましょう。
- 共同設計プロセス:
- 設計プロセスの早い段階から金型設計者、エンジニア、生産チームが参加し、部品の機能性、外観、製造性に関するすべての要件に対応します。
- 高度なシミュレーションツールの活用:
- シミュレーションソフトウェアを活用して成形時に起こりうる問題を予測・軽減し、効率と品質を高める金型設計を実現します。
- 品質管理対策の導入:
- 測定ポイントの組み込みや検査ツールへのアクセスのしやすさなど、検査や品質管理を容易にする機能を取り入れます。
- サステナビリティへの配慮:
- 材料の無駄を最小限に抑え、冷却効率を高め、リサイクルしやすい金型を設計して、持続可能な製造を支えます。
- 継続的な改善:
- 生産結果、部品の性能データ、金型製造技術の進歩を踏まえ、金型設計を定期的に見直し、更新します。
ポリプロピレン射出成形の工程とは?
ポリプロピレン射出成形で最良の結果を得るには、温度や圧力などの工程条件を管理することが重要です。これらの要素を制御することで、欠陥を減らし、最終製品の品質を高めることができます。
材料の選定と準備
ポリプロピレンにはさまざまなグレードがあり、吸湿性があるため、周囲の水分を吸収することがあります。過剰な水分は溶融時に加水分解を引き起こし、機械特性の低下や、スプレー、シルバーストリークなどの表面欠陥につながることがあります。そのため、加工前にPPペレットを乾燥させることが重要です。
- 乾燥温度:通常は90°C~120°Cです。
- 乾燥時間:水分量やペレットのサイズに応じて、約4~6時間です。
- 乾燥設備:専用の乾燥ホッパー、または射出成形機に組み込まれたオンライン乾燥システムを使用します。
加熱・溶融
乾燥したポリプロピレンペレットを射出成形機のホッパーに投入すると、スクリュー機構によって加熱シリンダーへ送られます。
ペレットは加熱シリンダー内を移動する間に、熱エネルギーとスクリューの回転によるせん断作用を受けて溶融します。
- 加熱ゾーン:シリンダーには通常、複数の加熱ゾーンがあり、それぞれを個別に制御して均一な溶融温度を実現します。
- 溶融温度:PPのグレードや部品の要件に応じて、通常は220°C~260°Cの範囲で溶融温度を一定に保ちます。
射出工程
PPが完全に溶融して均質化したら、スクリューで溶融材料を金型キャビティに高速で射出します。
- 射出圧力:バリや過充填を起こさず、金型を完全に充填できる十分な圧力が必要です。通常は800~1,200 barですが、部品の複雑さや肉厚によって異なります。
- 射出速度:ジェッティングやフローマークなどの欠陥を防げるように最適化します。薄肉部品では速い射出速度が有効ですが、厚肉部では遅い速度が必要になる場合があります。
溶融したPPは金型キャビティに流れ込み、金型の複雑な細部や形状に沿って充填されます。ショートショット、ヒケ、充填不足などの欠陥を防ぐには、適切な流動が不可欠です。初期射出後、ポリマーの冷却に伴う材料の収縮を補うため、追加の圧力(保圧)が加えられます。
- 保圧時間: 部品のサイズや材料特性によって異なります。
- 保圧: 寸法精度と表面仕上げを確保するため、慎重に制御します。
冷却工程
金型への充填と保圧が完了すると、溶融したポリプロピレンは金型キャビティ内で冷却され、固化し始めます。
- 冷却チャネル: 冷却チャネルを適切に配置した効率的な冷却システムにより、温度を均一に保ち、反りを最小限に抑え、サイクル時間を短縮できます。
- 冷却時間: 部品の厚さや金型設計にもよりますが、通常は10~30秒です。
最適な金型温度(通常20°C~80°C)を維持します。
金型の開放と部品の取り出し
ポリプロピレンが十分に冷却・固化すると、金型が開き、成形された部品を取り出せるようになります。
エジェクタピンまたはプレートで部品を金型キャビティから押し出します。適切な取り出し設計により、取り外す際の変形や損傷を防ぎます。
- エジェクタピンの配置: 部品の表面に跡や欠陥が残らないよう、適切な位置に配置します。
- 取り出し圧力: 滑らかで欠陥のない取り出しを実現するために制御します。
ポリプロピレン成形部品の用途
消費財・産業用品
ポリプロピレンは、身近なさまざまな製品に使われています。食品容器、ボトル、キャップなどの包装材によく用いられ、内容物を新鮮かつ安全に保ちます。家庭用品では、繰り返し使える収納ケースやプラスチック製家具、キッチン用品などに使われています。摩耗や劣化に強いため、こうした用途に適しています。
産業分野では、ロープや繊維製品、電子部品にもポリプロピレンが使われています。耐久性に優れ、過酷な環境にも耐えられることから選ばれています。さまざまな用途で、強度と耐久性を兼ね備えた素材として活用されています。
医療・自動車部品
医療分野では、低アレルギー性で消毒しやすい点がポリプロピレンの特長です。使い捨て注射器や医療用容器、手術器具などによく使われています。細菌に強く、滅菌しやすいことは、医療現場で重要な特性です。
自動車では、バンパーやダッシュボード、内装トリムにポリプロピレンが使われています。軽量なため、燃費と性能の向上に役立ちます。耐衝撃性に優れ、軽微な衝突時に乗員を保護できるうえ、車内に美しい仕上がりをもたらします。
よくある質問
ポリプロピレン射出成形は、他のプラスチックと比べてコスト面でどう違いますか?
ポリプロピレンは他のプラスチックよりコストを抑えられることが多く、大量生産に適した手頃な選択肢です。価格が低くても品質を損なわず、コストと性能のバランスに優れています。
ポリプロピレンとポリウレタンの射出成形にはどのような違いがありますか?
ポリプロピレンはより剛性が高く、ポリウレタンは柔軟で弾力性があります。この違いによって用途も異なり、ポリプロピレンは硬さが求められる製品に、ポリウレタンは伸縮や屈曲が必要な製品に適しています。材料特性の違いにより、成形工程にも若干の差があります。







