
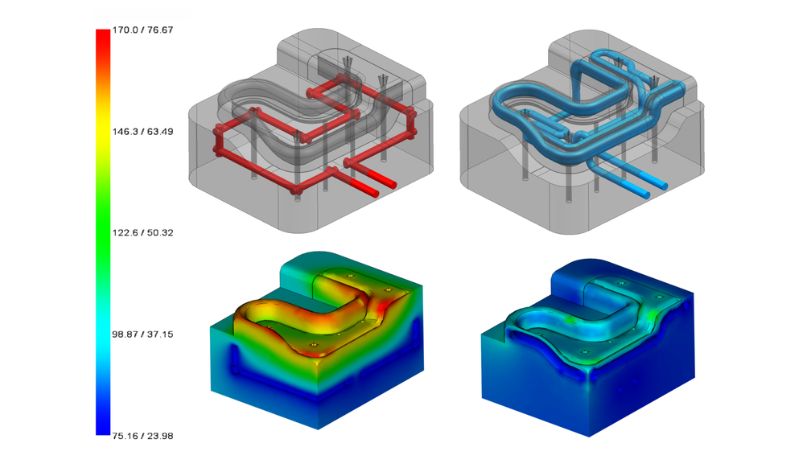
金型冷却が重要な理由
射出成形における単位当たりのコストを抑えるには、プラスチックの射出から成形品の取り出しまでのサイクルタイムを短縮することが重要です。
成形品の反りや不良を防ぐには、熱変形温度(HDT)の80%まで冷却する必要があるため、効率的な冷却が欠かせません。また、乱流を利用して熱を均一かつ迅速に伝えられるよう、冷却流路を適切に配置する必要があります。
冷却が不十分だと、内部応力や表面不良、寸法のばらつきが生じ、最終的に廃棄率とコストの増加につながります。
コンフォーマル冷却と従来冷却の選択に、以下の表をご活用ください。
| 比較項目 | コンフォーマル冷却 | 従来冷却 |
|---|---|---|
| 設計 | 金型キャビティとコアの輪郭に沿う。 | 直線状に加工した冷却流路を使用。 |
| 冷却効率 | 高効率で、成形品全体を均一に冷却。 | 効率が低く、複雑な形状では冷却ムラが生じる。 |
| サイクルタイム | サイクルタイムを大幅に短縮。 | 冷却効率が低いため、サイクルタイムが長い。 |
| 複雑さ | 高度な設計・製造技術(例:3Dプリント)が必要。 | 設計・製造がシンプルで容易。 |
| 成形品の品質 | 反り、ヒケ、残留応力を抑制。 | 複雑な成形品では、反りや不良のリスクが高い。 |
| 用途 | 複雑な形状や大量生産に最適。 | 比較的単純な成形品や少量生産に適する。 |
| メンテナンス | 専門的なメンテナンスが必要になる場合がある。 | メンテナンスや修理が容易。 |
| 材料適合性 | 幅広い材料に対応。 | 一般的な材料に対応。 |
| 金型寿命 | 冷却が均一なため、寿命が延びる可能性がある。 | 高応力の用途では金型寿命が短くなる。 |
コンフォーマル冷却の概要
コンフォーマル冷却は、主に射出成形工程で用いられる特殊な冷却技術です。
直線状の従来型冷却流路とは異なり、コンフォーマル冷却流路は成形品の形状に沿い、その形状にぴったりと「追従」するように設計されます。
基本原理はシンプルですが、効果的です。冷却流路を熱源に近づけ、成形品の輪郭に沿わせることで、熱伝達の効率が高まります。こうした流路は通常、3Dプリントなどの積層造形技術で製作され、複雑な内部構造を実現します。
冷却経路が成形品の設計に文字どおり「追従」することから、この冷却方式はコンフォーマル冷却と呼ばれます。直線状の冷却経路に成形品を合わせるのではなく、金型全体をより均一に冷却できるため、ホットスポットを抑え、温度をより適切に制御できます。
コンフォーマル冷却のメリット
まず、サイクルタイムを大幅に短縮できます。熱がより均一かつ効率的に伝わるため、成形品を早く冷却でき、より短時間で取り出せます。
成形品の品質も大きく向上します。冷却が均一になることで、反りやヒケ、内部応力などの不良が減少します。その結果、寸法のばらつきが抑えられ、表面仕上げも向上します。
生産効率も高まります。サイクルタイムが短くなれば、同じ時間でより多くの成形品を生産でき、全体の生産性が向上します。
金型の長寿命化もメリットの一つです。冷却の均一化によって金型自体にかかる熱応力が軽減され、寿命が延びる可能性があります。コンフォーマル冷却は初期費用が高いものの、サイクルの短縮と品質向上による長期的なコスト削減で、優れた投資対効果が得られることが少なくありません。
従来型冷却システムを理解する
従来型冷却システムは、何十年にもわたりプラスチック射出成形業界の標準として使われてきました。
一般に、従来型冷却では金型表面に平行な直線状の穴あき流路を使用します。流路内の水やその他の冷媒が、射出工程で溶融プラスチックから熱を吸収します。冷媒は流路を循環しながら熱を取り除きます。
従来型システムの多くは、プラグやマニホールドでつないだ直線状の流路網を使用します。設計は穴あけ加工の技術に制約され、直線状の経路しか作れません。水は入口ポートから金型に入り、冷却流路を通って出口ポートから排出されます。
従来方式の課題
広く使われている従来型冷却システムですが、いくつかの大きな制約があります。最も明らかな課題は、直線状の冷却流路では複雑な形状の輪郭に沿えないことです。その結果、流路が届かない箇所にホットスポットができ、冷却ムラが生じます。
従来型冷却では熱除去の効率が低いため、サイクルタイムが長くなります。成形品ごとに冷却速度が異なることもあり、反りやヒケ、内部応力などの品質問題につながります。
冷却流路を重要な形状の近くに配置しにくいことも課題です。複雑な成形品では、一部の箇所が冷却流路から離れたままになることがあります。この距離によって冷却効率が低下し、生産時間も長くなります。
冷却技術の比較分析
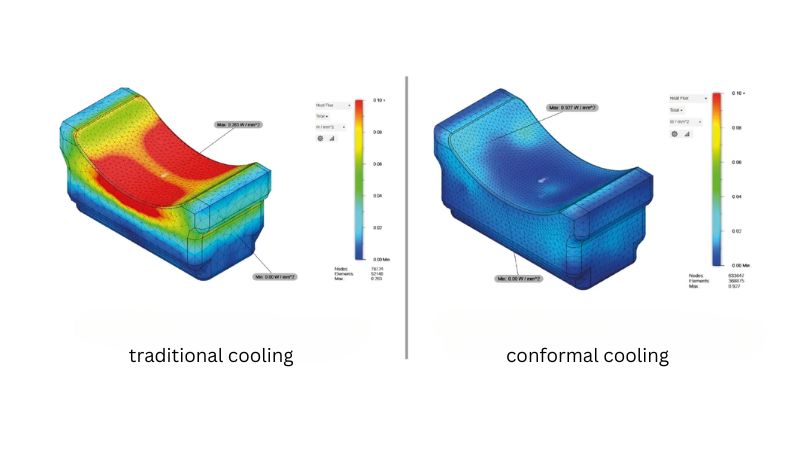
最終製品の品質
コンフォーマル冷却流路は成形品の形状に沿い、金型全体をより均一に冷却します。
研究によると、コンフォーマル流路で冷却した成形品は、従来型システムと比べて熱除去量が約160%増加します。これにより、寸法精度と表面仕上げの向上が期待できます。
品質の比較:
- コンフォーマル冷却:冷却がより均一で、不良が少なく、寸法安定性に優れる
- 従来冷却:冷却ムラが生じ、反りやヒケのリスクが高い
サイクルタイムの効率
成形品の形状に沿うことで、これらの流路は効率よく熱を取り除きます。そのため、従来型冷却よりも早く、金型を最適な取り出し温度まで冷却できます。
コンフォーマル冷却に切り替えることで、サイクルタイムを15~40%短縮できるという調査結果があります。大量生産では、時間の経過とともに大幅な生産性向上につながります。
単純な成形品なら従来型冷却で十分な場合もありますが、形状が複雑になるほど効率の差は大きくなります。
コンフォーマル冷却の技術革新
3Dプリントの進歩
金属3Dプリント、特に選択的レーザー溶融法(SLM)を使うと、成形品の形状にぴったり沿う冷却流路を備えた金型を製作できます。従来の穴あけ加工では実現できなかった構造です。
3Dプリンターの精度も向上しています。最新の装置では、直径0.5mmほどの非常に精密な流路も製作できます。
材料科学の進展
新素材の登場により、コンフォーマル冷却の効果と耐久性が高まっています。熱伝導率の高い銅合金は、標準的な金型鋼に比べて最大5倍の速さで熱を取り除けます。
優れた熱伝達性と耐摩耗性を兼ね備えた複合材料も利用できるようになりました。冷却効率を維持しながら、生産環境でより長く使用できます。
特殊コーティングなどの表面処理は、冷却流路内部の腐食やスケール付着を防ぐのに役立ちます。これにより、冷却システムの効率をより長く保てます。
新しい材料の中には、同じ金型の部位ごとに特性を変えた「傾斜機能材料」もあります。たとえば、金型表面には高い耐摩耗性を持たせ、冷却流路の近くには優れた熱伝導性を持たせることができます。
こうした材料の進歩により、コンフォーマル冷却システムは長期的に、より信頼性が高く費用対効果に優れたものになっています。
コンフォーマル冷却の導入事例
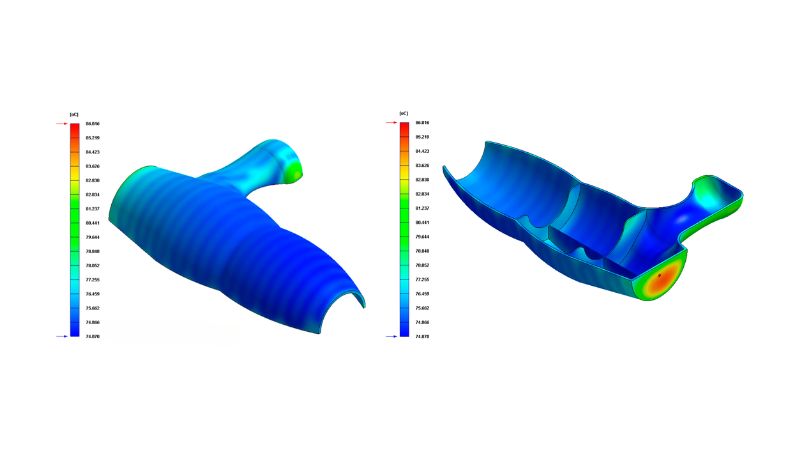
自動車業界での活用
BMWはエンジン部品用金型にコンフォーマル冷却を導入し、サイクルタイムを28%短縮しました。優れた品質基準を維持しながら、1日当たりの生産数を増やすことができました。
Toyotaはダッシュボード用金型の設計にコンフォーマル冷却流路を採用し、次のような顕著な成果を上げました。
- 冷却時間を40%短縮
- 完成品の反りを25%低減
- 生産工程全体で成形品の品質がより安定
Ford Motor Companyは、ドアパネルの生産にコンフォーマル冷却を導入した後、エネルギーを15~20%削減したと報告しています。エンジニアによると、温度制御の改善により、不良品率も約3分の1低下しました。
GMはバンパー部品への導入により、品質問題の原因となっていたホットスポットを解消しました。この技術を複雑な自動車部品に適用することで、同様の改善が期待できます。
エネルギー消費
コンフォーマル冷却流路を使用すると、従来型冷却に比べてサイクルタイムを最大40%短縮できます。
金型をより効率的に冷却できれば、射出成形機や冷却システムの稼働に必要な電力も少なくて済みます。
中規模の生産施設であれば、こうしたエネルギー削減額は年間数千ドルに達することがあります。
材料廃棄の削減
コンフォーマル冷却は、金型表面全体の温度をより均一に保ちます。その結果、完成品の反りやヒケ、ショートショットなどの不良が減少します。
不良品の生産が減れば、廃棄する材料も少なくなります。
廃棄の削減は、次のようなメリットにつながります。
- 原材料の購入量を削減
- 廃棄コストを低減
- 環境負荷を軽減
- 貴重な資源をより有効に活用







