
La timbratura dei metalli è un processo di produzione che modella le parti metalliche che alimentano i prodotti di tutti i giorni, dalle auto e dagli elettrodomestici all’elettronica e ai dispositivi medici. In questa guida introduttiva, riveleremo come questo processo continua a supportare l’innovazione in tutti i settori e perché rimane essenziale per la produzione di parti metalliche affidabili su larga scala.
Fondamenti di Metal Stamping
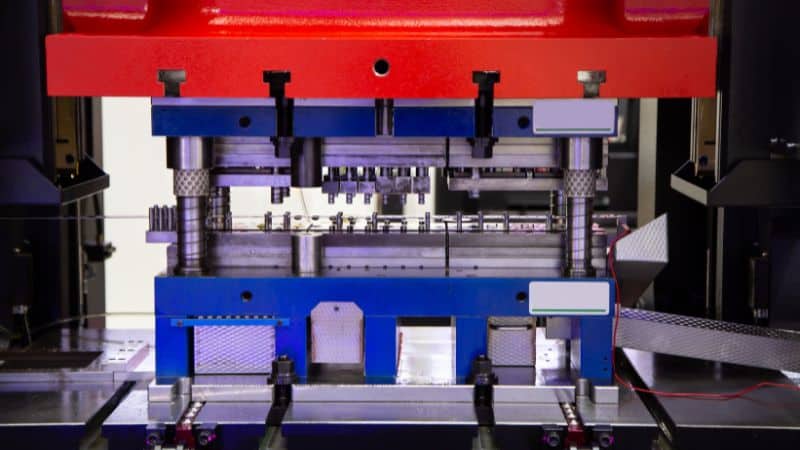
La timbratura del metallo è un processo di fabbricazione che forma lamiere o bobine in forme definite utilizzando una pressa e stampi personalizzati. Il processo può includere diverse operazioni, come:
- Coperture – tagliare la forma di base da un foglio
- Punzonatura – creazione di fori o ritagli
- Piegatura – formando angoli o curve
- Goffratura – caratteristiche superficiali di sollevamento o incasso
Queste azioni si verificano sotto alta pressione, spesso in uno stato freddo, per mantenere la forza materiale e la precisione. Questa tecnica di stampaggio del metallo è indicata come “formatura a freddo”, che è la tecnica più comune. Tuttavia, “stampa a caldo” viene utilizzato anche per applicazioni specializzate.
Usi moderni di stampaggio presse a controllo computerizzato e stampi di precisione per soddisfare standard ad alte prestazioni. L’automazione e la progettazione digitale ora consentono una configurazione più rapida, una maggiore precisione e minori costi di produzione.
Processi chiave di stampaggio del metallo
Coperture e Piercing
Coperture e piercing sono spesso i primi passi nella stampaggio dei metalli. Coperture taglia pezzi piatti, chiamati spazi vuoti, da un foglio più grande. Questi spazi vuoti diventano la base per le operazioni di formatura successive. Il processo utilizza uno stampo e un punzone per tagliare il metallo in modo pulito, producendo parti con bordi accurati e rifiuti minimi.
Piercing crea fori o aperture nel vuoto utilizzando utensili simili. Rimuove il materiale indesiderato piuttosto che formare una nuova forma. I produttori spesso eseguono la tranciatura e il piercing nello stesso colpo della pressa per migliorare l’efficienza.
L’allineamento degli utensili, la clearance della matrice e lo spessore del materiale determinano la qualità del bordo e l’accuratezza dimensionale. Questi processi utilizzano acciaio per utensili ad alta resistenza e una corretta lubrificazione per ridurre l’usura e la formazione di sbavature, che è essenziale per la produzione di parti coerenti nella produzione automobilistica, di elettrodomestici e di elettronica.
Piegatura e flangiatura
Piegatura cambia la forma delle lamiere senza alterarne lo spessore. Utilizza un punzone e uno stampo per applicare la forza lungo una linea retta, formando angoli o curve. Il processo dipende dalla duttilità del materiale, dal raggio di curvatura e dal tonnellaggio della pressa.
Flanging estende il bordo di una parte piegandola con un angolo specifico, spesso di 90 gradi o meno. Ciò rafforza i bordi, migliora la vestibilità e consente alle parti di connettersi con altri componenti.
Sia la flessione che la flessione richiedono un attento controllo della molla, la tendenza del metallo a tornare leggermente verso la sua forma originale. Gli operatori regolano la geometria degli utensili o usano l’overbending per mantenere la precisione.
Punzonatura e coniatura
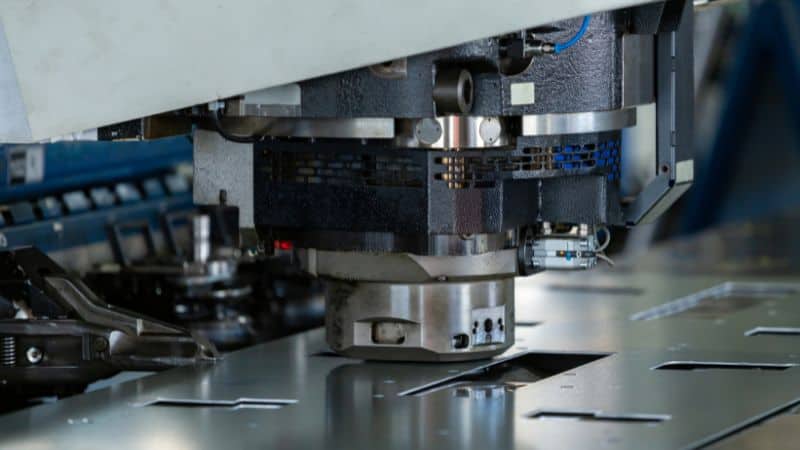
Punzonatura rimuove il materiale da un foglio per creare fori, fessure o forme. Utilizza un pugno e morire simile a piercing, ma spesso a velocità più elevate per modelli ripetitivi. Questo processo supporta la produzione di volumi elevati con tolleranze strette.
Coniatura comprime il metallo sotto pressione estrema per formare dettagli fini o regolare lo spessore. Raffina la finitura superficiale e migliora la precisione dimensionale forzando il materiale a fluire nella cavità dello stampo.
La coniatura è ampiamente utilizzata per la produzione di loghi in rilievo, punti di contatto e rondelle di precisione. Elimina anche le sbavature e i bordi taglienti, riducendo la finitura secondaria. Insieme, punzonatura e conio forniscono l’accuratezza necessaria per connettori elettrici, elementi di fissaggio e componenti decorativi.
Goffratura e disegno profondo
Goffratura solleva o incassa aree specifiche di lamiera per creare trame, motivi o segni di identificazione. Utilizza stampi abbinati maschio e femmina che premono il materiale nel rilievo desiderato senza tagliarlo. Il processo migliora l’aspetto e può aumentare la rigidità nei fogli sottili.
Disegno profondo forma spazi vuoti piatti in parti cave o a forma di tazza. Si estende il metallo in una cavità di stampo utilizzando un pugno mentre si controlla il flusso del materiale con un supporto vuoto. Questo processo è ideale per la produzione di serbatoi di carburante, lattine e lavandini da cucina, che sono spesso realizzati con materiali con buona duttilità, come alluminio e acciaio inossidabile.
Materiali per le operazioni di stampaggio del metallo
Tipi comuni di metalli utilizzati
I produttori usano spesso acciaio, acciaio inossidabile, alluminio, rame e ottone per stampaggio metalli. Ognuno ha vantaggi specifici a seconda dell’applicazione.
- Acciaio al carbonio è forte, conveniente e facile da formare, rendendolo utile per le parti automobilistiche e industriali.
- Acciaio ad alta resistenza a bassa lega (HSLA) fornisce forza senza aggiungere molto peso.
- Acciaio inossidabile offre resistenza alla corrosione e durata per componenti alimentari, medici e marini.
- Alluminio è leggero e resiste alla corrosione, rendendolo ideale per il trasporto e l’aerospazio.
- Rame e ottone fornire un’eccellente conducibilità elettrica per parti elettroniche e HVAC.
Altri metalli come titanio, leghe di nichel e leghe di zinco appaiono in usi specializzati in cui sono richieste resistenza al calore, resistenza o forme complesse.
Proprietà dei materiali e idoneità
Il materiale migliore dipende dal proprietà meccaniche necessario per la parte. Forza, duttilità e durezza influenzano il modo in cui una lamiera si forma sotto pressione.
Formabilità determina la facilità con cui il metallo si piega o si allunga senza crepe. I metalli più morbidi come l’alluminio e l’acciaio a basso tenore di carbonio si formano bene, mentre le leghe più dure possono richiedere più forza o utensili specializzati. Tuttavia, va notato che all’interno di ogni tipo di metallo, gradi e temperamenti specifici offrono diversi livelli di formabilità.
Resistenza alla corrosione importa quando le parti affrontano umidità o sostanze chimiche. L’acciaio inossidabile e gli acciai rivestiti proteggono dalla ruggine, mentre l’alluminio resiste naturalmente all’ossidazione.
Conducibilità è importante per i componenti elettrici, rendendo rame e ottone scelte preferite. Peso influenza anche la selezione; i metalli più leggeri riducono la massa totale del prodotto e il consumo di energia.
Il bilanciamento di questi fattori aiuta a garantire che i componenti in metallo stampati soddisfino sia gli obiettivi prestazionali che quelli di costo.
Attrezzature e produzione di timbratura in lamiera
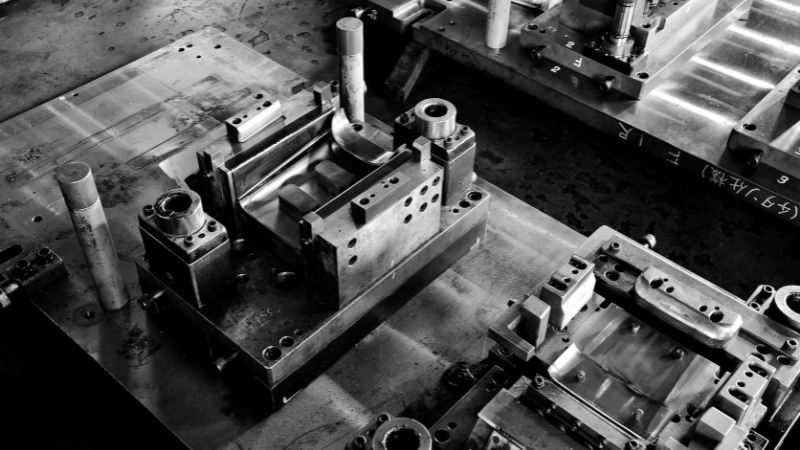
Metallo timbratura stampi e utensili tipi
Un dado di stampaggio è uno strumento specializzato utilizzato in una pressa per tagliare o formare lamiere in forme specifiche. Si compone di due parti principali: il set di stampi (sezione inferiore) e il punzone (sezione superiore). Insieme controllano la forma e le dimensioni della parte finale.
Comune tipi di stampi di stampaggio includono:
| Tipo di matrice | Funzione |
|---|---|
| Sbiancamento Die | Taglia forme piatte dalla lamiera. |
| Piercing Die | Crea fori o aperture. |
| Formazione Die | Piega o modella il metallo senza tagliare. |
| Dado composto | Esegue più operazioni in un colpo solo. |
| dado progressivo | Sposta il foglio attraverso diverse stazioni per più operazioni. |
Ogni tipo di stampo supporta diverse esigenze di produzione. Le matrici progressive sono spesso utilizzate per le tirature ad alto volume, mentre le matrici a singola stazione si adattano a parti più semplici o a volumi inferiori.
Tipi di timbratura Presse
Stampaggio presse fornire la forza necessaria per modellare le lamiere utilizzando stampi. Sono disponibili in due tipi principali: presse meccaniche e presse idrauliche. Le presse meccaniche offrono tempi costanti e rapidi, rendendole ideali per la produzione di volumi elevati. Le presse idrauliche utilizzano la pressione del fluido per un maggiore controllo e sono preferite per parti più spesse o più complesse.
Presse ad alta velocità operare a tassi di ictus molto più alti, spesso centinaia di colpi al minuto. Utilizzano sistemi di alimentazione avanzati che spostano le bobine metalliche attraverso lo stampo in modo rapido e preciso. Queste presse sono comuni nella produzione automobilistica ed elettronica, dove piccoli componenti dettagliati devono essere prodotti in grandi quantità.
Stampaggio multi-scivolo e progressivo
Stampaggio multi-slide utilizza diverse diapositive in movimento che colpiscono il metallo da diverse angolazioni. Questa configurazione consente curve e forme complesse in un’unica operazione. Riduce la necessità di lavorazioni secondarie e può gestire geometrie complesse in modo efficiente.
Stampaggio a stampo progressivo Alimenta una striscia di metallo attraverso una serie di stampi, con ogni stazione che esegue un’azione specifica come punzonatura, piegatura o taglio. La stazione finale produce una parte finita. Questo metodo è efficiente per la produzione continua e mantiene tolleranze strette su migliaia di parti identiche. Al contrario, trasferimento di stampaggio utilizza un sistema meccanico separato per spostare le singole parti da una stazione all’altra.
Entrambi i metodi migliorano l’utilizzo dei materiali e riducono i tempi di movimentazione. Sono ampiamente utilizzati per connettori, staffe e piccole parti meccaniche in cui la precisione e la ripetibilità sono essenziali.
Tecniche di stampaggio di precisione
Stampaggio di precisione si concentra sul raggiungimento di tolleranze estremamente strette e finiture lisce. Utilizza spesso presse a sbollentamento fine, micro-stamping o servo-driven per migliorare il controllo su pressione e movimento. Queste tecniche consentono di pulire i bordi e Dimensioni accurate senza ulteriori passaggi di finitura.
I produttori utilizzano CAD (Computer-Aided Design) e CAM (produzione assistita da computer) per mantenere la coerenza. Gli ingegneri utilizzano il software CAD per modellare le matrici, simulare la deformazione del materiale e verificare le tolleranze prima della produzione. Il software CAM converte quindi questi progetti digitali in istruzioni per la macchina per la fabbricazione di utensili. Questa integrazione riduce gli errori di progettazione e velocizza la produzione degli utensili.
La modellazione 3D consente agli ingegneri di visualizzare i set di stampi e ottimizzare i layout per un flusso di metallo efficiente. In combinazione con le simulazioni al computer, aiutano a prevedere i punti di usura, migliorare la precisione e ridurre i tempi di consegna nella produzione di stampi.
Controllo di qualità e post-elaborazione
Ispezione e garanzia della qualità
Il controllo di qualità nella lavorazione dei metalli inizia con ispezione e collaudo in più fasi di produzione. I tecnici utilizzano strumenti come pinze, micrometri e macchine di misura a coordinate (CMM) per verificare le dimensioni e le tolleranze dei pezzi.
Controllo qualità in-process (IPQC) I controlli aiutano a rilevare le deviazioni precocemente, impedendo grandi lotti di parti difettose. I grafici statistici di controllo dei processi (SPC) sono spesso utilizzati per tracciare i dati di produzione e mantenere la stabilità del processo.
Un tipico piano di ispezione può includere:
| Fase | Oggetto | Metodo |
|---|---|---|
| Controllo dei materiali | Verifica del grado e dello spessore del metallo | Test visivi e chimici |
| In-process | Rilevare errori di formatura o di allineamento | SPC, campionamento |
| Ispezione finale | Conferma le specifiche | Controlli dimensionali e superficiali |
Una documentazione coerente dei risultati supporta la tracciabilità e la conformità con gli standard del settore come ISO 9001.
Finitura e post-elaborazione
Dopo lo stampaggio e l’ispezione, le parti spesso richiedono post-processing per migliorare la qualità e le prestazioni della superficie. Le fasi di finitura comuni includono sbavatura, lucidatura, galvanica e rivestimento. Questi processi rimuovono i bordi affilati, migliorano la resistenza alla corrosione e preparano i componenti per il montaggio o la verniciatura.
Trattamento termico può anche essere applicato per rafforzare il metallo o alleviare le sollecitazioni interne dalla stampa. I processi di pulizia come il lavaggio ad ultrasuoni rimuovono oli e particelle lasciati dalla produzione.
I produttori scelgono i metodi di finitura in base alla funzione e al tipo di materiale della parte. Ad esempio, le parti in acciaio inossidabile possono ricevere passivazione, mentre i componenti in alluminio potrebbero essere anodizzati per una maggiore protezione e aspetto.
Applicazioni di stampaggio in metallo
Scelta di Moldie per Metal Stamping Services
La selezione di un servizio di stampaggio di metalli affidabile comporta la valutazione delle capacità tecniche, del controllo di qualità e delle opzioni di personalizzazione. Un fornitore qualificato utilizza tecnologie avanzate di progettazione e produzione garantire risultati coerenti. Gli acquirenti dovrebbero rivedere e contattare l’azienda in merito a certificazioni, capacità produttiva e limiti di tolleranza prima di effettuare ordini.
Processi di produzione ed esperienza consolidati, insieme a un forte supporto clienti e una comunicazione chiara, aiutano ad allineare gli obiettivi di progettazione con i risultati di produzione. Alcuni fornitori offrono anche lo sviluppo di prototipi e la produzione di volumi elevati, consentendo ai clienti di testare e scalare in modo efficiente.
Qui a Moldie, abbiamo esattamente quello che ti serve: comprovata esperienza in varie pratiche di produzione di metalli e industrie. Contattaci oggi per le vostre parti affidabili e migliore valore a lungo termine!
Domande frequenti
Quali sono le principali considerazioni di progettazione per la creazione di una parte per lo stampaggio dei metalli?
Quando si progetta una parte per la stampa, è necessario concentrarsi su fattori come la selezione del materiale, i raggi di curvatura (per evitare fessurazioni), le dimensioni del foro e della tacca (relative allo spessore del materiale) e l’inclusione di caratteristiche come costole o perline per rafforzare la parte.
Come faccio a scegliere tra un dado progressivo e una pressa di trasferimento?
La scelta spesso dipende dalle dimensioni e dalla complessità della parte. Gli stampi progressivi sono ideali per parti più piccole e piatte che possono essere trasportate su una striscia di metallo attraverso più stazioni. Le presse di trasferimento sono più adatte per parti più grandi o per quelle che richiedono una significativa formatura 3D, poiché un sistema meccanico trasferisce la parte da una stazione all’altra, liberandola dalla striscia portante.







