
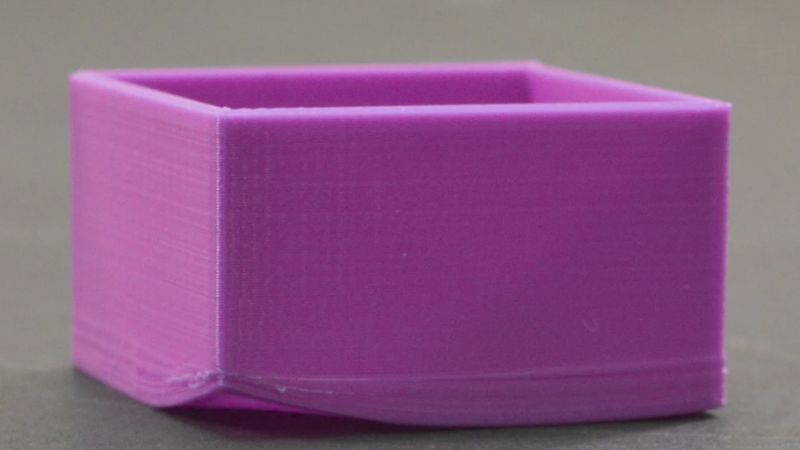
Ծռումը կարող է տհաճ խնդիր լինել։ Արտադրողների և արտադրանքի նախագծողների համար հավասարապես կարևոր է հասկանալ ծռման հիմնական պատճառները և իրականացնել կանխարգելման արդյունավետ ռազմավարություններ՝ բարձրորակ արտադրանքը պահպանելու և արտադրական ծախսերը նվազագույնի հասցնելու համար։
Այս համապարփակ ուղեցույցում կուսումնասիրենք ներարկմամբ ձուլման ընթացքում ծռմանը նպաստող հիմնական գործոնները և կներկայացնենք խնդիրը մեղմելու գործնական լուծումներ։
Այս տեղեկությունները կիրառելով՝ արտադրողները կարող են բարձրացնել արտադրության արդյունավետությունը, նվազեցնել ջարդոնի քանակը և, ի վերջո, մատակարարել գերազանց ներարկմամբ ձուլված դետալներ։
Ի՞նչ է ձուլման ընթացքում առաջացող ծռումը
Ծռումը պլաստմասսայի ներարկմամբ ձուլման որակի կարևոր խնդիրներից է, որը հաճախ հանգեցնում է պլաստմասսայե դետալների չափերի անկայունության։
Ծռումը պլաստմասսայե դետալների՝ նախագծված երկրաչափական ձևից անցանկալի շեղումն է, որը կարող է առաջանալ ներարկմամբ ձուլման ընթացքում։ Այս արատը դրսևորվում է ձուլված դետալի ոլորմամբ, ծռմամբ կամ եզրերի կորությամբ։
Ծռման աստիճանը տատանվում է անզեն աչքով հազիվ նկատելի թեթև ձևախախտումներից մինչև զգալի ձևախախտումներ, որոնք խանգարում են դետալի գործառույթին կամ հավաքմանը։
Ծռման ազդեցությունը ձուլված արտադրանքի վրա
Ներարկմամբ ձուլման ընթացքում ծռման առկայությունը էական հետևանքներ ունի պլաստմասսայե դետալների որակի և գործառույթի համար․
- Հետաքրքրական է, որ առեւտրականները զիջումների են գնում ՝ վերջին արտադրանքները շուկայում ավելի քիչ մրցակցության ենթարկելով ։
- Անհրաժեշտ է նաեւ հարմարվել այլ բաղադրիչների հետ ։
- Գործառութային թերություններ․ գեղագիտական տեսքից բացի՝ ծռումը կարող է վատթարացնել բաղադրիչի մեխանիկական աշխատանքն ու կառուցվածքային ամբողջականությունը։
Ո՞րն է ներարկմամբ ձուլման ընթացքում ծռման պատճառը։
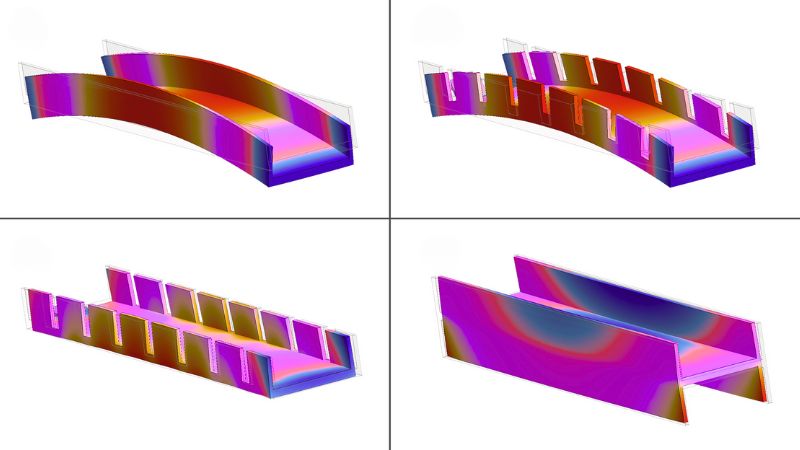
Այս բաժնում ուսումնասիրվում են ծռմանը նպաստող մեքենայի, կաղապարի և նյութի գործոնների բարդությունները և ներկայացվում են այս խնդիրները մեղմելու գործնական լուծումներ։
Գործողություն
Անբավարար ներարկման ճնշում կամ ժամանակ
Անբավարար ներարկման ճնշումը կամ պահման ժամանակը կարող են հանգեցնել կաղապարի ոչ բավարար փաթեթավորման։ Դրա հետևանքով պլաստմասսան կարող է սառչել և պնդանալ մինչև կաղապարը պատշաճ լցվելը։
Երկու իրավիճակներն էլ հանգեցնում են սառեցման ընթացքում մոլեկուլների անկառավարելի շարժման, ինչի հետևանքով առաջանում են անհավասար կծկում և ծռում։
Տակառի սխալ ջերմաստիճան
Եթե տակառի ջերմաստիճանը չափազանց ցածր է, խեժը չի հասնի հոսքի համար անհրաժեշտ ջերմաստիճանին, ինչի հետևանքով տեղի կունենան վաղաժամ պնդացում և կաղապարի ոչ բավարար փաթեթավորում, ապա՝ անհավասար կծկում ու ծռում։
Հաղթանակ ժամանակի համար
Մնալու անբավարար ժամանակը խոչընդոտում է խեժի ողջ ծավալում ջերմության միատեսակ կլանմանը։ Դրա հետևանքով նյութի անբավարար տաքացած հատվածները կարող են կոշտանալ և վաղաժամ պնդանալ՝ առաջացնելով կաղապարի թերի փաթեթավորում ու ծռում։
Անջատել ներքին պայքարը
Ներարկման բարձր ճնշումը կարող է կաղապարված դետալի ներսում լարվածություններ առաջացնել, որոնք կարող են դրսևորվել ծռմամբ՝ կաղապարից դուրս հանելուց հետո։
Բացարձակ ընթացակարգ
Եթե պտուտակի առաջ շարժման ժամանակը չափազանց երկար է, կաղապարը կարող է գերլցվել՝ ներքին լարվածություններ առաջացնելով, որոնք հանգեցնում են ծռման։
Տառապանքի ժամանակ
Սառեցման անբավարար ժամանակը կարող է խանգարել, որ դետալը մինչև դուրսբերումը միատեսակ և ամբողջությամբ սառչի՝ առաջացնելով անհավասար կծկում ու ծռում, քանի որ կաղապարից դուրս այն շարունակում է սառչել։
Կաղապարի սխալներ
Լցման դարպասի սխալ տեղադրում և նախագծում
Դարպասի սխալ տեղադրությունը կարող է հանգեցնել կաղապարի խոռոչի անհավասար լցման և փաթեթավորման։ Արդյունքում ճնշումը և սառեցման արագությունը բաշխվում են անհամաչափ՝ առաջացնելով ծռում։
Արտամղիչ քորոցների ոչ պատշաճ տեղադրում
Վատ տեղադրված կամ անբավարար քանակով արտամղիչ քորոցները կարող են անհավասար լարվածություն առաջացնել դետալը կաղապարից հանելիս։ Սա կարող է հանգեցնել ծռման, հատկապես բարդ երկրաչափական ձևերով դետալների դեպքում։
Անհավատարմ միջոցներ
Հովացման սխեմաների անհավասարակշիռ նախագծումը կարող է խոռոչների միջև անհավասար հովացում առաջացնել՝ որոշ դետալների ծռման պատճառ դառնալով, մինչդեռ մյուսները կմնան անփոփոխ։
Նյութական ընտրություն
Բարձր ցողուններ
Կծկման բարձր ցուցանիշ ունեցող նյութերն ավելի հակված են ծռման։
Օրինակ՝ կիսաբյուրեղային պոլիմերները, ինչպիսիք են պոլիէթիլենը (PE) և պոլիպրոպիլենը (PP), ավելի բարձր կծկման ցուցանիշ ունեն, քան ամորֆ պոլիմերները, օրինակ՝ պոլիկարբոնատը (PC) կամ պոլիստիրոլը (PS)։
Ինտերնետային օճառ
Որոշ նյութեր տարբեր կերպ են կծկվում հոսքի ուղղությամբ և լայնական ուղղությամբ։ Այս անիզոտրոպ կծկումը կարող է ծռում առաջացնել, հատկապես հոսքի երկար ուղի ունեցող դետալներում։
Ճանապարհորդել
Բարձր բյուրեղայնությամբ նյութերն ավելի հակված են ծռման, քանի որ սառեցման ընթացքում ավելի շատ են կծկվում։
Մխիթարություն
Որոշ նյութեր, օրինակ՝ նեյլոնը, հիգրոսկոպիկ են և կարող են օդից խոնավություն կլանել։ Եթե դրանք մշակումից առաջ պատշաճ չչորացվեն, կարող են առաջանալ ձուլման անկայուն արդյունքներ և ծռման հավանականություն։
Ինչպե՞ս նվազեցնել ծռումը ներարկմամբ ձուլման ընթացքում։
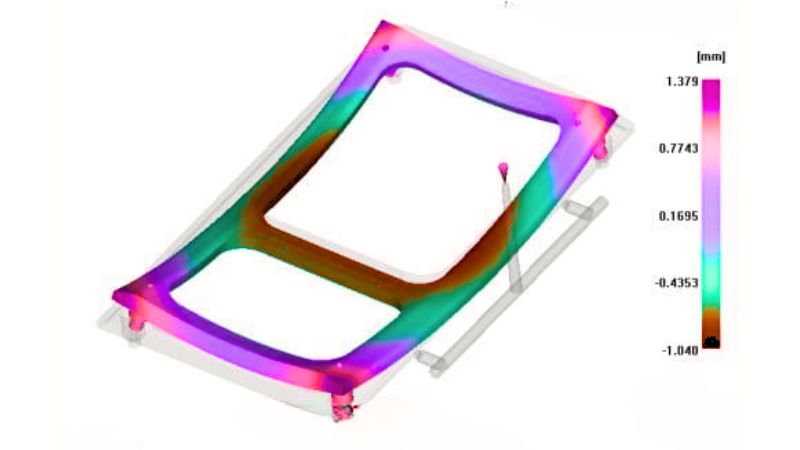
Մշակման պարամետրերի օպտիմալացումը վճռորոշ է․ սկսեք ներարկման ճնշումն ու պահման ժամանակը կարգավորելուց՝ կաղապարի խոռոչի ճիշտ փաթեթավորումն ապահովելու համար։ Սա սահմանափակում է պլաստմասսայի մոլեկուլների շարժումը և կանխում դրանց անկառավարելի տեղաշարժը սառեցման ընթացքում։
Սառեցման ժամանակի ավելացումը թույլ է տալիս նյութն ամբողջությամբ և հավասարաչափ սառեցնել՝ օգնելով կանխել կծկման տարբեր արագությունները, որոնք հաճախ ծռման պատճառ են դառնում։
Նույնքան կարևոր է ջերմաստիճանի կարգավորումների ճշգրտումը․ տակառի ջերմաստիճանի բարձրացումն ապահովում է նյութի պատշաճ հոսքը, իսկ խեժի մատակարարի առաջարկությունների հիման վրա կաղապարի ջերմաստիճանը կարգավորելը նպաստում է միատեսակությանը։
Հնարավորության դեպքում համազգեստը կարող է ավելի շատ սառեցնել ։
Կաղապարի նախագծման և նյութի ընտրության նկատառումներ
Լցման դարպասների և վազող ալիքների օպտիմալացումը կարող է զգալիորեն բարելավել կաղապարի լցումը։ Դրա համար պետք է օգտագործել կոնկրետ պլաստմասսաների ու արտադրանքի նախագծման համար համապատասխան դարպասների տեսակներ, հարթ դետալների դեպքում կիրառել մի քանի դարպաս և լայնացնել դարպասներն ու վազող ալիքները։
Արտամղիչ քորոցների ճիշտ տեղադրությունը նույնպես վճռորոշ է․ դրանք պետք է բավարար լայնություն ունենան, հավասարաչափ բաշխված լինեն և տեղակայվեն արտամղման առավել մեծ դիմադրություն ունեցող հատվածներին մոտ՝ դետալը հանելիս ծռումը կանխելու համար։
Նյութի ընտրությունն ու մշակումը կարևոր գործոններ են։ Ծռմանն ավելի քիչ հակված խեժեր ընտրելը, օրինակ՝ ամորֆ պլաստմասսաները՝ պոլիկարբոնատն ու պոլիստիրոլը, բյուրեղային պլաստմասսաների փոխարեն, կարող է զգալի տարբերություն ստեղծել։
Մետաղական ներդիրներ ունեցող դետալների դեպքում դրանք մինչև մոտ 100°C տաքացնելն օգնում է հաշվի առնել մետաղի և պլաստմասսայի կծկման տարբերությունը՝ նվազեցնելով լարվածությունն ու ծռման հավանականությունը։
Նախապատրաստական աշխատանքներ եւ քաղաքավարություն
Դետալի նախագծման օպտիմալացումը ևս մեկ կարևոր կողմ է։ Դետալի ողջ երկայնքով պատի միատեսակ հաստության պահպանումը նպաստում է հավասարաչափ սառեցմանն ու կծկմանը, իսկ ամրացնող կողերի ավելացումը կարող է բարձրացնել դետալի կոշտությունն ու նվազեցնել ծռվելու հակվածությունը։
Համագործակցեք մասնագետի՝ Moldie-ի հետ
Moldie-ի հետ համագործակցությունը կարող է բարելավել պլաստմասսայի ներարկմամբ ձուլման գործընթացի որակն ու արդյունավետությունը։ Մենք ունենք տարբեր պլաստմասսայե նյութերի հետ աշխատելու անհրաժեշտ փորձը՝ ապահովելով, որ ստացված արտադրանքները համատեղեն երկարակեցությունն ու գեղագիտական տեսքը։
Moldie-ն իր արտադրական տեխնիկայում կարևորում է ճշգրտությունը։ Մեր մոտեցումը ներառում է․
- Կաղապարի առաջադեմ նախագծում․ լցման դարպասի չափն ու ձևը օպտիմալացնելով՝ Moldie-ն օգնում է պահպանել միատեսակ հոսք ու սառեցում, ինչի արդյունքում նվազում են ներքին լարվածությունն ու ծռումը։
- Որոշ պլաստմասսայե տարատեսակների իմացությունը հնարավորություն է տալիս իմանալու նյութի ընտրության մասին ՝ բնութագրելով այն հատկությունները, որոնք կօգնեն կիրառելու տվյալ հատվածը եւ կլանելու աղյուսակներ ։
- Գործընթացի օպտիմալացում․ Moldie-ն ճշգրտում է կաղապարի ջերմաստիճանն ու սառեցման արագությունները, քանի որ այս փոփոխականները վճռորոշ դեր ունեն բարձրորակ, առանց ծռման բաղադրիչներ արտադրելու գործում։
Մենք հավատում ենք, որ համագործակցությունը կարող է զգալիորեն բարձրացնել պլաստիկ բաղադրամասերի չափանիշը եւ ի վերջո ներթափանցել վերջնագծային արտադրության եւ արտաքին տեսքի մեջ:







