
Բարձր ճնշմամբ ձուլման հայեցակարգը
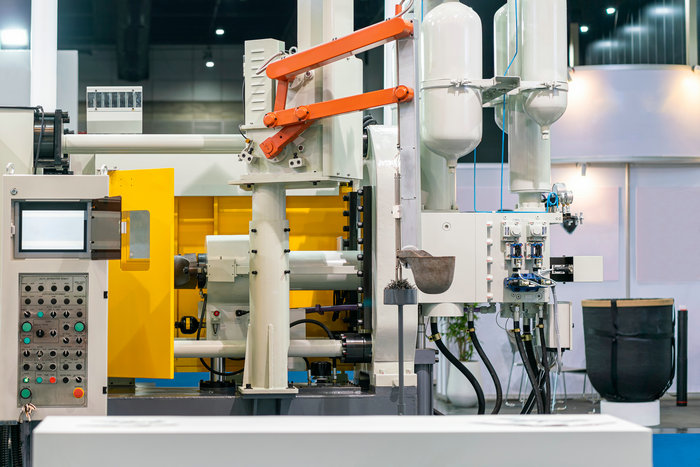
Բարձր ճնշմամբ ձուլումը (HPDC) մետաղի ձուլման գործընթաց է, որն օգտագործվում է բարդ, բարձր ամբողջականությամբ և գրեթե վերջնական ձևով մետաղական դետալների զանգվածային արտադրության համար։ Գործընթացը ներառում է հալված մետաղի բարձր ճնշմամբ ներարկում նախապես նախագծված կաղապարի մեջ, սովորաբար՝ 1000-ից 25000 PSI (ֆունտ մեկ քառակուսի դյույմի համար) ճնշմամբ։ Բարձր ճնշումը պահպանվում է այնքան ժամանակ, մինչև հալված մետաղը պնդանա և հանվի կաղապարից։
Այս գործընթացը կատարվում է տաք կամ սառը խցիկով ձուլման մեքենայի միջոցով։ Տաք խցիկով մեքենան օգտագործվում է ցածր հալման ջերմաստիճան ունեցող նյութերի, օրինակ՝ ցինկի համար, իսկ սառը խցիկով մեքենան՝ բարձր հալման ջերմաստիճան ունեցող նյութերի, օրինակ՝ ալյումինի և մագնեզիումի համար։ HPDC-ն լայնորեն կիրառվում է ավտոմոբիլային, ավիատիեզերական և բժշկական ոլորտներում՝ խիստ թույլատրելի շեղումներով և բարդ ձևերով բարձրորակ դետալներ արտադրելու հնարավորության շնորհիվ։
Բարձր ճնշմամբ ձուլման հայեցակարգի կարևորությունը տարբեր ոլորտներում
Բարձր ճնշմամբ ձուլումը (HPDC) կարևոր գործընթաց է տարբեր ոլորտներում՝ իր բազմաթիվ առավելությունների շնորհիվ։ Ահա որոշ ոլորտներ, որոնք օգտվում են HPDC-ից․
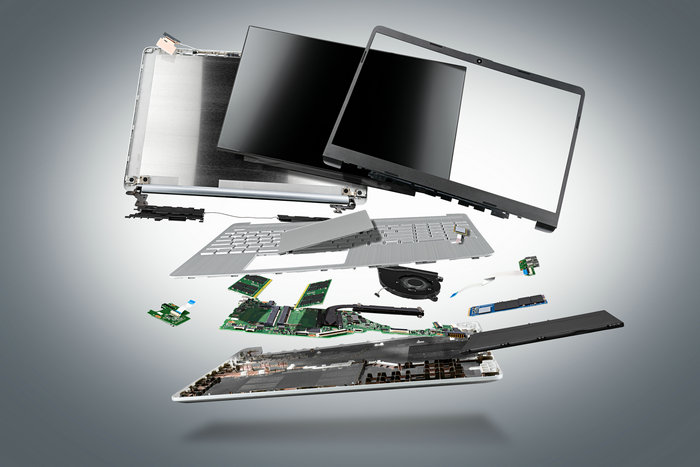
Սպառողական էլեկտրոնիկա․ սմարթֆոնների, դյուրակիր համակարգիչների և պլանշետների նման սպառողական էլեկտրոնիկային անհրաժեշտ են փոքր, թեթև մասեր, որոնք կարելի է հեշտությամբ արտադրել HPDC գործընթացով։ Այս գործընթացը թույլ է տալիս բարձր ճշգրտությամբ արտադրել բարդ նախագծեր և ճշգրիտ բաղադրիչներ։
Բժշկական սարքավորումներ․ բժշկական ոլորտը ևս օգտվում է HPDC-ից, որը հնարավորություն է տալիս բժշկական սարքերի և սարքավորումների համար թեթև ու ճշգրիտ բաղադրիչներ արտադրել։ Գործընթացն ապահովում է մակերևույթի գերազանց հարդարմամբ բարձրորակ բաղադրիչներ՝ այն դարձնելով իդեալական ոլորտի խիստ պահանջների համար։
Պաշտպանական ոլորտ․ HPDC-ն առավելություն է տալիս պաշտպանական ոլորտում՝ թույլ տալով արտադրել բարդ և բարձր ամրությամբ բաղադրիչներ՝ գերազանց չափային ճշգրտությամբ։ Դրանք կարևոր են ռազմական մեքենաների, օդանավերի և զենքի համակարգերի համար։ Սա հնարավորություն է տալիս շարունակել նորարարությունն ու զարգացումը՝ ռազմական սարքավորումների տեխնոլոգիական աճող պահանջները բավարարելու համար։ Բարձր ճնշմամբ ձուլմանը համատեղելի նյութերը
Ստորեւ բերված նյութի համառոտ ամփոփումը կօգնի ձեզ որոշել ՝ արդյոք ՀՆԱՊ — ը ճիշտ արտադրող է, թե ոչ ։
Ալյումին․ սա բարձր ճնշմամբ ձուլման մեջ լայնորեն օգտագործվող նյութ է՝ իր բնորոշ հատկությունների շնորհիվ, ինչպիսիք են թեթևությունը, չափային կայունությունը, էլեկտրահաղորդականությունը, կոռոզիայի և ջերմության նկատմամբ դիմադրությունը։
Բարձր ճնշման տակ հալվելիս նյութը լավ է հոսում, սակայն բարձրորակ ձուլվածքներ ստանալու համար անհրաժեշտ է սառը խցիկով համակարգ։ Գործընթացում օգտագործվող տարածված ալյումինե համաձուլվածքներից են՝ 380, 390, 412, 443 և 518։ Այս նյութը սովորաբար օգտագործվում է ավտոմոբիլային և ավիատիեզերական ոլորտներում։
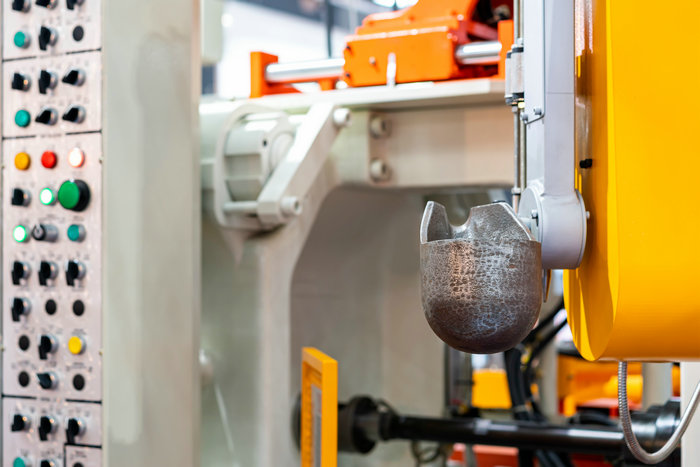
Մագնեզիում․ սա մեկ այլ թեթև նյութ է, որը սովորաբար օգտագործվում է HPDC գործընթացում։ Այն ունի բարձր մշակելիություն և ցածր հալման ջերմաստիճանի շնորհիվ հարմար է տաք խցիկով ձուլման համար։ Գործընթացում օգտագործվող տարածված մագնեզիումի համաձուլվածքներից են AZ91D, AM60, AS41B և AE42։
Ցինկ․ սա HPDC-ի երեք տարածված նյութերից արտադրողի համար ամենահարմարն է։ Այն կիրառելի է և՛ տաք, և՛ սառը խցիկով համակարգերում։ Բարձր ճնշմամբ ցինկի ձուլման տարածված համաձուլվածքներից են Zamak-ը, 2-ը, 3-ը և 5-ը։ Ձուլված ցինկե նյութերն ամուր են, դիմացկուն և մշակելի։
Ի՞նչ է ալյումինի բարձր ճնշմամբ ձուլումը
Ալյումինի բարձր ճնշմամբ ձուլումը (HPDC) մետաղի ձուլման գործընթաց է, որի ժամանակ հալված ալյումինը բարձր ճնշմամբ ներարկվում է նախապես նախագծված կաղապարի մեջ՝ բարձրորակ մետաղական դետալներ ստանալու համար։ Կաղապարի խոռոչը լցնելու և ցանկալի դետալի ձևը ստանալու նպատակով ալյումինի վրա գործադրվում է 1,000-ից 25,000 PSI ճնշում։ Գործընթացը կատարվում է տաք կամ սառը խցիկով ձուլման մեքենայի միջոցով՝ կախված ալյումինե համաձուլվածքի հալման ջերմաստիճանից։
Ե ՞ րբ պետք է որոշում կայացնեմ
Բարձր ճնշմամբ ձուլման համար օգտագործվում է երկու տեսակի սարքավորում՝ սառը խցիկով և տաք խցիկով ձուլման սարքավորումներ։ Ալյումինի բարձր ճնշմամբ ձուլման համար անհրաժեշտ է օգտագործել սառը խցիկով մեքենաներ։
Բարձր ճնշմամբ ձուլումը (HPDC) արագ և ծախսարդյունավետ արտադրական տեխնիկա է, որը հարմար է գունավոր մետաղների ձուլման համար։ Այն իդեալական է արտադրության մեծ պահանջարկի դեպքում և կարող է պատրաստել բարակ պատերով դետալներ՝ մակերևույթի ավելի լավ հարդարմամբ։ Սակայն ձուլվածքի ներսում ծակոտկենության ռիսկ կա, որը կարող է խաթարել կառուցվածքային ամբողջականությունը և այն դարձնել ջերմամշակման համար ոչ պիտանի։
Բարձր ճնշմամբ ձուլման մեքենայի բաղադրիչները
Եթե բանկային համակարգիչը մտցնում է համակարգչային սարքավորումներ ձեռք բերելու նպատակով, ահա մեխանիզմի մի քանի բաղադրիչներ եւ դրանց հարգալից ֆունկցիաներ ։
Ձուլման մատրիցա
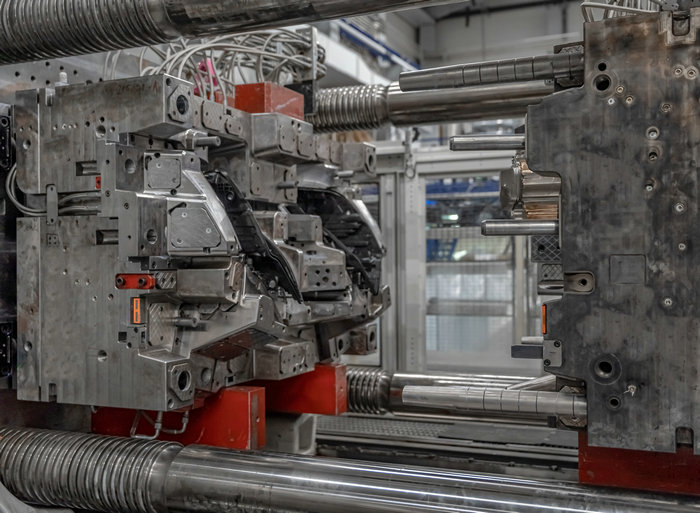
Սա մեքենայի հիմնական բաղադրիչն է, որը սովորաբար պատրաստվում է պողպատից։ Այն ունի նախատեսված արտադրանքի ձևը ներկայացնող նախագիծ և պատասխանատու է հալված մետաղը ցանկալի ձևով ձևավորելու համար։ Ձուլման մատրիցան ունի երկու կես՝ շարժական և անշարժ, որոնք սեղմվում են ուժի ազդեցությամբ, երբ օպերատորը ներարկում է հալված մետաղը։
Արտանետիչ քորոցներ
Սրանք բաղադրիչներ են, որոնք օգնում են պնդացումից հետո ձուլված դետալն արտանետել։ Դրանք հիմնականում տեղադրված են շարժական մատրիցայի կեսում և օգնում են ձուլված մասերը կաղապարից հանել։
Պիրեա
Այն ստեղծում է ճնշում, որը հալված մետաղը փչման խցիկից ներարկում է կաղապարի մեջ։ Կախված մեքենայի տեսակից՝ գործընթացը կարող է ավտոմատացվել։
Լսիր մարդկանց ձայները
Դրանք բաղկացած են տաքացուցիչ տարրից, ջերմազույգից և փչման խցիկից (հալված մետաղի տեղակայման հատվածից)։ Դրանք տաքացնում են մետաղը՝ միաժամանակ պահելով և պահպանելով հալված մետաղի ջերմաստիճանը։ Սառը խցիկով համակարգում տաքացման բաղադրիչներ չկան։
Բարձրացնող խողովակ․ սա ծառայում է որպես հալված մետաղը ձուլման կաղապարի մեջ հասցնող անցուղի։
Բարձր ճնշմամբ ձուլման գործընթացի քայլերը
Ստորև ներկայացված տեղեկությունները համապարփակ պատկերացում են տալիս բարձր ճնշմամբ ձուլման գործընթացի աշխատանքի մասին․
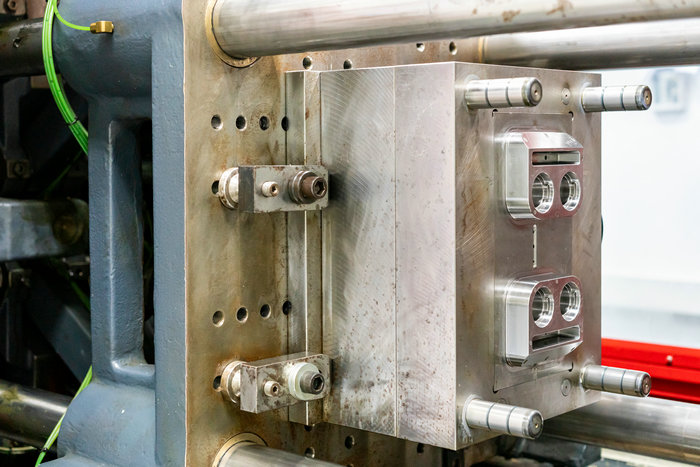
Առաջին քայլը կաղապարի պատրաստումն է․ այն ներառում է կաղապարի մաքրումը և ներքին պատերի յուղումը՝ արտանետումը և ջերմաստիճանի կարգավորումը հեշտացնելու համար։
Երկրորդ քայլը ներարկումն է․ այն կարելի է կատարել տաք կամ սառը խցիկով ներարկման համակարգով՝ կախված օգտագործվող նյութի տեսակից։ Տաք խցիկով համակարգը հարմար է ցածր հալման ջերմաստիճան ունեցող մետաղների, օրինակ՝ ցինկի և մագնեզիումի համար, իսկ սառը խցիկով համակարգը՝ բարձր հալման ջերմաստիճան ունեցող մետաղների, օրինակ՝ ալյումինի և արույրի համար։
Երրորդ քայլը դետալի հեռացումն է․ արտանետիչ քորոցն օգտագործվում է կաղապարի խոռոչից դետալն ազատելու և պնդացած ձուլվածքները դուրս մղելու համար։
Վերջնական քայլը կտրտումն է․ ձուլվածքի և կաղապարի վրայից հեռացվում են ավելորդ նյութերը՝ տարբեր մեթոդներով, օրինակ՝ կտրտման մատրիցայով կամ սղոցով։
Բարձր ճնշմամբ ձուլման առավելություններն ու սահմանափակումները
Առաջարկներ
Բարձրագույն կրթական ծրագրեր
HPDC-ի ներարկման փուլը կենսական նշանակություն ունի և արագ է ավարտվում՝ ապահովելով արտադրության բարձր տեմպեր։ Սա գործընթացը օգտակար է դարձնում արագ նախատիպավորման և հատկապես մեծածավալ արտադրության համար, ինչպես նաև ավելի արագ, քան ձուլման մյուս մեթոդները, օրինակ՝ LPDC-ն։
Բարձրորակ բարձր ճնշմամբ ձուլվածքներ
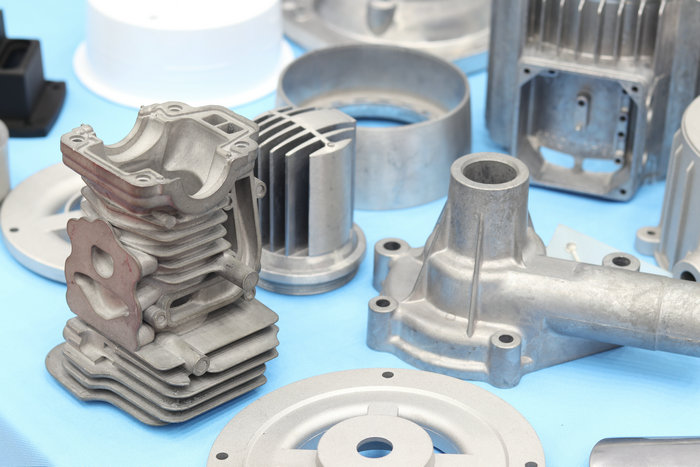
HPDC-ով պատրաստված ձուլված դետալներն ունեն բարձր չափային ճշգրտություն, գերազանց միատեսակություն և մակերևույթի լավ հարդարում։ Դրանք նաև պահպանում են հիմնական նյութի մեխանիկական հատկությունները և սովորաբար նվազագույն մեխանիկական մշակում են պահանջում։
Ինչպես ձեռք բերել գաղտնի ծրագրերը
HPDC-ով կարելի է ստանալ 0.40mm-ից պակաս պատի հաստություն, և գործընթացը թույլ է տալիս ներդիրներ կամ համաձուլված ձուլված մասեր ավելացնել։ Այս հատկությունը նվազեցնում է հավաքման ընթացքում անհրաժեշտ բաղադրիչների քանակը։
Մուտքային աշխատանքներ
HPDC-ն հարմար է բարդ ձևերով արտադրանք պատրաստելու համար՝ մատրիցայի նախագծման ճկունության շնորհիվ։ Այս ճկունությունը հեշտացնում է պատրաստված դետալների հավաքումը։
Անսպասելի փորձություններ
HPDC-ում օգտագործվող ձուլման կաղապարները բարձր դիմացկունություն ունեն, ինչը թույլ է տալիս դրանք կիրառել արտադրության բազմաթիվ ցիկլերում։ Այս դիմացկունությունը նվազեցնում է ձուլման մեկ միավորի արժեքը։
Կապեր
օդանավակայանում
Սա HPDC-ի տարածված խնդիր է, որի հետևանքով վերջնական արտադրանքում առաջանում են օդային գրպաններ։ Դա HPDC-ն անհարմար է դարձնում հերմետիկություն պահանջող արտադրանքների համար, քանի որ օդի թակարդումը ջերմամշակման ընթացքում կարող է ծակոտկենություն և մակերևույթի բշտիկներ առաջացնել։ Նման դեպքերում ցածր ճնշմամբ ձուլումը կարող է ավելի լավ այլընտրանք լինել։
Առաջին ծախսերը
Անհատական HPDC մեքենայի մեկնարկային ծախսերը կարող են զգալի լինել, այդ պատճառով շատ անհատներ և ընկերություններ ձուլման աշխատանքները պատվիրակում են ծառայություններ մատուցողին։
ՀՆԴԿԱՍՏԱՆԻ ՀԱՄԱՇԽԱՆՈՒԹՅՈՒՆ
Ներքեւում նշված են ամենատարածված տեսակները եւ թե ինչպես նվազեցնել դրանք ։
Աղքատություն
Սա HPDC գործընթացի ընթացքում հանդիպող տարածված խնդիր է։ Թեև ծակոտկենությունն ամբողջությամբ վերացնելը դժվար է, այն կարելի է նվազագույնի հասցնել՝ սարքավորման մեջ վակուումային տեխնոլոգիա ներառելով։
Ֆլավիա
Փայլատը նույնպես տարածված է բարձր ճնշմամբ ալյումինի ձուլման ընթացքում․ դա բաժանման գծերի երկայնքով արտահոսած ավելցուկային նյութն է։ Սովորաբար այն առաջանում է, երբ ներարկման ճնշումը գերազանցում է սեղմման ուժը։ Փայլատի թերությունները կանխելու եղանակներից մեկը բավարար տոննաժով ձուլման սարքավորում օգտագործելն է։
Տեղադրել արցունքները
Սա կարող է առաջանալ անհավասար սառեցման հետևանքով և դետալների տաք հատվածներում ճեղքվածքներ առաջացնել։ Անհավասար սառեցումը հաճախ ձուլվածքի պատի հաստության տատանումների հետևանք է, սակայն խնդիրը կարելի է լուծել՝ նախագիծը բարելավելով։
Չիրականացած հատվածներ
Մատրիցայի խոռոչի չլցված հատվածները կարող են առաջանալ տարբեր գործոնների պատճառով։ Խնդիրը կարելի է կանխել՝ վերահսկելով ներարկման ծավալը, արագությունն ու լցման ջերմաստիճանը։
Բարձր ճնշմամբ ձուլման գործընթացի կիրառությունը
Բժշկական ոլորտ․ բժշկական ոլորտում HPDC-ն սովորաբար օգտագործվում է մեծ արտադրողականությամբ պատկերային սարքավորումներ, ինֆուզիոն պոմպեր և այլ բժշկական դետալներ արտադրելու համար։ Գործընթացի բարձր արտադրողականությունը, տարբեր նյութերի հետ համատեղելիությունը և բարդ նախագծեր արտադրելու հնարավորությունը այն դարձնում են ոլորտի տարածված ընտրություն։
Ավտոմոբիլային ոլորտ․ ավտոմոբիլային ոլորտը HPDC է կիրառում կարևոր մեքենամասեր, օրինակ՝ շարժիչի բլոկներ, շարժիչի հենակներ, փոխանցման տուփերի պատյաններ և կառուցվածքային այլ մասեր արտադրելու համար։ Ալյումինի և մագնեզիումի նման նյութերի հետ համատեղելիությունը, բարձր ճշգրտություն ապահովելու և բարդ նախագծեր արտադրելու կարողությունը այս մեթոդը դարձնում են ոլորտի նախընտրելի ընտրություն։
Ավիատիեզերական ոլորտ․ ավիատիեզերական ոլորտում նույնպես HPDC-ով շարժիչի մասեր են արտադրում՝ օգտագործելով ցինկի, մագնեզիումի և ալյումինի նման նյութեր։ Այս մետաղներն ունեն եզակի հատկություններ, որոնք հարմար են դարձնում դրանք բարձր ճնշմամբ ձուլման համար, իսկ բարդ նախագծեր արտադրելու հնարավորությունը մեթոդը դարձնում է ավիատիեզերական ոլորտի իդեալական տարբերակ։
Համեմատություն HDIDE-ի եւ ԼԵԶՈՒՆԵՐի միջեւ
A. Ալյումինի բարձր ճնշմամբ ձուլում
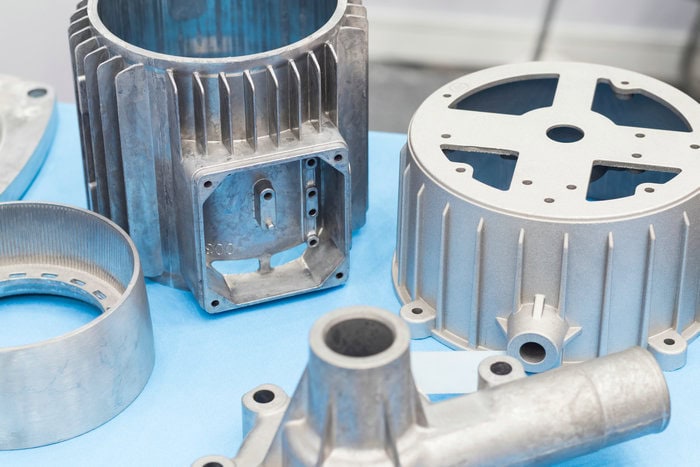
Ալյումինի բարձր ճնշմամբ ձուլումը (HPDC) լայնորեն կիրառվող արտադրական գործընթաց է ամբողջ աշխարհում․ ձուլման արտադրողների մոտ 70%-ը կիրառում է այս գործընթացը։ Ալյումինի ձուլման գործընթացի քայլերն են՝
Նախ, ալյումինե համաձուլվածքները հալեցվում են առանձին վառարանում։ Այնուհետև հալված ալյումինը ձեռքով կամ ռոբոտային թևով տեղափոխվում է ձուլման սարքավորման ներարկման խցիկ։ Դրանից հետո մխոցը բարձր ճնշմամբ մղում է հալված մետաղը կաղապարի մեջ։ Ձուլվածքը թողնում են մատրիցայի ներսում սառչելու և պնդանալու որոշակի ժամանակ, ապա մատրիցայի կեսերը բաժանվում են, և պատրաստի ձուլվածքը հանվում է։
B. Ցածր ճնշմամբ ձուլում
Ցածր ճնշմամբ ալյումինի ձուլման մեքենաների կառուցվածքը տարբերվում է բարձր ճնշմամբ ալյումինի ձուլման սարքավորումներից։ Ցածր ճնշմամբ ձուլման գործընթացը նկարագրված է ստորև․
Նախ ալյումինե համաձուլվածքը հալեցվում է փակ վառարանում։ Մատրիցայի կեսերը տեղադրվում են վառարանի վերևում և միացվում բարձրացնող խողովակի միջոցով։ Այնուհետև վառարանի ներսում կիրառվում է օդի ցածր ճնշում, որի հետևանքով հալված ալյումինը բարձրանում է խողովակով և լցնում մատրիցայի խոռոչը։ Օդի ճնշումը պահպանվում է մինչև ձուլվածքի պնդանալը։ Վերջում մատրիցաները բացվում են, և ձուլվածքը հանվում է։
Երբ ընտրում ես HDCE-ն կամ LED գործարանը
Բարձր ճնշմամբ ձուլման (HPDC) և ցածր ճնշմամբ ձուլման (LPDC) միջև ընտրությունը կախված է տարբեր գործոններից, օրինակ՝ դետալի նախագծի բարդությունից, ցանկալի արտադրական ծավալից, պահանջվող նյութական հատկություններից և ծախսերի նկատառումներից։
HPDC-ն նախընտրելի է բարակ պատերով և բարդ մանրամասներով դետալների համար, քանի որ թույլ է տալիս ճկունորեն նախագծել բարդ մատրիցաներ։ Այն իդեալական է նաև մեծածավալ արտադրական խմբաքանակների համար, քանի որ արագ գործընթաց է և ապահովում է արտադրության բարձր տեմպ։ HPDC-ով ստացվում են բարձր չափային ճշգրտությամբ, լավ մակերևույթի հարդարմամբ և գերազանց միատեսակությամբ դետալներ։ Այնուամենայնիվ, HPDC-ն կարող է հարմար չլինել այն դետալների համար, որոնցում չի թույլատրվում օդային գրպաններ կամ թերություններ։
Ի հակադրություն՝ LPDC-ն հարմար է ավելի հաստ պատերով և պակաս բարդ դետալներ արտադրելու համար։ Այն իդեալական է բարձր մեխանիկական հատկություններ պահանջող և ջերմամշակման ենթակա մասերի, օրինակ՝ շարժիչի բաղադրիչների համար։ LPDC-ով կարելի է նաև արտադրել ավելի քիչ թերություններով և ծակոտկենությամբ դետալներ։ Սակայն LPDC-ն կարող է այնքան արագ չլինել, որքան HPDC-ն, և հարմար չլինել մեծածավալ արտադրական խմբաքանակների համար։
Հետաքրքրական հարցեր (ՖԻԼ)
Ինչո՞ւ CNC մշակում կիրառել ձուլման կաղապարի համար։
CNC մշակումը լայնորեն նախընտրելի է ձուլման կաղապարների արտադրության համար՝ ճշգրտության, ճշտության և խիստ թույլատրելի շեղումներ ապահովելու կարողության շնորհիվ։ Քանի որ ձուլման կաղապարները պահանջում են մանրամասների բարձր աստիճան, CNC մշակումն դրանց արտադրության նախընտրելի գործընթացն է։
Բարձր ճնշմամբ ձուլում․ արդյո՞ք այն պլաստիկի համար է։
Կարևոր է նշել, որ բարձր ճնշմամբ ձուլումը պլաստիկի համար չի օգտագործվում։ Պլաստիկ պոլիմերների համար նախընտրելի գործընթացը ներարկման ձուլումն է, իսկ ձուլումը կիրառվում է մետաղների համար։
Ինչպե՞ս տարբերել բարձր ճնշմամբ ձուլումը ինքնահոս ձուլումից։
Բարձր ճնշմամբ և ինքնահոս ձուլման հիմնական տարբերությունը հալված մետաղը կաղապարը լցնելու մեթոդն է։ Բարձր ճնշմամբ ձուլման դեպքում մետաղը ներարկվում է բարձր ճնշմամբ, իսկ ինքնահոս ձուլման ժամանակ կաղապարը հալված մետաղով լցվում է ծանրության ուժով։







