
Ներարկման ձուլման տեխնիկան կիրառվում է նույնական դետալներ արտադրելու համար նախատեսված ներարկման կաղապարներ պատրաստելիս․ այդ դետալները կոչվում են ձուլված բաղադրիչներ։ Այս գործընթացը պահանջում է բարձր ճնշում․ հալված պլաստիկը կամ այլ նյութը ներարկվում է կաղապարի խոռոչի մեջ՝ պլաստիկի ներարկման ձուլման համար։
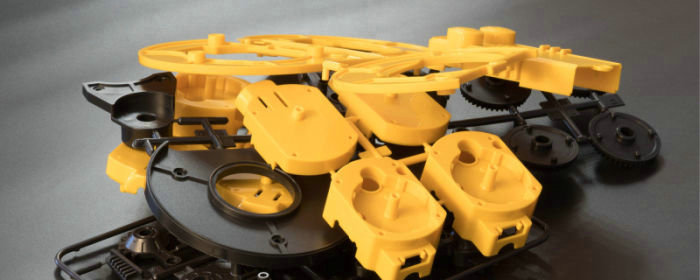
Երկրորդ փուլը կատարվում է կաղապարի ներսում․ նյութը սառչում և պնդանում է՝ համապատասխանելով խոռոչի ուրվագծերին։ Կաղապարը բացելուց հետո ձուլված մասը հանվում է։ Գործընթացը կրկնվում է մի քանի անգամ՝ բազմաթիվ նույնական դետալներ ստեղծելու համար։
Բացի այդ, ներարկման կաղապարները սովորաբար պատրաստվում են չափազանց ամուր պողպատից՝ ներարկման ձուլման ընթացքում առաջացող բարձր ճնշմանն ու ջերմությանը դիմանալու համար։ Ճշգրիտ և միատեսակ դետալներ պատրաստելու համար կաղապարները պետք է ճշգրիտ լինեն։
Պատրաստի արտադրանքի որակի վրա զգալիորեն ազդում է կաղապարի նախագիծը։ Դրա նախագծումը կարող է բարդ լինել՝ հաշվի առնելով ձուլվող նյութի տեսակը, վերջնական արտադրանքի նախատեսված ձևը և արտադրական ընթացակարգերը։
Ձուլված դետալներն օգտագործվում են տարբեր արտադրանքներում՝ պարզ կենցաղային իրերից մինչև բարդ մեխանիկական մասեր, որոնք կիրառվում են ավտոմոբիլային, էլեկտրոնիկայի և բժշկական սարքերի ոլորտներում։ Իր ճկունության և մատչելիության շնորհիվ ներարկման ձուլումը տարբեր արտադրանքների արտադրության տարածված մեթոդ է։
Ներարկման ձուլման արտադրանքներ․ սարքավորումներ և գործընթաց
Մասնագիտացված մեքենաների միջոցով ներարկման ձուլման արդյունաբերական գործընթացը ջերմապլաստիկ կամ ջերմակայուն նյութերից պատրաստում է ձուլված բաղադրիչներ։ Ներարկման ձուլման արտադրանքի արտադրության համար անհրաժեշտ են հետևյալ բաղադրիչները․
Բովանդակություն
Ներարկման ձուլման գործընթացում օգտագործվում են հետևյալ սարքավորումները․
- Ներարկման ձուլման մեքենա․ այս մեքենան ներառում է ձագար, տաքացնող գլան, հետադարձ շարժումով պտուտակ և կաղապարի սեղմակ, որոնք կազմում են ներարկման ձուլման գործընթացի հիմնական մասը։ Մեքենան հալեցնում է պլաստիկի հատիկները և մեծ ճնշմամբ ներարկում կաղապարի մեջ՝ ձուլված դետալ պատրաստելու համար։
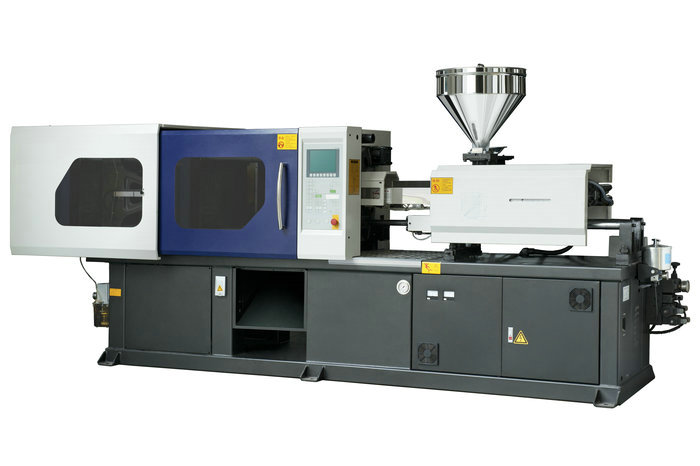
- Կաղապարի խոռոչ․ այս գործիքը, որը հաճախ պատրաստվում է պողպատից կամ ալյումինից, պլաստիկին տալիս է ձևը։ Ներարկման ձուլման ընթացքում կաղապարի երկու կտորներն ամրացվում են միմյանց։
- Նյութի ձագար․ պլաստիկի հատիկներն այստեղ են պահվում, նախքան ներարկման ձուլման մեքենայի տաքացնող գլանի մեջ սնուցվելը։
- Տաքացնող գլան․ ներարկման ձուլման գործընթացի այս մասում պլաստիկի հատիկները հալեցվում են, որպեսզի պատրաստ լինեն կաղապարի մեջ ներարկվելուն։
- Հետադարձ շարժումով պտուտակ․ ներարկման ձուլման մեքենայի այս մասն ուղղորդում է պլաստիկը դեպի կաղապար՝ նախապես տաքացնելով այն։
- Կաղապարի սեղմակ․ այս համակարգը ստեղծում է հալված պլաստիկը կաղապարի մեջ ներարկելու համար անհրաժեշտ ճնշումը՝ ներարկման գործընթացի ընթացքում կաղապարը փակ պահելով։
- Սառեցման համակարգ․ սա օգտագործվում է ներարկմամբ ձուլված բաղադրիչները պատրաստվելուց հետո սառեցնելու համար։ Դրան կարելի է հասնել՝ համակարգը սառեցնելով օդով, ջրով կամ դրանց համակցությամբ։
Սրանք ներարկման ձուլման համակարգի հիմնական տարրերն են։ Կախված ներարկման ձուլման գործընթացի կոնկրետ կարիքներից՝ կարող են օգտագործվել նաև լրացուցիչ օժանդակ սարքավորումներ, օրինակ՝ մանրացնողներ, նյութի չորացուցիչներ և ջերմաստիճանի կարգավորիչներ։
Պլաստիկի ներարկման միավոր
Ներարկման ձուլման գործընթացում պլաստիկի ներարկման միավորը հալեցնում է պլաստիկ նյութը և ներարկում կաղապարի խոռոչի մեջ։ Նյութը հալեցնելու և կաղապարի մեջ ներարկելու համար օգտագործվում են տաքացվող գլան, պտուտակ և ծայրափող։
Այնուհետև պլաստիկ նյութը լցվում է գլանի մեջ, որտեղ շարժվող պտուտակը տաքացնում և խառնում է այն։ Հաջորդ փուլում, երբ պլաստիկը հասնում է համապատասխան ջերմաստիճանին և խտությանը, ծայրափողը նյութը ներարկում է կաղապարի խոռոչի մեջ, որտեղ այն սառչում և պնդանում է՝ ցանկալի արդյունքը ձևավորելու համար։
Արտադրության կայուն և բարձր որակը պահպանելու համար պլաստիկի ներարկման միավորը, որը ներարկման ձուլման գործընթացի կարևոր մասն է, պետք է պատշաճ կերպով կառավարվի։
Կաղապարի սեղմման միավոր
Ներարկման և սառեցման գործընթացների ընթացքում ներարկման ձուլման սարքի միջոցով կաղապարի երկու կեսերը պետք է սերտորեն փակվեն և միասին պահվեն։ Միավորն ապահովում և պահպանում է կաղապարի կեսերն ամուր իրար պահելու համար անհրաժեշտ սեղմման ուժը՝ կանխելով կաղապարի խոռոչից պլաստիկ նյութի արտահոսքը։
Կաղապարի սեղմման միավորը բաղկացած է անշարժ սալից և շարժական սալից, որոնք միացված են հիդրավլիկ կամ մեխանիկական համակարգին։ Կաղապարը մեքենայի մեջ տեղադրելիս երկու սալերը մոտեցվում են, ապա կիրառվում է սեղմման ուժ՝ կաղապարը փակ պահելու համար։
Պահանջվող սեղմման ուժի չափը կախված է կաղապարի չափից և բարդությունից, ինչպես նաև օգտագործվող պլաստիկի տեսակից։ Արտադրությունն անվտանգ և արդյունավետ ապահովելու համար ներարկման ձուլման գործընթացի կարևոր մաս հանդիսացող կաղապարի սեղմման միավորը պետք է ուշադիր վերահսկվի։
Գործընթացներ․ ջերմապլաստիկ պոլիմերների ներարկման ձուլում
Ջերմապլաստիկ պոլիմերների ներարկման ձուլման գործընթացը սովորաբար ներառում է հետևյալը․
Կաղապարը
Ջերմապլաստիկ պոլիմերների ներարկման ձուլումը մեծապես կախված է ներարկման կաղապարից։ Սա սարք է, որն օգտագործվում է հալված պլաստիկը ցանկալի պատրաստի արտադրանքի ձևով ձուլելու համար։ Կաղապարի երկու հիմնական բաղադրիչները՝ խոռոչն ու միջուկը, սովորաբար կառուցվում են այնպես, որ միանալով եռաչափ ձև ստեղծեն։
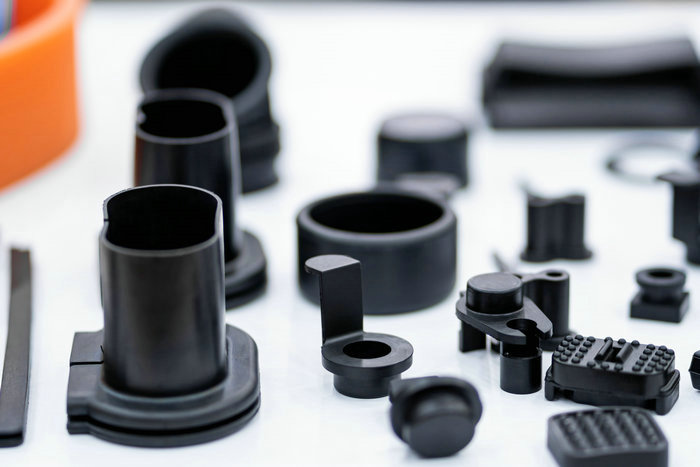
Կաղապարի խոռոչի մեջ ներարկվելուց հետո պլաստիկ նյութը սառչում և պնդանում է՝ ստանալով կաղապարի ձևը։ Արտադրանքի վերջնական ձևն ու չափը որոշվում են կաղապարի նախագծմամբ, ինչը այն դարձնում է ներարկման ձուլման գործընթացի կարևոր բաղադրիչ։
Կաղապարը պետք է ուշադիր նախագծվի՝ ապահովելու համար, որ պլաստիկ նյութը սահուն հոսի յուրաքանչյուր խոռոչի մեջ և սառեցման գործընթացն արագ ու միատեսակ լինի։ Բացի այդ, կաղապարը պետք է պատրաստվի այնպիսի նյութերից, որոնք դիմանում են ներարկման ձուլման գործընթացում կիրառվող բարձր ջերմաստիճաններին ու ճնշմանը։
Քանի որ ներարկման գործընթացում կաղապարը բազմակի օգտագործման է, դրանով կարելի է բազմաթիվ նույնական դետալներ պատրաստել։ Կաղապարը լավ վիճակում պահելու և բարձրորակ դետալներ արտադրելը շարունակելու համար այն կարող է պահանջել պարբերական մաքրում և սպասարկում։
Երկթիթեղ կաղապար
Ջերմապլաստիկ պոլիմերների ներարկման ժամանակ երկթիթեղ կաղապարը բնորոշ տեսակ է։ Այն բաղկացած է ձուլման մեքենայի երկու սալերին ամրացված երկու մասից՝ խոռոչի կեսից և միջուկի կեսից։ Այն կոչվում է երկթիթեղ կաղապար, քանի որ ունի երկու մասից բաղկացած կառուցվածք՝ կաղապարի երկու հատվածները բաժանող գծով։
Երկթիթեղ կաղապարի նպատակը հալված պլաստիկը պահանջվող վերջնական ձևով ձուլելն է։ Պլաստիկ նյութը բաժանման գծի վրա գտնվող դարպասի միջով ներարկվում է կաղապարի խոռոչի կեսի մեջ։ Խոռոչը լցվում է պլաստիկ նյութով, որն այնուհետև սառչում և պնդանում է։ Կաղապարի երկու կեսերը բացվելուց հետո պատրաստի արտադրանքը դուրս է բերվում։
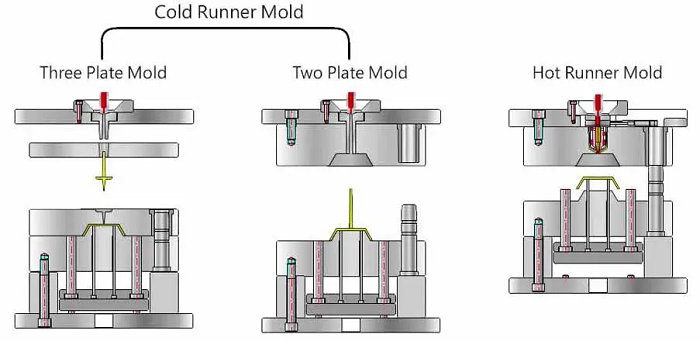
Քանի որ այն պահանջում է ընդամենը երկու թիթեղ և մի քանի պարզ բաղադրիչ, երկթիթեղ կաղապարը համեմատաբար պարզ ու մատչելի տեսակ է։ Այն լավ է աշխատում պարզ երկրաչափությամբ բաղադրիչների համար, օրինակ՝ հարթ կամ կլորացված կորերով մասերի։
Սակայն այն կարող է հարմար չլինել ավելի բարդ երկրաչափությամբ դետալների համար, քանի որ նման դեպքերում խոռոչը պլաստիկով լցնելը կարող է դժվար լինել։ Ներարկման ձուլման մեջ երկթիթեղ կաղապարը բազմակողմանի և հաճախ օգտագործվող տարբերակ է, հատկապես պարզ դետալների ու փոքր արտադրական խմբաքանակների համար։
Երեք թիթեղով կաղապար
Երեք թիթեղով կաղապարը ջերմապլաստիկ պոլիմերների ներարկման ձուլման մեջ օգտագործվող կաղապարներից է։ Երկթիթեղ կաղապարի համեմատ այն ավելի շատ հնարավորություններ ու ճկունություն ունի, քանի որ բաղկացած է երեք թիթեղից՝ երկու շարժական և մեկ անշարժ։
Երեք թիթեղով կաղապարի նպատակն է ներարկման ձուլմամբ պատրաստվող պլաստիկե դետալները ձևավորել պահանջվող վերջնական տեսքով։ Պլաստիկ նյութը բաժանման գծի վրա գտնվող դարպասի միջով ներարկվում է կաղապարի խոռոչի կեսի մեջ։
Հալված պլաստիկը կաղապարի խոռոչի մեջ մտնելուց հետո երկու շարժական թիթեղները բաժանվում են անշարժ թիթեղից՝ թույլ տալով պլաստիկե առարկան արտանետել կաղապարից։ Երեք թիթեղով կաղապարի երրորդ թիթեղը, որը տեղադրված է խոռոչի և միջուկի կեսերի միջև, կոչվում է հոսքուղու թիթեղ կամ ենթաթիթեղ։
Այս թիթեղի միջոցով կարելի է ստեղծել եզակի հոսքուղիների համակարգ, որը պլաստիկ նյութի հոսքն ուղղում է մեկ խոռոչի տարբեր խոռոչներ կամ տեղամասեր։ Արդյունքում ներարկման ձուլման գործընթացը կարող է լինել ավելի ճկուն և արդյունավետ։
Երեք թիթեղով կաղապարը հաճախ օգտագործվում է ավելի մեծ արտադրանքներ պատրաստելիս, երբ երկթիթեղ կաղապարի կիրառումը կհանգեցներ կաղապարի ավելի մեծ չափի կամ կպահանջեր լրացուցիչ տարրերի տեղադրում, օրինակ՝ բարձրացուցիչների։ Կաղապարի նախագծում մի քանի խոռոչ ներառելով՝ երեք թիթեղով կաղապարը կարող է մեկ ցիկլի ընթացքում տարբեր դետալներ արտադրել։
Երեք թիթեղով կաղապարը բազմակողմանի և արդյունավետ տեսակ է, որը հաճախ օգտագործվում է ներարկման ձուլման գործընթացում, հատկապես մեծ դետալների և արտադրական խմբաքանակների համար։
Լցման անցուղու և հոսքուղու վերօգտագործումը երկթիթեղ և երեք թիթեղով կաղապարներում
Ներարկման ձուլման ժամանակ լցման անցուղու և հոսքուղու վերօգտագործման ծավալը կախված է օգտագործվող նյութից, դետալի երկրաչափությունից և պատրաստի արտադրանքի պահանջվող հատկություններից։ Ներարկման ձուլման ոլորտում լցման անցուղին ու հոսքուղին հաճախ վերօգտագործվում են, քանի որ դա կարող է նվազեցնել ծախսերն ու թափոնները։
Բացի այդ, երկթիթեղ կաղապարում լցման անցուղին և հոսքուղին սովորաբար ամրացված են ձուլված արտադրանքին, և ամբողջ հավաքվածքը արտանետվում է կաղապարից։ Այնուհետև արտադրանքը կարելի է ձեռքով առանձնացնել լցման անցուղուց ու հոսքուղուց, որոնք կարող են օգտագործվել ձուլման այլ ցիկլերում։
Լցման անցուղին ու հոսքուղին կրկին օգտագործելու համար կարող են պահանջվել լրացուցիչ մշակման գործողություններ, ներառյալ մանրացում կամ կրկին հալեցում, որպեսզի նյութը վերօգտագործման համար համապատասխան վիճակում լինի։ Երեք թիթեղով կաղապարում արտանետման գործընթացը լցման անցուղին ու հոսքուղին առանձնացնում է ձուլված առարկայից, իսկ լցման անցուղին հաճախ կրկին օգտագործվում է հաջորդ ձուլման ցիկլերում։
Հոսքուղու թիթեղը սովորաբար անջատվող է, ինչը հեշտացնում է հոսքուղիների համակարգին հասնելն ու լցման անցուղին և հոսքուղին կրկին օգտագործելը։ Կարևոր է հիշել, որ դրանց վերօգտագործումը կարող է զգալիորեն ազդել վերջնական արտադրանքի միատեսակության և որակի վրա։
Այնուամենայնիվ, վերօգտագործված նյութերը կարող են ունենալ աղտոտվածություն կամ միատեսակության խնդիրներ, որոնք ազդում են պլաստիկ նյութի ամրության կամ դիմացկունության վրա։ Հետևողական և բարձրորակ արտադրանք ստանալու համար անհրաժեշտ է շարունակաբար վերահսկել ձուլման գործընթացն ու վերամշակված նյութի որակը։
Ընդհանուր առմամբ, ներարկման ձուլման ոլորտում լցման անցուղին ու հոսքուղին կրկին օգտագործվում են երկթիթեղ և երեք թիթեղով կաղապարներում, ինչը կարող է նվազեցնել ծախսերն ու թափոնները։ Վերջնական արտադրանքի որակն ու հատկությունները պահպանելու համար անհրաժեշտ է ուշադիր պլանավորում և կառավարում։
Ներարկման ձուլման մեքենաներ
Ներարկման ձուլման գործընթացում օգտագործվում են հետևյալ մեքենաները․
Ներարկման միավորներ
Ներարկման միավորը, որը հալեցնում և պլաստիկ նյութը ներարկում է կաղապարի մեջ, ներարկման ձուլման մեքենայի կարևոր մասն է։ Տիպիկ բաղադրիչներն են գլանը, տաքացուցիչը, պտուտակը կամ մխոցը, ձագարը և ներարկման միավորը։
Գլանի մեջ մտնելուց առաջ պլաստիկ նյութը նախ լցվում և պահվում է ձագարում։ Շարժվող պտուտակը կամ մխոցը և տաքացուցիչի ջերմությունը հալեցնում ու միատարրացնում են պլաստիկը գլանի ներսում։ Առաջ շարժվելիս պտուտակը կամ մխոցը հալված պլաստիկ նյութը դարպասի միջով ներարկում է կաղապարի մեջ։
Ներարկման միավորի նպատակը ներարկման ձուլման գործընթացի ողջ ընթացքում պլաստիկ նյութի ջերմաստիճանը, ճնշումը և հոսքի արագությունը ճշգրիտ կարգավորելն է։ Սա երաշխավորում է պլաստիկ նյութի միատեսակ համասեռացումը, ճիշտ հալեցումը և կաղապարի մեջ ներարկումը։
Հնարավոր է նաև փոխել ներարկման միավորի արագությունը, ճնշումն ու ծավալը, ինչը կարևոր է բարդ երկրաչափությամբ կամ ճշգրիտ թույլատրելի շեղումներ պահանջող առարկաներ ձուլելիս։ Կախված կոնկրետ կիրառությունից՝ ներարկման միավորի տեսակն ու չափը կարող են տարբեր լինել․ որոշ մեքենաներ նախատեսված են մեծածավալ արտադրության, իսկ մյուսները՝ ճշգրիտ կամ փոքրածավալ ձուլման համար։
Ներարկման միավորը կարևոր է բարձրորակ պլաստիկե արտադրանք ստանալու համար և հաճախ ներարկման ձուլման մեքենայի արդյունավետությունն ու հնարավորությունները որոշող ամենակարևոր բաղադրիչներից մեկն է։
Հանդիպումների ժամանակ
Ներարկման ձուլման սարքը՝ հետադարձ շարժումով պտուտակային մեքենան, հալեցնում և պլաստիկ նյութը ներարկում է կաղապարի մեջ՝ օգտագործելով հետադարձ շարժումով պտուտակ։ Իր բազմակողմանիության, արդյունավետության և բարձրորակ պլաստիկե արտադրանք արտադրելու կարողության շնորհիվ այս սարքավորումը լայնորեն օգտագործվում է ներարկման ձուլման ոլորտում։
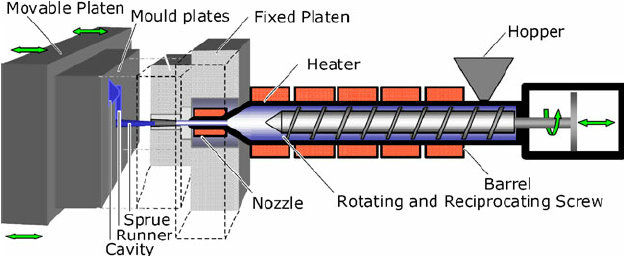
Իդեալական դեպքում ներարկման ձուլման ժամանակ ջերմապլաստիկ նյութերը հալեցվում և ներարկվում են կաղապարի մեջ՝ հետադարձ շարժումով պտուտակային մեքենայի օգնությամբ։ Պլաստիկի հատիկները պտուտակով սնուցվում են մեքենայի գլան, որտեղ հալվում են ջերմության և ճնշման ազդեցությամբ։
Հալվելուց հետո պլաստիկը պտուտակի միջոցով բարձր ճնշմամբ ներարկվում է կաղապարի մեջ՝ պատրաստի արտադրանքին ցանկալի ձևը տալու համար։
Պտուտակային նախապլաստիֆիկացման մեքենա կամ երկաստիճան մեքենա
Երկաստիճան մեքենան ներարկման ձուլման մեքենա է, որն օգտագործում է երկու անկախ ներարկման միավոր․ մեկը՝ պլաստիկ նյութը հալեցնելու, մյուսը՝ այն կաղապարի մեջ ներարկելու համար։
Պլաստիկ նյութի հալեցումն ու ներարկման նախապատրաստումը կոչվում են առաջին փուլ կամ «պլաստիֆիկացում»։ Այս փուլում հետադարձ շարժումով պտուտակը ջերմություն և ճնշում է ստեղծում՝ պլաստիկը հալեցնելու համար, մինչ նյութը սնուցվում է մեքենայի հիմնական ներարկման միավոր։
Հալված պլաստիկ նյութը կաղապարի մեջ մղվում է երկրորդ փուլում, որը կոչվում է նաև «չափաբաժնի չափում»։ Այս փուլում հալված պլաստիկը հիմնական ներարկման միավորից տեղափոխվում է երկրորդային ներարկման միավոր, որտեղ այն բարձր ճնշմամբ ներարկվում է կաղապարի մեջ։
Երկաստիճան մեքենաները հաճախ օգտագործվում են մեծ և բարդ մասեր արտադրելու համար, քանի որ ապահովում են ձուլման գործընթացի ավելի լավ կառավարում և թույլ են տալիս պլաստիկ նյութը կաղապարի մեջ ավելի ճշգրիտ ներարկել։
Հաղթահարում եմ խոչընդոտները
Ներարկմամբ ձուլված դետալներ պատրաստելու համար օգտագործվում են հետևյալ սեղմման միավորները․
Թզուկ հարթավայրեր
Ներարկման գործընթացի ընթացքում կաղապարի երկու մասերն իրար պահելու համար ներարկման ձուլման մեջ օգտագործվում են տոգլային սեղմակներ։ Դրանք նախատեսված են մեծ սեղմման ուժ ստեղծելու համար, որպեսզի հալված պլաստիկի ներարկման ընթացքում կաղապարը փակ և ճիշտ դիրքում մնա։
Տոգլային սեղմակները լծակային համակարգով մեծացնում են կաղապարին փոխանցվող սեղմման ուժը։ Սեղմակը միացնելիս լծակային համակարգը մեխանիկական առավելություն է ստեղծում՝ մեծացնելով կաղապարի վրա գործադրվող ուժը։ Արդյունքում սեղմակները փոքր մուտքային ուժով կարող են մեծ ուժ գործադրել։
Բացի այդ, ներարկման ձուլման մեջ նախընտրելի են տոգլային սեղմակները, քանի որ ապահովում են ամուր և հուսալի բռնող ուժ, որը կարելի է հարմարեցնել ձուլման գործընթացի կոնկրետ կարիքներին։ Դրանք նաև արագ միացվում և անջատվում են և պարզ են օգտագործման համար, ինչը կրճատում է ձուլման գործընթացի ընդհանուր ցիկլի տևողությունը։
Հրաշալի ճամբարներ
Հիդրավլիկ սեղմակները հաճախ կիրառվում են ներարկման ձուլման մեջ՝ գործընթացի ընթացքում կաղապարի երկու կեսերն իրար պահելու համար։ Հիդրավլիկ ճնշմամբ դրանք կաղապարի վրա մեծ սեղմման ուժ են գործադրում և պահում այն ամուր փակ ու հավասարեցված՝ հալված պլաստիկի ներարկման ընթացքում։
Սեղմման մեխանիզմում օգտագործվող սովորական հիդրավլիկ համակարգը բաղկացած է հիդրավլիկ պոմպից, կառավարման փականներից և գլաններից։ Հիդրավլիկ համակարգը միացնելիս գլանները շարժում են սեղմման սալը կամ կաղապարի ամրացման թիթեղը՝ այդ ընթացքում ճնշում գործադրելով կաղապարի վրա։
Հիերոգլիֆներ
Ներարկման ձուլման նախագծի ընթացքում կաղապարի երկու մասերն իրար պահելու համար ներարկման ձուլման մեջ կիրառվում են հիդրոմեխանիկական սեղմակներ, որոնք հայտնի են նաև որպես տոգլային օժանդակ սեղմակներ։
Հիդրոմեխանիկական սեղմակները համակցում են հիդրավլիկ և մեխանիկական սեղմման մեթոդների առավելությունները․ սեղմման գործընթացը սկսվում է հիդրավլիկ համակարգով, իսկ սեղմման ուժն ավելացվում և պահպանվում է մեխանիկական տոգլային մեխանիզմով։
Սեղմման ուժը ստեղծվում է հիդրավլիկ գլանով, որը սեղմման սալը շարժում է դեպի անշարժ սալը։ Սեղմման որոշակի ուժի հասնելուց հետո հիդրավլիկ գլանն արգելափակվում է, և մեխանիկական տոգլային մեխանիզմը շարունակում է գործադրել սեղմման ուժը։







