
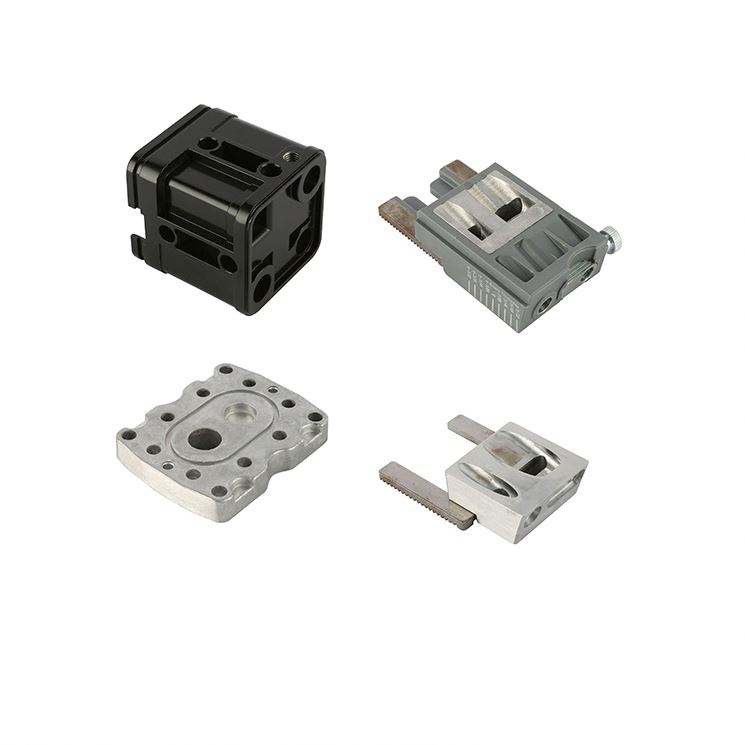
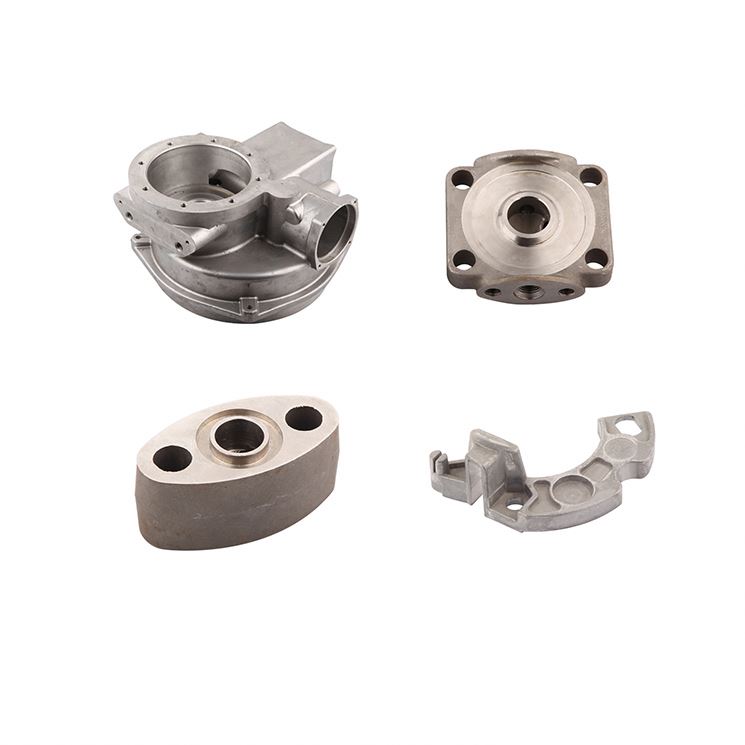
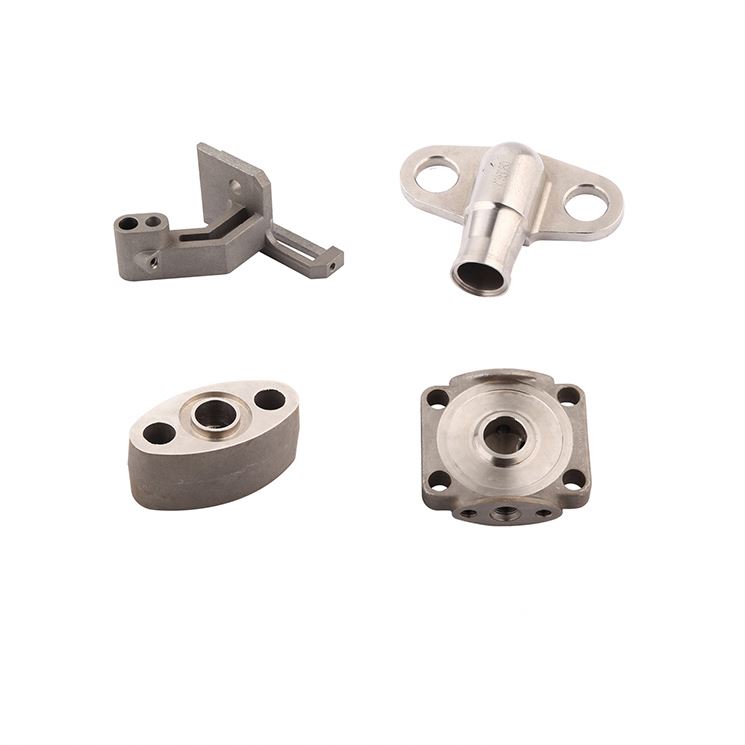
Rozsdamentes acél nyomásos öntése
A rozsdamentes acél népszerű anyag az öntvénygyártásban. Fő különbsége más vasötvözetekhez képest a stabil passziváló réteg, amely megóvja a nedvességtől és a levegőtől. Emellett kiváló korrózióállósággal rendelkezik, ezért számos felhasználási területre ideális. Íme minden, amit a rozsdamentes acél nyomásos öntéséről tudni érdemes:
A rozsdamentes acél öntésének jelentése
A rozsdamentes acél öntése, más néven precíziós rozsdamentesacél-öntés, olyan ipari eljárás, amelynek során olvadt rozsdamentes acélt öntenek egy modellbe vagy több öntőforma-üregből álló rendszerbe, hogy készterméket állítsanak elő. Az eljárás azzal kezdődik, hogy az öntőforma üregeit a végtermék kívánt alakjára készítik el.
Ezután a szükséges rozsdamentes acélt felhevítik, amíg meg nem olvad. Így a szilárd fém folyékony halmazállapotúvá válik.
A krómacél-feldolgozással ellentétben ez az eljárás pontosabb méretű termékeket eredményez, és kiküszöböli az utólagos megmunkálás szükségességét.
A precíziós rozsdamentesacél-öntés anyagminőségei
A rozsdamentes acél alacsony széntartalmú acélfajta. Kis mennyiségű krómot is tartalmaz, amely króm-oxid-réteget képez. Ez a réteg felelős a rozsdamentes acél kiváló korrózióállóságáért, valamint azért, hogy oxigén jelenlétében is ellenálló maradjon. A precíziós rozsdamentesacél-öntéshez többek között az alábbi anyagokat használják:
- Duplex rozsdamentes acél
- Ausztenites rozsdamentes acél
- Martenzites rozsdamentes acél
- Kiválásos keményítésű rozsdamentes acél
- Ferrites rozsdamentes acél
A rozsdamentes acél öntésének folyamata
A precíziós öntés során viaszmodellt készítenek, amelyet kerámia bevonattal vesznek körül, így kialakítva a kerámia öntőformát. A viaszt megolvasztva eltávolítják, a kerámiabevonat pedig formaként marad vissza. Ezután az olvadt rozsdamentes acélt a formába öntik, így készül el az öntött rozsdamentes acél alkatrész. Miután a fém lehűlt és megszilárdult, eltávolítják a formát.
A precíziós rozsdamentesacél-öntvények alkalmazásai
Különleges fizikai tulajdonságai miatt számos iparágban használnak rozsdamentes acélt. Néhány ipari alkalmazási terület:
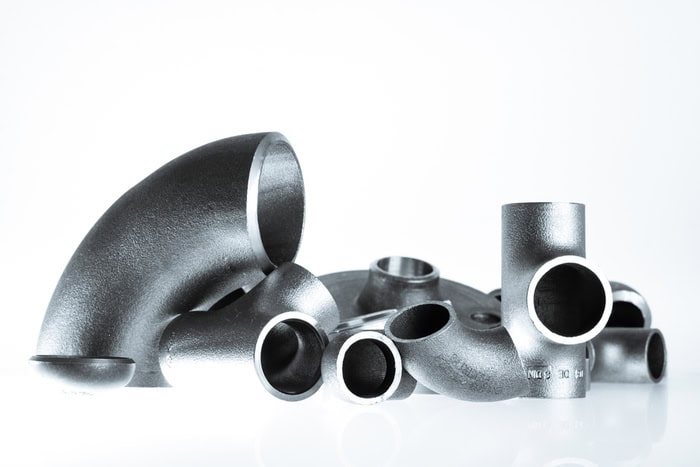
Csőszerelvények: A csőszerelvényeket számos iparágban használják az áramlás szabályozására, a csövek összekötésére vagy a csővezeték irányának megváltoztatására. Kis sorozatok gyártására a rozsdamentes acél öntése a legköltséghatékonyabb eljárás.
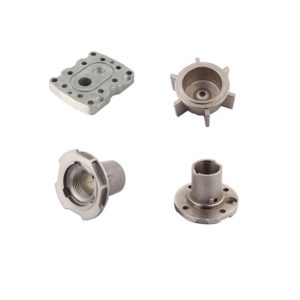
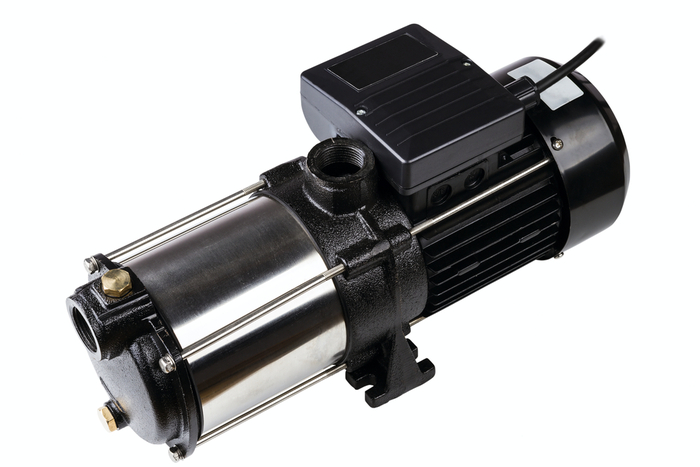
Szelep- és szivattyúalkatrészek: Ezek számos berendezés működéséhez elengedhetetlenek. A rozsdamentes acél öntésével összetett, a szelepekhez és szivattyúkhoz megfelelő alakú alkatrészek készíthetők. Az így előállított alkatrészek közé tartozik például a szelepház, a szivattyú járókereke és a szelepfedél.
Tengeri alkalmazások: Korrózióállósága és magas hőállósága miatt számos acélötvözetet használnak tengeri alkatrészek gyártásához.
Élelmiszer-feldolgozó gépek: Rozsdásodással szembeni ellenálló képessége miatt a rozsdamentes acélból precíziós öntéssel készült alkatrészeket szinte minden élelmiszer-feldolgozó berendezésben alkalmazzák. Ilyen alkatrészekre példa a kávéfőzőgépek rozsdamentes acélból öntött elemei.
A rozsdamentes acél öntési módszerei
Az alábbiak a rozsdamentes acél öntésének főbb eljárásai:
Rozsdamentes acél centrifugális öntése: A centrifugális öntés az egyik legkiemelkedőbb öntési módszer. A nyomást és gravitációt alkalmazó eljárásoktól eltérően centrifugális erőt használ. Ezért kiválóan alkalmas üreges szerkezetek és hengeres alkatrészek készítésére.
Az eljárás során hengeres formákat készítenek, az öntvények előállításához pedig centrifugális erőt alkalmaznak. Az öntőformák tartós fémből, általában vasból vagy acélból készülnek.
A centrifugális öntvények kétféleképpen készíthetők: függőleges vagy vízszintes centrifugális öntéssel. A különbség a hengeres formák helyzetében rejlik. A függőleges eljárásban a gépek függőlegesen forgatják a hengeres formákat, míg a vízszintes eljárás során vízszintesen.
Rozsdamentes acél homoköntése: Egyedi alkatrészek készítéséhez homokformákat használnak. A homoköntvények előnye, hogy magas hőmérsékletnek is ellenállnak.
Rozsdamentes acél precíziós öntése: Ennél a műszaki eljárásnál a forma üregei habból vagy viaszból készülnek. Az alakzatot tűzálló anyaggal vonják be, így létrehozva a formát. Ezután a formaüregbe öntött olvadt fém megolvasztja a viaszt. Végül az öntvény lehűl és megszilárdul.
Rozsdamentes acél folyamatos öntése: Ezt szálöntésnek is nevezik. Az ipari gyártási folyamatokban gyakran alkalmazzák meghatározott hosszúságú rozsdamentes acél öntésére. Ehhez az olvadt acélt egy üstbe vezetik, ahonnan egy függőleges formába jut. A forma hűtőrendszere lehűti és megszilárdítja az olvadt acélt. A módszer fő előnye a minimális anyagveszteség, a nagy termelékenység és a kiváló minőségű öntvények előállítása.
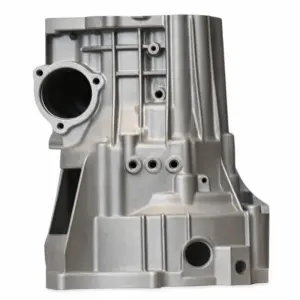
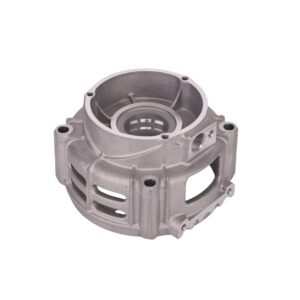
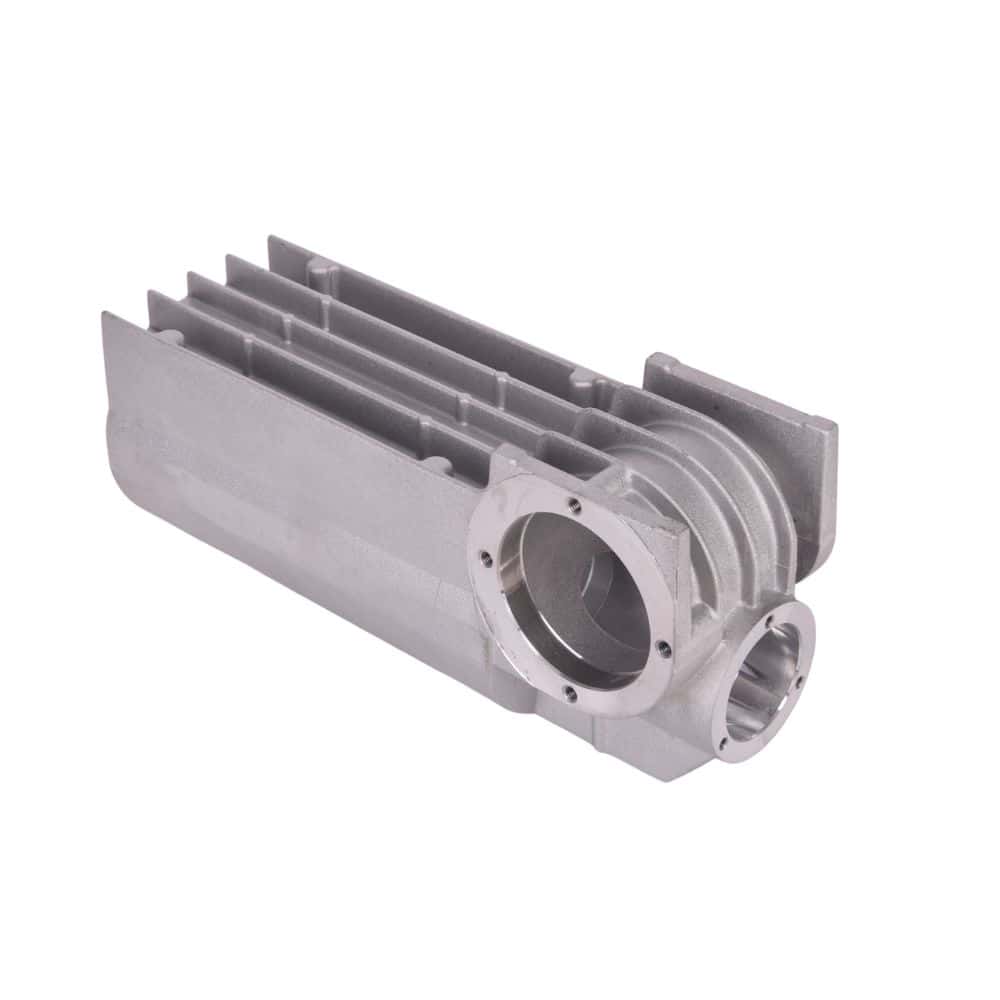
Rozsdamentes acél nyomásos öntése: Ez az egyik legkedveltebb és legköltséghatékonyabb gyártási módszer közel kész alakú, kiváló minőségű fémöntvények előállítására. Az eljárás során nagy nyomással olvadt rozsdamentes acélt juttatnak az öntőforma üregébe. Az üreg kialakításához a kívánt formájú szerszámacél öntőformákat használják. Miután az olvadt fém betölti a formát, gyorsan lehűl és megszilárdul, így létrejön a kívánt alakú öntvény.
Rozsdamentes acél saroköntvény: Az eljárással készült termékek saroköntvények, amelyeket főként szállítókonténerek megerősítésére használnak. Nyolcas készletekben kaphatók.
Rozsdamentes acél viaszveszejtéses öntése: Az eljárás során olvadt rozsdamentes acélt öntenek viaszformákba. A viaszmintákat ezután formákba helyezik. Ezt követően felmelegítik a viaszmodellt, hogy a viasz megolvadjon, majd eltávolítják, miután az alakzat elkészült. Az eljárás neve onnan ered, hogy a viaszt eltávolítják.
A viaszveszejtéses öntőminták alapvetően kétféleképpen készíthetők: közvetlenül vagy közvetve. Az első esetben a mintákat viaszból készítik, a másodikban viaszmodellek másolatait használják.
Rozsdamentes acél nyomásos öntése
A nyomásos öntés összetett és precíz eljárás, amellyel pontos méretű rozsdamentesacél-alkatrészek készíthetők. Az eljárás során újrafelhasználható öntőformákat, úgynevezett szerszámokat használnak; innen ered a nyomásos öntés elnevezés. Az eljáráshoz többek között nyomásos öntőgépekre és kemencékre van szükség.
Az öntés során a rozsdamentes acélt magas hőmérsékleten kemencében megolvasztják. Ezután az olvadt fémet a szerszámba öntik, majd hagyják lehűlni és megszilárdulni.
Kétféle nyomásos öntőgép létezik: az első a melegkamrás gép, amely alacsony olvadáspontú ötvözetek előállítására alkalmas. A másik a hidegkamrás gép, amelyet magas olvadáspontú ötvözetek gyártásához használnak.
A precíziós rozsdamentesacél-öntés előnyei
A különböző ötvözetekből készült precíziós rozsdamentesacél-öntvények számos előnnyel járnak, például:
- Kiváló korrózióállóság
- Rugalmas méretválaszték
- Szűk tűrések
- Hőállóság
- Összetett alakzatok előállítására alkalmas
- Öntés után minimális felületi megmunkálást igényel