
A sorozatgyártásra szánt fröccsöntést és a prototípus-fröccsöntést a szerszámkészítés célja különbözteti meg. Az előbbi a nagy volumenű gyártás előfeltétele, míg az utóbbi – amelyet gyors fröccsöntésnek is neveznek – gyorsan készít pontos, működőképes alkatrészeket, így a csapatok tovább finomíthatják a terveket. Olvasson tovább, és megtudhatja, miért a prototípus-fröccsöntés a legjobb segítség a tömeggyártás előtti döntéshozatalban.
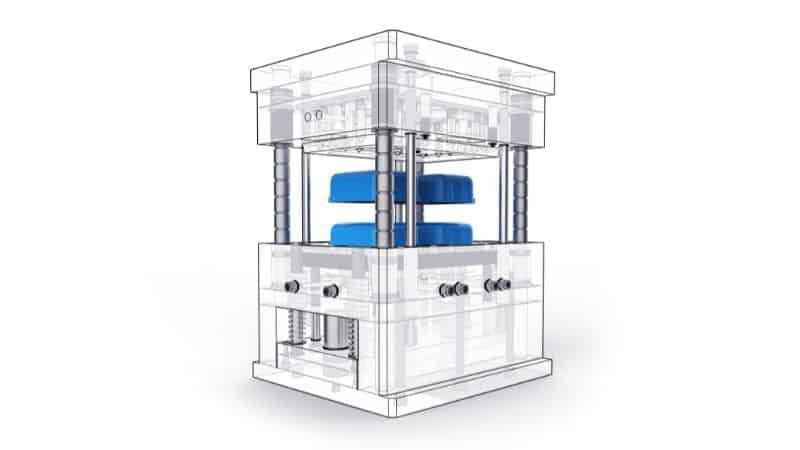
Prototípus- és sorozatgyártási fröccsöntés
Bár a prototípus- és a sorozatgyártási fröccsöntés alapfolyamata azonos – olvadt műanyagot fecskendeznek a szerszámba –, céljuk eltérő. Az összehasonlítás szemléltetésére íme a két gyártási módszer egymás melletti összevetése.
| Jellemző | Prototípus-fröccsöntés | Sorozatgyártási fröccsöntés |
|---|---|---|
| Szerszám anyaga | Alumínium vagy lágyacél | Edzett acél |
| Jellemző mennyiség | 500 darab alatt | Több ezertől több millióig |
| Átfutási idő | 1–4 hét | Néhány héttől több hónapig |
| Szerszám élettartama | Rövid távú (több száz ciklus) | Hosszú távú (több mint 100 000 ciklus) |
| Elsődleges cél | Tervellenőrzés, működési tesztelés | Költséghatékony, nagy volumenű gyártás |
A prototípus-fröccsöntés általában kevésbé tartós szerszámokat használ a gyorsaság és a rugalmasság érdekében, és a tervezési kockázatok csökkentése érdekében magasabb darabköltséget vállal. A sorozatgyártási fröccsöntés tartós, precíz szerszámokba fektet, hogy a termék hosszú élettartama alatt minimalizálja a darabköltséget. Az egyik módszerről a másikra való áttérés jelenti a sikeres fejlesztés és a teljes léptékű gyártás közötti kulcsfontosságú mérföldkövet.
A prototípus-fröccsöntési szolgáltatás előnyei
Tervellenőrzés és működési tesztelés
A prototípus-fröccsöntéssel a mérnökök olyan alkatrészeket gyárthatnak, amelyek formájukban, illeszkedésükben és működésükben szorosan megfelelnek a végterméknek. A tömeggyártásra szánt anyagokkal azonos vagy azokhoz hasonló anyagok használatával a csapatok valós körülmények között tesztelhetik a mechanikai szilárdságot, a tűréseket és a teljesítményt.
A működési tesztelés megbízhatóbbá válik, mivel a fröccsöntött prototípusok felületi minősége és méretei egyenletesek. Ez segíti az olyan tervezési hibák korai felismerését, mint a falvastagság egyenetlensége, a gyenge illesztések vagy az összeszerelési problémák.
Az eljárás az iteratív tervezést is támogatja, így a szerszám kisebb módosításaival több fejlesztési kör is megvalósítható. A tervezők összehasonlíthatják az egyes változatok adatait, és magabiztosan dönthetnek arról, mikor áll készen a terv a gyártásra. Ez az ellenőrzési lépés csökkenti a költséges utólagos átdolgozás kockázatát a gyártás felfuttatásakor, ami jelentős mértékben előnyös az egyedi fröccsöntés nem szabványos tervei esetében.
Anyag- és folyamatpontosság
Ez a módszer rugalmas anyagválasztást és pontos folyamatszabályozást tesz lehetővé, így jól utánozhatók vele a gyártási körülmények. A gyártók különböző gyantákat – például ABS-t, polipropilént vagy nejlont – tesztelhetnek a teljesítménybeli eltérések felmérésére, és annak biztosítására, hogy a prototípusanyag viselkedése tükrözze a végtermék gyártási jellemzőit.
A prototípus-szerszámok a teljes léptékű gyártáshoz hasonló folyamatbeállításokat is lehetővé tesznek, például a nyomás, a hőmérséklet és a ciklusidő módosítását. Ezek az ellenőrzött próbák javítják a folyamat kiszámíthatóságát, és csökkentik a későbbi beállítási hibák kockázatát. Így a csapatok megbízható adatokhoz jutnak, miközben a fejlesztés hatékony és pontos marad.
A prototípus-fröccsöntésben használt műanyagok
Hőre lágyuló műanyagok kiválasztása
A prototípus-fröccsöntésben leggyakrabban hőre lágyuló műanyagokat használnak, mivel melegítéskor meglágyulnak, lehűtve pedig kémiai változás nélkül megszilárdulnak. Ez a tulajdonság megkönnyíti az újrafeldolgozást, és gyors gyártási ciklusokat tesz lehetővé.
A gyakori hőre lágyuló műanyagok közé tartozik az ABS, a polipropilén, a polikarbonát, a nejlon és az acetál. Mindegyik más-más egyensúlyt kínál a szilárdság, a rugalmasság és a költség között.
- Az ABS szilárd, sima felületű prototípusok készítésére alkalmas, de hőállósága korlátozott.
- A polipropilén szívós, rugalmas és költséghatékony, ezért ideális élő zsanérokhoz és csomagoláshoz.
- A polikarbonát ütésálló, átlátszó és hőálló, ezért átlátszó, tartós és sterilizálható prototípusokhoz is megfelelő.
- A nejlon kiváló kopásállóságot és szilárdságot biztosít olyan funkcionális alkatrészekhez, mint a fogaskerekek és a csapágyak.
- Az acetál (POM) kis súrlódású, merev és mérettartó, ezért ideális precíziós mozgó alkatrészekhez, például görgőkhöz és rögzítőelemekhez.
A hőre lágyuló műanyagokból olyan műanyag alkatrészek is készíthetők, amelyek kizárólag a végfelhasználási tulajdonságok tesztelésére szolgálnak. A mérnökök gyakran a tervezett gyártási anyaghoz hasonló minőséget választanak, hogy ellenőrizzék a szerkezeti integritást és a teljesítményt.
Az anyagválasztást befolyásoló tényezők
A prototípus-fröccsöntéshez használt anyag kiválasztása a mechanikai követelményektől, az alkatrész kialakításától és a várható használati körülményektől függ. A mérnökök a szilárdságot, a hőmérsékleti határokat és a mérettartást a költséggel és a szerszám élettartamával vetik össze.
A működési teszteléshez gyakran olyan anyagokat választanak, amelyek megfelelnek a végtermék gyártásához használt műgyantának, így a teljesítmény előre jelezhető. Az esztétikai szempontok – például az átlátszóság, a szín vagy a textúra – szintén befolyásolják a választást.
A gyártási tényezők, például a ciklusidő és a szerszámkopás szintén hatással vannak a döntésekre. Az olyan abrazív töltőanyagokat tartalmazó műanyagok, mint az üvegszállal erősített nejlon, megrövidíthetik a szerszám élettartamát és növelhetik a szerszámköltséget, míg a lágyabb műanyagok könnyebben folynak.
Prototípusszerszám készítése és tervezése
CAD-modell kidolgozása
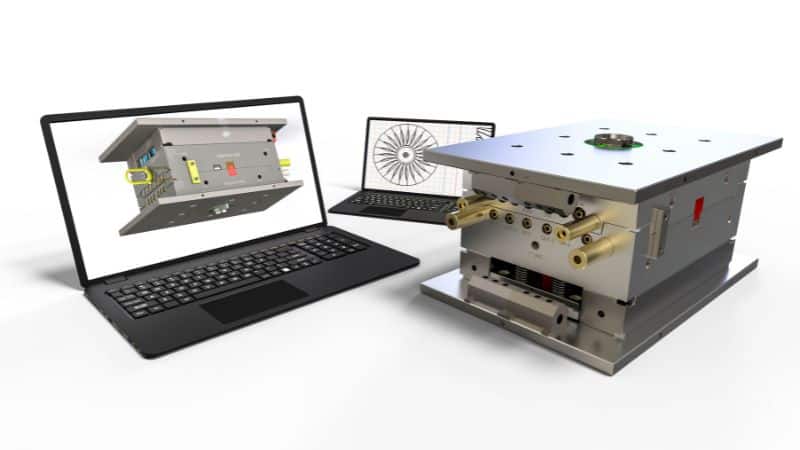
A mérnökök a prototípusszerszám készítését az alkatrész alakját, jellemzőit és méreteit meghatározó CAD-modellel kezdik. A modellnek tartalmaznia kell a működés szempontjából fontos részleteket – például a falvastagságot, a kihúzási szögeket és az alámetszéseket –, hogy biztosítsa a szerszám megfelelő kitöltését és a darab kilökését. Azt is figyelembe kell venni, hogyan kezelik az olyan jellemzőket, mint az alámetszések; a prototípusszerszámoknál gyakran egyszerűsített megoldásokat, például kézi betéteket vagy magcsapokat alkalmaznak a rugalmasság és a költséghatékonyság érdekében.
Ebben a szakaszban a tervezőcsapatok gyakran parametrikus modellezőszoftverrel dolgoznak, hogy gyorsan módosíthassanak a különböző tesztekhez vagy anyagokhoz. A CAD-modell változtatásai azonnal megmutatják, hogyan befolyásolják a módosítások az alkatrész geometriáját és a szerszám kialakítását.
A legfontosabb szempontok:
- Anyagzsugorodás: A méretek módosítása a lehűlés utáni hőösszehúzódás figyelembevételével.
- Beömlő elhelyezése: Annak meghatározása, hol jusson az olvadt műanyag az üregbe.
- Szerszám osztósíkjai: Tiszta illeszkedés biztosítása a sorja és az alakváltozás elkerülésére.
A pontos CAD-adatok gördülékeny szerszámgyártást tesznek lehetővé, és csökkentik a prototípus-készítés későbbi szakaszaiban szükséges utómunkát.
Alkatrésztervek és tűrések
Az alkatrész geometriájának és tűréseinek pontossága határozza meg, hogy a prototípusdarabok megfelelnek-e a gyártási minőségnek. A szűk tűrések lehetővé teszik az összeállítások, az illeszkedés és a valós körülmények közötti teljesítmény pontos tesztelését.
A szerszám készítésekor a tervezők egyensúlyt teremtenek a gyárthatóság korlátai és a funkcionális követelmények között. A túl szigorú tűrések növelhetik a megmunkálás idejét és költségét, a túl lazák viszont gyenge eredményeket hozhatnak a prototípus értékelése során.
A mérnökök koordináta-mérőgépekkel (CMM) vagy 3D-szkennerekkel ellenőrzik a méreteket. Azt is megvizsgálják, hogyan befolyásolják a vetemedést vagy a zsugorodás mértékét a beömlők helyei, a kihúzási szögek és a hűtőcsatornák.
A geometria és a méretpontosság szabályozásával a prototípusszerszámok megbízható tesztalkatrészeket készítenek, amelyek segítenek ellenőrizni a terv szándékát és a gyárthatóságot is.
A prototípus-fröccsöntés folyamata
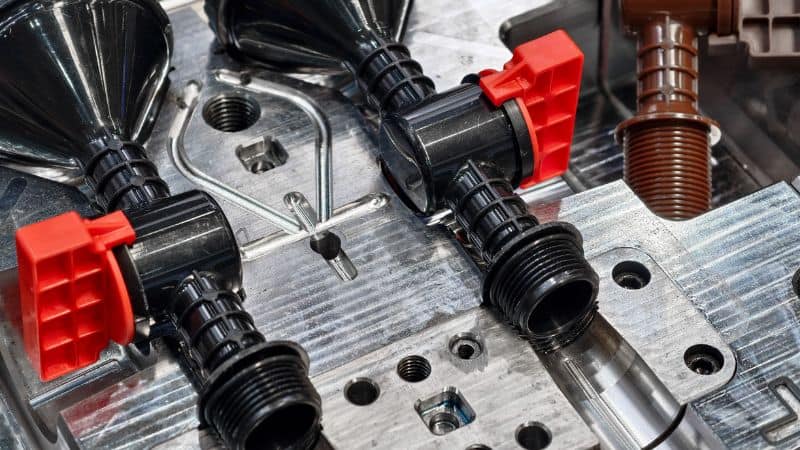
Lépésről lépésre
A fröccsöntési folyamat az alkatrész 3D-modelljének professzionális szoftverrel történő megtervezésével kezdődik. A modell alapján alumíniumból vagy sárgarézből CNC-megmunkálással készül a prototípusszerszám. Ezek a lágyabb fémek csökkentik a költségeket és az átfutási időt, miközben pontos és tartós, tesztelésre alkalmas szerszámot biztosítanak.
A kész szerszámot fröccsöntőgépbe helyezik. A kiválasztott hőre lágyuló műgyantát olvadáspontig melegítik, majd nyomás alatt a szerszám üregébe fecskendezik. A műanyag lehűl és az üreg alakjának megfelelően megszilárdul. Egy ciklus általában kevesebb mint egy percig tart, így hatékonyan több egyforma alkatrész készül.
A lehűlés után a szerszám kinyílik, a kilökőcsapok pedig kiemelik a kész alkatrészt. A mérnökök ezután eltávolítják a felesleges anyagot, majd ellenőrzik a prototípus pontosságát és felületi minőségét.
Összehasonlítás a 3D nyomtatással és a CNC-megmunkálással
A prototípus-fröccsöntés anyagviselkedés, pontosság és alkatrészenkénti költség tekintetében különbözik a 3D nyomtatástól és a CNC-megmunkálástól.
| Szempont | Fröccsöntés | 3D nyomtatás | CNC-megmunkálás |
|---|---|---|---|
| Felhasznált anyag | Gyártási minőségű hőre lágyuló műanyagok | Rétegezett polimerek vagy gyanták | Tömör anyagtömbök |
| Felületi minőség | Sima, egyenletes | Változó, gyakran érdes | Sima, de korlátozott formák |
| Pontosság | Nagy | Közepes | Nagy |
| Leginkább erre alkalmas | Funkcionális tesztelés, közepes sorozatnagyság | Korai tervellenőrzés | Szerkezeti prototípusok |
A 3D nyomtatás gyorsan és alacsony költséggel készít modelleket a forma és az illeszkedés ellenőrzéséhez, de a nyomtatott alkatrészek anyagszilárdsága és felületi minősége elmarad az öntött alkatrészekétől. A CNC-megmunkálással tartós prototípusok készíthetők, de összetett geometriák vagy több darab esetén költséges lehet. A fröccsöntés kiegyensúlyozott megoldást kínál: gyorsan készít valósághű alkatrészeket, amelyek a végtermék gyártási jellemzőit tükrözik.
Minőség-ellenőrzés és iteráció
A minőségértékelés az első öntött mintadarabok elkészülte után kezdődik. A csapatok ellenőrzik a méretpontosságot, keresik az olyan hibákat, mint a vetemedés vagy a beszívódás, továbbá összeszerelt állapotban is vizsgálják az illeszkedést és a működést. A prototípus-fröccsöntés egyenletessége ideálissá teszi a tűrések és az anyagteljesítmény ellenőrzésére.
Ha a tesztek problémát tárnak fel, a mérnökök módosítják a szerszám kialakítását, a feldolgozási hőmérsékletet vagy a fröccsnyomást. Mivel az alumíniumszerszámok könnyen megmunkálhatók, a változtatások hetek helyett órák alatt elvégezhetők. Ez gyors iterációt és tervellenőrzést tesz lehetővé.
A prototípus-fröccsöntési szolgáltatások gyakran részletes ellenőrzési jelentéseket és alkatrész-validációs adatokat is tartalmaznak. Ezek az ellenőrzések biztosítják, hogy mire megkezdődik a gyártószerszámok elkészítése, a terv műszaki és gyárthatósági szempontból is bizonyított legyen, így idő takarítható meg, és csökkenthető a későbbi, költséges újratervezés kockázata.
Alkalmazások és iparági felhasználási területek
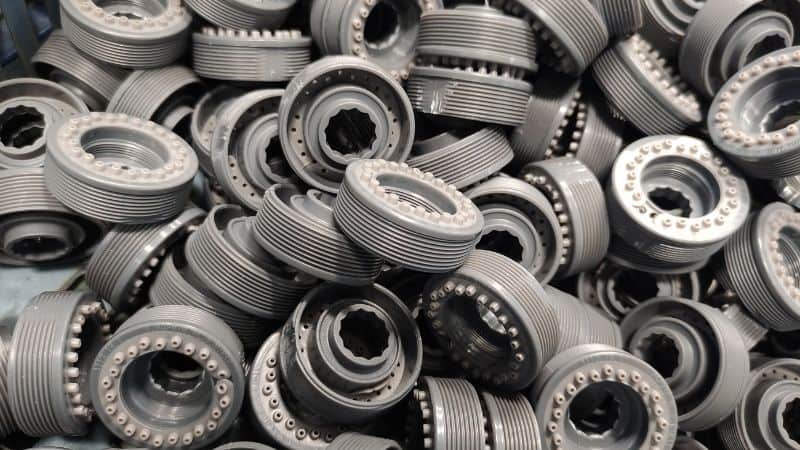
Termékfejlesztés és gyors prototípus-készítés
A termékfejlesztés során a prototípus-fröccsöntéssel olyan működőképes prototípusok készülnek, amelyek formájukban és anyagukban is a végterméket utánozzák, és gyártás előtti ellenőrzésre szolgálnak.
Az eljárás rövid átfutási időt és kis gyártási mennyiséget tesz lehetővé, így a csapatok gyorsan továbbfejleszthetik a terveket. Ez pontos visszajelzést ad a geometria és a teljesítmény finomításához.
A vállalatok ezzel az eljárással ellenőrzik a szerszámterveket, felmérik az alkatrészek szilárdságát és az anyagok viselkedését. Ez lerövidíti a koncepciótól a jóváhagyott gyártási tervig tartó átfutási időt.
Orvostechnikai eszközök és autóipari alkatrészek
Az orvostechnikai ipar prototípus-fröccsöntéssel készít precíz és biokompatibilis alkatrészeket, például fecskendőalkatrészeket, sebészeti eszközöket és műszerházakat. Mivel az orvostechnikai eszközöknek szigorú szabályozási és biokompatibilitási előírásoknak kell megfelelniük, a prototípus-fröccsöntés nélkülözhetetlen funkcionális alkatrészeket biztosít a biztonság, a használhatóság és a megfelelőség korai ellenőrzéséhez.
Az autóipari gyártásban a fröccsöntött prototípusok szerkezeti és belső alkatrészek, például kapcsok, csatlakozók és műszerfalelemek tesztelésére szolgálnak. A prototípusok segítségével a mérnökök a nagy sorozatú gyártáshoz szükséges szerszámok elkészítése előtt ellenőrizhetik a mechanikai szilárdságot, a hőállóságot és az összeszerelési illeszkedést. Ez csökkenti az újratervezés és a gyártás közbeni szerszámmódosítás kockázatát.
Szórakoztatóelektronika és más ágazatok
A szórakoztatóelektronikai termékeknél a prototípus-fröccsöntés segít pontos formákat és felületi textúrákat, valamint szűk tűréseket elérni a burkolatok, házak és csatlakozók esetében. A működő prototípusokkal ellenőrizhető az összeszerelés kompatibilitása a belső alkatrészekkel, és biztosítható a végfelhasználók számára is egyenletes esztétikai minőség.
A fröccsöntött alkatrészek kis sorozatú gyártása lehetővé teszi a termékfejlesztő csapatok számára, hogy hatékonyan teszteljék az ergonómiát, a színt, a megjelenést és a felületi textúrát. Így jelentős költségek nélkül végezhetők tesztek hő-, mechanikai vagy környezeti terhelés mellett.
Az eljárás a repülőgépiparban és az ipari berendezések gyártásában is kulcsfontosságú: segítségével ellenőrizhetők az összetett, szigorú követelményeknek megfelelő alkatrészek, mielőtt elköteleződnének a teljes körű gyártószerszámok mellett.







