
A kompressziós fröccsöntés és a fröccsöntés a műanyag alkatrészek nagy sorozatban történő gyártásának két legelterjedtebb eljárása. Mindkettő során hő és nyomás segítségével formázzák a műanyagot egy szerszámban, de a két módszer működése között lényeges különbségek vannak.
Fontos tisztában lenni a kompressziós fröccsöntés és a fröccsöntés közötti különbségekkel, hogy a gyártók eldönthessék, melyik eljárás felel meg leginkább az adott alkalmazásnak. A folyamatok részletei azonban még a műanyaggyártásban jártasak számára is zavarosak lehetnek.
Ez a cikk áttekinthetően bemutatja a kompressziós fröccsöntés és a fröccsöntés közötti hasonlóságokat és különbségeket. Ismertetjük az egyes eljárások alapvető lépéseit, és azt, miben térnek el egymástól. Kitérünk többek között az alkatrész kialakítására való alkalmasságra, a ciklusidőre, az anyagveszteségre és a költséghatékonyságra is.
A fröccsöntés és a kompressziós fröccsöntés áttekintése
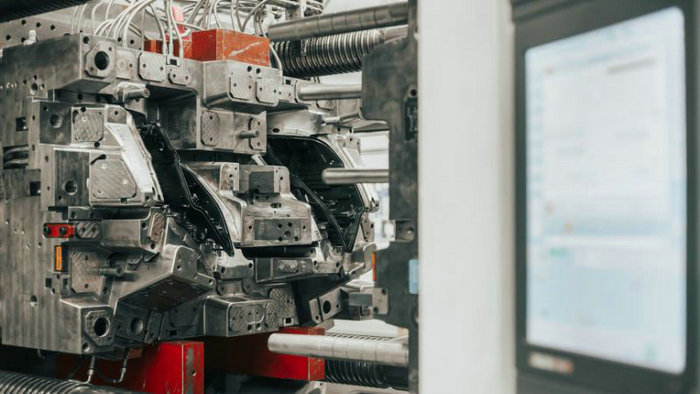
A fröccsöntés bemutatása
A fröccsöntés olyan gyártási módszer, amelynek során egy anyagot – általában hőre lágyuló műanyagot – felmelegítenek, majd egy garaton és csigán keresztül zárt szerszámba juttatnak. Az anyag lehűl és megszilárdul, felvéve a kívánt alakot. A fröccsöntés számos előnnyel jár, például:
- Összetett alkatrészekhez is alkalmas: Kiválóan alkalmas bonyolult részletekkel és összetett formákkal rendelkező alkatrészek gyártására.
- Magas fokú automatizálhatóság: A folyamat jellemzően nem igényel folyamatos emberi felügyeletet.
- Rövid gyártási idő: A fröccsöntés ciklusideje rövidebb, mint a kompressziós fröccsöntésé.
A fröccsöntésnek ugyanakkor hátrányai is vannak, például a szerszámok magas kezdeti költsége és a nagyon nagy alkatrészek gyártásának nehézsége.
A kompressziós fröccsöntés meghatározása
A kompressziós fröccsöntés olyan gyártási eljárás, amely során az előmelegített anyagot – jellemzően hőre keményedő műanyagot – a szerszám üregébe helyezik. Ezután a szerszámot lezárják, és nyomást gyakorolnak rá, hogy az anyag felvegye a szerszám alakját. Az eljárás egyszerű geometriájú alkatrészek és nagy panelek gyártására alkalmas. Vannak azonban korlátai is, többek között:
- Egyszerűbb kialakításokra korlátozódik: A kompressziós fröccsöntés nem a legjobb választás bonyolult részletek vagy összetett geometriák esetén.
- Lassabb gyártás: A ciklusidő hosszabb, mint fröccsöntés esetén.
- Munkaigényes: Az anyag elhelyezése gyakran több kézi munkát igényel.
A kompressziós fröccsöntés és a fröccsöntés közötti legfontosabb különbségek:
- A kompressziós fröccsöntést jellemzően nagyobb, egyszerűbb alkatrészek, például tömítések gyártására használják. A fröccsöntés kis méretű, összetett és nagy pontosságú alkatrészekhez alkalmasabb.
- A kompressziós fröccsöntésnél alacsonyabbak a szerszámköltségek, a ciklusidő azonban hosszabb. A fröccsöntés gyorsabb ciklusidejű, és kiváló minőségű alkatrészek gyártására alkalmas, ezért számos iparágban népszerű választás.
- A fröccsöntés nagyobb méretpontosságot és állandóbb minőséget biztosít.
Összefoglalva: a kompressziós fröccsöntés kiváló választás az egyszerűbb, nagyobb panelekből álló alkatrészekhez, míg a fröccsöntés összetettebb és részletgazdagabb elemek gyártására alkalmasabb. Mindkét eljárás hasznos és sokoldalú, de a projekt konkrét követelményeinek ismeretében választhatja ki az igényeinek leginkább megfelelő módszert.
Anyagválasztási szempontok
Anyagválasztás kompressziós fröccsöntéshez
A kompressziós fröccsöntéshez hőre keményedő anyagokat használnak, amelyek kiváló szilárdságot, méretstabilitást és magas hőmérséklettel szembeni ellenállást biztosítanak. A kompressziós fröccsöntéshez gyakran használt anyagok közé tartoznak:
- Ömlesztett fröccsöntő massza (BMC): Poliésztergyanta, üvegszálak és ásványi töltőanyagok keveréke, amely mechanikai szilárdságot és méretstabilitást biztosít. Gyakran használják autóipari, elektromos és fogyasztási cikkekhez.
- Lemezes fröccsöntő massza (SMC): A BMC-hez hasonlóan az SMC is üvegszálakkal kombinált hőre keményedő gyantából áll. Az SMC nagyobb szilárdság/tömeg aránnyal rendelkezik, ezért nagyobb alkatrészekhez, például autókarosszéria-elemekhez és repülőgépipari alkatrészekhez is megfelelő.
- Diallil-ftalát (DAP): Kiváló elektromos szigetelő tulajdonságokkal rendelkező hőre keményedő műanyag, amelyet gyakran használnak elektromos alkatrészekhez és kapcsolóberendezésekhez.
- Fenolgyanták és vinilészterek: Ezek az anyagok kiválóan ellenállnak a vegyi anyagoknak és a hőnek. A fenolgyantákat gyakran használják elektromos alkatrészekhez, míg a vinilésztereket korrózióálló alkalmazásokban.
A fröccsöntéshez használt anyagok
A fröccsöntéshez ezzel szemben gyakran hőre lágyuló anyagokat használnak, amelyek megolvaszthatók és újra felhasználhatók. Íme néhány gyakran alkalmazott hőre lágyuló műanyag:
- Polietilén (PE): Sokoldalú műanyag, amelyet számos területen használnak, például csomagolóanyagokhoz, játékokhoz és fogyasztási cikkekhez. Többféle változata létezik, köztük a nagy sűrűségű polietilén (HDPE) és a kis sűrűségű polietilén (LDPE).
- Polipropilén (PP): Vegyszerállóságáról, ütésállóságáról és tartósságáról ismert. A PP-t autóalkatrészekhez, élelmiszer-csomagolásokhoz és orvostechnikai eszközökhöz használják.
- Polivinil-klorid (PVC): Csövekhez és szerelvényekhez gyakran használt anyag, amely kiválóan ellenáll a vegyi anyagoknak és az időjárás viszontagságainak.
- Polisztirol (PS): Az egyszer használatos étkezési eszközöktől a háztartási készülékekig sokféle termékhez használják alacsony ára és könnyű feldolgozhatósága miatt.
- Nylon: Szilárdsága és hőállósága miatt olyan területeken alkalmazzák, mint az autóalkatrészek, a textilipar és az elektromos alkatrészek gyártása.
A fröccsöntőgép
Kompressziós fröccsöntő gépek
A kompressziós fröccsöntő gép fő alkatrészei:
- Szerszám – Általában acélból, alumíniumból vagy epoxiból készül. Két félből áll, amelyek a szerszámüreget alkotják.
- Fűtőlapok – Felmelegítik a szerszámot, hogy megolvasszák a műanyaggyantát. Gyakran olajjal vagy elektromosan fűtik őket.
- Hidraulikus munkahenger – Nagy nyomással zárja össze a szerszámot, és tömöríti az anyagot.
- Kidobórendszer – Csapok, hüvelyek és lehúzók segítik a formázott alkatrész eltávolítását.
A nyersanyag granulátum formájában kerül a gépbe, előmelegítik, majd a szerszámüregbe helyezik. A fűtőlapok összezárnak, és nyomást fejtenek ki, így a nyers műanyag felveszi a szerszám alakját. Hűtés és kikeményedés után a szerszám kinyílik, az alkatrész pedig kilökődik.
Fröccsöntő gépek
A fröccsöntő gép fő alkatrészei a következők:
- Adagolótölcsér – Formázás előtt tárolja a műanyag szemcséket vagy granulátumot
- Henger – Tartalmazza a forgó mozgást végző csigát, amely megolvasztja az anyagot
- Csiga – Forgatja és keveri az olvadó műanyagot, majd a szerszámba fröccsenti
- Záróegység – Nyitja és zárja a szerszámfeleket
- Fűtőelemek – A henger körüli fűtőszalagok megolvasztják a műanyagot
- Hidraulikus rendszerek – Biztosítják a fröccsöntéshez és a szerszámzáráshoz szükséges nyomást
- Kidobórendszer – A csapok, hüvelyek és lehúzók segítik az alkatrész eltávolítását
A granulátum az adagolótölcsérből kerül a hengerbe. A csiga forgásával a súrlódás és a hő megolvasztja az anyagot. Ezután a csiga nagy nyomással a szerszámüregbe fröccsenti az olvadt műanyagot. Az anyag lehűl és megszilárdul, felveszi a kész alkatrész alakját, majd kilökődik.
Fröccsöntés és sajtolóformázás: A formázási folyamat részletesen
A sajtolóformázás folyamata
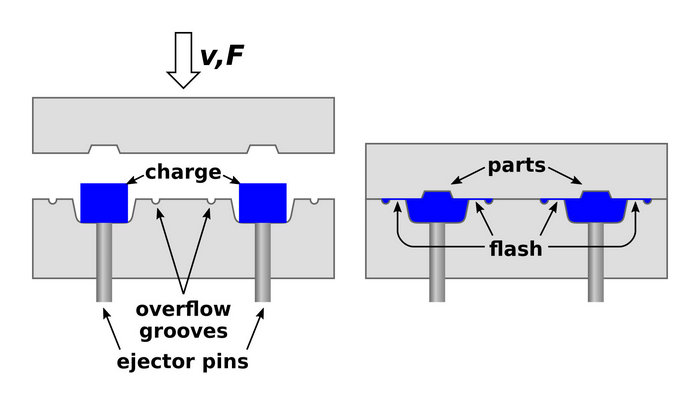
A sajtolóformázás során a nyersanyagot – jellemzően előmelegített gumit vagy hőre keményedő műanyagot – közvetlenül a szerszámüregbe helyezik. Az üreg a kívánt végtermék alakjára van kialakítva, és előzetesen felmelegítik, ami elősegíti az anyag áramlását és kikeményedését. Ezután a szerszámot összezárják, és nyomást fejtenek ki, hogy az anyag teljesen kitöltse az üreget.
A fröccsöntés folyamata
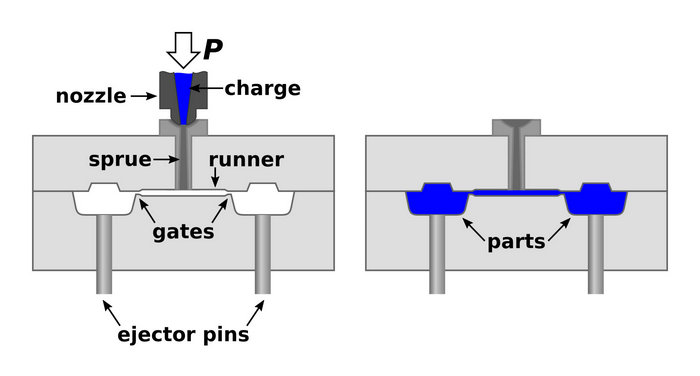
A fröccsöntés ezzel szemben valamivel összetettebb. Először a nyersanyagot – általában műanyag granulátumot – az adagolótölcsérbe kell tölteni. Ezután egy csiga továbbítja az anyagot, felmelegíti és megolvasztja a műanyagot, folyékony állapotúvá alakítva azt.
Ezután a cseppfolyós műanyagot nagy nyomással a felmelegített szerszámüregbe fröccsöntik, amelyet teljesen kitölt. Az anyag lehűl és megszilárdul a szerszámban, felvéve a kívánt alakot. Végül a szerszám kinyílik, és a kész termék kilökődik.
Ez az eljárás nagy sorozatú gyártáshoz ideális, mivel rendkívül részletes és összetett alkatrészek előállítására is alkalmas. A fröccsöntéssel a sajtolóformázáshoz képest gyorsabb gyártás is elérhető.
Röviden, íme a két eljárás tömör összehasonlítása:
| Préseléses formázás | Fröccsöntés | |
| Nyersanyag behelyezése | Kézzel, a felmelegített szerszámüregbe | Adagolótölcséren és csigán keresztül, a felmelegített szerszámüregbe |
| Nyomás | A szerszám összezárásakor fejtik ki | Nagy nyomás a fröccsöntés során |
| Hő | Előmelegített szerszámüreg és anyag | A csiga melegíti az anyagot; a szerszámüreg felmelegített |
| Részletek összetettsége | Egyszerűbb kialakításokhoz megfelelő | Részletgazdag és összetett geometriájú alkatrészek előállítására alkalmas |
| Gyártási mennyiség | Közepes sorozat | Nagy sorozat |
| Munkaigény | Az anyag behelyezése több kézi munkát igényel | Kevésbé munkaigényes, mivel az anyag az adagolótölcséren és a csigán keresztül jut be |
Szerszámozási és gyártási költségek
Amikor a projektjéhez a sajtolóformázás és a fröccsöntés között választ, fontos megértenie a szerszámozási és gyártási költségek közötti különbségeket. Az alábbiak segítenek jobban átlátni a két eljárást költségszempontból.
Szerszámozási költségek
Sajtolóformázás: A sajtolóformázás szerszámozási költségei általában alacsonyabbak, mint a fröccsöntésé. A szerszámok karbantartása egyszerűbb, élettartamuk pedig hosszabb. Ez a sajtolóformázást költséghatékony gyártási eljárássá teszi, különösen kisebb sorozatok és egyszerűbb alkatrészek esetén.
Fröccsöntés: A fröccsöntés szerszámozási költségei magasabbak lehetnek a szerszámok összetettsége miatt, mivel gyakran több alkatrészből és hűtőrendszerből állnak. Hosszú távon azonban megtérülhet a minőségi szerszámozás kezdeti beruházása, különösen nagy sorozatok vagy összetettebb alkatrészek esetén.
Gyártási folyamat és költségek
Sajtolóformázás: A sajtolóformázás során az előmelegített anyagokat a szerszámüregbe helyezik, majd a szerszámot összezárják, és hőnek, valamint nyomásnak teszik ki. A módszer munkaigényes jellege miatt magasabb lehet az egy alkatrészre jutó költség, különösen kisebb gyártási mennyiségek esetén.
Fröccsöntés: A fröccsöntés során az olvadt anyagot nagy nyomással a szerszámüregbe juttatják. A sajtolóformázáshoz képest gyorsabb gyártási ütemet tesz lehetővé, ami nagy sorozatok esetén csökkentheti az alkatrészek költségét. Az automatizált folyamat egyenletesebb minőséget és jobb konzisztenciát is eredményezhet a kész alkatrészeknél.
Összefoglalva:
| Préseléses formázás | Fröccsöntés | |
| Szerszámozási költségek | Alacsonyabb, könnyebb karbantartani | Magasabb, összetettebb |
| Gyártás | Munkaigényes, lassabb | Automatizált, gyorsabb |
| Költséghatékonyság | Kisebb gyártási sorozatok | Nagy gyártási sorozatok |
| Összetett alkatrészek | Összetett alkatrészekhez nem ideális | Összetett alkatrészekhez megfelelő |
Alkalmazási területek és alkalmassági szempontok
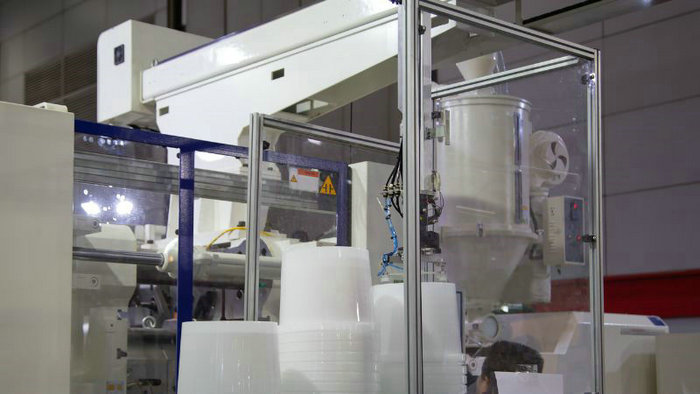
A sajtolóformázás az autóiparban, az ipari termékek gyártásában és a fogyasztási cikkek előállításában is alkalmazható. Népszerű eljárás tömítések, szigetelések és egyéb gumi alkatrészek gyártására.
A fröccsöntéssel szintén gyártanak autóipari termékeket. Az orvosi iparágakban is alkalmazzák részletgazdag, nagy pontosságú alkatrészek előállítására.
Összefoglalás:
| Formázási folyamat | Felhasználási területek |
| Préseléses formázás | – Autóipar: tömítések, szigetelések, gumialkatrészek – Orvostechnika: biokompatibilitásuk miatt szilikonalkatrészek – Ipar: nagy, tartós alkatrészek nagy igénybevételű berendezésekhez |
| Fröccsöntés | – Autóipar: műanyag alkatrészek a belső és külső részekhez, motoralkatrészek, csatlakozók – Orvostechnika: nagy pontosságú orvosi eszközök, fogyóeszközök, diagnosztikai berendezések – Fogyasztási cikkek: játékok, élelmiszer-tárolók – nagy gyártási sebesség és hatékonyság |
A préseléses formázás és a fröccsöntés szilárdsága és tartóssága
A préseléses formázás és a fröccsöntés összehasonlításakor fontos figyelembe venni az előállított alkatrészek szilárdságát és tartósságát. Mindkét eljárással nagy szilárdságú termékek készíthetők, de az összszilárdságot bizonyos tényezők befolyásolják.
Íme a két eljárás gyors összehasonlítása a szilárdság és a tartósság szempontjából:
| Préseléses formázás | Fröccsöntés | |
| Anyagválaszték | Uretán, kompozitok | Műanyagok, fémek |
| Szilárdság és tartósság | Tömör, erős alkatrészek | Anyagfüggő |
| Összetett formák | Korlátozott lehetőségek | Nagyobb rugalmasság |
Gyakran ismételt kérdések
Mik a fő különbségek a préseléses formázás és a fröccsöntés között?
Préseléses formázáskor előre kimért mennyiségű anyagot helyeznek a szerszám üregébe, majd a szerszámot lezárják, és hő, valamint nyomás segítségével a kívánt alakra formázzák az anyagot. A fröccsöntés során ezzel szemben felhevített, cseppfolyósított anyagot – jellemzően műanyagot – fecskendeznek a szerszám üregébe az alkatrészek kialakításához. A fröccsöntés általában automatizáltabb, és alkalmasabb összetett alkatrészek gyártására, míg a préseléses formázást gyakran egyszerűbb geometriákhoz használják, és több emberi beavatkozást igényelhet.
Hogyan viszonyulnak egymáshoz a préseléses formázás és a fröccsöntés költségei?
A préseléses formázás és a fröccsöntés költségei az adott projekt követelményeitől függően változhatnak. Az egyszerű alkatrészek gyártásához a préseléses formázás általában kedvezőbb árú, különösen a kezdeti szerszám- és berendezésköltségeket figyelembe véve. A fröccsöntés nagyobb fokú automatizáltsága és hatékonysága azonban költségelőnyt jelenthet nagy sorozatú gyártásnál vagy összetett alkatrészek készítésekor.
Milyen anyagok alkalmasak préseléses formázáshoz, illetve fröccsöntéshez?
Mindkét eljárással különféle anyagok dolgozhatók fel, többek között hőre lágyuló műanyagok, hőre keményedő műanyagok és elasztomerek. A fröccsöntést elsősorban hőre lágyuló műanyagokhoz, a préseléses formázást pedig jellemzően hőre keményedő műanyagokhoz és gumihoz használják. Fontos, hogy a megfelelő formázási eljárást az anyag tulajdonságai és a felhasználási követelmények alapján válasszuk ki.
Mely iparágakban használják leggyakrabban a préseléses formázást és a fröccsöntést?
A préseléses formázást és a fröccsöntést számos iparágban alkalmazzák, például az autóiparban, a repülőgépiparban, az orvostechnikában, az elektronikai iparban és a fogyasztási cikkek gyártásában. Az elektronikához és az orvosi eszközökhöz szükséges összetett alkatrészek előállításához gyakran a fröccsöntést választják. A préseléses formázást előszeretettel alkalmazzák gumialkatrészek, például tömítések és szigetelések, valamint nagy méretű panelek gyártásához az autó- és repülőgépiparban.
Melyek a fröccsöntés fő előnyei a préseléses formázással szemben?
A fröccsöntésnek számos előnye van a préseléses formázással szemben. Ilyen a nagyobb fokú automatizáltság, amely csökkenti a munkaerőköltséget és a folyamatos felügyelet szükségességét, az összetett alkatrészek nagyobb pontosságú és ismételhetőbb gyártása, valamint a rövidebb ciklusidőből adódó gyorsabb termelés. Ezért a fröccsöntés az előnyben részesített eljárás nagy sorozatú gyártás és összetett alkatrészek esetén.
Miben különböznek a ciklusidők és a gyártási sebességek a préseléses formázás és a fröccsöntés esetében?
A fröccsöntés ciklusideje általában rövidebb, gyártási sebessége pedig nagyobb, mint a préseléses formázásé. Ennek oka, hogy a fröccsöntés automatizáltabb eljárás, így az anyag gyorsabban befecskendezhető, lehűthető és megszilárdítható. A préseléses formázásnál ezzel szemben időt vesz igénybe az anyag szerszámba helyezése, összepréselése és felmelegítése, majd a lehűtése, mielőtt kiveszik a kész alkatrészt. Emiatt a préseléses formázás hosszabb ciklusideje alacsonyabb összesített gyártási sebességet eredményezhet.







