
A nagynyomásos öntés alapjai
A nagynyomásos öntés (HPDC) olyan fémöntési eljárás, amelyet összetett, nagy integritású, közel végleges formájú fémalkatrészek tömeggyártására használnak. Az eljárás során az olvadt fémet nagy nyomással, jellemzően 1000 és 25 000 PSI (font per négyzethüvelyk) közötti nyomással fecskendezik az előre megtervezett öntőformába. A nagy nyomást addig tartják fenn, amíg az olvadt fém meg nem szilárdul, majd eltávolítják az öntőformából.
Az eljárást melegkamrás vagy hidegkamrás nyomásos öntőgéppel végzik. A melegkamrás gépet alacsony olvadáspontú anyagokhoz, például cinkhez, míg a hidegkamrás gépet magas olvadáspontú anyagokhoz, például alumíniumhoz és magnéziumhoz használják. A HPDC-t széles körben alkalmazzák az autóiparban, a repülőgépiparban és az orvostechnikában, mivel szűk tűrésű, összetett alakú, kiváló minőségű alkatrészek gyártását teszi lehetővé.
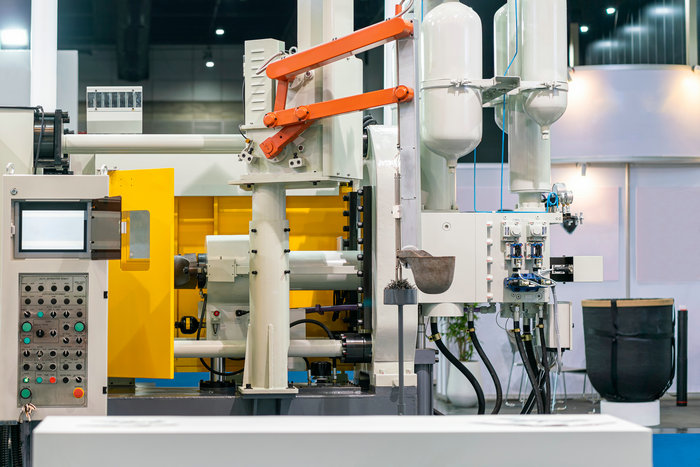
A nagynyomásos öntés jelentősége a különböző iparágakban
A nagynyomásos öntés (HPDC) számos előnye miatt fontos eljárás a különböző iparágakban. Az alábbi területek profitálnak a HPDC alkalmazásából:
Szórakoztatóelektronika: Az olyan fogyasztói elektronikai eszközök, mint az okostelefonok, laptopok és táblagépek, kis méretű, könnyű alkatrészeket igényelnek, amelyek HPDC-eljárással egyszerűen gyárthatók. Az eljárás lehetővé teszi összetett kialakítású, precíz alkatrészek nagy pontosságú előállítását.
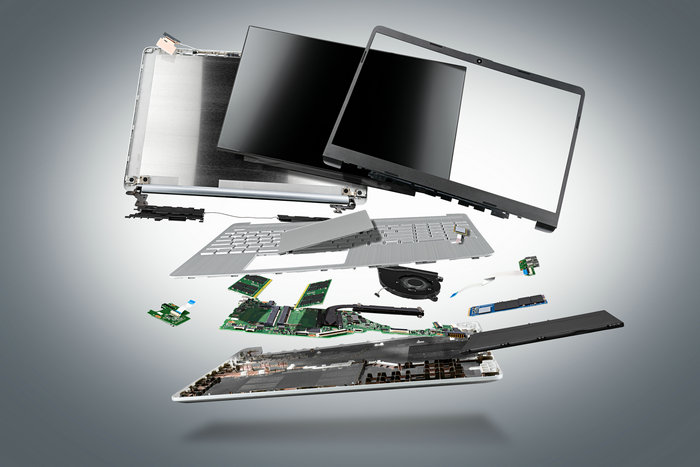
Orvosi berendezések: Az orvostechnikai ipar is profitál a HPDC alkalmazásából, amely könnyű és precíz, orvostechnikai eszközökbe, illetve berendezésekbe építhető alkatrészek gyártását teszi lehetővé. Az eljárással kiváló minőségű, remek felületi minőségű alkatrészek állíthatók elő, ezért ideális az iparág szigorú követelményeinek teljesítésére.
Védelmi ipar: A HPDC előnyös a védelmi iparban, mivel kiváló méretpontosságú, összetett és nagy szilárdságú alkatrészek gyártását teszi lehetővé, amelyek elengedhetetlenek a katonai járművekhez, repülőgépekhez és fegyverrendszerekhez. Ez hozzájárul az innováció és a fejlesztés folytatásához, hogy megfeleljenek a katonai felszerelések fejlődő technológiai követelményeinek.A nagynyomásos öntéssel kompatibilis anyagok
Az alábbi rövid áttekintés a kompatibilis anyagokról segít eldönteni, hogy a HPDC megfelelő gyártási eljárás-e, vagy érdemes más módszert választani.
Alumínium: Az alumíniumot széles körben használják nagynyomásos öntéshez olyan kedvező tulajdonságai miatt, mint a kis tömeg, a méretstabilitás, az elektromos vezetőképesség, a korrózióállóság és a hőállóság.
Az anyag nagy nyomáson megolvasztva jól folyik, de a kiváló minőségű öntvények előállításához hidegkamrás rendszer szükséges. Az eljárásban használt gyakori alumíniumötvözetek: 380, 390, 412, 443 és 518. Ezt az anyagot gyakran használják az autóiparban és a repülőgépiparban.
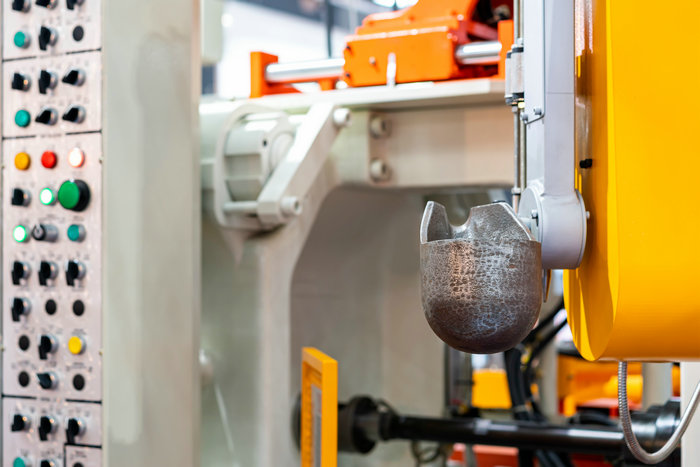
Magnézium: Ez egy másik könnyű anyag, amelyet gyakran használnak a HPDC-eljárásban. Jól forgácsolható, és alacsonyabb olvadáspontja miatt alkalmas melegkamrás nyomásos öntésre. Az eljárásban használt gyakori magnéziumötvözetek: AZ91D, AM60, AS41B és AE42.
Cink: A három gyakori HPDC-anyag közül ezzel a legkönnyebb dolgozni a gyártás során. Meleg- és hidegkamrás rendszerekhez egyaránt alkalmas. A gyakori nagynyomású cinköntészeti ötvözetek közé tartozik a Zamak, a 2-es, a 3-as és az 5-ös. A cinköntvények erősek, tartósak és jól forgácsolhatók.
Mi az alumínium nagynyomásos öntés?
Az alumínium nagynyomásos öntése (HPDC) olyan fémöntési eljárás, amely során nagy nyomású, olvadt alumíniumot fecskendeznek egy előre megtervezett öntőformába, kiváló minőségű fémalkatrészek létrehozásához. Az alumíniumot 1000 és 25 000 PSI közötti nyomással juttatják az öntőforma üregébe, hogy felvegye a kívánt alkatrész alakját. Az alkalmazott ötvözet olvadáspontjától függően meleg- vagy hidegkamrás nyomásos öntőgéppel végzik.
Mikor válasszam a HPDC-eljárást?
A nagynyomásos öntéshez kétféle berendezés használható: hidegkamrás és melegkamrás öntőgép. Alumínium nagynyomásos öntéséhez hidegkamrás gépet kell használni.
A nagynyomásos öntés (HPDC) gyors és költséghatékony gyártási technológia, amely alkalmas színesfémek öntésére. Ideális nagy gyártási volumen esetén, és jobb felületi minőségű, vékony falú alkatrészeket tesz lehetővé. Ugyanakkor fennáll a porozitás veszélye az öntvény belsejében, ami ronthatja a szerkezeti integritást, és alkalmatlanná teheti az alkatrészt a hőkezelésre.
A nagynyomásos öntőgép részei
Ha egy gyártó HPDC-gép beszerzését tervezi, az alábbiakban megismerheti a gép egyes alkatrészeit és azok funkcióit.
Nyomásos öntőforma
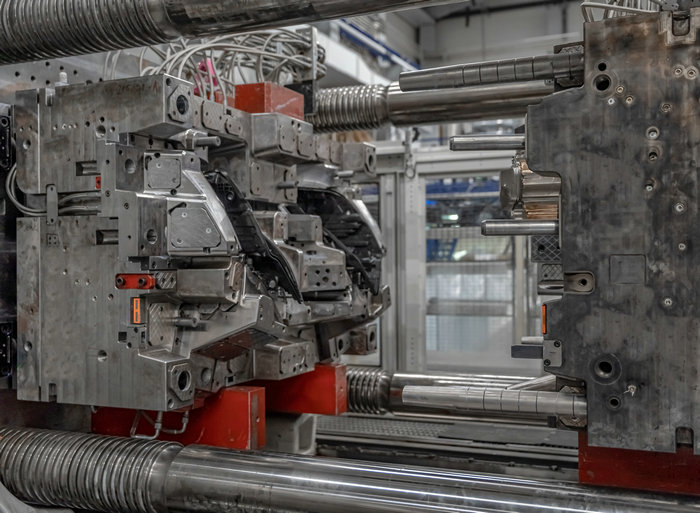
Ez a gép fő alkatrésze, amely általában acélból készül. Kialakítása a kívánt termék formáját követi, és az olvadt fémet a megfelelő alakra formálja. A nyomásos öntőforma két félből, egy mozgó és egy rögzített részből áll; ezek erőhatásra összezáródnak, amikor a kezelő befecskendezi az olvadt fémet.
Kidobócsapok
Ezek az alkatrészek a megszilárdulás után segítik az öntvény kilökését. Többnyire a mozgó szerszámfélben helyezkednek el, és segítenek eltávolítani az öntött alkatrészeket a formából.
Dugattyú
Ez hozza létre azt a nyomást, amely az olvadt fémet a lövőhengerből a formába fecskendezi. A gép típusától függően automatizált lehet.
Fűtőelemek
Ezek közé tartozik a fűtőelem, a hőelem és a lövőkamra (az olvadt fém helye). Feladatuk a fém felmelegítése, valamint az olvadt fém hőmérsékletének tárolása és fenntartása. A hidegkamrás rendszerben nincsenek fűtőelemek.
Felszállócső: Ez vezeti az olvadt fémet a nyomásos öntőformába.
A nagynyomásos öntés lépései
Az alábbiakban átfogó képet adunk a nagynyomásos öntés folyamatáról:
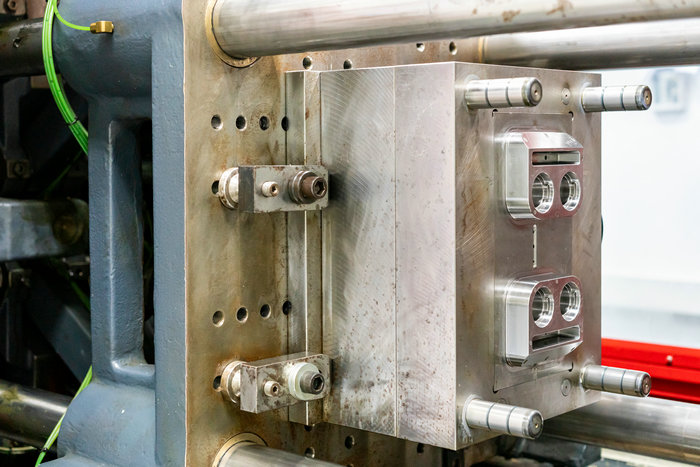
Az első lépés az öntőforma előkészítése: Az öntőforma megtisztításából és belső falainak kenéséből áll, ami megkönnyíti a kilökést és segít szabályozni a hőmérsékletet.
A második lépés a befecskendezés: Az alkalmazott anyag típusától függően meleg- vagy hidegkamrás befecskendezőrendszerrel történik. A melegkamrás rendszer alacsony olvadáspontú fémekhez, például cinkhez és magnéziumhoz, míg a hidegkamrás rendszer magas olvadáspontú fémekhez, például alumíniumhoz és sárgarézhez alkalmas.
A harmadik lépés az alkatrész eltávolítása: A megszilárdult öntvények kioldásához és eltávolításához kidobócsapot használnak.
Az utolsó lépés a sorjátlanítás: Az öntvényről és a formáról különböző módszerekkel, például sorjázószerszámmal vagy fűrésszel távolítják el a felesleges anyagot.
A nagynyomásos öntés előnyei és korlátai
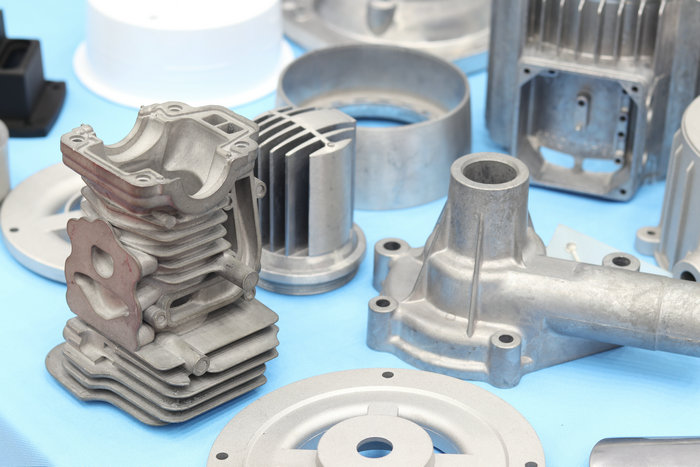
Előnyök
Nagyobb gyártási sebesség
A HPDC befecskendezési szakasza kulcsfontosságú, és gyorsan lezajlik, ami magas gyártási sebességet eredményez. Ez az eljárást alkalmassá teszi a gyors prototípusgyártásra és különösen a nagy volumenű gyártásra; az olyan öntési módszereknél is gyorsabb, mint az LPDC.
Kiváló minőségű nagynyomásos öntvények
A HPDC-vel gyártott öntött alkatrészek méretpontossága nagy, minőségük egyenletes, felületük pedig kiváló. Emellett megőrzik az alapanyag mechanikai tulajdonságait, és általában csak minimális megmunkálást igényelnek.
Vékony falú termékek
A HPDC 0,40 mm-nél kisebb falvastagságot is lehetővé tesz, és a folyamat során betétek vagy együtt öntött alkatrészek is hozzáadhatók. Ez csökkenti az összeszereléshez szükséges alkatrészek számát.
Összetett kialakítások megvalósítása
A HPDC a szerszám kialakításának rugalmassága miatt alkalmas bonyolult formájú termékek gyártására. Ez a rugalmasság megkönnyíti az elkészült alkatrészek összeszerelését.
Tartós szerszámok
A HPDC során használt öntőformák rendkívül tartósak, így több gyártási ciklusban is felhasználhatók. Tartósságuk csökkenti az öntött alkatrészek egységköltségét.
Korlátok
Levegő jelenléte
Ez gyakori probléma a HPDC során, és légzárványokat eredményezhet a késztermékben. Emiatt a HPDC nem alkalmas olyan termékekhez, amelyeknek légmentesnek kell lenniük, mivel a bezáródó levegő hőkezeléskor porozitást és felületi hólyagosodást okozhat. Ilyen esetekben a kisnyomású öntés jobb alternatíva lehet.
A kezdeti beruházási költségek
Egy saját HPDC-gép beszerzési költsége jelentős lehet, ezért sok magánszemély és vállalkozás inkább szolgáltatóra bízza az öntést.
Az öntési hibák minimalizálása HPDC esetén
Az alábbiakban bemutatjuk a leggyakoribb hibatípusokat és azok minimalizálásának módját:
Porozitás
Ez gyakori probléma a HPDC-folyamat során. Bár a porozitás teljes megszüntetése nehéz, vákuumtechnológia alkalmazásával a berendezésben mérsékelhető.
Sorja
A sorja gyakori jelenség a nagynyomású alumíniumöntés során: a felesleges anyag a szerszám osztósíkja mentén szivárog ki. Ez általában akkor fordul elő, ha a befecskendezési nyomás meghaladja a szorítóerőt. A sorjaképződés megelőzésének egyik módja a megfelelő záróerejű öntőberendezés használata.
Melegrepedés
Ezt az egyenetlen hűlés okozhatja, és repedések keletkezhetnek az alkatrészek forró pontjain. Az egyenetlen hűlés gyakran az öntvény falvastagságának változásából ered, de a kialakítás javításával kezelhető.
Kitöltetlen részek
A szerszámüregben különböző tényezők miatt maradhatnak kitöltetlen részek. A probléma megelőzhető a lövettérfogat, a sebesség és az öntési hőmérséklet ellenőrzésével.
A nagynyomású öntési eljárás alkalmazási területei
Orvostechnikai ipar: Az orvostechnikai iparban a HPDC-t gyakran használják nagy sorozatban gyártott képalkotó berendezések, infúziós pumpák és egyéb orvosi alkatrészek előállítására. Nagy termelékenysége, a különféle anyagokkal való kompatibilitása és az összetett formák gyártásának lehetősége miatt népszerű választás ezen a területen.
Autóipar: Az autóipar a HPDC-re támaszkodik olyan fontos járműalkatrészek gyártásában, mint a motorblokkok, motortartók, sebességváltó-házak és egyéb szerkezeti elemek. Az eljárás alumíniumhoz és magnéziumhoz hasonló anyagokkal is alkalmazható, nagy pontosság érhető el vele, és összetett kialakítások gyártását is lehetővé teszi, ezért kedvelt választás ezen a területen.
Repülőgépipar: A repülőgépiparban szintén alkalmazzák a HPDC-t motoralkatrészek gyártására, például cink, magnézium és alumínium felhasználásával. Ezek a fémek olyan egyedi tulajdonságokkal rendelkeznek, amelyek alkalmassá teszik őket a nagynyomású öntésre, az eljárással pedig összetett formák is előállíthatók, így ideális választás a repülőgépipar számára.
A HPDC és az LPDC összehasonlítása
A. Nagynyomású alumíniumöntés
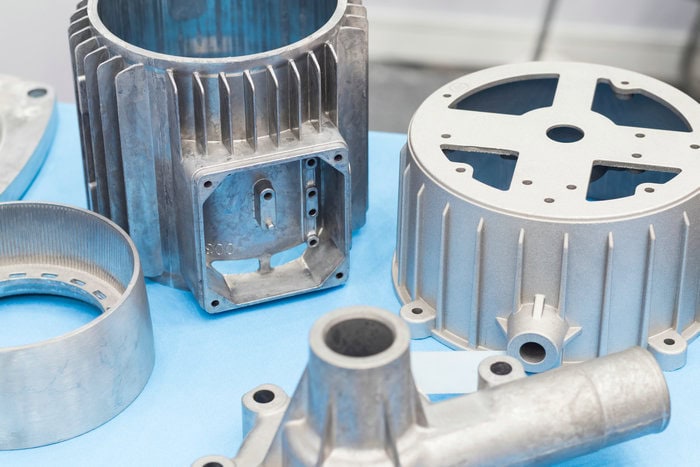
A nagynyomású alumíniumöntés (HPDC) világszerte széles körben alkalmazott gyártási eljárás; az öntvénygyártók mintegy 70%-a használja. Az alumínium nagynyomású öntésének lépései a következők:
Elsőként az alumíniumötvözetet külön kemencében megolvasztják. Ezután az olvadt alumíniumot kézzel vagy robotkarral az öntőberendezés lövőhüvelyébe töltik. A dugattyú nagy nyomással a formába préseli az olvadt fémet. Az öntvényt meghatározott ideig a szerszámban hagyják lehűlni és megszilárdulni, majd a szerszámfeleket szétválasztják, és kiveszik a kész öntvényt.
B. Kisnyomású öntés
A kisnyomású alumíniumöntő gépek felépítése eltér a nagynyomású alumíniumöntő berendezésekétől. A kisnyomású öntés folyamata a következő:
Először az alumíniumötvözetet egy lezárt kemencében megolvasztják. A szerszámfeleket a kemence fölé helyezik, és egy felszállócsővel kötik össze. Ezután a kemencében alacsony légnyomást alkalmaznak, amely a csövön keresztül a szerszámüregbe emeli az olvadt alumíniumot. A légnyomást az öntvény megszilárdulásáig fenntartják. Végül kinyitják a szerszámot, és kiveszik az öntvényt.
C. Mikor válasszunk HPDC- vagy LPDC-eljárást?
A nagynyomású öntés (HPDC) és a kisnyomású öntés (LPDC) közötti választás több tényezőtől függ, például az alkatrész kialakításának összetettségétől, a kívánt gyártási mennyiségtől, az elvárt anyagtulajdonságoktól és a költségektől.
A HPDC előnyös választás összetett, vékony falú és részletgazdag alkatrészekhez, mivel rugalmasan alakítható a szerszám. Nagy sorozatú gyártáshoz is ideális, mivel gyors eljárás, magas termelékenységgel. A HPDC-vel nagy méretpontosságú, jó felületi minőségű és kiválóan egyenletes alkatrészek gyárthatók. Nem feltétlenül alkalmas azonban olyan alkatrészekhez, amelyekben nem lehetnek légzárványok vagy egyéb hibák.
Az LPDC ezzel szemben vastagabb falú és kevésbé összetett alkatrészek gyártására alkalmas. Ideális olyan alkatrészekhez, amelyeknek jó mechanikai tulajdonságokra van szükségük, illetve hőkezelést igényelnek, például motoralkatrészekhez. Az LPDC-vel kevesebb hibát és kisebb porozitást mutató alkatrészek is gyárthatók. Ugyanakkor az LPDC nem feltétlenül olyan gyors, mint a HPDC, és nagy sorozatú gyártásra sem mindig megfelelő.
Gyakran ismételt kérdések (GYIK)
Miért használjunk CNC-megmunkálást az öntőszerszámok gyártásához?
A CNC-megmunkálás széles körben alkalmazott eljárás az öntőszerszámok gyártásához, mivel precíz, pontos és szűk tűrések elérésére alkalmas. Mivel az öntőszerszámok nagy részletgazdagságot igényelnek, gyártásukhoz a CNC-megmunkálás az előnyben részesített eljárás.
Használható a nagynyomású öntés műanyagokhoz?
Fontos megjegyezni, hogy a nagynyomású öntést nem használják műanyagokhoz. A műanyag polimerek feldolgozására a fröccsöntés, a fémek megmunkálására pedig a nyomásos öntés az előnyben részesített eljárás.
Mi a különbség a nagynyomású és a gravitációs öntés között?
A nagynyomású és a gravitációs öntés közötti fő különbség az, ahogyan az olvadt fém a formába kerül. A nagynyomású öntés során a fémet nagy nyomással fecskendezik be, míg a gravitációs öntésnél a gravitáció ereje tölti meg a formát olvadt fémmel.







