
Po definiciji, premotavanje je proizvodni proces u kojem je jedan materijal oblikovan nad drugim kako bi se stvorio jedinstveni, vezani dio s kombiniranim svojstvima. Ovaj proces ubrizgavanja oblikuje način na koji se mnogi svakodnevni proizvodi osjećaju i obavljaju, ali postoji mnogo više od ove jednostavne definicije. Ovaj članak će vam objasniti glavne tipove procesa, zašto bi trebali odabrati prekomjerno unapređenje i materijale koji najbolje rade zajedno.
Tipovi prekomjernog rada za plastičnu injekciju
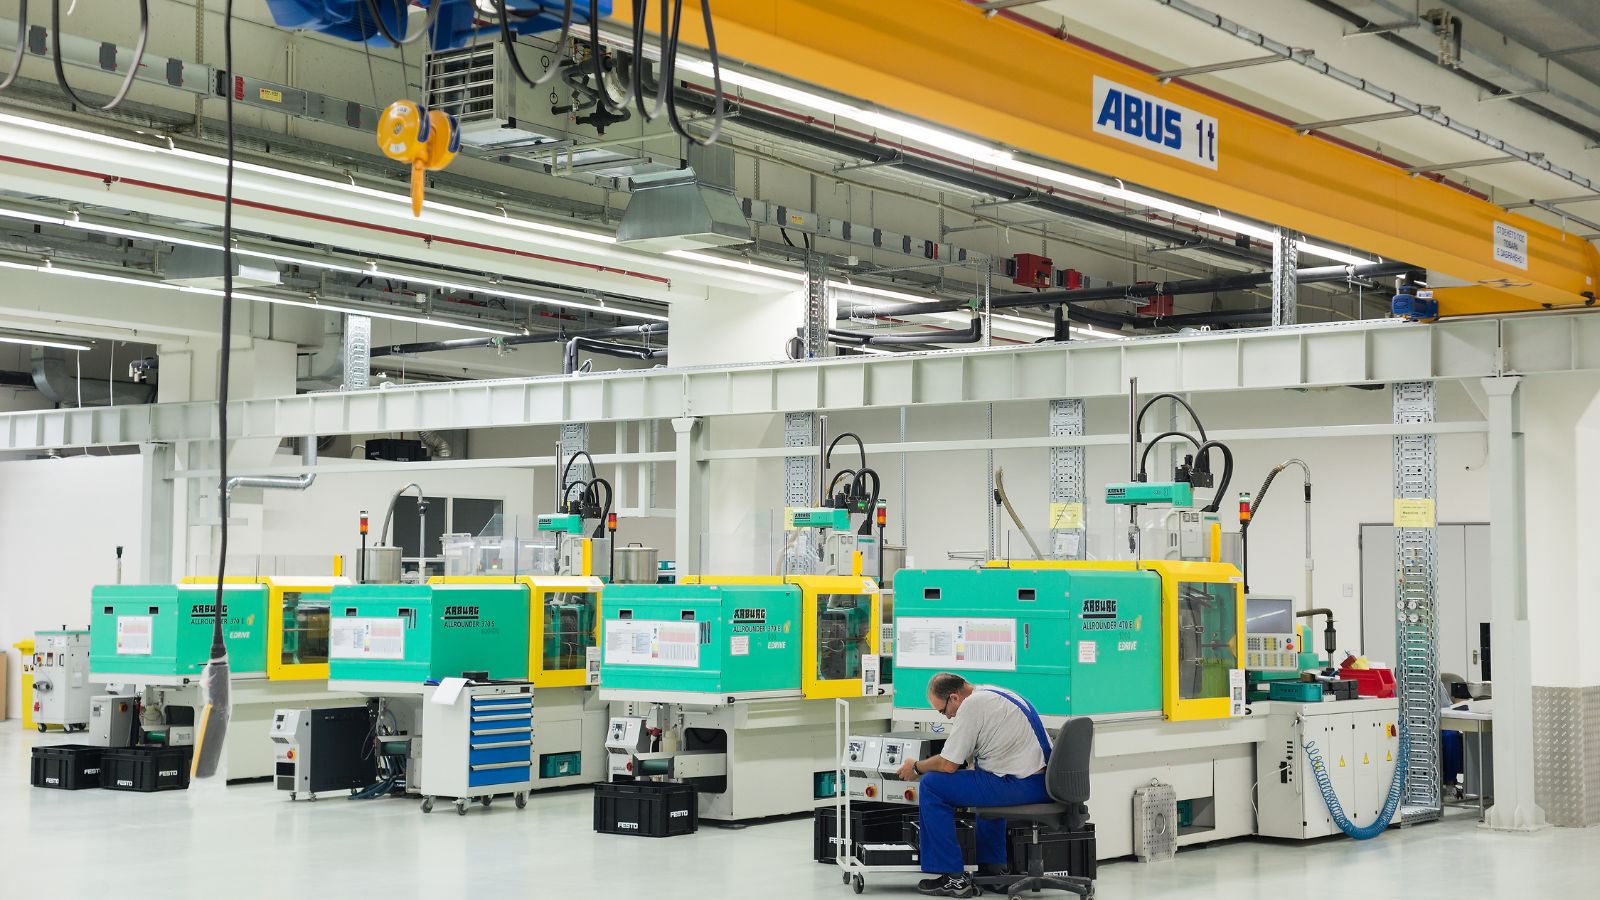
Proizvođači koriste nekoliko postupaka preljevnog prešanja, ovisno o dizajnu dijela, odabiru materijala i količini proizvodnje. Najčešći se pristupi razlikuju po načinu postavljanja i spajanja materijala tijekom ciklusa oblikovanja.
Dvoshot molding
Dvostruko injekcijsko prešanje koristi jedan stroj za injekcijsko prešanje s dvije jedinice za ubrizgavanje. Prvim ubrizgavanjem oblikuje se osnovni dio. Kalup se zatim zakreće ili pomiče, a drugim se ubrizgavanjem dodaje novi materijal preko prvog sloja ili oko njega.
Ova metoda drži oba koraka unutar jednog automatiziranog ciklusa. Ona poboljšava poravnanje i smanjuje rukovanje pogreške. Automatizacija također podržava proizvodnju visoke količine jer stroj radi bez ručnog prijenosa.
Proizvođači često koriste dvoslike kako bi kombinirali krutu plastiku s mekim elastomerom. Ručka za četkicu za zube s tvrdom jezgrom i mekim stiskom uobičajen je primjer. Proces djeluje i na višebojne dijelove izrađene od sličnih plastika.
Troškovi alata viši su jer je kalup složeniji. Ipak, kratki ciklusi i ponovljivost čine ovaj postupak isplativim za velike proizvodne serije.
Ubaci molding
Ubacite kalup stavlja unaprijed oblikovanu komponentu u kalup prije ubrizgavanja plastike oko njega. Umetak može biti metal, plastika, ili drugi čvrsti dio.
Mašina za kalpiranje zatim ubrizgava materijal koji teče oko umetača i zaključava ga. Ova veza može biti mehanička, kemijska, ili oboje. Vijke, navojni grmići, i električni igle često služe kao umetci.
Ubacivanje modeliranja smanjuje sekundarne korake montaže. Poboljšava jačinu jer plastični oblici čvrsto oko umetaka tijekom kalupiranja.
Operatori mogu ručno utovariti umetke za nizak volumen proizvodnje. Za višu proizvodnju proizvođači koriste robotske sustave kako bi poboljšali automatizaciju i dosljednost.
Višeshotno moldiranje
Višestruko oblikovanje proširuje dvosličan koncept. Koristi tri ili više materijalnih injekcija u jednom ciklusu oblikovanja.
Stroj može koristiti rotirajuće ploče ili indeksne kalupe za premještanje dijela između ubrizgavanja. Svako ubrizgavanje dodaje novi sloj, boju ili značajku materijala. Takva postava omogućuje projektantima izradu složenih dijelova s mekanim rukohvatima, brtvama i krutim okvirima u jednom postupku.
Višestruko oblikovanje podupire proizvodnju visokog stupnja kada potražnja opravdava veći trošak otočenja.
Kompatibilnost materijala i dalje je kritična. Svaki dodani sloj mora dobro vezati i izdržati toplinu kasnijih slika. Kada je dizajniran ispravno, više-snimka modeliranje stvara trajne, multi-materijal komponente u jednom automatiziranom sustavu.
Preuređeni materijali i njihove primjene
Proizvođači biraju preuređene materijale temeljene na funkciji, čvrstoći vezivanja i kako dobro svaki materijal radi s osnovnim dijelom. Zajedničke opcije uključuju fleksibilne elastomere, krute inžinjerske plastike i specijalne materijale kao što su silikonska i tekuća silikonska guma.
Termoplastični elastomeri (TPE, TPU)
Termoplastični elastomer (TPE) jedan je od najčešćih preuređenih materijala. Osjeća se mekano i fleksibilno, ali procesi poput standardne termoplastike. Proizvođači često kalup TPE preko krute plastike kao što su polipropilen (PP), polikarbonat (PC), najlon i ABS (akrilonitrilni butadien stiren).
TPE poboljšava stisak i udobnost na drškama, alatima i potrošačkim proizvodima. Također dodaje svjetlo zatvaranje i kontrolu vibracija. Mnoge ocjene veze dobro na polipropilen (PP) i ABS, što smanjuje potrebu za ljepilima.
Termoplastični poliuretan (TPU) je vrsta termoplastičnog elastomera poznata po višoj ogrebotini i otpornosti na suze. Omogućuje bolju kemijsku otpornost od mnogih standardnih TPE ocjena. Dizajneri često odaberu TPU za pogonske alate, medicinske uređaje i dijelove izložene uljima ili ponovljenom nošenju.
Ključne prednosti TPE i TPU uključuju:
- Osječaj mekog dodira za poboljšani stisak.
- Visoka otpornost i izdržljivost udara.
- Kratko vrijeme ciklusa kalpiranja za bolju učinkovitost.
- Reciklabilnost unutar termoplastičkih sustava.
Odabir materijala ovisi o nužnoj tvrdoći, fleksibilnosti i performanse veza s supstratom.
Materijali posebnosti: Silikon, LSR i drugi
Silikonska i tekuća silikonska guma (LSR) služe primjene koje zahtijevaju otpornost na toplinu i dugoročnu fleksibilnost. Za razliku od TPE, silikonska svojstva održavaju u širokom rasponu temperature.
Proizvođači koriste tekuću silikonsku gumu (LSR) u medicinskim, automobilskim i elektroničkim proizvodima. Opire se vlagi, UV svjetlu i mnogim kemikalijama. LSR također pruža pouzdanu učinkovitost zatvaranja.
Silikon se ne veže uvijek prirodno na krute plastike poput polikarbonata (PC) ili najlona. U mnogim slučajevima, proizvođači dodaju glavne ili dizajnne mehaničke međugradnje kako bi osigurali prevrnuti materijal.
Ostali posebni preuređeni materijali uključuju termoplastiku visoke performanse ili termostatne gume. Inženjeri ih odabrati kada standardna TPE ili TPU ne mogu zadovoljiti jačinu, temperaturu, ili kemijske zahtjeve otpornosti.
Zašto birati prekomjerno razmišljanje?
Proizvođači se oslanjaju na taj proces kada jedan materijal jednostavno ne može zadovoljiti sve složene fizičke zahtjeve proizvoda. Ovaj pristup učinkovito smanjuje proizvodnju složenosti postizanjem višestrukih svojstava materijala bez dodavanja sekundarnih koraka montaže.
Pojačana ergonomika i grip
Primjena mekanog vanjskog sloja preko čvrste jezgre dramatično poboljšava udobnost korisnika i rukovanje. To stvara vrlo siguran držanje na medicinskim uređajima, potrošački proizvodi, i ručni alati. Korisnici dobivaju značajno bolje taktilne kontrole, posebno u mokrim ili masnim uvjetima gdje bi standardna tvrda plastika lako skliznuti.
Vrhunska dostojnost i otpornost na utjecaj
Specijaliziran vanjski sloj aktivno funkcionira kao zaštitni jastuk za krutu jezgru. Upija neočekivani šok, prigušuje operativne vibracije i štiti unutarnju strukturu od slučajnog pada. Kao rezultat toga, preuređeni dijelovi imaju mnogo duži životni ciklus jer dizajn aktivno štiti ranjiva područja od kontinuiranog nošenja i suza.
Napredno zatvaranje
Preljevno prešanje izvrsno je za izolaciju dijelova i izravno oblikovanje integriranih brtvi na krutom kućištu. Projektanti mogu precizno oblikovati fizičke značajke — poput brtvenih usana, utora i rebara za kompresiju — izravno u meki vanjski sloj. Kada se gotov proizvod zatvori ili sastavi, te se značajke stisnu i stvaraju nepropusnu barijeru protiv vlage, prašine i nečistoća iz okoliša.
Ova integrirana strategija dizajna drastično smanjuje broj mogućih staza curenja u proizvodu. Također u potpunosti eliminira ručnu instalaciju odvojenih gumenih gasova na montažnim linijama. Osim toga, meki prenapuhani sloj pouzdano pokriva delikatne praznine i učvršćuje sučelje između različitih komponenti.
Primjena prekomjernog rada u industriji
Proizvođači koriste preuređenje kako bi kombinirali krute i meke materijale u jedan trajni dio. Ova metoda poboljšava stisak, zatvaranje, izolaciju i otpornost na udar u zahtjevnim proizvodima.
Automatske i industrijske komponente
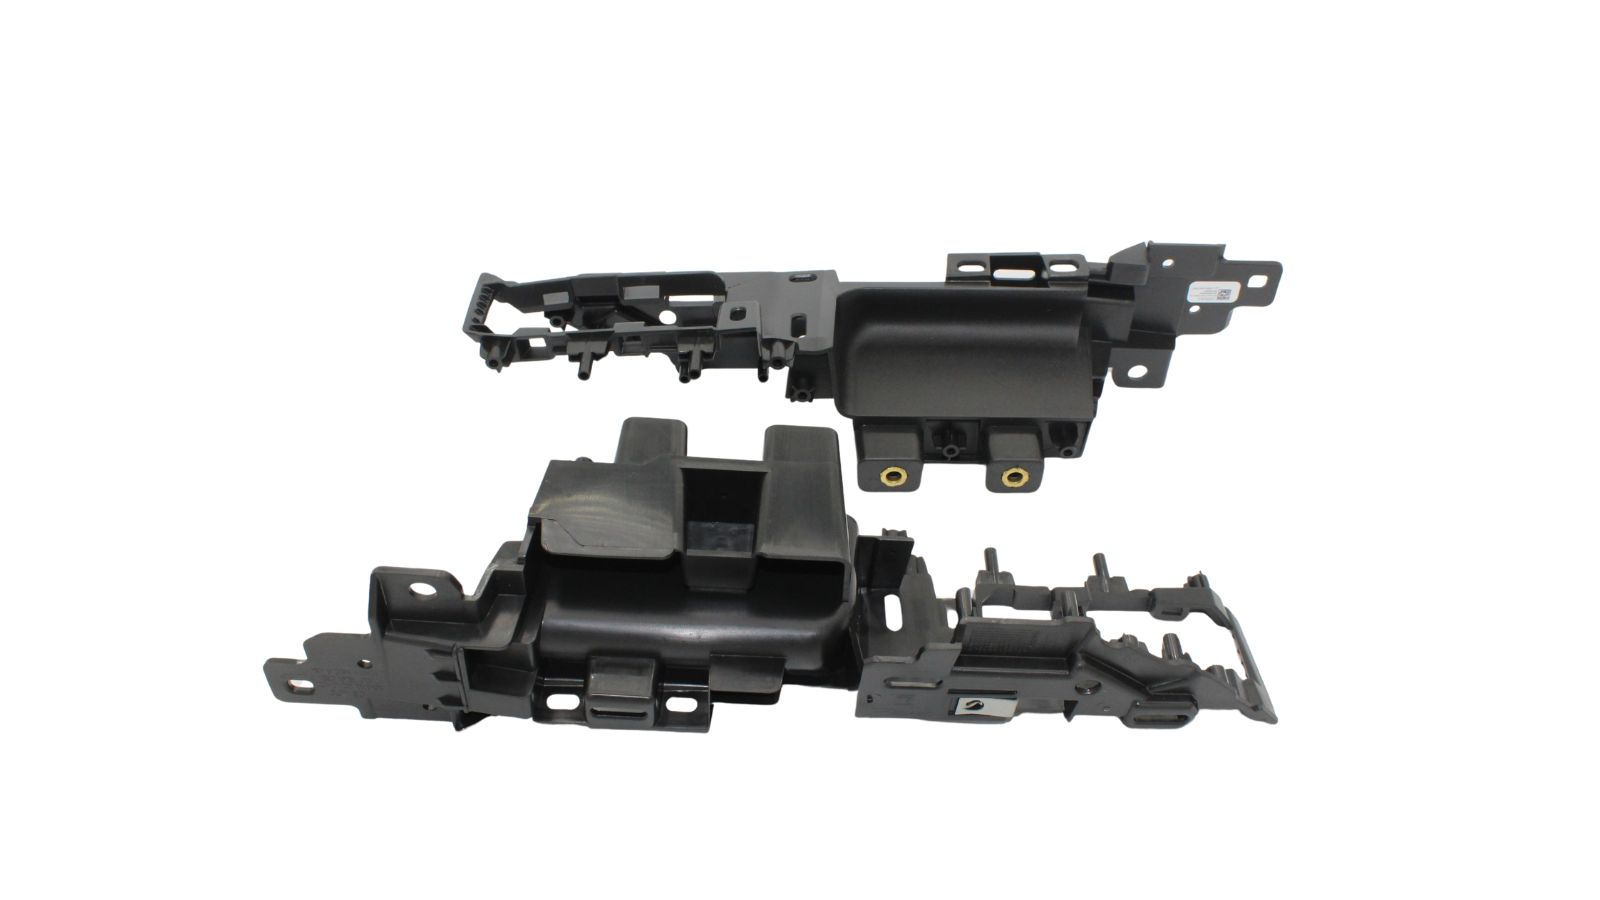
Automotivni dijelovi često se suočavaju s toplinom, vibracijama, vlagom i kemikalijama. Preuređenje pomaže zaštiti ključnih područja uz poboljšanje korisničkih kontaktnih površina.
Uobičajene primjene preljevnog prešanja u vozilima uključuju:
- Električni konektori i senzorske kućice
- Kontrolni gumbi i ručke
- Brtve i brtveni elementi
- Komponente žičanog pojasa
Mnogi dizajni koriste metalni umetak kao osnovu. Postupkom se plastika ili elastomer oblikuje preko aluminija, mesinga ili čelika radi dodavanja izolacije i otpornosti na koroziju. Ovaj pristup smanjuje i broj koraka sastavljanja jer oblikovani sloj učvršćuje umetak na mjestu.
Industrijski alati koriste preuređene dijelove za stisak i sigurnost. Ručke za alate često kombiniraju krutu plastiku s termoplastičnim elastomerom (TPE). Mekani vanjski sloj smanjuje klizanje i poboljšava kontrolu.
U teškim postavkama, zapečaćene premotane kućice štite elektroniku od prašine i vode. Pravilan izbor materijala i čvrstoća vezivanja sprečavaju razdvajanje slojeva pod stresom.
Elektronika i priključci potrošača
Elektronika zahtijeva uske zatvarače i pouzdanu izolaciju. Prevrtanje formi zaštitnih slojeva izravno oko unutarnjih komponenti.
Proizvođači se premotavaju na:
- USB i konektori za podatke
- Napunjavanje kabela
- Preklopne i kontrolne tipke
- Uređaji za nošenje
Modelirani sloj dodaje reljef naprezanja gdje kablovi susreću konektore. Ovaj dizajn smanjuje lomljenje žice od savijanja. Također poboljšava otpornost na stisak i utjecaj na ručne uređaje.
Mnogi proizvodi slijede standarde UL preuređenja za električnu sigurnost. Ovi standardi provjeravaju izolaciju, otpornost na plamen i performanse materijala. Korištenje odobrenih materijala pomaže u ispunjavanju pravila usklađenosti na reguliranim tržištima.
Bistre ili obojene elastomeri također mogu poboljšati izgled proizvoda. Istovremeno, vezana struktura drži vlagu i prašinu podalje od osjetljivih krugova.
Medicinski uređaji i zdravstvo
Medicinski uređaji moraju zadovoljiti stroga pravila sigurnosti i higijene. Preuređenje podržava i funkciju i udobnost.
Zajednička primjena u medicinskim proizvodima uključuje:
- Komponente za brizganje
- Kirurški alati
- Zahvati dijagnostičke opreme
- Konektori i konektori
Premotavanje također zapečati zglobove i rupe. Ovaj dizajn ograničava unos tekućine i podržava lakše čišćenje. Neki uređaji koriste krutu jezgru s mekim vanjskim slojem kako bi zaštitili pacijente od oštrih rubova.
Proizvođači biraju materijale koji se odupiru kemikalijama i metodama sterilizacije. Snažno spajanje slojeva osigurava da preuređeni dijelovi ostanu netaknuti nakon ponovljene uporabe ili ciklusa čišćenja.
Faktori proizvodnje, alatiranja i troškova
Preljevno prešanje zahtijeva pažljiv dizajn kalupa, veće ulaganje u alate i strogu kontrolu procesa. Količina proizvodnje, razina automatizacije i odabir materijala utječu na ukupni trošak i mogućnost proizvodnje.
Alatiranje dizajna i troškova
Alati za preljevno prešanje složeniji su od kalupa za jednofazno injekcijsko prešanje. U većini projekata koriste se ili dva odvojena kalupa uz prijenos dijela ili kalup za dvostruko ubrizgavanje koji oblikuje oba materijala u jednom ciklusu stroja.
Dvostruki kalupovi koštaju više jer uključuju rotirajuće pločice ili indeksne ploče. Također zahtijevaju precizna područja zatvaranja za kontrolu protoka materijala i vezivanja.
Tipični vozači troškova uključuju:
- Zamršena složenost i prisutnost podsječaka.
- Odabir čelika (npr. P20 naspram H13 ili nehrđajuće).
- Broj šupljina potrebnih za proizvodnju.
Jednostavan alat za preuređenje jednokrevetne kave može koštati $8,000–15,000, dok kompleksni alati za višestruke ili dvoslike mogu biti veći od $40,000–80.000 dolara.
Projektni timovi moraju planirati i značajke za poravnanje, detalje mehaničkog spajanja te odzračivanje. Loš dizajn kalupa povećava škart, slabi spoj i uzrokuje srh.
Kontrola kvalitete dodaje troškove, kao i. Operatori inspekciju dijelova za deliminaciju, kratke inekcije, i kozmetičke defekte. Čvrsta kontrola tolerancije poboljšava dosljednost, ali povećava vrijeme spletke i postavljanje napora.
Prototipiranje i skalabilnost proizvodnje
Prototyping pomaže timovima testirati vezujući jačinu, materijal kompatibilnost, i dio stane prije pune proizvodnje. Mnogi proizvođači počinju s niskim volumnom aluminija tooling ili ručno prijenos dijela kako bi se smanjili troškovi ranog tooling.
Ovaj pristup smanjuje rizik tijekom promjena dizajna. Također poboljšava proizvodnju prije visokih ulaganja.
Automatizacija smanjuje troškove rada i poboljšava radnu snagu. Roboti kreću supstrate između slika sa dosljednim vrijeme i postavljanje.
Viši volumeni opravdavaju višekalupce i ukočene čelične alate. To podiže troškove prednjeg toulinga, ali niže troškove po dijelu kroz brže ciklusa vremena i smanjeni rad.
Pažljivo planiranje povezuje tooling strategija za očekivani volumen proizvodnje. To sprječava prekograđivanje alata za male trke ili podgrađivanje za dugoročne programe.
Odaberite Moldie za svoj sljedeći projekt preljevnog prešanja
Preljevno prešanje moćan je proizvodni postupak, no za savršeno spajanje, besprijekornu ergonomiju i isplativu proizvodnju potrebni su stručno inženjerstvo i precizni alati. U tvrtki Moldie specijalizirani smo za pretvaranje složenih dizajna od više materijala u visokokvalitetne i izdržljive komponente.
Bilo da vam je potrebno brzo prototipiranje za testiranje kompatibilnosti materijala, preciznost tooling za složeno dvoslike modeliranje, ili skalabilna proizvodnja visokih količina, naš iskusan tim je ovdje da vas vodi od koncepta do konačnog proizvoda.
Ne ostavljajte svoj proizvod performans na slučajnost. Kontakt Moldie danas razgovarati o svojim pretjeranim zahtjevima, konzultirati s našim inženjerskim stručnjacima, i zatražiti prilagođen, konkurentan citat za vaš projekt!







