
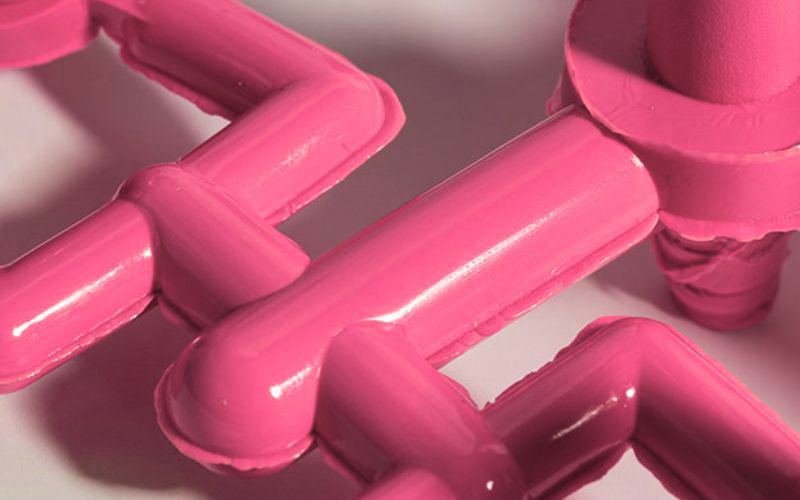
Srh je čest nedostatak u proizvodnji plastike koji može znatno smanjiti učinkovitost proizvodnje. Pri ubrizgavanju rastaljene plastike u šupljinu kalupa radi oblikovanja dijelova višak često iscuri preko rubova. Taj višak, nazvan srh, stvara tanke neželjene ostatke oko kalupljene komponente. Ako se ne uklanja, tijekom više proizvodnih ciklusa može se nakupljati, začepiti odzračne kanale kalupa i uzrokovati nedostatke na gotovim proizvodima. Optimiziranjem položaja uljevnih otvora, sustava razvodnih kanala i parametara ubrizgavanja može se smanjiti nastanak srha, poboljšati kvaliteta i smanjiti otpad.
Ovaj članak će otkriti misteriju uzroka bljeskanja i kako spriječiti situaciju prilikom početka oblikovanja.
Ključni kolačići:
- Fleš je višak plastike koja curi iz kalupa tijekom ubrizgavanja, formirajući tanke zavese na dijelovima.
- Obično se bljesak javlja u razdvojenim linijama praznine, slaba ventilacija, niska stezaljka sila, niska viskoznost, prepakiranje, i visok tlak injekcije.
- Srh zahtijeva dodatnu obradu, stvara otpad, oštećuje kalup i uzrokuje nedostatke na dijelovima, čime smanjuje učinkovitost.
- Rješenja uključuju optimizaciju položaja uljevnog otvora, razvodnih kanala i postavki procesa te uporabu kalupa koji ne stvaraju srh.
- Prevencija bljesak zahtijeva pravilan dizajn kalup, podršku, stezaljke, postavke procesa, i kontrolu kvalitete.
- Standard je ograničiti flash debljinu na ispod 0.1 mm, potrebna čvrsta kontrola procesa i rafiniranje.
Uvod u bljesak molding injekcije
Pri brizganju plastike ključno je razumjeti različite nedostatke koji se mogu pojaviti tijekom proizvodnje. Čest je problem srh pri brizganju: višak plastike koji izlazi iz šupljine kalupa i stvara neželjene tanke ostatke oko rubova kalupljenog dijela.
Možda se pitate zašto se to događa. Pa, bljesak se može pripisati raznim uzrocima, a to je često znak problema u procesu kalupiranja ili dizajna kalup. Neki od glavnih krivaca uključuju:
- Nepravilna sila clampera: Nedovoljan pritisak da se zapečati polovica plijeska može stvoriti praznine, što omogućuje da plastika pobjegne.
- Trošenje ili oštećenje kalupa: Kalup se s vremenom može istrošiti ili oštetiti, što može uzrokovati neporavnanje i nastanak srha.
- Prekomjerna brzina ili tlak ubrizgavanja: Previše brzine ili visokog tlaka može izgurati plastiku kroz razdvojene linije.
Dok se bave flash u svojim plastičnim dijelovima može izgledati zastrašujuće, to je važno za održavanje pojednostavljene proizvodnje i osigurava dizajn za manufakturnost. Na kraju krajeva, želite vaš konačni proizvod da izgleda glatko i funkcionira besprijekorno. Flash ne samo da utječe estetske kvalitete, ali i fit i montaža završenih proizvoda.
Razumijevanje i rješavanje uzroka bljeskanja su ključni koraci u optimizaciji procesa ubrizgavanja. To vam ne samo uštedi vrijeme, nego i smanjuje materijalni otpad i pomaže u održavanju kvalitete proizvoda – kritičkih elemenata za bilo koju uspješnu proizvodnju.
Razmatranje dizajna i alata
Prilikom projektiranja formacije injekcije, posvećujući pažnju dizajnu kalup, protoku materijala i ukupnom dizajnu za proizvodnju je od ključne važnosti za sprečavanje defekta kao što je bljesak.
Dizajn molda i razdvojene linije
Dizajn kalupa ključan je jer nesavršenosti na razdjelnoj liniji mogu uzrokovati srh. Polovice kalupa moraju biti precizno poravnate kako bi se smanjili zazori i neusklađenosti. Obratite pozornost na sljedeće:
- Uske tolerance: Visoki stupanj preciznosti spriječit će izvlačenje smole iz kalupa.
- Glatke površine: Površine na razdvojenoj liniji treba biti glatke kako bi se kalup mogao zatvoriti.
Materijalni tok i viskoznost
Kontroliranje protoka i viskoznosti vašeg materijala je ključno. Nekoliko bodova za imati na umu:
- Svojstva materijala: Svaki materijal ima specifičnu viskoznost koja utječe na protok; odaberite onu koja odgovara vašem dizajnu alata.
- Analiza toka: Računalna analiza toka može predvidjeti kako materijal ispunjava kalup i pomoći spriječiti nastanak srha.
Dizajn za porijeklo aktuabilnost (DFM)
Dizajniranje dijelova s manufakturnosti na umu je od ključne važnosti za proces bez bljeska. Fokus na:
- Nacrt anglea: Pravilni kutovi olakšavaju lakše uklanjanje iz kalup i smanjiti rizik od bljeskanja.
- Položaj uljevnog otvora: Utječe na sve, od izgleda do konstrukcijske cjelovitosti dijela. Pravilan položaj ključan je.
Parametri za moldiranje procesa injekcije
U obliku injekcije, precizna kontrola nad parametrima procesa od ključne je važnosti za kvalitetu vašeg konačnog proizvoda. Temperatura, tlak, i brzina injekcije su stupovi koji definiraju oblikljivost, čvrstoću i izgled predmeta koji stvarate.
Kontrola temperature
Kontrola temperature ključna je jer utječe na viskoznost materijala i njegov tok u kalup. Temperaturu cilindra i mlaznice potrebno je precizno postaviti unutar raspona propisanog za materijal koji se upotrebljava.
- Temperatura barela: To se obično postavlja u rasponu koji osigurava da se materijal otopi i teče lako, bez ponižavanja.
- Nozzle Temperatura: Malo niža od cijevi bačve kako bi se spriječilo prerano učvršćivanje koje bi moglo dovesti do defekta.
Pritisak injekcije i sila stezanja
Tlak ubrizgavanja pomaže gurnuti otopljeni materijal u sve dijelove kalup. Mora biti dovoljno visok da ispuni kalup potpuno, ali uravnoteženo kako bi se izbjeglo višak:
- Pritisak pričvršćivanja: To mora biti dovoljno da se kalup zatvori protiv sile ubrizganog materijala, sprječavajući bljesak.
| Parametar | Namjena |
|---|---|
| Pritisak injekcije | Snaga materijala u kalup. |
| Pritisak pričvršćivanja | Drži polovice kalupa zajedno tijekom ubrizgavanja. |
Ispod su specifične uloge svakog tipa tlaka:
- Tlak ubrizgavanja: osigurava kompletno punjenje šupljine i strukturni integritet.
- Pritisak pričvršćivanja: protivi se vanjskoj sili kako bi se izbjeglo razdvajanje i defekte plijeska.
Brzina injekcije i proces održavanja
Brzina ubrizgavanja materijala utječe na ujednačenost i kvalitetu proizvoda. Odgovarajuća brzina osigurava glatko punjenje kalupa i smanjuje nedostatke. Nakon punjenja u fazi naknadnog tlaka primjenjuje se tlak kojim se nadoknađuje skupljanje materijala tijekom hlađenja, pa gotov proizvod zadržava ispravne dimenzije.
| Faza | Utjecaj |
|---|---|
| Brzina injekcije | Određuje koliko je brzo ispunjena šupljina. |
| Proces držanja | Održava pritisak nakon injekcije kako bi se osigurala kvaliteta. |
Razumijevanje i kontrola tih parametara značajno će utjecati na učinkovitost procesa ubrizgavanja i kvalitetu proizvoda koje proizvedete.
Uzroci i sprečavanje bljeskanja
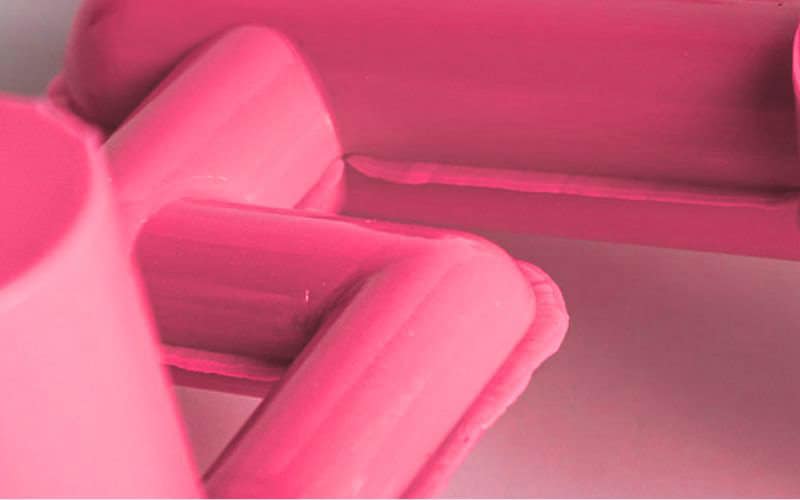
Prilikom rješavanja problema bljeskanja u ubrizgavanju, razumijevanje uzroka je od presudne važnosti za učinkovitu prevenciju. Evo kako možete zadržati integritet svojih oblikovanih dijelova koncentriranjem na ključna područja zabrinutosti.
Utvrđivanje uobičajenih uzroka
Onečišćenja iz okoliša: Prašina i nečistoće mogu spriječiti potpuno zatvaranje razdjelne linije kalupa, zbog čega rastaljena plastika može iscuriti.
Mjehurića:
- Razdvojene linije pogreške: To se događa kada se dvije polovice kalup ne uklapaju savršeno.
- Istrošene komponente kalupa: S vremenom se komponente mogu istrošiti i tako stvoriti uvjete za nastanak srha.
Nesavršenosti kalupa i neporavnata razdjelna linija glavni su uzroci nastanka srha. Redovito održavanje i pažljivo rukovanje komponentama kalupa ključni su za sprječavanje tih problema.
Djelotvorne strategije za ventiliranje i zatvaranje
Nameštenje i veličina ventilatora:
- Pozicionalni ventili na kraju staza protoka za pomoć u zračnom izlazu.
- Osigurajte da su ventili pravilno veličine; premali i neučinkoviti, preveliki i dozvoljavaju da plastika pobjegne.
Komponente za zatvaranje:
- Redovito pregledajte O-prstenove i pečate radi nošenja i oštećenja.
- Koristite prave materijale koji se odupiru temperaturama i pritiscima uključenima u proces.
Pravilno ventiliranje i zatvaranje su od ključne važnosti za kontrolu protoka rastopljene plastike. Omogućujući zraku da učinkovito pobjegne iz šupljine kalup, pomažete spriječiti nakupljanje tlaka koji može stvoriti bljesak.
Optimiziranje pritiska pričvršćivanja i tonaže
- Pritisak pričvršćivanja: podesite silu stezanja kako biste osigurali da kalup ostane zatvoren tijekom procesa injekcije.
- Clamp Tonnage: Viša tonaža može se nanijeti kako bi se protivila silama koje gurnu polovicu kalupa u stranu.
Prilagodite tlak i silu zatvaranja materijalu i dizajnu kalupa. Prenizak tlak zatvaranja može uzrokovati srh jer polovice kalupa možda neće biti dovoljno čvrsto spojene da izdrže silu nadolazećeg materijala. Potrebno je pronaći ravnotežu: previsok tlak može oštetiti kalup, a prenizak uzrokovati nedostatke.
Načini da se popravi bljesak u procesu ubrizgavanja
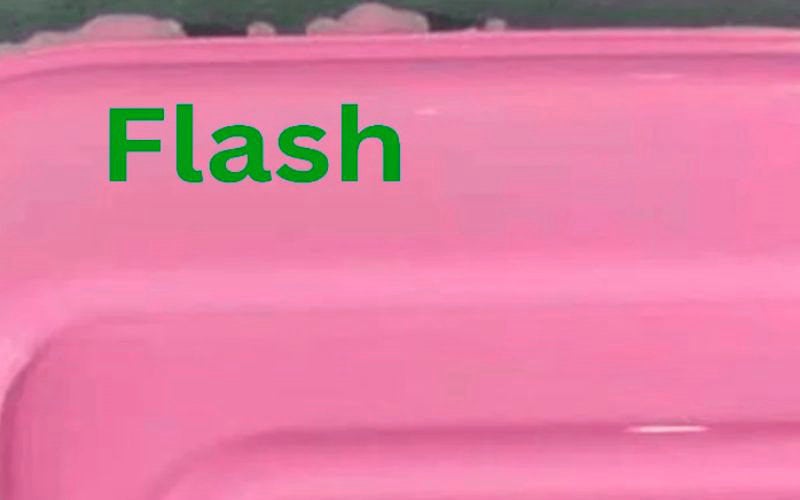
Srh pri brizganju često upućuje na problem u postupku kalupljenja: višak materijala izlazi iz šupljine kalupa i stvara neželjene tanke izdanke ili izbočine. Problem možete ublažiti sljedećim učinkovitim mjerama:
Promjene dizajna
Izrada dizajn promjene može biti značajan korak ka sprječavanju bljeska. Razmotrite optimiziranje dizajna za manufakturnost (DFM) koji osigurava vaš dizajn proizvoda može biti besprijekorno proizveden bez defekta kao što je bljesak.
Održavanje molda
Dobro održavan kalup rjeđe stvara srh. Redovito čistite kalupe te odmah uklonite oštećenja i znakove trošenja. Pravilnim rasporedom održavanja možete produljiti vijek trajanja kalupa i poboljšati kvalitetu kalupljenih dijelova.
Optimizacija procesa
Prilagodite parametre procesa oblikovanja injekcije kao što su temperatura i brzina ubrizgavanja kako bi se smanjila pojava bljeskavice. Niski tlak stezanja ili netočno podešavanje parametara obrade moglo bi dovesti do rastopljenog materijala.
Sila pričvršćivanja
Povećajte silu zatvaranja kako bi polovice kalupa bile čvrsto spojene. To je ključno jer plastika može iscuriti i stvoriti srh ako kalup nije pravilno zatvoren.
Materijal Viskoznost
Osiguranje točne viskoznosti materijala je od presudne važnosti. Niža viskoznost povećava vjerojatnost da materijal teče iz kalup, što rezultira bljeskom. Viskoznost možete kontrolirati kroz temperaturne postavke i odabir materijala.
Zapamtite, dijagnoza i fiksiranje bljesak u Vašem procesu injekcije može uštedjeti troškove i poboljšati kvalitetu svog konačnog proizvoda. Savjetovati stručnjake i poluge sveobuhvatnih resursa, kao što su uvidi u “Što uzrokuje & Kako izbjeći Flash u procesu injekcija molding”, kako bi bolje razumjeti i riješiti probleme vezane uz bljesak.
Defekti i rješavanje problema
U ubrizgavanju modeliranja, rješavanje defekta odmah osigurava dugovječnost vaših kalupa i kvalitetu vaših proizvoda. Hajde da istražimo zajedničke probleme i njihova rješenja.
Često zatajenje injekcija
Pri brizganju može nastati više nedostataka koji utječu na završnu obradu površine i kvalitetu proizvoda. Srh, odnosno višak materijala uz razdjelnu liniju ili druga mjesta razdvajanja kalupa, osobito je problematičan. Često se pojavljuje kao tanka plastična peraja na gotovom proizvodu. Ostali česti nedostaci uključuju:
- Zagrevanje: izobličenje se javlja zbog nejednakog hlađenja.
- Oznake: Male kratere ili depresije zbog nedovoljnog hlađenja ili punjenja.
- Kratki hitci: Nepotpuni dijelovi zbog nedovoljnih materijalnih injekcija.
Identificiranje tih nedostataka u ranom postupku proizvodnje od presudne je važnosti za održavanje najviše razine kvalitete proizvoda.
Uklanjanje problema bljesak
Za rješavanje problema bljesak, ovdje su specifični koraci možete slijediti:
- Pregled kalupa: Provjerite postoje li oštećenja ili nečistoće koje bi mogle spriječiti potpuno zatvaranje kalupa.
- Integritet razdvojene linije: Osigurajte da se linija razdvajanja poklapa ispravno bez pogrešne usklađivanja.
- Pritisak klipa: Prilagodite tlak stezanja; prenizak tlak omogućuje da se pojavi bljesak.
- Materijal i proces: Provjerite viskoznost materijala je prikladna, te optimizirajte tlak i brzinu injekcije.
Ako su problem onečišćenja poput prašine ili prljavštine, temeljito čišćenje kalupa može pomoći. Srh se može ukloniti raznim metodama, primjerice ručnim obrezivanjem ili kemijskom obradom, no prevencija je uvijek bolja. Dosljednim i temeljitim otklanjanjem problema možete uštedjeti vrijeme i znatno smanjiti pojavu nedostataka.
Nakon procjene i kontrole kvalitete
Brizgani dijelovi nakon vađenja iz kalupa nisu uvijek spremni za kupca. Često je potrebna naknadna obrada kako bi se uklonio višak materijala i osiguralo da dijelovi zadovoljavaju standarde kvalitete. U odjeljcima u nastavku opisane su tehnike uklanjanja srha i mjere osiguranja kvalitete.
Tehnike i oprema za uništavanje
Deflashing je kritičan korak u post-procesing ukloniti bilo koji neželjeni bljesak iz vaše injekcije oblikovani dijelovi. Ovdje je koncizni pogled na neke uobičajene metode:
- Ručno deflashing: Možete koristiti škare ili noževe za jednostavne deflashing zadatke, što ga izravna i pristupačna opcija. Međutim, to zahtijeva preciznost i može biti radno intenzivan.
- Cryogene Deflashing: Ova tehnika uključuje zamrzavanje dijelova s tekućim dušikom kako bi bljesak krhka, koja se zatim može lako ukloniti. To je učinkovita za složene dijelove i polikarbonatne materijale.
Oprema koju odaberete ovisi o geometriji komponenti, materijalu, i stupnju potrebne kvalitete površine.
Osiguranje kvalitete za ubrizgavanje pomiješanih dijelova
Osiguranje kvalitete je od presudne važnosti za garantiranje funkcionalnosti i estetike vaših dijelova:
- Vizualna inspekcija: Obavi temeljitu vizualnu provjeru na površinskim manama i nesavršenostima.
- Dimenzionalna inspekcija: Koristite kalipere i mikrometare kako biste osigurali da vaši dijelovi ispunjavaju vaše dimenzijske specifikacije.
Zapamtite, visokokvalitetni dijelovi oblikovani ubrizgavanjem slobodni su od mana kao što su bljesak i pokazuju konzistentnu kvalitetu površine, koja se dobro odražava na Vašu marku i pomaže u izbjegavanju skupe prerade.
U zaključku, primjereno rješavanje problema oblikovanja modeliranja donosi znatne koristi za učinkovitost i. Minimalizirajući bljesak generacije smanjivanja brzine i plastičnog otpada. Također sprječava nakupljanje kalupa, produžavanje vremena snižavanja vremena. Molds s minimalnim bljesak može teći dulje između ciklusa održavanja na visokom izlazu. U kombinaciji s procesom uklanjanja brzine i tlaka ubrizgavanja, proizvođači dobivaju kroz troškove po dijelu proizvedenim. Uzimajući holistički pristup za smanjenje bljeskanja, plastični proizvođači proizvoda mogu racionalizirati proizvodnju tijekom cijelog životnog ciklusa komponente.







