
Kompresijsko kalupljenje i brizganje dva su najčešća proizvodna postupka za masovnu izradu plastičnih dijelova. Oba oblikuju plastiku u kalupu uz primjenu topline i tlaka, ali se razlikuju u načinu rada.
Razumijevanje razlika između kompresije i injekcija modeliranje je važno za proizvođače utvrditi koji pristup je najprikladniji za određenu primjenu. Međutim, pojedinosti procesa mogu biti zbunjujuće čak i za one koji su upoznati s plastikom proizvodnje.
Ovaj članak ima za cilj jasan pregled sličnosti i razlika između kompresije i injekcija modeliranje. Mi ćemo razbiti osnovne korake uključeni u svaku tehniku i kako se razlikuju. Faktori poput dijela dizajna pogodnost, ciklus vremena, materijalni otpad i troškovno učinkovita će također biti ispitivan.
Pregled injekcija i kompresije molding
Razumijevanje moldiranja injekcija
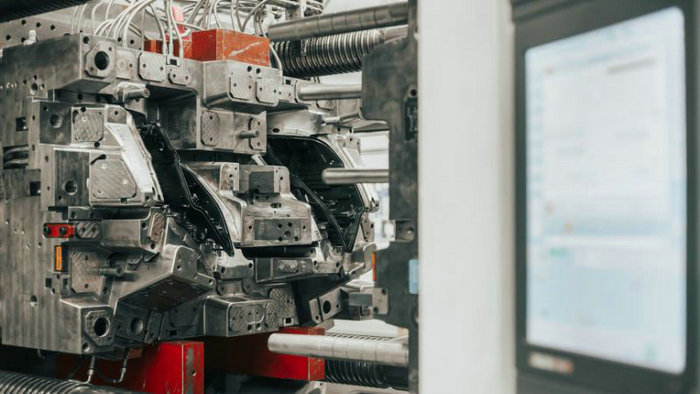
Injekcije modeliranje je proizvodna metoda koja uključuje grijanje materijala, obično termoplastika, i ubrizgavanje ga u zatvoreni kalup kroz koš i vijak. Materijal se hladi i očvrsava, uzimajući željeni oblik. Injekcija modeliranje nudi različite prednosti, kao što su:
- Prikladnost za složene dijelove: Prikladno je za dijelove s složenim detaljima i složenim oblicima.
- Visoka automatizacija: Ovaj proces obično ne treba stalni ljudski nadzor.
- Brza proizvodna vremena: Injekcije modeliranje ima kraći ciklus puta od kompresije modeliranje.
Međutim, modeliranje injekcije ima svoje nedostatke, uključujući visoke početne troškove navodnjavanja i poteškoće u proizvodnji vrlo velikih dijelova.
Definiranje kompresije
Kompresijsko kalupljenje proizvodni je postupak pri kojem se predgrijani materijal, obično termosetna plastika, stavlja u šupljinu kalupa. Kalup se zatvara, a tlak prisiljava materijal da poprimi njegov oblik. Postupak je prikladan za jednostavne geometrije i velike panele. Međutim, ima i neka ograničenja, uključujući:
- Ograničeni na jednostavnije dizajne: komprimiranje nije najbolji izbor za složene detalje ili složene geometrije.
- Sporije stope proizvodnje: Cycle vremena su dulje u usporedbi s injekcijskim modeliranjem.
- Radno intenzivan: Materijski smještaj često zahtijeva više ručnog rada.
Glavne razlike između kompresije i oblikovanja injekcije:
- Kompresiranje se obično koristi za veće, jednostavnije dijelove poput gasketa. Injekcija je bolja za male, kompleksne, visoko precizne dijelove.
- Kompresiranje modeliranje ima niže troškove touling, ali sporije ciklus vremena. Injekcija modeliranje ima brže ciklusa vremena i bolji je za kvalitetne dijelove, čineći ga popularnim izborom za mnoge industrije.
- Ubrizgavanje oblika nudi višu dimenzijsku preciznost i dosljednost.
Ukratko, kompresija je odličan izbor za jednostavnije dijelove s većim pločama, dok je oblikovanje injekcije bolje za složenije i detaljnije komponente. Dok su oba procesa korisni i svestrana, razumijevanje posebnih zahtjeva projekta pomoći će vam da izaberete najbolju tehniku za vaše potrebe.
Materijalna razmatranja
Odabir materijala za zgušavanje
Komprimiranjem se koristi termoset materijali, koji nude odličnu jačinu, dimenzijsku stabilnost i otpornost na visoke temperature. Neki se često koriste materijali za kompresijski modeliranje uključuju:
- Mješavina mješavine moldinga (BMC): A mješavina poliesterske smole, staklenih vlakana i punjača minerala koja osigurava mehaničku čvrstoću i dimenzijsku stabilnost. Obično se koristi za automobilske, električne i potrošačke proizvode.
- SMC se sastoji od termoseptualne smole u kombinaciji s staklenim vlaknima. SMC ima veće omjere čvrstoće i težine i prikladan je za veće komponente, kao što su automobilski dijelovi tijela i aerospace komponente.
- Diallyl Phthalate (DAP): termoseptivna plastika koja nudi izvrsna svojstva električne izolacije, DAP se često koristi u električnim komponentama i aplikacijama prekidača.
- Fenolici & Vinil Esters: Ovi materijali imaju snažnu otpornost na kemikalije i toplinu. Fenolici se često koriste za električne komponente, dok vinil esteri pronalaze put u korozije otporne primjene.
Upotreba materijala u modingu za injekciju
S druge strane, injekcija se često koristi termoplastikom materijali koji se mogu otopiti i ponovno koristiti. Slijede neke popularne termoplastike koje se koriste u ubrizgavanju:
- Polietilen (PE): Svestrana plastika koja se koristi u širokom rasponu aplikacija kao što su ambalaža, igračke i potrošačka roba. Može se naći u različitim oblicima, uključujući polietilen visoke gustoće (HDPE) i polietilen niske gustoće (LDPE).
- Polipropilen (PP): Poznat po svojoj kemijskoj otpornosti, jačini udara i izdržljivosti, PP se koristi u automobilskim dijelovima, pakiranju hrane i medicinskim uređajima.
- Polivinilklorid (PVC): Kombinirani samo za cijevi i pribor, PVC nudi odličnu otpornost na kemikalije i vremensku prognozu.
- Polistiren (PS): Od proizvoda za jednokratnu uporabu hrane do kućnih aparata, PS je često korišten materijal zbog svojih niskih troškova i lakoće prerade.
- Nylon: Osjetljen svojom snagom i otpornošću na toplinu, najlon se koristi u primjenama kao što su automobilski dijelovi, tekstil i električne komponente.
Stroj za moldiranje
Strojevi za zgušavanje
Glavne komponente stroja za kompresiju uključuju:
- Kalup – obično je izrađen od čelika, aluminija ili epoksida. Sastoji se od dviju polovica koje sadrže šupljinu kalupa.
- Grijaće ploče – zagrijavaju kalup i tale plastičnu smolu. Često se zagrijavaju uljem ili električnom energijom.
- Hidraulični klip – primjenjuje visok tlak za zatvaranje kalupa i sabijanje materijala.
- Sustav za izbacivanje – Pinovi, rukavi, striptizete koje pomažu ukloniti oblikovani dio.
Sirovina je najprije u obliku granula; predgrijava se i stavlja u šupljinu kalupa. Ploče se zatvaraju i primjenjuje se tlak koji plastičnu sirovinu prisiljava da poprimi oblik kalupa. Nakon hlađenja i očvršćivanja kalup se otvara, a dio izbacuje.
Strojevi za moldiranje injekcija
Glavne komponente stroja za oblikovanje injekcije uključuju:
- Hopper – Drži plastične kuglice ili granule prije oblikovanja
- Barel – Sadrži reciprocirajući vijak koji se rotira kako bi se otopio materijal
- Vijaka – rotira i miješa topi plastiku, zatim ga ubrizgava u plijesni
- Jedinica za zatvaranje – otvara i zatvara polovice kalupa
- Grijači – Grijači okružuje bačvu kako bi se otopila plastika
- Hidraulički sustavi – Primjeni pritisak za injekciju i stezanje
- Sustav izbacivanja – Pinovi, rukavi i striptizete pomažu ukloniti dio
Granula se hrani u bačvu iz košnice. Dok se vijak rotira, trenje i toplina tope materijal. Vijak zatim ubrizgava rastopljenu plastiku pod visokim pritiskom u šupljinu kalup. Materijal se ohladi i očvrsne u konačni oblik dijela prije nego što se izbaci.
Injekcija protiv kompresije: proces moldinga detaljno
Proces kompresije molding
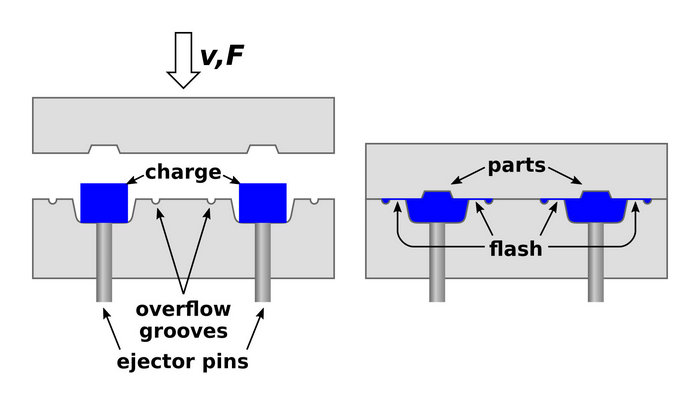
U postupku kompresijskog kalupljenja sirovina, obično predgrijana guma ili termosetna plastika, stavlja se izravno u šupljinu kalupa. Šupljina ima oblik željenog gotovog proizvoda i prethodno je zagrijana, čime se olakšavaju tok materijala i očvršćivanje. Kalup se zatvara i primjenjuje se tlak kako bi se materijalom potpuno ispunila šupljina.
Proces ubrizgavanja
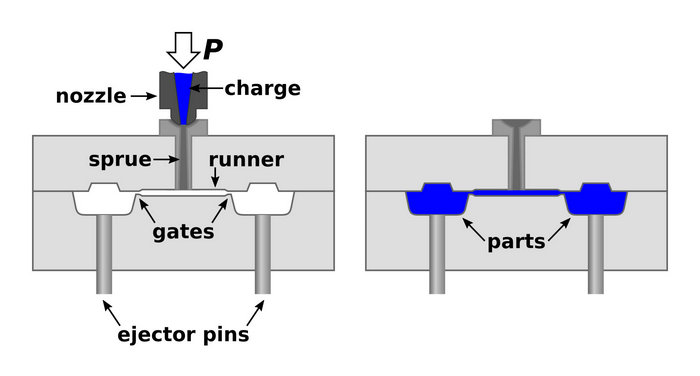
Ubrizgavanje, s druge strane, malo je složenije. Prvo, morat ćete hraniti sirovinu, obično u obliku plastičnih kuglica, u kopač. Materijal će se onda gurnuti kroz vijak koji zagrijava i topi plastiku, pretvarajući ga u tekuće stanje.
Zatim se ukapljena plastika pod visokim tlakom ubrizgava u zagrijanu šupljinu kalupa i potpuno je ispunjava. Materijal se hladi i skrućuje unutar kalupa te poprima željeni oblik. Na kraju se kalup otvara, a gotov proizvod izbacuje.
Ovaj proces je idealan za proizvodnju visoke količine, s obzirom na svoj potencijal za proizvodnju vrlo detaljnih i složenih dijelova. Ubrizgavanje modeliranja može postići i brže proizvodne stope u usporedbi s kompresorskim modeliranjem.
Ukratko, ovo je kratka usporedba dvaju procesa:
| Kompresijsko prešanje | Injekcijsko prešanje | |
| Sirovinski materijal | Priručnik, u grijanoj šupljini plijesni | Via shopper i vijaka, u grijanu šupljinu kalupa |
| Tlak | Primjenjuje se kada je kalup zatvoren | Visoki tlak tijekom injekcije |
| Vrućina | Pregrijena šupljina i materijal | Vijak zagrijava materijal; zagrijana šupljina kalupa |
| Detaljna složenost | Prikladno za jednostavnije dizajne | Mogućnost proizvodnje složenih detalja i složenih geometrija |
| Obujam proizvodnje | Srednja količina | Visoka brzina |
| Intenzitet rada | Više ručnog rada za materijalno postavljanje | Manje radno intenzivan, kao materijal se hrani kroz shopper i vijak |
Troškovi alata i proizvodnje
Pri razmatranju oblikovanja kompresije i oblikovanja injekcije za vaš projekt, od ključne je važnosti razumjeti razlike u tooling i proizvodnju troškova. Slijedeće informacije će vam pomoći da bolje shvatite ove procese iz perspektive troškova.
Troškovi alata
Kompresiranje Molding: Troškovi alatiranja za kompresije su općenito niži od oblikovanja injekcije. Kalupe je lakše održavati i imati duži životni vijek. To čini kompresija oblikovanje održiva opcija za troškovno učinkovit proizvodni proces, posebno za manje proizvodne pogone i jednostavnije dijelove dizajna.
Injekcije Molding: Troškovi alata za ubrizgavanje mogu biti veći zbog složenosti kalupova, koji često zahtijevaju više dijelova i sustave hlađenja. Međutim, dugoročno, početna investicija u kvalitetno toolingiranje za injekciju može se isplatiti, posebno ako planirate velike proizvodne pogone ili trebate složenije dijelove.
Proizvodni proces i troškovi
Kompresiranje Molding: U procesu kompresije materijali se stavljaju u šupljinu od kalupa, koja je tada zatvorena i podvrgnuta toplini i tlaku. Zbog svoje radno intenzivne prirode, ova metoda može rezultirati većim troškovima po dioovima, posebno za manje količine proizvodnje.
Injekcija Molding: Proces ubrizgavanja ubrizgavanja uključuje ubrizgavanje rastopljenog materijala u šupljinu kalup pod visokim pritiskom. Ovaj proces ima prednost bržih stopa proizvodnje u usporedbi s kompresijem, što može smanjiti troškove djelomičnog rada pri velikoj proizvodnji. Automatizirana priroda oblikovanja injekcija također može dovesti do bolje konzistencije i kvalitete završenih dijelova.
Sažetak:
| Kompresijsko prešanje | Injekcijsko prešanje | |
| Troškovi alata | Donji, lakši za održavanje | Više, kompleksnije |
| Proizvodnja | Radno intenzivan, sporiji | Automatski, brže |
| Troškovi učinkovito | Manja proizvodnja teče | Velika proizvodnja radi |
| Prilagođeni dijelovi | Nije idealno za složene dijelove | Prikladno za složene dijelove |
Primjena i faktori prikladnosti
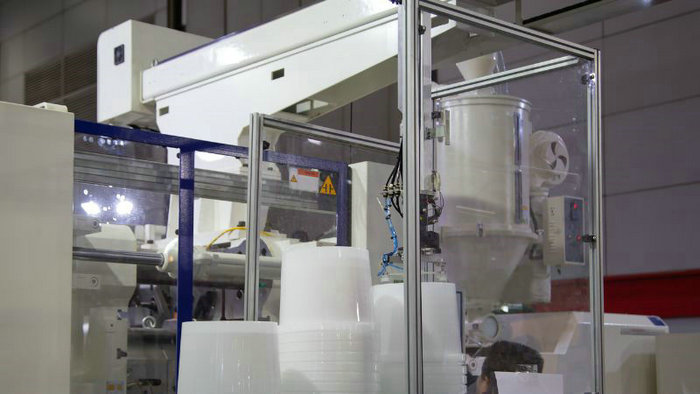
Primjene kompresijskog oblikovanja uključuju automobilske, industrijske i potrošačke proizvode. To je popularan izbor za proizvodnju gasketa, pečata i drugih gumenih komponenti.
Injekcije modeliranje također proizvodi automobilske proizvode. To stvara složene, visoko precizne dijelove u industriji poput medicine.
Evo sažetka:
| Proces moldiranja | Koristi slučajeve |
| Kompresijsko prešanje | – Automotiva: Začepi, brtve, gumene komponente – Medicinski: Silikonske komponente zbog biokompatibilnosti – Industrijski: veliki, trajni dijelovi za tešku opremu |
| Injekcijsko prešanje | – Automobilski: Plastične komponente za unutrašnjost, vanjskost, dijelovi motora, konektori – Medicinski: Visoka preciznost medicinskih uređaja, potrošnja, dijagnostička oprema – Proizvodi potrošača: igračke, spremnici za hranu – visoka proizvodna brzina i učinkovitost |
Snaga i izdržljivost kompresije moldinga i moldinga injekcije
Pri usporedbi kompresije i injekcija modeliranje, od ključne je važnosti uzeti u obzir snagu i izdržljivost proizvedenih dijelova. Oba procesa mogu proizvesti visoke čvrstoće materijala, ali određeni čimbenici utječu na ukupnu snagu.
Ovdje je brza usporedba oba procesa vezana za snagu i izdržljivost:
| Kompresijsko prešanje | Injekcijsko prešanje | |
| Odabir materijala | Uretan, kompoziti | Plastike, metali |
| Jačina & oznake; трајнost | Duboki, jaki dijelovi | Materijal ovisi |
| Kompleksni oblici | Ograničene opcije | Više fleksibilnosti |
Česta pitanja
Koje su ključne razlike između kompresije i oblikovanja injekcije?
U kompresijskom kalupiranju, prethodno mjerena količina materijala nalazi se u šupljini kalup, koja je tada zatvorena i stisnuta pod toplotom i pritiskom kako bi se formirao željeni oblik. Ubrizgavanje, s druge strane, uključuje ubrizgavanje zagrijanog, likvificiranog materijala (obično plastike) u šupljinu kalup kako bi se stvorile komponente i dijelovi. Dok je oblikovanje injekcije općenito automatiziranije i prikladnije za složene dijelove, formiranje kompresije često se koristi za jednostavnije geometrije i može zahtijevati više ljudske intervencije.
Kako se troškovi uspoređuju s kompresijem i injekcijama?
Troškovi kompresije i ubrizgavanja mogu varirati ovisno o specifičnim zahtjevima projekta. Komprimiranje je obično pristupačnije za izgradnju jednostavnih komponenti, posebice kada se razmatraju troškovi prednjeg toulinga i opreme. Međutim, veća automatizacija i učinkovitost oblikovanja injekcije može ponuditi trošak prednosti u velikoj proizvodnji ili pri stvaranju složenih komponenti.
Koji su materijali prikladni za kompresije u odnosu na injekcijski kalup?
Oba procesa mogu se nositi s raznim materijalima, uključujući termoplastiku, termostatičku plastiku i elastomere. Ubrizgavanje se uglavnom koristi za termoplastiku, dok se kompresorsko modeliranje obično koristi s plastikom i gumenim materijalima. Od ključne je važnosti odabrati pravi proces oblikovanja na temelju specifičnih materijalnih svojstava i zahtjeva za primjenu.
U kojoj se industriji najčešće koriste kompresije i injekcija?
Pričvršćivanje i ubrizgavanje se koristi u širokom rasponu industrija, kao što su automobilska, letjelica, medicinska, elektronika i potrošačka roba. Ubrizgavanje je često odabrano za proizvodnju složenih dijelova za elektroniku i medicinske uređaje. Kompleks se obično koristi u stvaranju gumenih komponenti, kao što su tesketi ili pečati, te velika pločica proizvodnje u automobilskoj i zračnoj industriji.
Koje su glavne prednosti ubrizgavanja modeliranja preko kompresije modeliranja?
Ubrizgavanje modela nudi nekoliko prednosti u odnosu na kompresije modeliranje. To uključuje veću automatizaciju, koja smanjuje troškove rada i potrebu za stalnim nadzorom, povećanom preciznošću i ukrašavanjem u stvaranju složenih komponenti, te brže proizvodne stope zbog smanjenja ciklusa. To čini injekcija oblikovanjem željenog izbora za veliku proizvodnju i složene dijelove dizajna.
Kako se vrijeme ciklusa i stopa proizvodnje razlikuju između kompresije i ubrizgavanja?
Brizganje obično ima kraće cikluse i veći proizvodni učinak od kompresijskog kalupljenja. Razlog je veća automatiziranost brizganja, koja omogućuje brže ubrizgavanje materijala, hlađenje i skrućivanje. Kod kompresijskog kalupljenja materijal je potrebno staviti u kalup, sabiti i zagrijati, a zatim ohladiti prije vađenja. Stoga dulji ciklusi mogu rezultirati manjim ukupnim proizvodnim učinkom.







