
Tehnika ubrizgavanja koristi se u proizvodnji kalupa za injekciju za identične dijelove, poznate kao oblikovane komponente. Ovaj proces zahtijeva visok tlak, a otopljena plastika ili drugi materijal ubrizgava se u šupljinu za ubrizgavanje plastične injekcije.
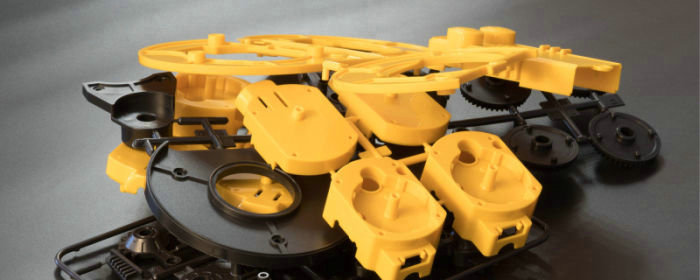
Druga se faza odvija unutar kalupa, gdje se materijal hladi i skrućuje te poprima oblik šupljine. Nakon otvaranja kalupa oblikovani se dio vadi. Postupak se ponavlja kako bi se proizveo velik broj jednakih komada.
Za izradu kalupa za injekcijsko prešanje obično se upotrebljava vrlo čvrst čelik koji podnosi visoki tlak i toplinu nastalu tijekom postupka. Kalup mora biti precizan kako bi dijelovi bili točni i ujednačeni.
Kvaliteta dovršenog proizvoda značajno je pod utjecajem dizajna kalupa, koji se može zakomplicirati zbog razmatranja poput vrste materijala koji se oblikuje, planiranog oblika završenog proizvoda i uključenih proizvodnih postupaka.
Dijelovi se koriste u raznim proizvodima, od jednostavne domaće robe do složenih mehaničkih dijelova koji se koriste u sektorima, uključujući automobilsku, elektroniku i medicinsku industriju. Ubrizgavanje modela je omiljena metoda proizvodnje za različite proizvode zbog svoje prilagodljivosti i pristupačnosti.
Proizvodi moldinga za injekciju: Oprema i proces
Upotrebom specijaliziranih strojeva, industrijski proces ubrizgavanja stvara oblikovane komponente iz termoplastičkih ili termoseparnih materijala. Sljedeći su sastavni dijelovi bitni u proizvodnji proizvoda za injekciju:
Oprema
Za vrijeme procesa ubrizgavanja koristi se sljedeća oprema:
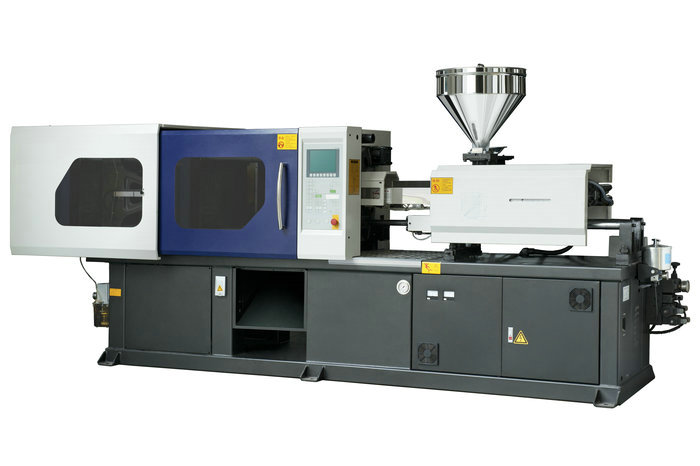
- Stroj za injekcijsko prešanje: sadrži lijevak, zagrijani cilindar, povratni pužni vijak i steznu jedinicu kalupa. Stroj tali plastične granule i pod visokim tlakom ubrizgava plastiku u kalup kako bi oblikovao dio.
- Šupljina kalupa: ovaj dio, koji je često izrađen od čelika ili aluminija, određuje oblik plastike. Tijekom injekcijskog prešanja dvije se polovice kalupa spajaju.
- Materijal shopper: Prije nego što se unese u cijev za grijanje stroja za ubrizgavanje, plastične kuglice se čuvaju ovdje.
- Zagrijani cilindar: u ovom se dijelu postupka plastične granule tale kako bi bile spremne za ubrizgavanje u kalup.
- Vijak za uzvraćanje: Ovaj dio aparata za ubrizgavanje zagrijava plastiku prije usmjeravanja prema plijesu.
- Stezna jedinica kalupa: održava kalup zatvorenim i primjenjuje silu potrebnu za ubrizgavanje rastaljene plastike u kalup.
- Sustav hlađenja: Ovo se koristi za hlađenje komponenti koje su ugrađene u injekciju nakon što su stvorene. To se može postići tako što se sustav hladi zrakom, vodom ili kombinacijom dvaju.
Ovisno o potrebama procesa ubrizgavanja, može se koristiti i dodatna pomoćna oprema, kao što su granulatori, sušilo za sušenje materijala i jedinice za kontrolu temperature.
Plastična injekcija
Otapanje i ubrizgavanje plastičnog materijala u šupljinu kalupa obavlja se plastičnom jedinicom za injekciju u kalupu. Plastični se materijal otopi i ubrizgava u plijesni pomoću grijanog cijevi, vijka i šobe.
Plastična tvar se zatim stavlja u bačvu, gdje se pokretni vijak zagrijava i miješa. U sljedećem koraku, mlaznica ubrizgava plastični materijal u šupljinu kalup kada dostigne odgovarajuću temperaturu i konzistenciju, gdje se hladi i očvrsne kako bi stvorila željeni rezultat.
Da bi se održala konstantna i visokokvalitetna izlaznost, potrebno je upravljati plastičnom jedinicom za injekciju, koja je ključni dio procesa oblikovanja injekcije.
Jedinica za stezanje moljaca
Tijekom ubrizgavanja i hlađenja kalup za injekcijsko prešanje mora biti čvrsto zatvoren, a njegove polovice povezane steznim uređajem. Stezna jedinica primjenjuje i održava potrebnu silu kako bi polovice ostale spojene i kako plastika ne bi istjecala iz šupljine kalupa.
Steznu jedinicu čine nepomična i pomična stezna ploča povezane hidrauličkim ili mehaničkim sustavom. Nakon postavljanja kalupa u stroj ploče se spajaju i primjenjuju silu koja drži kalup zatvorenim.
Potrebna sila stezanja ovisi o veličini i složenosti kalupa, kao i o vrsti upotrijebljene plastike. Stezna jedinica ključan je dio injekcijskog prešanja i mora se pažljivo nadzirati kako bi proizvodnja bila sigurna i učinkovita.
Procesi: Injekcijski termoplastični polimeri
Proces ubrizgavanja termoplastičkih polimera obično uključuje sljedeće:
Mold
Ubrizgavanje termoplastičkih polimera uvelike ovisi o injekcijskom kalupu. To je uređaj koji se koristi za kalup otopljene plastike u željenu završnu stavku. Udubljenje i jezgra, dvije glavne komponente plijeska, obično su konstruirane da se uklapaju kako bi stvorili trodimenzionalni oblik.
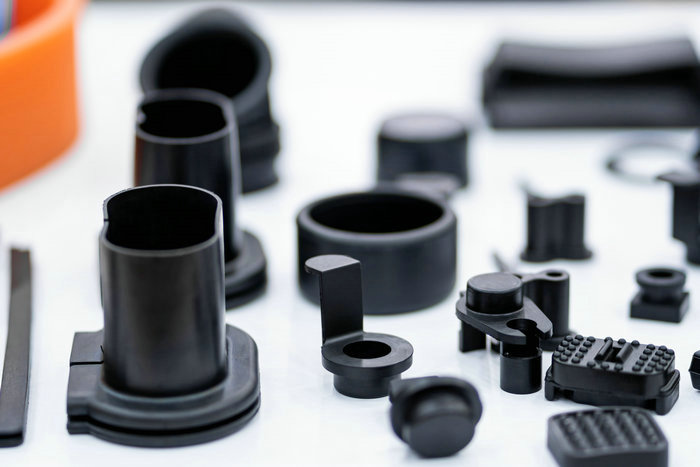
Nakon ubrizgavanja u šupljinu kalupa plastični se materijal hladi i stvrdnjava te poprima oblik kalupa. Dizajn kalupa određuje konačni oblik i veličinu proizvoda, zbog čega je kalup ključna komponenta injekcijskog prešanja.
Kalup treba pažljivo projektirati kako bi plastika nesmetano ispunila svaku šupljinu te kako bi hlađenje bilo brzo i ujednačeno. Mora biti izrađen i od materijala koji podnose visoke temperature i tlakove tijekom injekcijskog prešanja.
Kalup se može ponovno upotrebljavati za izradu brojnih jednakih dijelova. Potrebno ga je redovito čistiti i održavati kako bi ostao u dobrom stanju i nastavio proizvoditi kvalitetne dijelove.
Dvostruki mold
Dvopločasti kalup uobičajena je izvedba za injekcijsko prešanje termoplastičnih polimera. Sastoji se od dvaju dijelova pričvršćenih na dvije ploče stroja: polovice sa šupljinom i polovice s jezgrom. Naziva se dvopločastim jer se sastoji od dva dijela odvojena razdjelnom linijom.
Dvopločasti kalup oblikuje rastaljenu plastiku u željeni konačni oblik. Plastika se kroz uljevni otvor na razdjelnoj liniji ubrizgava u polovicu kalupa sa šupljinom, koja se zatim ispuni materijalom. Plastika se hladi i skrućuje, a gotov se proizvod vadi nakon razdvajanja dviju polovica kalupa.
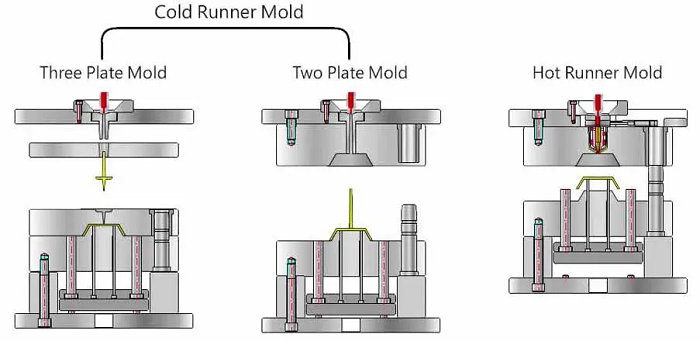
Dvopločasti kalup razmjerno je jednostavan i povoljan jer se sastoji od dviju ploča i nekoliko jednostavnih komponenti. Prikladan je za dijelove jednostavne geometrije, uključujući ravne i zaobljene oblike.
Međutim, to ne može biti prikladno za dijelove s složenijim geometrijama jer punjenje šupljine s plastikom može biti izazov u tim okolnostima. U ubrizgavanju kalup, dvije ploče je svestrana i često se koristi, posebno za jednostavne komade i skromnu proizvodnju radi.
Trostruki mold
Tropločasti kalup jedna je od izvedbi za injekcijsko prešanje termoplastičnih polimera. U usporedbi s dvopločastim kalupom ima više funkcija i veću fleksibilnost jer se sastoji od tri ploče: dvije pomične i jedne nepomične.
Tropločasti kalup oblikuje plastične dijelove injekcijskim prešanjem u željeni konačni oblik. Plastika se kroz uljevni otvor na razdjelnoj liniji ubrizgava u polovicu kalupa sa šupljinom.
Nakon ulaska rastaljene plastike u šupljinu, dvije pomične ploče odvajaju se od nepomične ploče, čime se plastični proizvod oslobađa iz kalupa. Treća ploča tropločastog kalupa, smještena između polovice sa šupljinom i polovice s jezgrom, naziva se pločom razvodnih kanala ili podpločom.
Korištenjem ove ploče može se stvoriti jedinstveni sustav trkača koji se može koristiti za usmjeravanje protoka plastičnog materijala u različite šupljine ili lokacije unutar jedne šupljine. Kao rezultat toga, proces ubrizgavanja može biti fleksibilniji i učinkovitiji.
Tropločasti kalup često se upotrebljava za veće proizvode kada bi dvopločasti kalup zahtijevao veću veličinu ili dodatne elemente, kao što su podizni mehanizmi. Uključivanjem više šupljina u konstrukciju tropločastog kalupa moguće je izraditi različite dijelove u jednom ciklusu.
Tropločasti kalup svestran je i učinkovit tip kalupa koji se često upotrebljava pri injekcijskom prešanju, osobito za veće dijelove i proizvodne serije.
Ponoviti korištenje Sprae i Trčanje u dvije i tri late molds
Materijal koji se koristi, dio geometrija, i željene kvalitete završenog proizvoda sve utječu na to koliko sprue i trkač se može ponovno upotrijebiti u injekcija modeliranje. Sprue i trkač ponovno korištenje često se radi u injekcija modeliranje industrije jer može smanjiti troškove i otpad.
Osim toga, sprue i trkač su obično pričvršćeni na oblikovani objekt u dvoslojnom kalup, a sastav u cjelini je izbačen iz kalupa. Stavka se zatim može ručno odvojiti od sprue i trkača, koji se može koristiti u drugim ciklusima kalupiranja.
Sprue i trkač ponovno korištenje moglo zahtijevati daljnje procese obrade, uključujući brušenje ili retaljenje, kako bi se osiguralo da je materijal u prikladnom obliku za ponovno korištenje. U tri pločice kalup, postupak izbacivanja odvaja sprue i trkača od oblikovanog objekta, a sprue se često ponovno koristi u uzastopnim ciklusima oblikovanja.
Trkačka ploča je obično odvojena, čime je lakše pristupiti sustavu trkača i ponovno koristiti sprue i trkača. Ključno je zapamtiti da ponovno korištenje sprue i trkača može značajno utjecati na konzistentnost i kvalitetu konačnog proizvoda.
Međutim, ponovno korišteni materijali mogli bi imati nečistoće ili dosljednost problemi koji utječu na čvrstost ili izdržljivost plastičnog materijala. Da bi se postigli dosljedni i visokokvalitetni proizvodi, potrebno je kontinuirano praćenje procesa oblikovanja i kvalitete recikliranog materijala.
U industriji injekcijskog prešanja u dvopločastim i tropločastim kalupima često se ponovno upotrebljavaju uljevna čahura i razvodni kanali, što može smanjiti troškove i otpad. Potrebno je pažljivo upravljati postupkom kako se ne bi narušila kvaliteta i svojstva gotovog proizvoda.
Strojevi za moldiranje injekcija
strojevi koji se koriste za proces infekcija uključuju sljedeće:
Jedinice za injekciju
Jedinica za ubrizgavanje ključni je dio stroja za injekcijsko prešanje; tali plastiku i ubrizgava je u kalup. Uobičajene komponente uključuju cilindar, grijač, pužni vijak ili klip, lijevak i jedinicu za ubrizgavanje.
Prije ulaska u cilindar plastični se materijal dovodi i zadržava u lijevku. Pokretni pužni vijak ili klip te toplina grijača tale i homogeniziraju plastiku u cilindru. Dok se kreće prema naprijed, pužni vijak ili klip ubrizgava rastaljenu plastiku kroz uljevni otvor u kalup.
Jedinica za ubrizgavanje precizno regulira temperaturu, tlak i protok plastike tijekom injekcijskog prešanja. Tako se osigurava ujednačena homogenizacija, pravilno taljenje i ubrizgavanje materijala u kalup.
Također je moguće promijeniti brzinu, tlak i volumen jedinice za injekciju, što je od presudne važnosti kod oblikovanja objekata s složenim geometrijama ili procjenom tolerancije. Ovisno o točnoj primjeni, vrsta i veličina jedinice za injekciju može se promijeniti, uz neke strojeve izrađene za proizvodnju visokog volumna, a druge za precizno ili malo oblikovanje.
Jedinica za ubrizgavanje ključna je za proizvodnju visokokvalitetne plastične robe i često je jedna od najznačajnijih komponenti u definiranju performansi i sposobnosti stroja za oblikovanje injekcije.
Mašina za vijačenje uzvraćanja
Stroj s povratnim pužnim vijkom tali plastični materijal i ubrizgava ga u kalup. Zahvaljujući prilagodljivosti, učinkovitosti i mogućnosti proizvodnje visokokvalitetnih plastičnih proizvoda, često se upotrebljava u industriji injekcijskog prešanja.
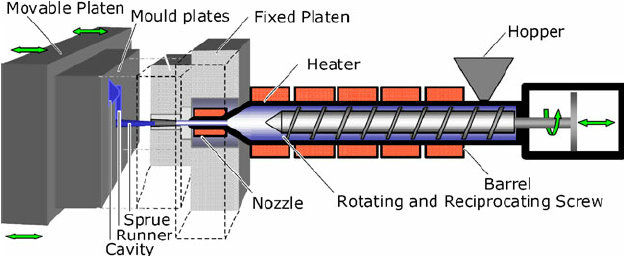
U idealnom slučaju, oblikovanje injekcije uključuje topljenje i ubrizgavanje termoplastičnih materijala u kalup uz pomoć aparata za uzvraćanje navoja. Plastične kuglice se u bačvu stroja ubacuju vijkom za uzvraćanje i otopljuju, čime tlak i toplina.
Nakon što se otopi, plastika se ubrizgava u kalup koristeći vijak pod visokim pritiskom kako bi se ciljnom proizvodu dao željeni oblik.
Stroj za vijačenje-Pre plastika ili dvostopenjski stroj
Dvostopenjski stroj je stroj za ubrizgavanje koji koristi dvije neovisne jedinice za injekciju; jedan za topljenje plastičnog materijala, a drugi za ubrizgavanje u kalup.
Topljenje i priprema za injekciju plastičnog materijala nazivaju se prvim stadijem, ili “plastiziranjem”. U ovoj fazi, vijak za uzvraćanje proizvodi toplinu i tlak koji topi plastiku jer se isporučuje u strojevu primarnu injekcijsku jedinicu.
U drugoj fazi, koja se naziva doziranjem, rastaljeni se materijal potiskuje prema kalupu. U ovoj se fazi plastika prenosi iz primarne jedinice za ubrizgavanje u sekundarnu jedinicu, odakle se pod visokim tlakom ubrizgava u kalup.
Veliki i složeni komadi često se proizvode pomoću dvostopenjskih strojeva jer pružaju superiornu kontrolu procesa oblikovanja i omogućuju točniju injekciju plastičnog materijala u kalup.
Jedinice za stezanje
Za izradu dijelova oblikovanih ubrizgavanjem koriste se sljedeće stezaljke:
Preklopi privjesak
Tijekom ubrizgavanja koljenaste stege drže dvije polovice kalupa spojene. Projektirane su tako da stvaraju veliku silu stezanja i održavaju kalup zatvorenim i pravilno poravnatim dok se u njega ubrizgava rastaljena plastika.
Koljenaste stege povećavaju silu stezanja koja djeluje na kalup pomoću polužnog sustava. Kada se stega aktivira, polužje stvara mehaničku prednost i povećava silu na kalupu. Zato stege mogu primijeniti veliku silu uz malu ulaznu silu.
Osim toga, promjenjive stezaljke su favorizirane u ubrizgavanju zato što pružaju snažnu i pouzdanu silu koja se može promijeniti kako bi odgovarala jedinstvenim potrebama procesa oblikovanja. Osim toga, oni su brzi za uključivanje i isključivanje te su jednostavna za korištenje, od kojih sve doprinosi kraćem cjelokupnom ciklusu vremena za proces oblikovanja.
Hidrauličke lampice
Hidrauličke stezaljke često se koriste u ubrizgavanju kako bi se obje polovine kalupa držale zajedno tijekom procesa ubrizgavanja. Hidrauličke stezaljke koriste hidraulički tlak kako bi se snažna sila stezanja do kalupa i čuvala čvrsto zatvorena i poravnana tijekom injekcije otopljenog plastičnog materijala.
Uobičajeni hidraulički sustav steznog mehanizma sastoji se od pumpe, upravljačkih ventila i cilindara. Kada se sustav aktivira, cilindri pomiču steznu ploču ili ploču za pričvršćivanje kalupa i pritom pritišću kalup.
Hidromehaničke reflektore
Kako bi se dva dijela kalupa držala zajedno tijekom projekta oblikovanja injekcije, ubrizgavanje koristi hidromehaničke stezaljke, koje se također nazivaju stezaljke za pomoć.
Kombiniranjem hidrauličkog sustava za pokretanje procesa stezanja i mehaničkog mehanizma za povećanje i održavanje sile stezanja, hidromehaničke stezaljke kombiniraju prednosti hidrauličkih i mehaničkih metoda stezanja.
Hidraulički cilindar koji pomiče stezaljku prema fiksnoj ploči generira silu stezanja. Nakon što se dostigne određena količina sile stezanja, hidraulički cilindar se zaključava, a mehanički sklopni mehanizam preuzima nastavak primjene sile stezanja.







