
Dans le domaine des technologies de moulage sous pression, le moulage sous pression du magnésium est une avancée relativement récente qui répond aux besoins de la fabrication moderne, où la légèreté et la résistance élevée sont essentielles.
Aujourd’hui, chez Moldie, nous vous expliquons le fonctionnement de cette technique de moulage sous pression, l’importance de certains alliages de magnésium et l’influence des choix de conception sur les applications, les coûts et les performances.
Comprendre le moulage sous pression du magnésium : quelles différences ?
Comparé à des méthodes établies depuis plus longtemps, le moulage sous pression du magnésium est relativement récent. Alors que le moulage sous pression du zinc et de l’aluminium s’est industrialisé au début du 20e siècle, l’utilisation commerciale du magnésium n’a réellement pris son essor que dans la seconde moitié du 20e siècle, sous l’impulsion des besoins militaires et aérospatiaux en composants légers et résistants.
Dans son principe, le moulage sous pression du magnésium ressemble aux autres procédés de moulage sous pression : un alliage de magnésium en fusion est injecté sous pression dans un moule en acier. Toutefois, les caractéristiques du magnésium et de ses alliages confèrent à ce procédé des particularités propres.
En pratique, le moulage sous pression du magnésium diffère de celui de l’aluminium et du zinc de plusieurs façons. Le magnésium a un point de fusion bas, s’écoule facilement et refroidit rapidement, ce qui permet de raccourcir les temps de cycle.
En bref, le zinc permet de reproduire d’excellents détails, mais ajoute du poids. Le magnésium réduit la masse tout en conservant une excellente résistance.
| Caractéristique | Magnésium | Aluminium | Zinc |
|---|---|---|---|
| Masse volumique | Très faible | Moyenne | Élevée |
| Chambre typique | Chaude | Froide | Chaude |
| Temps de cycle | Court | Moyen | Court |
| Poids de la pièce | Léger | Modéré | Lourd |
Par rapport aux autres méthodes de moulage sous pression, le magnésium est particulièrement adapté lorsque la réduction du poids et la rapidité sont prioritaires.
Alliages de magnésium utilisés en moulage sous pression
Il existe une grande variété d’alliages de magnésium, chacun ayant ses caractéristiques propres. Voici quelques types courants, regroupés selon leurs propriétés.
Alliages polyvalents et à haute résistance
Pour les boîtiers, couvercles et pièces structurelles où l’équilibre entre résistance, aptitude au moulage et état de surface est essentiel. L’AZ91D est l’alliage le plus utilisé. Sa fluidité excellente et sa bonne résistance le rendent idéal pour les boîtiers d’appareils électroniques grand public, les couvercles et les composants d’usage général.
Alliages très ductiles et destinés aux applications critiques pour la sécurité
Utilisés lorsque l’absorption d’énergie et la résistance aux chocs sont prioritaires, par exemple pour les composants de sécurité automobile. Il existe principalement trois types, dont une sous-variante.
- AM60 / AM60B : plus ductile que l’AZ91D. Couramment utilisé pour les volants, les armatures de sièges et les pièces structurelles intérieures.
- AM50 : similaire à l’AM60, avec une résistance légèrement inférieure, mais une meilleure résistance aux chocs ; utilisé pour les composants soumis aux impacts.
- AM20 : destiné aux pièces peu sollicitées qui exigent une ténacité et une ductilité maximales.
Alliages résistants aux températures élevées et au fluage
Adaptés aux applications proches des moteurs, des transmissions ou d’autres environnements très chauds. Les alliages AE42 et AS41 / AS41B supportent des températures de fonctionnement plus élevées ; l’AS41B résiste mieux au fluage que l’AS41.
Voici un tableau pour comparer rapidement ces types d’alliages :
| Alliage | Catégorie | Utilisation principale | Avantage principal |
|---|---|---|---|
| AZ91D | Polyvalent | Boîtiers, couvercles, pièces pour biens de consommation | Le plus équilibré : résistance et fluidité |
| AM60 / AM60B | Très ductile | Pièces de sécurité (volants, armatures de sièges) | Ductilité élevée, absorption d’énergie |
| AM50 | Très ductile | Pièces soumises aux impacts | Ténacité, résistance aux chocs |
| AM20 | Très ductile | Pièces peu sollicitées et très tenaces | Ductilité maximale |
| AE42 / AS41 | Haute température | À proximité des moteurs et transmissions | Résistance à la chaleur et au fluage |
Étapes du processus de moulage sous pression du magnésium
Le processus de moulage sous pression du magnésium est optimisé pour exploiter les avantages propres à ce métal, tels que son excellente fluidité et son faible point de fusion, tout en limitant ses difficultés spécifiques, notamment le risque d’oxydation.
Préparation et chauffage de la matrice
L’excellente fluidité et la solidification rapide du magnésium exigent une maîtrise précise de la température de la matrice. Par rapport à l’aluminium, les matrices sont préchauffées à une température plus élevée et plus uniforme (généralement 250-400°C). Cela évite le refroidissement prématuré du métal en fusion, essentiel pour remplir les sections à parois minces et obtenir un état de surface lisse.
De nombreux fabricants utilisent l’imagerie thermique pour surveiller la matrice. Pour le magnésium, repérer et éliminer les « zones froides » est crucial afin d’éviter les défauts de remplissage et d’assurer un remplissage régulier.
Un lubrifiant en couche fine et uniforme est appliqué non seulement pour faciliter le démoulage, mais aussi pour former une barrière protectrice qui réduit le risque de brasage du magnésium (collage) sur l’acier de la matrice.
Injection : l’avantage de la chambre chaude
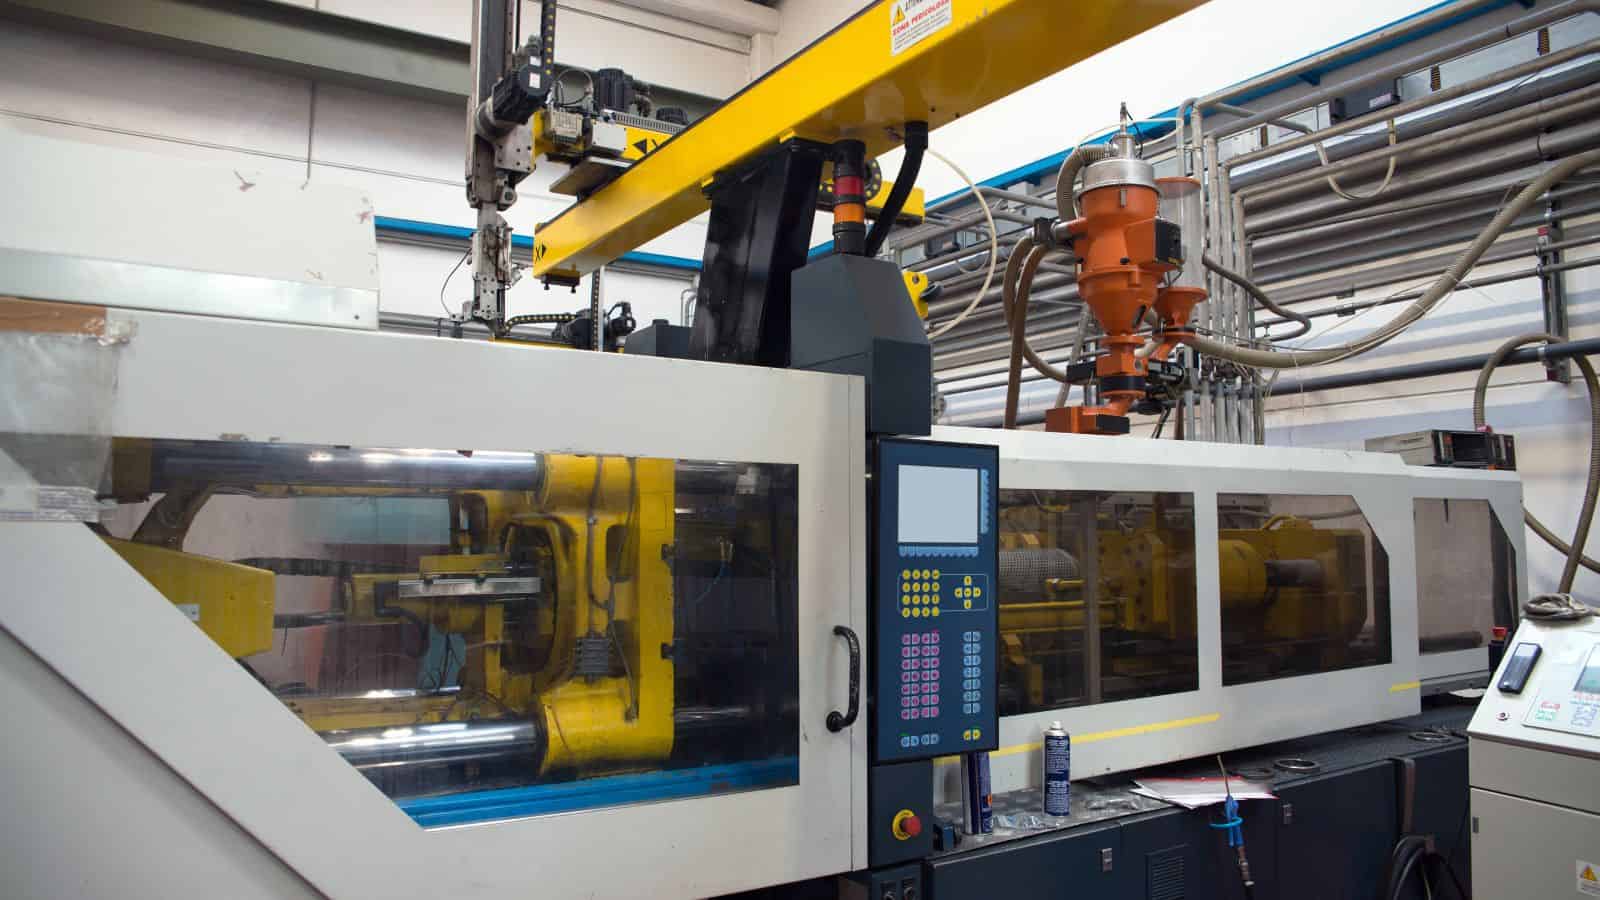
Le moulage sous pression du magnésium utilise principalement des machines à chambre chaude pour les pièces moulées petites à moyennes, mais les grandes pièces ou certains alliages de magnésium peuvent encore être moulés sous pression en chambre froide. Le mécanisme d’injection est immergé dans un bain de magnésium en fusion, ce qui permet :
- Des temps de cycle plus courts (sans transfert du métal depuis un four séparé).
- Une réduction des pertes thermiques et une meilleure stabilité de température.
- Une commande plus précise du volume injecté.
Une autre mesure spécifique lors du transfert et de l’injection du magnésium en fusion consiste à utiliser un gaz de couverture adapté. Le magnésium étant très réactif et volatil, son oxydation peut détériorer la pièce, voire présenter un risque pour la sécurité.
Enfin, grâce à sa faible viscosité et à ses excellentes caractéristiques d’écoulement, le magnésium remplit la matrice beaucoup plus rapidement que l’aluminium. Cela permet de mouler des pièces complexes à parois minces (jusqu’à 0.5 mm) avec un niveau de détail exceptionnel.
Solidification et refroidissement
L’avant-dernière étape du processus est le refroidissement de la pièce. Le magnésium refroidit et se solidifie beaucoup plus rapidement que l’aluminium. Cela raccourcit le cycle global et rend le procédé économiquement intéressant.
Cependant, le taux de retrait élevé du magnésium impose de maintenir la pression dans la chambre : c’est essentiel pour limiter la porosité et garantir la précision dimensionnelle et la résistance de la pièce.
Éjection, détourage et finition
Les autres opérations de post-traitement peuvent se résumer en trois étapes :
- Éjection : grâce au faible retrait à la solidification du magnésium et à sa faible tendance à adhérer aux matrices en acier (si la lubrification est correcte), les pièces s’éjectent facilement. Cela réduit la force d’éjection et limite la déformation ou les dommages de surface.
- Détourage : l’excellente usinabilité des alliages de magnésium permet de retirer proprement et efficacement les attaques et les débordements, avec une usure des outils inférieure à celle observée avec l’aluminium.
- Finition : la surface « brute de coulée » naturellement lisse du magnésium nécessite souvent moins de finition secondaire. Si besoin, elle accepte bien les revêtements et l’anodisation, mais un nettoyage et une préparation de surface adaptés sont essentiels en raison de sa réactivité.
Avantages et caractéristiques de performance
Les pièces moulées sous pression en magnésium associent faible poids, bonnes performances mécaniques et propriétés fonctionnelles utiles. Ces caractéristiques conviennent aux conceptions qui exigent résistance, stabilité et fiabilité face à la chaleur, aux contraintes et aux interférences électroniques.
Rapport résistance/poids
Le magnésium présente l’un des rapports résistance/poids les plus élevés parmi les métaux structurels. Le magnésium brut pèse environ 35% de moins que l’aluminium, tandis que les pièces en alliage de magnésium peuvent atteindre une résistance à la traction remarquable, comprise entre 150 et 250 MPa.
Les alliages de magnésium moulés sous pression présentent aussi une bonne ductilité, qui permet aux pièces d’absorber les chocs sans se fissurer. Cette propriété est appréciée dans l’automobile et les équipements portatifs.
Résistance à la corrosion
Les alliages modernes de magnésium offrent une résistance fiable à la corrosion lorsqu’ils sont associés à une conception adaptée et à une protection de surface appropriée. Des éléments d’alliage comme l’aluminium et le manganèse contribuent à ralentir la corrosion dans les environnements habituels.
Les fabricants appliquent souvent des revêtements tels que l’anodisation, des traitements de conversion ou des systèmes de peinture. Ces couches protègent les pièces utilisées dans les véhicules, l’électronique et les équipements d’extérieur. Grâce à ces traitements, le magnésium résiste bien aux environnements humides ou modérément corrosifs.
Conductivité thermique et dissipation de la chaleur
Les alliages de magnésium présentent une bonne conductivité thermique, ce qui favorise une dissipation rapide et uniforme de la chaleur. Cette propriété contribue à réduire les contraintes thermiques et à protéger les composants qui produisent de la chaleur en fonctionnement, comme les moteurs, les outils électriques et les boîtiers électroniques. Elle facilite également l’intégration compacte, car les concepteurs dépendent moins de dispositifs de refroidissement supplémentaires.
Blindage contre les RFI et autres propriétés fonctionnelles
Les pièces moulées sous pression en magnésium assurent un blindage efficace contre les interférences radioélectriques (RFI) grâce à leur conductivité électrique. Les boîtiers en magnésium bloquent les interférences électromagnétiques susceptibles de perturber les composants électroniques sensibles. Cette propriété contribue à la stabilité du signal dans les ordinateurs portables, les unités de commande et les systèmes de communication.
Le moulage des alliages de magnésium offre également une bonne usinabilité et une stabilité dimensionnelle. Il permet de réaliser des caractéristiques précises sans opérations secondaires lourdes, ce qui réduit le temps et les coûts, tout en maintenant des tolérances serrées en service, même lorsque la température varie.
Applications du moulage sous pression du magnésium
Les fabricants utilisent le moulage sous pression du magnésium lorsqu’ils ont besoin, en grandes séries, de pièces légères, résistantes et précises. Le procédé permet de réaliser des formes complexes, des parois minces et des tolérances serrées dans de nombreux secteurs.
Composants pour véhicules électriques
La croissance récente du marché des véhicules électriques est sans doute l’un des principaux moteurs du secteur du moulage sous pression du magnésium. Les constructeurs automobiles utilisent des pièces moulées sous pression en magnésium pour réduire le poids des véhicules sans sacrifier la résistance, ce qui améliore l’autonomie et l’efficacité énergétique des véhicules électriques. Les pièces courantes comprennent les boîtiers de batterie, les couvercles de moteur, les carters d’onduleur et les supports structurels.
Le magnésium convient aux composants de sièges et aux supports intérieurs. Ces pièces doivent supporter des charges répétées tout en restant légères.
Certains composants de moteur et de transmission des systèmes hybrides sont également fabriqués en magnésium. Ils bénéficient de la précision du moulage et d’une bonne dissipation thermique. Des revêtements de surface les protègent de la corrosion et prolongent leur durée de vie.
Principales applications pour les véhicules électriques
- Boîtiers de batterie et d’électronique
- Armatures de sièges et structures intérieures
- Couvercles de moteur, de boîte de vitesses et de groupe motopropulseur
Électronique grand public et outils électriques
L’électronique grand public utilise le moulage sous pression du magnésium pour fabriquer des boîtiers minces et rigides. Les ordinateurs portables, tablettes et appareils portatifs utilisent des châssis en magnésium pour rester légers et résister à la flexion. Ce matériau contribue également à gérer la chaleur produite par les processeurs et les batteries.
Les outils électriques utilisent le magnésium pour les carters d’engrenages, les bâtis de moteur et les poignées. Ces pièces réduisent le poids de l’outil et diminuent ainsi la fatigue de l’utilisateur lors des travaux prolongés. Une grande précision dimensionnelle assure un alignement précis des engrenages et un fonctionnement régulier.
Les fabricants apprécient également les temps de cycle rapides et les états de surface propres. Ces caractéristiques favorisent la production en grandes séries et réduisent le travail de post-traitement.
Produits courants
- Châssis d’ordinateurs portables et de tablettes
- Boîtiers d’appareils photo et d’équipements audio
- Boîtiers d’outils électriques et bâtis de moteur
Applications spécialisées et sur mesure
Les entreprises aérospatiales utilisent le moulage sous pression du magnésium pour des composants aéronautiques et spatiaux lorsque la réduction du poids est importante. Des pièces comme les supports, les boîtiers et les structures de soutien contribuent à diminuer la masse totale du système. Le choix rigoureux de l’alliage et des revêtements répond aux exigences de corrosion et de sécurité.
Les fabricants d’équipements industriels utilisent le magnésium pour des boîtiers et des pièces structurelles sur mesure. Ces pièces légères facilitent la manutention et réduisent le poids à l’expédition. Les concepteurs choisissent aussi le magnésium lorsqu’ils doivent réaliser des formes complexes difficiles à obtenir avec d’autres métaux.
Les projets de faible volume ou spécialisés bénéficient souvent de l’usinabilité du magnésium. Les fabricants peuvent ajuster ou finir les pièces moulées avec moins d’efforts et une usure réduite des outils.







