
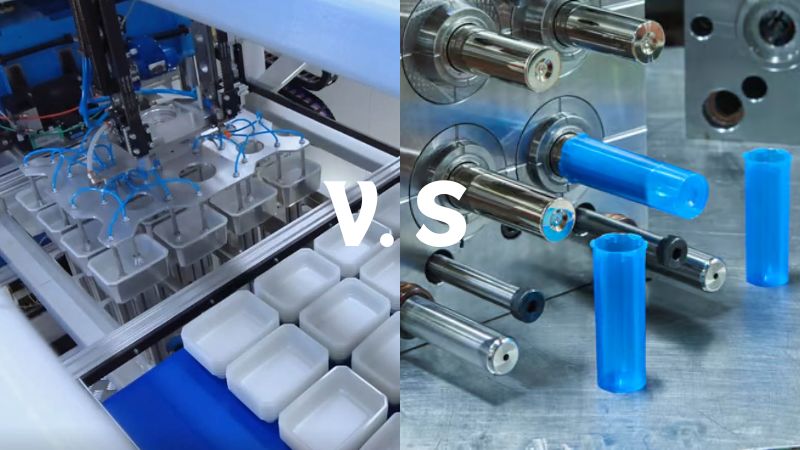
Que sont le thermoformage et le moulage par injection ?
Voici une explication simple et facile à comprendre.
Pour fabriquer des pièces en plastique, vous rencontrerez deux méthodes très répandues : thermoformage et moulage par injection. Chacune façonne le plastique à sa manière ; votre choix dépend des besoins de votre projet.
Thermoformage revient à utiliser un emporte-pièce pour le plastique. On commence par chauffer une feuille de plastique jusqu’à ce qu’elle ramollisse, puis on la presse dans un moule à une seule face. Le moule donne sa nouvelle forme à la feuille. Imaginez que vous posiez une feuille de plastique chaude et souple sur une forme et la regardiez l’épouser : c’est le principe du thermoformage.
À l’inverse, moulage par injection consiste à injecter des granulés de plastique fondus dans un moule complexe à deux faces, à la manière dont on remplit un bac à glaçons d’eau pour obtenir des glaçons. Ce procédé convient parfaitement à la production en grande série de petites pièces détaillées, comme des bouchons de bouteille et des jouets en plastique.
Voici un tableau pour comparer les deux procédés :
| Caractéristique | Thermoformage | Moulage par injection |
|---|---|---|
| Procédé | Chauffage d’une feuille de plastique jusqu’à ce qu’elle devienne malléable, puis mise en forme sur un moule. | Fusion de granulés de plastique, puis injection dans un moule. |
| Matériaux utilisés | Utilise généralement des feuilles thermoplastiques. | Utilise des thermoplastiques et des plastiques thermodurcissables sous forme de granulés. |
| Complexité du moule | Moules généralement plus simples et moins coûteux. | Permet de réaliser des formes complexes, mais les moules sont plus coûteux. |
| Volume de production | Idéal pour les volumes de production faibles à moyens. | Adapté à la production en grande série. |
| Temps de cycle | Temps de cycle plus longs en raison du chauffage et du refroidissement. | Temps de cycle plus courts grâce à une injection et un refroidissement plus rapides. |
| État de surface | Généralement bon, mais peut nécessiter une finition supplémentaire. | Excellent état de surface ; permet d’obtenir des textures détaillées. |
| Applications | Couramment utilisé pour les emballages, les barquettes et les pièces automobiles. | Largement utilisé pour les jouets, les conteneurs, les pièces automobiles et les dispositifs médicaux. |
| Déchets de matière | Davantage de déchets en raison de la découpe de l’excédent de matière. | Moins de déchets, car le procédé est plus efficace. |
| Coût initial de mise en place | Coûts initiaux plus faibles pour les moules. | Coûts initiaux plus élevés en raison de la complexité des moules. |
Comparaison des coûts d’outillage et des délais
Le thermoformage est généralement plus économique en matière de coûts d’outillage initiaux. Les moules utilisés peuvent être fabriqués dans des matériaux moins coûteux, comme le bois ou l’aluminium, plutôt que dans l’acier de haute qualité généralement nécessaire pour les moules d’injection. Le thermoformage constitue ainsi une option intéressante pour les jeunes entreprises ou les projets disposant d’un budget limité.
En outre, les moules de thermoformage sont généralement à une seule face. Cette conception simple réduit encore les coûts de fabrication, car elle nécessite un usinage moins complexe et moins de matière. La structure à une seule face accélère aussi la fabrication du moule et permet de lancer la production plus rapidement.
À l’inverse, le moulage par injection exige un investissement initial plus élevé, car il nécessite des moules métalliques fabriqués avec précision. Ces moules sont souvent réalisés en acier de haute qualité pour garantir leur durabilité et leur précision, ce qui augmente sensiblement les coûts initiaux. Cet investissement peut constituer un frein pour les petits projets ou les entreprises qui ne prévoient pas de produire en grandes quantités.
Malgré son coût initial plus élevé, le moulage par injection est privilégié pour les grandes séries. Les moules métalliques utilisés sont conçus pour résister à une utilisation intensive et produire durablement des pièces de haute qualité et régulières. Grâce à cette durabilité, le coût unitaire à long terme peut nettement diminuer à mesure que le volume de production augmente.
Délais de production
Le thermoformage permet une mise en place plus rapide. Il convient donc aux entreprises qui souhaitent commercialiser leurs produits rapidement, notamment pour les petites séries ou pendant la phase de prototypage. À l’inverse, le moulage par injection nécessite une préparation plus longue en raison de la complexité de la fabrication du moule, ce qui peut retarder le lancement de la production. Une fois les moules réalisés, le moulage par injection est toutefois très efficace à grande échelle : il peut produire plusieurs pièces par cycle, ce qui augmente nettement la production et réduit le coût unitaire.
Comparaison des procédés de thermoformage et de moulage par injection
Procédé de production par thermoformage
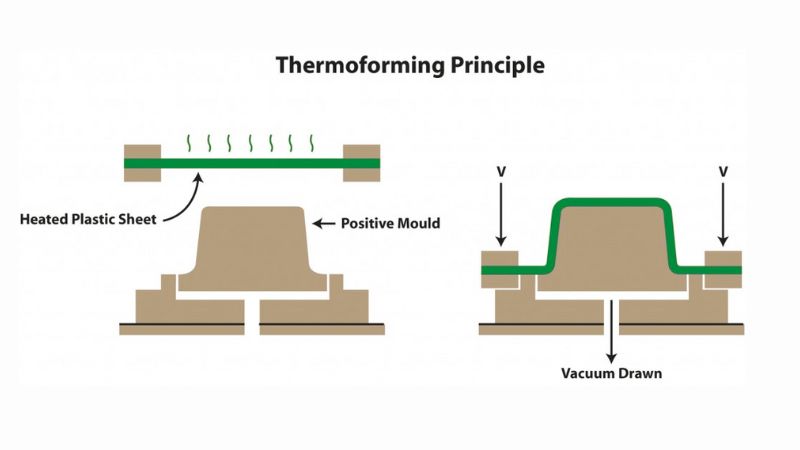
La feuille thermoplastique sélectionnée est chauffée dans un four ou à l’aide de radiateurs infrarouges jusqu’à son point de ramollissement, généralement entre 250°F et 400°F (121°C à 204°C). Cette étape est essentielle et la température doit être contrôlée afin d’éviter la dégradation du matériau.
Une fois malléable, la feuille est rapidement transférée dans un moule. Plusieurs techniques de formage sont possibles, notamment :
- Formage sous vide : Le vide plaque la feuille chauffée contre la surface du moule, assurant un ajustement précis et une reproduction détaillée de ses caractéristiques.
- Formage sous pression : De l’air comprimé ou un autre moyen applique une pression qui force la feuille à épouser le moule, ce qui permet de réaliser des formes plus complexes et des détails plus fins.
- Formage mécanique : Un dispositif mécanique presse la feuille dans le moule ; cette méthode peut être utilisée avec des matériaux plus épais.
Lorsque la feuille a épousé le moule, elle est refroidie, généralement à l’air ou à l’eau, afin de figer sa forme. Le temps de refroidissement varie selon le matériau et son épaisseur.
Après refroidissement, la pièce formée est retirée du moule et ébarbée pour éliminer l’excédent de matière, souvent à l’aide d’outils de coupe ou par découpe à l’emporte-pièce. Selon les exigences du produit fini, des opérations de finition supplémentaires peuvent être réalisées, comme le perçage, la peinture ou des traitements de surface.
Procédé de production par moulage par injection
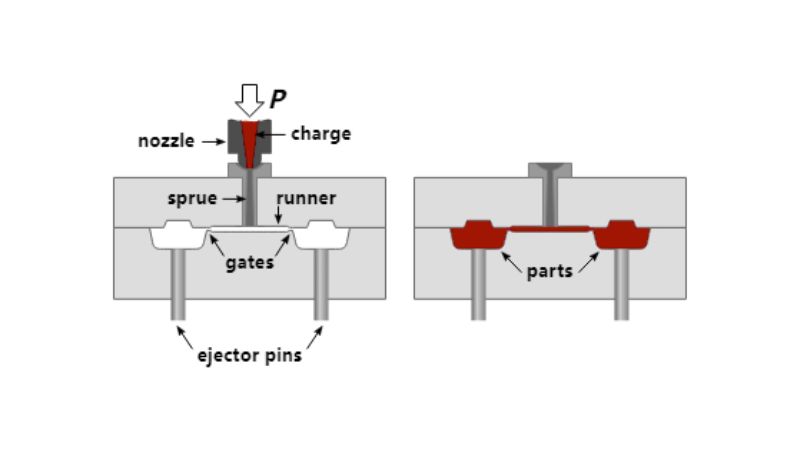
Les granulés sont introduits dans une trémie, puis acheminés vers un fourreau chauffé par une vis. Celle-ci fait fondre la matière et l’injecte dans le moule. La température du fourreau est soigneusement régulée, généralement entre 350°F et 500°F (177°C à 260°C), selon le matériau.
La conception du moule prévoit des canaux de refroidissement, des mécanismes d’éjection et des évents permettant à l’air de s’échapper pendant l’injection.
Une fois le matériau fondu, il est injecté sous haute pression dans le moule fermé (jusqu’à 30,000 psi ou plus). La vitesse et la pression d’injection doivent être contrôlées avec précision afin de remplir entièrement le moule sans défauts tels que des manques de remplissage ou des poches d’air.
Après l’injection, le matériau refroidit et se solidifie dans le moule. Le temps de refroidissement est déterminant et peut aller de quelques secondes à plusieurs minutes, selon l’épaisseur de la pièce et la conception du moule.
Lorsque la pièce a suffisamment refroidi, le moule s’ouvre et des broches d’éjection servent à retirer la pièce finie. Cette étape doit être soigneusement maîtrisée afin de ne pas l’endommager.
Matériaux et applications
Choisir les plastiques adaptés aux projets
Les matériaux adaptés varient selon le procédé de fabrication. Le thermoformage utilise souvent du polyéthylène et du PVC (polychlorure de vinyle), entre autres. Ces matériaux sont chauffés, puis mis en forme sur un moule. À l’inverse, le moulage par injection permet d’utiliser une plus grande variété de plastiques, comme le polycarbonate, reconnu pour sa robustesse et sa résistance. Voici quelques plastiques couramment utilisés pour chaque procédé :
- Thermoformage :
- Polyéthylène : reconnu pour sa robustesse et sa résistance aux produits chimiques.
- PVC : polyvalent, il est utilisé dans des domaines allant des applications médicales aux jouets.
- Moulage par injection :
- Polycarbonate : robuste et résistant à la chaleur, il convient parfaitement aux pièces durables.
- Polyéthylène : également utilisé en moulage par injection pour différents types de produits.
Applications courantes dans l’industrie
Les applications des pièces thermoformées et moulées par injection sont très variées. Voici quelques exemples :
- Le thermoformage convient notamment à :
- L’emballage : des emballages personnalisés, à la fois solides et attrayants.
- L’automobile : de grandes pièces, comme les panneaux de porte, de dimensions importantes et de géométrie moins complexe.
- Le moulage par injection est particulièrement adapté à :
- L’automobile : de petites pièces complexes qui exigent de la précision, comme les connecteurs.
- Les dispositifs médicaux : des pièces en plastique produites en grande série, qui doivent être robustes et précises.
Chez Moldie, nous nous engageons à vous conseiller et à vous accompagner tout au long du processus de moulage par injection. En mobilisant notre expertise et en tenant compte d’autres facteurs essentiels de conception, nous aidons nos clients à obtenir de meilleurs résultats et à stimuler l’innovation dans le développement de leurs produits. Pour toute question ou demande d’assistance concernant vos projets de moulage par injection, n’hésitez pas à contacter notre équipe. Ensemble, nous pouvons créer des solutions efficaces et de grande qualité, adaptées à vos besoins spécifiques.
Foire aux questions
Quels sont les avantages et les inconvénients du thermoformage par rapport au moulage par injection ?
Le thermoformage est particulièrement intéressant pour le prototypage, car les moules peuvent être produits rapidement. Les coûts d’outillage sont généralement plus faibles, ce qui rend ce procédé économique pour les petites séries. En contrepartie, il génère davantage de déchets et offre une résistance moindre des matériaux. Le moulage par injection, malgré un coût initial d’outillage plus élevé, est sans égal pour la production en grande série de pièces complexes. Les moules durables utilisés en moulage par injection permettent également d’obtenir des produits finis plus résistants.
Comment comparer les coûts du thermoformage et du moulage par injection ?
La rentabilité du thermoformage par rapport au moulage par injection dépend largement des quantités produites. Le thermoformage coûte moins cher pour les petites quantités, car les moules sont plus économiques à fabriquer. Toutefois, à mesure que la taille de la commande augmente, le moulage par injection peut devenir plus rentable malgré son investissement initial plus élevé. En effet, le coût par pièce diminue considérablement pour les volumes importants.
Dans quels cas le thermoformage est-il préférable au moulage par injection ?
Le thermoformage est souvent préférable pour les grandes pièces et lorsque les délais sont serrés, car il permet de tester et de développer rapidement des prototypes. Il convient aussi aux petites séries pour lesquelles le coût élevé de l’outillage de moulage par injection ne se justifie pas. Le thermoformage offre une souplesse appréciable lorsque les conceptions sont susceptibles d’évoluer fréquemment.
Quelle différence existe-t-il entre les thermoplastiques utilisés en thermoformage et les plastiques employés en moulage par injection ?
Le thermoformage utilise des feuilles de thermoplastiques qui se ramollissent sous l’effet de la chaleur et peuvent être mises en forme. Il s’agit notamment du PET, du PVC et du polystyrène. À l’inverse, le moulage par injection utilise généralement des thermoplastiques sous forme de granulés, qui sont fondus puis injectés dans un moule. Les matériaux courants comprennent l’ABS, le polyéthylène et le polycarbonate.
Quelles limites faut-il prendre en compte avec le thermoformage ?
Le thermoformage limite la complexité des pièces réalisables, car il ne permet pas de créer des géométries aussi détaillées que le moulage par injection. La découpe entraîne également davantage de pertes de matériau, et les produits thermoformés peuvent être moins robustes que ceux moulés par injection. Ce procédé convient moins aux très grandes séries en raison de cycles plus lents et d’un coût par pièce plus élevé à grande échelle.
Quels sont les principaux types de thermoformage et en quoi diffèrent-ils ?
Les principaux types de thermoformage sont le formage sous vide, le formage sous pression et le formage mécanique. Le formage sous vide consiste à chauffer une feuille de plastique, puis à utiliser le vide pour l’appliquer sur le moule. Le formage sous pression chauffe également la feuille, mais utilise une pression pour pousser le matériau dans des moules plus détaillés et obtenir une meilleure définition. Le formage mécanique applique une force physique sans recourir au vide ni à la pression, ce qui peut convenir à certaines applications. Chacune de ces méthodes présente des avantages et des domaines d’utilisation spécifiques.







