
Le moulage sous pression utilise des températures et des pressions élevées pour mettre en forme des métaux et des alliages fondus. Il consiste à faire fondre des métaux à bas point de fusion, puis à les injecter dans des moules de fonderie sous pression.
Le moulage sous pression est généralement classé selon la température et la pression nécessaires pour injecter le métal fondu dans le moule. Il peut également être classé selon le matériau utilisé ; le zinc est l’un des métaux les plus couramment employés et les plus polyvalents pour ce procédé. Voici tout ce qu’il faut savoir sur la fonderie d’alliages de zinc :
Qu’est-ce que le moulage sous pression du zinc ?
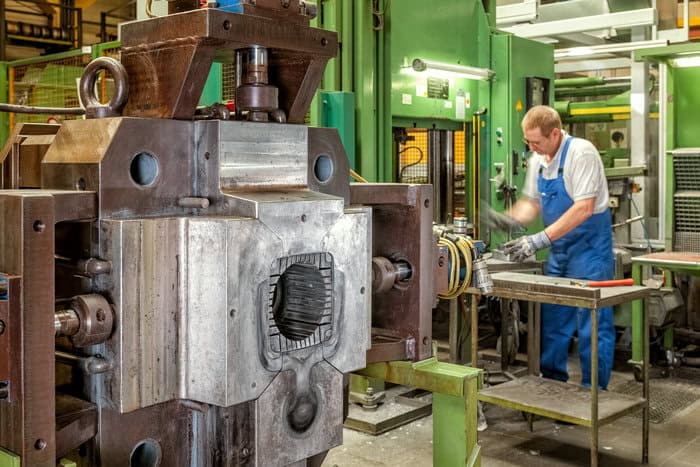
Le moulage sous pression du zinc consiste à injecter du zinc liquide sous pression dans un moule, où il se solidifie. L’empreinte du moule est formée par deux parties en acier à outils trempé, conçues selon la forme souhaitée.
Les alliages de zinc ayant un point de fusion bas, leur moulage s’effectue à une température moins élevée. Leur résistance aux chocs et leur ductilité les rendent également adaptés à la fabrication de pièces.
Étapes du procédé de moulage sous pression du zinc
Le procédé de moulage sous pression de l’alliage de zinc peut varier selon la taille et le type de machine utilisés. Il suit toutefois généralement les étapes ci-dessous :
- Étape 1 : préparation du moule
Avant de commencer la coulée, préparez le moule en le nettoyant soigneusement. Lubrifiez-le ensuite afin de faciliter l’insertion de la pièce moulée après refroidissement. Vous pouvez également lubrifier les parois intérieures du moule pour en réguler la température et faciliter le démoulage.
Enfin, serrez le moule sous haute pression.
- Étape 2 : injection
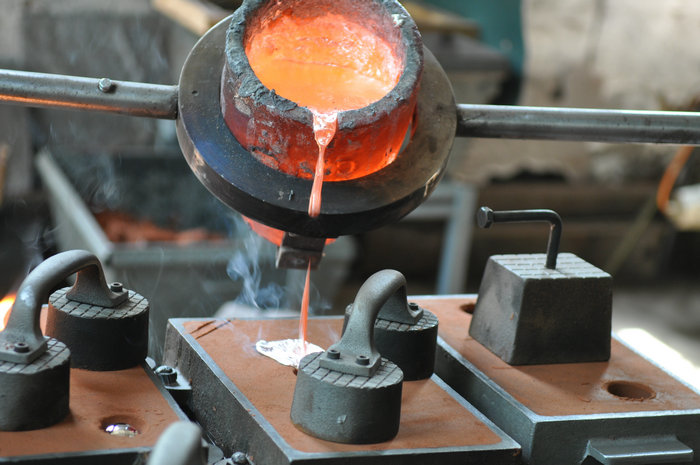
L’étape suivante consiste à introduire l’alliage de zinc dans la chambre de tir de la machine. Faites-le fondre avant l’injection. Comme le moulage sous pression du zinc se déroule en chambre chaude, la chambre de tir est chauffée. Injectez ensuite le zinc fondu dans le moule sous haute pression.
- Étape 3 : refroidissement et éjection
Après l’injection du zinc fondu dans la chambre, laissez-le refroidir et se solidifier. Accordez au métal suffisamment de temps pour gélifier et prendre la forme du moule. Assurez-vous qu’il soit complètement solidifié avant de desserrer le moule. Une éjection prématurée de la pièce risque de l’endommager de façon permanente.
Une fois le moule refroidi et la pièce solidifiée, desserrez les deux parties du moule, ouvrez-les et retirez soigneusement les pièces moulées.
- Étape 4 : ébarbage
La dernière étape du moulage sous pression du zinc consiste à ébarber la pièce. Pendant le refroidissement du métal, retirez soigneusement les déchets, comme les bavures, les carottes et les canaux. Vous pouvez utiliser une scie, un outil de détourage ou d’autres outils pour obtenir la forme souhaitée. Nettoyez chaque pièce avant de l’expédier à vos clients.
Alliages de zinc pour le moulage sous pression
Voici les alliages de zinc les plus couramment utilisés pour le moulage sous pression :
- Zamak 2
Également appelé alliage de zinc 2 ou kirksite, le Zamak 2 présente la résistance et la dureté les plus élevées de tous les alliages Zamak. Il est donc utilisé pour mouler des pièces qui nécessitent une grande intégrité structurelle, notamment dans les secteurs de l’automobile et de la mécanique.
Le Zamak 2 présente également d’excellentes caractéristiques de moulage, notamment une forte résistance au fluage, une capacité d’amortissement remarquable et une bonne résistance aux vibrations par rapport aux autres alliages métalliques.
- Zamak 3
L’alliage de zinc Zamak 3 est l’un des alliages les plus utilisés en moulage sous pression, pour plusieurs raisons :
- Excellente aptitude au moulage et stabilité dimensionnelle durable
- Équilibre optimal entre propriétés physiques et mécaniques
- Excellente compatibilité avec différents traitements de finition, comme le placage, les traitements au chromate et la peinture
- Bon équilibre entre résistance et souplesse
- Zamak 7
Le Zamak 7, également appelé alliage de zinc 7, est une version modifiée du Zamak 3. Il présente une pureté plus élevée et une teneur en magnésium plus faible que les autres alliages Zamak. Ses spécifications limitent également strictement les impuretés, ce qui améliore la flexibilité du moulage, la fluidité et la finition de surface.
Cet alliage de zinc est utilisé pour des pièces de quincaillerie spécifiques ou lorsque la pièce moulée doit pouvoir être davantage déformée lors d’opérations d’assemblage ultérieures, comme le matage et le sertissage.
- ZA 8
Le ZA-8, ou alliage zinc-aluminium, présente une teneur en aluminium supérieure à celle des autres alliages de la famille Zamak. Contrairement aux autres alliages ZA, le ZA-8 est le seul qui puisse être moulé sous pression en chambre chaude.
Le ZA-8 présente également une dureté, une résistance et une résistance au fluage nettement supérieures. Il est principalement utilisé à des fins décoratives.
- ACuZinc5
General Motors a étudié et développé cet alliage de zinc, également appelé alliage zinc-cuivre-aluminium. Sa teneur faible en aluminium et élevée en cuivre lui confère une résistance et une dureté améliorées. Il présente également d’excellentes propriétés de frottement, notamment une bonne lubrification.
L’ACuZinc5 est utilisé pour les pièces exigeant une grande intégrité structurelle et destinées à fonctionner à chaud.
- EZAC
L’alliage EZAC offre une résistance au fluage maximale, ainsi qu’une limite d’élasticité et une dureté supérieures à celles des autres alliages de zinc. Ses performances dépassent celles du Zamak 2 et sa durée de vie est supérieure à celle de l’ACuZinc 5.
- ZA 27 – zinc-aluminium
Par rapport aux autres alliages ZA, le ZA-27 présente les teneurs les plus élevées en aluminium, le point de fusion le plus haut, ainsi qu’une résistance et une densité supérieures. Cet alliage contient idéalement 27% d’aluminium et offre d’excellentes propriétés de frottement, ce qui permet de fabriquer des paliers moulés pour certaines applications.
Avantages du moulage sous pression du zinc
Le moulage sous pression du zinc présente de nombreux avantages, parmi lesquels :
Assemblage facile
L’un des principaux avantages du moulage sous pression du zinc est la réduction des opérations d’assemblage. Le procédé permet généralement de fabriquer l’alliage de zinc en une seule pièce, ce qui évite des opérations d’assemblage manuel coûteuses.
Grande précision et parois minces
Le moulage sous pression du zinc permet de produire des formes complexes à empreintes multiples avec des tolérances plus serrées que d’autres procédés de fonderie. Il permet en outre de fabriquer de grandes séries de pièces presque identiques, résistantes à l’usure et présentant une grande stabilité dimensionnelle.
Meilleures propriétés mécaniques
Par rapport à des matériaux tels que l’aluminium, les alliages de zinc présentent de nombreux avantages mécaniques en matière de rigidité, de résistance, de robustesse et de durabilité. C’est pourquoi les pièces moulées en zinc sont utilisées dans les applications qui exigent une résistance élevée.
Moulage de géométries complexes
Les excellentes propriétés de frottement et de résistance à l’usure du zinc lui permettent de servir de coussinet dans des structures en mouvement. De plus, sa capacité à s’assembler avec d’autres matériaux permet de fabriquer des pièces moulées sous pression aux géométries complexes.
Durée de vie accrue de l’outillage
Les moules de moulage sous pression du zinc peuvent durer plusieurs fois plus longtemps que ceux utilisés pour l’aluminium. Les alliages de zinc ayant des points de fusion plus bas et étant moins abrasifs, les moules subissent moins de dommages et les outils durent plus longtemps. Le coût de l’outillage diminue ainsi par rapport à celui d’autres matériaux.
Production plus rapide
Comme indiqué ci-dessus, les alliages de zinc ont des températures de fusion basses et se prêtent au moulage en chambre chaude sous haute pression. Leur cycle de moulage est donc plus court, ce qui augmente la cadence de production.
L’injection du zinc est simple, contrairement à celle de l’aluminium, qui doit être fondu dans un récipient séparé avant d’être transféré. De plus, le zinc se solidifie rapidement, ce qui augmente le nombre de pièces produites et réduit les coûts de fonderie.
Diverses options de finition
De nombreuses finitions conviennent aux pièces moulées sous pression. Voici quelques options courantes pour les pièces en zinc :
- Revêtement en poudre : Cette finition convient aux applications esthétiques grâce à la grande variété de couleurs disponibles. Elle offre également une surface uniforme et durable aux pièces moulées.
- Peinture : La peinture apporte des propriétés fonctionnelles et esthétiques. Comme le revêtement en poudre, elle existe dans une grande variété de couleurs et peut être choisie selon les besoins. Elle s’applique rapidement et à faible coût de production.
- Placage : Il améliore les propriétés fonctionnelles de la pièce moulée en zinc, notamment sa durabilité et sa résistance à la corrosion.
Suppression des paliers et des coussinets
Les excellentes propriétés de frottement et de résistance à l’usure du zinc offrent une plus grande liberté de conception et réduisent les coûts de fabrication en éliminant les petits coussinets et les inserts d’usure.
Bonne conductivité électrique et thermique
Le zinc conduit mieux la chaleur et l’électricité que l’aluminium. Le moulage du zinc convient donc aux dissipateurs thermiques et à d’autres composants électriques.
Moins d’usinage nécessaire
L’un des principaux avantages du moulage sous pression du zinc est qu’il nécessite moins d’usinage. Les tolérances plus serrées permettent souvent de se passer d’opérations d’usinage supplémentaires.
Inconvénients du moulage sous pression du zinc
Tout procédé présentant des avantages comporte également des inconvénients. Le moulage sous pression du zinc présente les limites suivantes :
Risque de défauts
Le moulage sous pression du zinc est rapide, tout comme le refroidissement. L’évacuation des gaz peut donc être retardée, entraînant des défauts tels que :
- Cloques : Fines pellicules qui se forment à la surface des pièces moulées en zinc.
- Fissures : Elles apparaissent lorsque le zinc ne possède pas une résistance suffisante pour supporter les forces de traction pendant la solidification.
- Gonflements : Surépaisseurs de la pièce en zinc qui forment une bosse lisse sur son côté vertical.
- Désalignement ou décalage : Décalage horizontal du métal dû à la déformation des parties supérieure et inférieure du moule.
- Incrustation : Elle se produit lorsque des particules de sable se mélangent au métal fondu.
- Soufflures : Elles apparaissent lorsque la ventilation est insuffisante et que le métal ne retient pas assez de gaz à l’état liquide.
- Gauchissement : Il modifie les dimensions finales de la pièce et peut se produire pendant ou après la solidification.
- Chutes de sable : Elles se produisent lorsque des morceaux de sable tombent dans la pièce moulée alors que le métal est encore liquide.
Pièces lourdes
Les pièces moulées en zinc sont nettement plus lourdes que celles réalisées dans des métaux comme l’aluminium et le magnésium. Elles ne conviennent donc pas aux applications où le poids doit être réduit, comme dans l’industrie aérospatiale.
Peu adapté aux petites séries
Le moulage sous pression du zinc nécessite un investissement initial important. Il convient donc principalement à la production de masse et n’est pas adapté aux petites séries.
Applications des pièces moulées sous pression en zinc
Les pièces moulées sous pression en zinc sont utilisées dans différents secteurs, notamment :
Secteur automobile
Grâce à leur grande résistance et dureté, à leurs géométries complexes, à leur bonne qualité de surface, à leurs tolérances dimensionnelles élevées et à leur résistance à la corrosion, les pièces moulées en zinc sont utilisées dans l’industrie automobile pour fabriquer :
- Rétroviseurs
- Boîtiers
- Pièces de châssis
- Composants liés à l’utilisateur et à la sécurité automobile, comme les poulies et les engrenages
- Composants de transmission
- Toits ouvrants et essuie-glaces
- Supports
- Roulements
- Éléments de direction
- Pièces de freinage
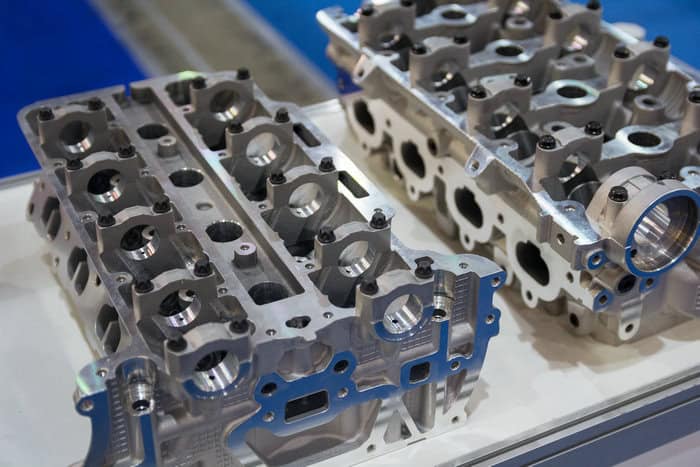
Voici quelques exemples de composants automobiles fabriqués par moulage sous pression.
Électronique
Le moulage sous pression du zinc présente de nombreux avantages pour les applications électroniques. Il permet notamment de réaliser des parois plus minces et des formes complexes. Comme indiqué ci-dessus, les alliages de zinc sont plus résistants que les autres métaux de moulage sous pression.
Les alliages de zinc offrent également un excellent blindage électromagnétique et une bonne atténuation des vibrations, ce qui protège les composants électriques internes.
Électroménager
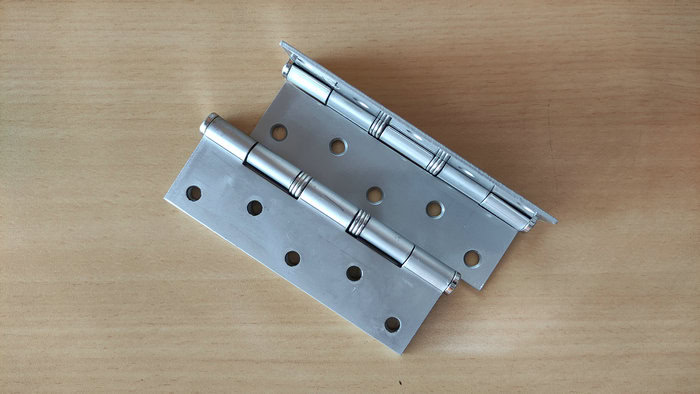
Le zinc compte parmi les meilleurs métaux pour le moulage sous pression de pièces d’électroménager. Grâce à sa bonne finition de surface, à sa stabilité dimensionnelle et à sa résistance, il est utilisé pour fabriquer des appareils et accessoires tels que des serrures de porte, des blenders, des boucles de ceinture, des mixeurs plongeants, des boucles de chaussures, des poignées et des porte-clés.
Secteur mécanique
Le secteur mécanique constitue une autre application importante du moulage sous pression du zinc. Les pièces moulées en zinc servent notamment à fabriquer des composants de moteur.
Conclusion
La fonderie d’alliages de zinc est l’une des méthodes de moulage les plus répandues. Elle offre plusieurs avantages par rapport aux autres procédés de fonderie des métaux, notamment une injection simple et directe. Avant de commencer la production, il est toutefois essentiel de comprendre les différents procédés, alliages, applications, avantages et limites.
Pour obtenir de meilleurs résultats, faites appel à des spécialistes fiables comme Moldie. Nous proposons des services de moulage sous pression du zinc sur mesure et de haute qualité à des prix abordables.
Foire aux questions
Les pièces moulées en zinc sont-elles résistantes ?
Les pièces moulées en zinc sont très résistantes. Leur résistance à la traction est supérieure à celle des alliages non ferreux les plus couramment utilisés en moulage sous pression. Par exemple, les alliages de zinc moulés sous pression sont environ 2.5 fois plus résistants que l’aluminium.
Les pièces moulées en zinc rouillent-elles ?
Non. Les pièces moulées en zinc présentent une grande résistance à la corrosion. Au contact de l’air et de l’humidité, le zinc réagit avec l’oxygène pour former une fine couche d’oxyde, qui réagit ensuite avec l’humidité et forme de l’hydroxyde de zinc. Les pièces moulées en zinc ne rouillent donc pas, même dans des environnements corrosifs.
Toutefois, si la surface du zinc n’a pas encore formé une couche protectrice complète, une corrosion appelée rouille blanche peut apparaître. Elle se produit lorsque la surface du zinc manque d’oxygène ; la rouille blanche prend alors une forme poudreuse.
Peut-on souder une pièce moulée en zinc ?
Non. Le soudage des pièces moulées en zinc peut être difficile en raison de leur bas point de fusion. Toutefois, des matériaux comme Super Alloy 1 permettent de braser la pièce moulée.







