
Injektointimuovaus on kuluttajatuotteista teollisuusjärjestelmiin yksi useimmin käytetyistä valmistusmenetelmistä eri elektroniikasta löytyvien muoviosien valmistamiseksi. Injektointimuovausprosessi muuntaa termoplastiset pelletit tarkoiksi, toistettavissa oleviksi komponenteiksi, jotka suojaavat piirejä, reittisignaaleja ja antavat laitteille fyysisen muotonsa.
Tuotesuunnittelijoille, hankintajohtajille ja insinööreille injektoinnin arvo elektroniikkateollisuudessa on kolme asiaa: mittatarkkuus mittakaavassa, laajat materiaalivaihtoehdot sähkö- ja lämpötehokkuudelle sekä kyky integroida useita toimintoja yhteen muottiin.
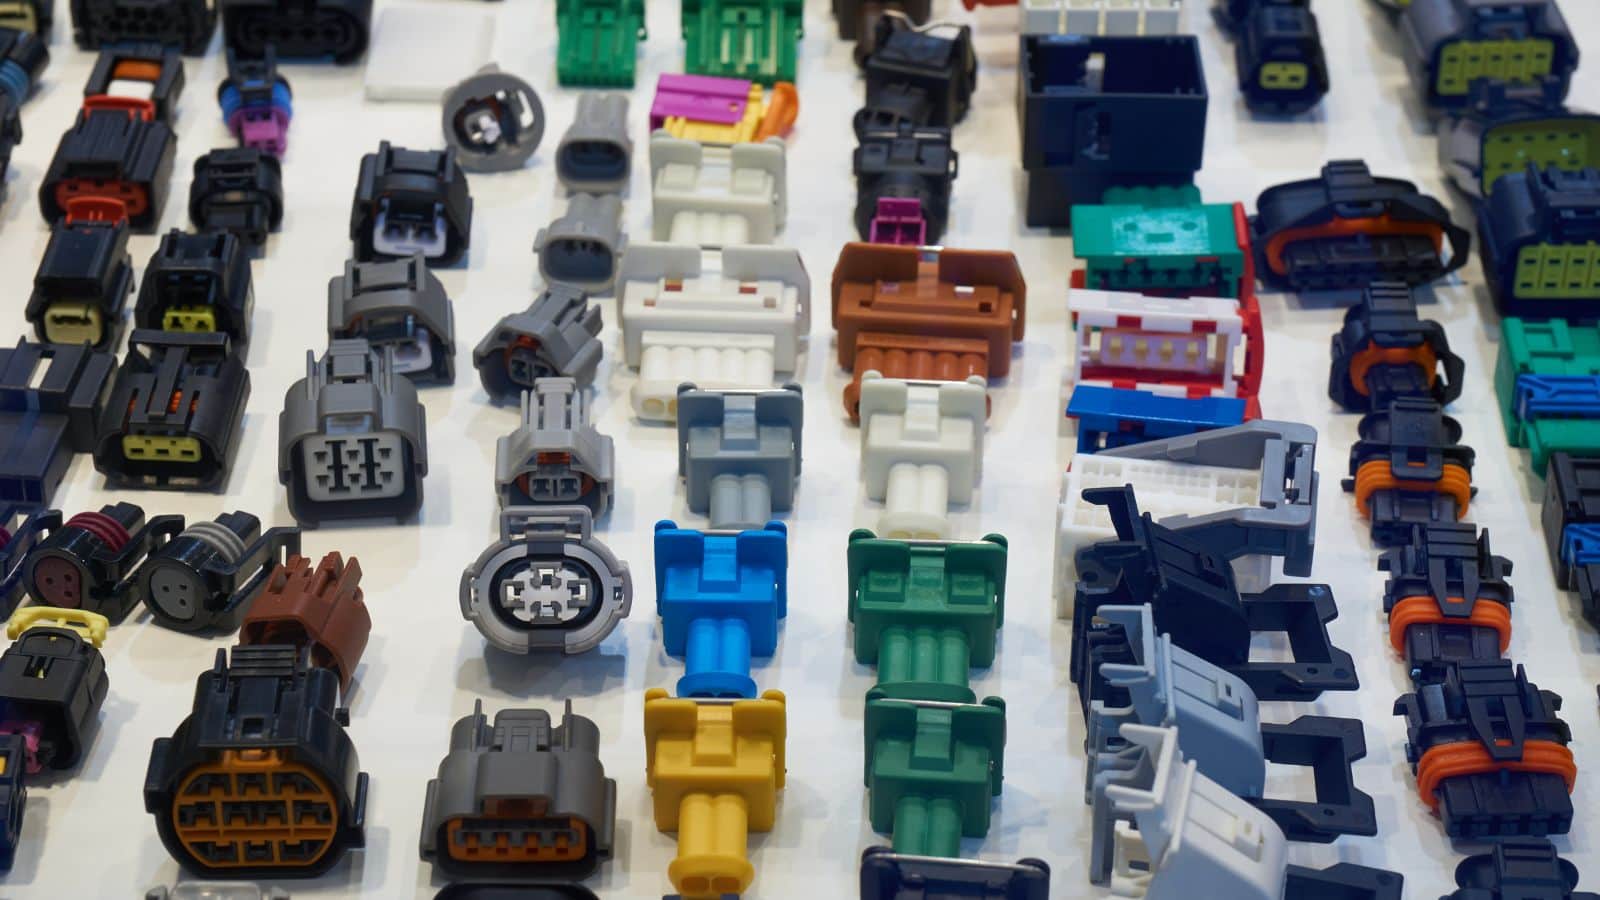
Ruiskutusmuokkauksella tehdyt yhteiset elektroniikkakomponentit
Ruiskutusmuovatun elektroniikan valikoima ulottuu yksinkertaisista suojapeitteistä erittäin integroituihin rakenneosiin.
Ruiskutusmuokkaus Elektroniikkasuojaus
Elektroniset suojukset kuuluvat yleisimpiin ruiskumuovattuihin osiin. Kuluttajalaitteiden, teollisuusohjainten ja lääketieteellisten valvontalaitteiden asunnot luottavat ruiskumuottiin, jotta seinien paksuus ja tarkka ominaisuus sijoittuvat.
Muotoile yksityiskohdat, kuten ruuvien, napsahdusvälilehtien ja linjauskylkiluiden pomopaikat, jotka on rakennettu suoraan muottiin. Tämä poistaa sekundäärisen työstön monelle kokoonpano-ominaisuuksille.
Sähköliitännät ja piirilevykomponentit
Sähköliitännät vaativat elektroniikan muokkauksen tiukimpia toleransseja. Esimerkiksi muutaman tuhannesosasen suojus ei välttämättä istu kunnolla PCB:n päälle. Lisäksi pin-välin, salvan geometrian ja kotelon linjauksen on oltava tarkkoja luotettavan signaalin ja virransiirron varmistamiseksi.
Näitä tarkkoja mittoja ylläpidetään kontrolloiduilla prosessiparametreilla, kuten toistuvalla ontelopaineella, sulamislämpötilalla ja jäähdytysnopeudella.
Liittimien runkoja muovataan usein korkean suorituskyvyn hartsista, kuten nylon- tai nestekidepolymeeristä (LCP), joka kestää juottolämpötilat ja kestää kosteuden. Muovauksen avulla metallipäätteet kytketään usein suoraan muoviin muottikierron aikana.
Outlet-suojat, kytkinlevyt ja kaapelinhallintaosat
Päivittäiset sähköosat, kuten pistorasian suojukset, kytkinlevyt, johdintarvikkeet, kaapelisiteet ja vaijerin puolat, valmistetaan hyvin suurissa määrin ruiskumuotituksella. Nämä osat vaativat:
- Sähköeristys sähköiskujen vaarojen estämiseksi
- Palonkestävyys UL- tai IEC-standardeja kohden
- Mittakoostumus vakiosähkörasioiden ja -laitteiden kanssa
Autosovellusten kojelautakytkimet ja -nupit kuuluvat myös tähän luokkaan, jossa tahdikas tunne, kestävyys ja ulkonäkö ovat kaikki tärkeitä.
Materiaalivalinta elektroniikan ruiskumuokkaukseen
Eristyksen, lämmönsietokyvyn ja kestävyyden hartsien valinta
Elektroniset osat kohtaavat yhdistelmän vaatimuksia, jotka kaventavat sopivien muovien kenttää. Hartsien on eristettävä sähköllä, kestettävä piirien tai juotteiden synnyttämä lämpö ja pidettävä kiinni toistuvasta mekaanisesta rasituksesta, kuten liittimien kiinnittämisestä ja irrottamisesta.
Tärkeimpiä arvioitavia ominaisuuksia ovat mm.
| Ominaisuus | Miksi sillä on väliä |
|---|---|
| Dielektrinen lujuus | Estää johtimien välisen sähkökatkoksen |
| Lämmön taipumislämpötila | Määrittää suorituskyvyn lähellä lämmönlähteitä |
| UL 94:n liekkiarvo | Vaaditaan moniin sähkö- ja elektroniikkasovelluksiin |
| Kosteuden imeytyminen | Vaikuttaa ulottuvuuksien vakauteen ja eristykseen ajan myötä |
| Iskunkestävyys | Suojaa putoamisilta ja mekaanisilta kuormilta |
Polykarbonaatti, Nylon ja polyamidi elektroniikkasovelluksissa
Polykarbonaattia (PC) käytetään laajalti läpinäkyviin tai läpikuultaviin osiin, kuten LED-peitteisiin ja ikkunoihin. Se tarjoaa hyvän iskunkestävyyden ja hyvän lämpövakauden.
Nylon (polyamidi, PA) on liittimien ja rakenneosien go-to-materiaali. PA 6/6 tarjoaa erinomaisen lujuuden, kulutuskestävyyden ja sietokyvyn kohonneisiin lämpötiloihin juottimien lähellä.
Muita elektroniikassa yleisesti käytettyjä hartsiseoksia ovat ABS laitekoteloille, PBT liittimille ja PC-ABS-sekoittimet, jotka tasapainottavat kovuuden ja prosessoitavuuden.
Suunnittelujoustavuuden tasapainottaminen loppukäytön suorituskyvyn kanssa
Suunnittelun joustavuus on yksi ruiskumuovauksen vahvuuksista. Insinöörit voivat sisältää ohuita seiniä, eläviä saranoita, sisäkylkiluita ja monimutkaisia pintakuvioita. Haasteena on varmistaa, että valittu hartsi tukee kaikkia näitä ominaisuuksia vaarantamatta loppukäytön suorituskykyä.
Esimerkiksi hauraassa materiaalissa muokattu ohutseinäinen kotelo voi murtua pudotustesteissä. Liitäntäkotelo, jossa on korkea kutistuminen, voi menettää mittatarkkuuden. Varhaisen DFM:n tarkastelun ja muotivirta-analyysin avulla nämä ristiriidat voidaan tunnistaa ennen työkalujen käytön aloittamista.
Toiminnallisten elektronisten osien kehittyneet prosessit
Ruiskutusmuovaus kattaa laajan valikoiman elektronisia komponentteja, mutta vaativammat sovellukset vaativat erikoisprosesseja.
Kiinnitä liittimien ja suojausten muokkaus ja ylimuokkaus
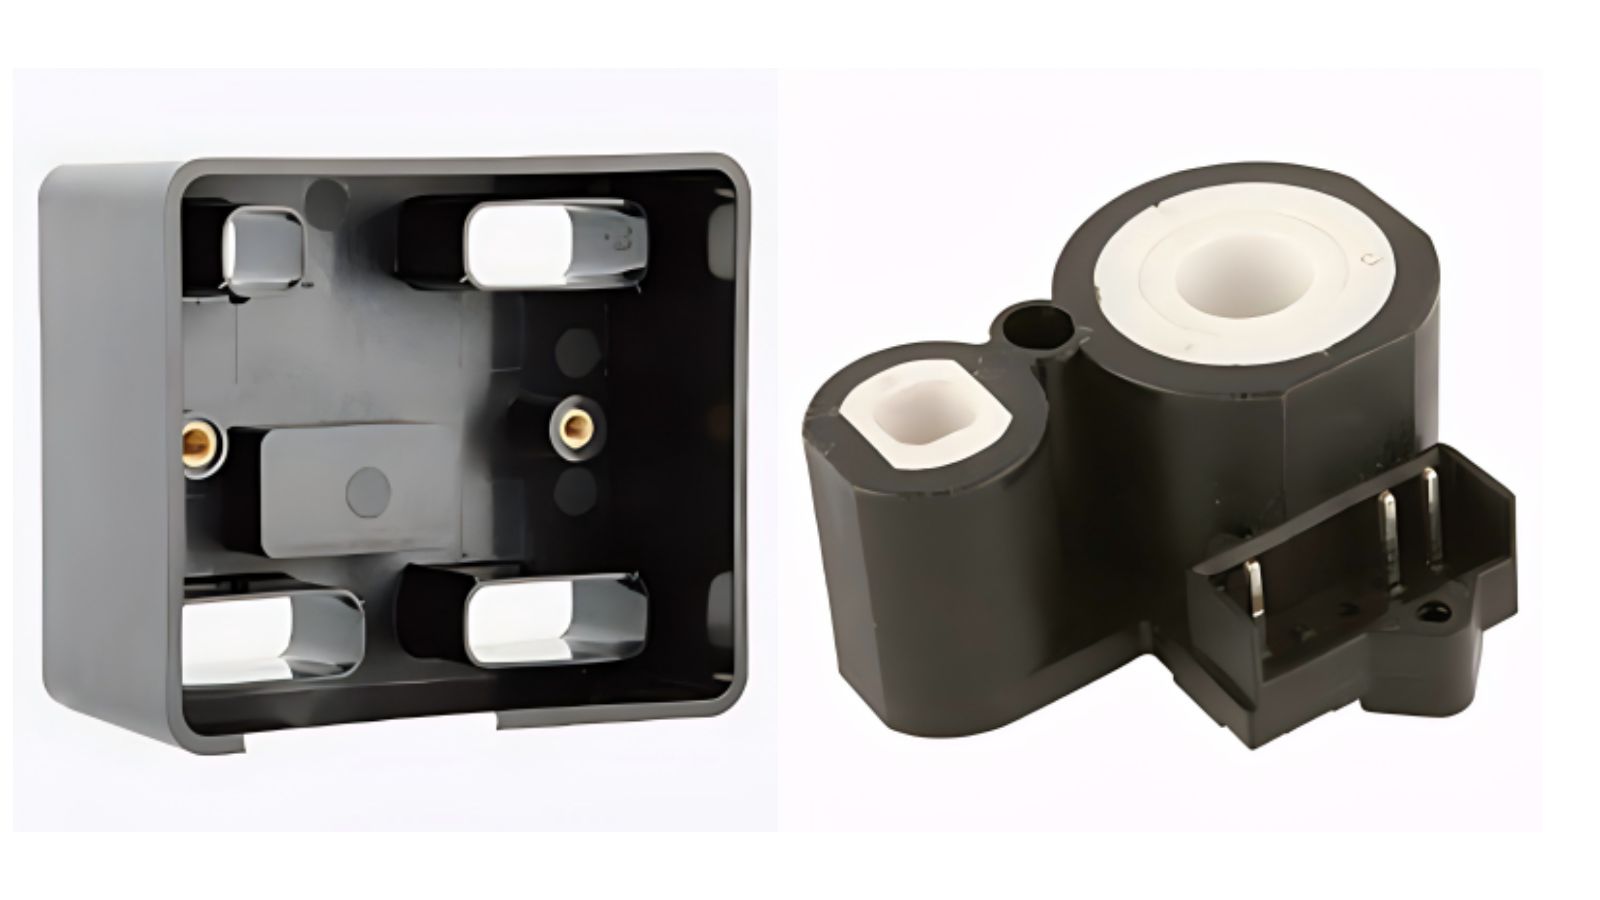
Muovaus asettaa muottiin esimuodostetun komponentin, yleensä metallin, ennen kuin sen ympärille ruiskutetaan muovia. Tämä on vakiomenetelmä sähköliitinten valmistamiseksi integroiduilla metallipäätteillä, kierteisillä lisälaitteilla tai väyläpalkeilla. Tuloksena on yksi osa, jossa on pysyvä side metallin ja muovin välillä.
Päällevalussa lisätään toinen materiaalikerros jo muovatun tai kootun kappaleen päälle. Sitä käytetään esimerkiksi käsikäyttöisten elektroniikkalaitteiden pehmeissä kahvoissa, kaapelien vedonpoistossa ja anturikoteloiden ympäristötiivisteissä. Kaksivaiheinen ruiskuvalukone voi toteuttaa päällevalun yhdellä syklillä ja tehostaa tuotantoa.
In-Mold Elektroniikka ja Rakenteellinen Elektroniikka
In-mold electronics (IME) on uudehko prosessi, jossa painetut piirit, LED-valot, anturit tai kapasitiiviset kosketuselementit upotetaan suoraan muovattuun muoviosaan. Prosessi käynnistyy tyypillisesti painamalla johtavia musteita ja toiminnallisia komponentteja tasaiseen kalvoon, muokkaamalla kalvon 3D-muotoiseksi ja lopulta muokkaamalla se takaisin muovilla.
Ruiskutusmuovattu rakenne-elektroniikka (IMSE) vie tätä pidemmälle integroimalla piirin muotoilun itse osan rakenteeseen. Tuloksena on ohuempia, kevyempiä kokoonpanoja, joissa on vähemmän erillisiä komponentteja ja pienemmät kokoonpanovaiheet.
Lämpömuovaus-, piirisuunnittelu- ja Capacitive Touch -liitännät
IME ja rakenne-elektroniikka luottavat siihen, että painetut piirikalvot muokataan lämpömuovauksen avulla ennen ruiskumuottiin menoa. Tätä askelmaa on valvottava tiukasti, jotta vältetään johtavien jälkien murtuminen tai osien syrjäyttäminen.
Kapasitiiviset kosketusliitännät ovat yksi näkyvimmistä sovelluksista. Autojen sisäpaneelit, laiteohjaimet ja kulutuselektroniikka käyttävät IME-pohjaisia kosketuspintoja, jotka korvaavat mekaaniset painikkeet sulavilla, sinetöidyillä levyillä. Näissä osissa yhdistyvät piirien suunnittelu, pintakoristeet ja rakennemuovi yhdessä integroidussa komponentissa.
Suunnittelu, laatu ja toissijainen toiminta
Elektronisen osan geometrian ja kokoonpanon DFM:n painopisteet
Valmistettavuuden (DFM) arviointi tulisi aloittaa ennen muottisuunnittelun aloittamista. Elektronisten osien osalta kriittisiin DFM-prioriteettiin kuuluvat:
- Yhdenmukainen seinän paksuus estää nielujen jäljet ja sotavälin lämpösyklin aikana
- Vetokulmat, jotka mahdollistavat puhtaan ejektion vääristämättä ohuita ominaisuuksia
- Portin sijoittaminen, jossa vältetään kosmeettiset pinnat ja hitsauslinjat rakennealueiden läheisyydessä
- Boss and rib design, joka tukee ruuvinpidätystä ja levyn asennusta ilman liiallista materiaalin kertymistä
Kattavassa DPM-prosessissa pohditaan myös, miten osat kootaan. Snap-ominaisuudet, asemointinastat ja kaapelin reitityskanavat on validoitava laitteen koko kokoonpanon, ei vain yksittäisen osan, mukaan.
Tarkastus-, validointi- ja ISO 9001 -laatujärjestelmät
Elektroniikkaruiskutusmuovauksen laadunvalvonta edellyttää mittatarkastusta, visuaalista tarkastusta ja toiminnallista validointia. Koordinaattimittauskoneet (CMM), 3D-skannerit ja ensimmäinen artikkelitarkastus (FAI) todistavat, että osat täyttävät piirustusvaatimukset ennen kuin tuotanto luiskahtaa ylös.
Elektroniikkaohjelmia palvelevat valmistajat toimivat tyypillisesti ISO 9001 -laatujohtamisjärjestelmissä. Autoelektroniikalle IATF 16949 -sertifikaatti tuo uuden kerroksen prosessinhallintaan ja jäljitettävyyteen.
Pad Printing, Screen Printing ja muut toissijaiset toiminnot
Monissa elektronisissa osissa tarvitaan päällysmerkintöjä, etikettejä tai pintakäsittelyjä muottien jälkeen.
- Logojen, säädettävien merkkien ja liittimien tappien painatus
- Näyttötulostus suurempiin grafiikoihin tai ohjauspaneelin legendoihin
- Laserkaiverrus pysyviä, kulumista kestäviä merkintöjä varten
- Ultraäänihitsaus kotelon puolikkaiden yhdistämiseksi ilman liimoja
- Säikeislankaasennus lämpö- tai ultraäänimenetelmällä
Tuotannon suunnittelu ja toimittajien valinta
Prototyypin ja tuotannon välinen työnkulku elektroniikkaohjelmia varten
Tyypillinen elektroniikan ruiskutusmuovausohjelma seuraa tätä sarjaa:
- Osasuunnittelu ja 3D-malleihin tai näyteosiin perustuva DPM-arviointi
- Prototyyppityökalut dimensionaaliseen ja toiminnalliseen validointiin
- Moldin virtausanalyysi portin sijainnin, jäähdytyksen ja tasapainon optimoimiseksi
- Tuotantotyökalut, jotka on rakennettu kovalla teräksellä tavoitevolyymiin ja elinikään
- Ensimmäisen artikkelin tarkastus- ja käsittelykykytutkimus
- Pilottituotanto vahvistaa syklin keston, tuoton ja toistettavuuden
- Massatuotanto jatkuvalla laadunvalvonnalla
Tässä vaiheessa pienten elektronisten osien sykliajat voivat pudota alle 30 sekunnin käyttäen automaattista ejektiota, robottiosakäsittelyä ja monikaistamuottia maksimoidakseen tuotoksen.
Toimitus ajallaan, työkalutuki ja toimitusketjun koordinointi
Ajantasainen toimitus riippuu realistisista aika-arvioista, työkaluvalmiudesta ja materiaalin saatavuudesta. Osaava toimittaja ylläpitää työkaluja talon sisällä tai tarkasti hallinnoitujen yhteistyökumppaneiden kautta, seuraa muottien huoltoaikatauluja ja pitää yllä kriittisten hartsien turvallisuusvarastoa.
Koostumus-, pakkaus- tai hankintakomponentteja sisältävissä ohjelmissa toimitusketjun koordinaatio on entistä tärkeämpää. Muotinvalmistusta, mallintamista, koneistusta, kokoonpanoa ja pakkauksia saman katon alla käsittelevät avaimet käteen -valmistuskumppanit vähentävät siirtoviivästyksiä ja viestintäaukkoja.
Tee yhteistyötä Moldien kanssa elektroniikan tarkkuusvalmistuksessa
Elektronisen laitteen tuominen markkinoille edellyttää muutakin kuin muovin ampumista muottiin. Se vaatii tiukkoja toleransseja, tiukkaa materiaalivalintaa ja valmistuskumppania, joka ymmärtää muovin ja herkän elektroniikan yhdistämisen monimutkaisuuden. Kehitätpä sitten korkealämpötilaisia liittimiä, monimutkaisia sisäänrakennettuja komponentteja tai sulaa kapasitiivista kosketuspintaa, oikea kumppani pienentää riskiä ja nopeuttaa aikaasi markkinoille.
Moldie yhdistää oman tarkkuustyökalujen valmistuksen ISO 9001- ja IATF 16949 -sertifioituihin laatujärjestelmiin ja toimittaa virheettömiä elektroniikkakomponentteja suursarjoina.
Oletko valmis optimoimaan seuraavan elektroniikkaohjelmasi? Ota yhteyttä insinööritiimiimme ja lataa 3D CAD -tiedostosi keskustellaksesi materiaalivalikoimasta, työkalustrategioista ja prototyypityksestä tänään.






