
Ylimuokkaus on määritelmällisesti valmistusprosessi, jossa yksi materiaali muovataan toisen päälle siten, että luodaan yksittäinen, yhdistetty osa, jossa on yhdistetty ominaisuuksia. Tämä ruiskumuovausprosessi muokkaa monien päivittäisten tuotteiden tunnetta ja suoritusta, mutta siinä on paljon muutakin kuin tämä yksinkertainen määritelmä. Tämä artikkeli selittää sinulle tärkeimmät prosessityypit, miksi sinun pitäisi valita ylimuokkaus ja materiaalit, jotka toimivat parhaiten yhdessä.
Plastiikkainjektion ylimolding-tyypit
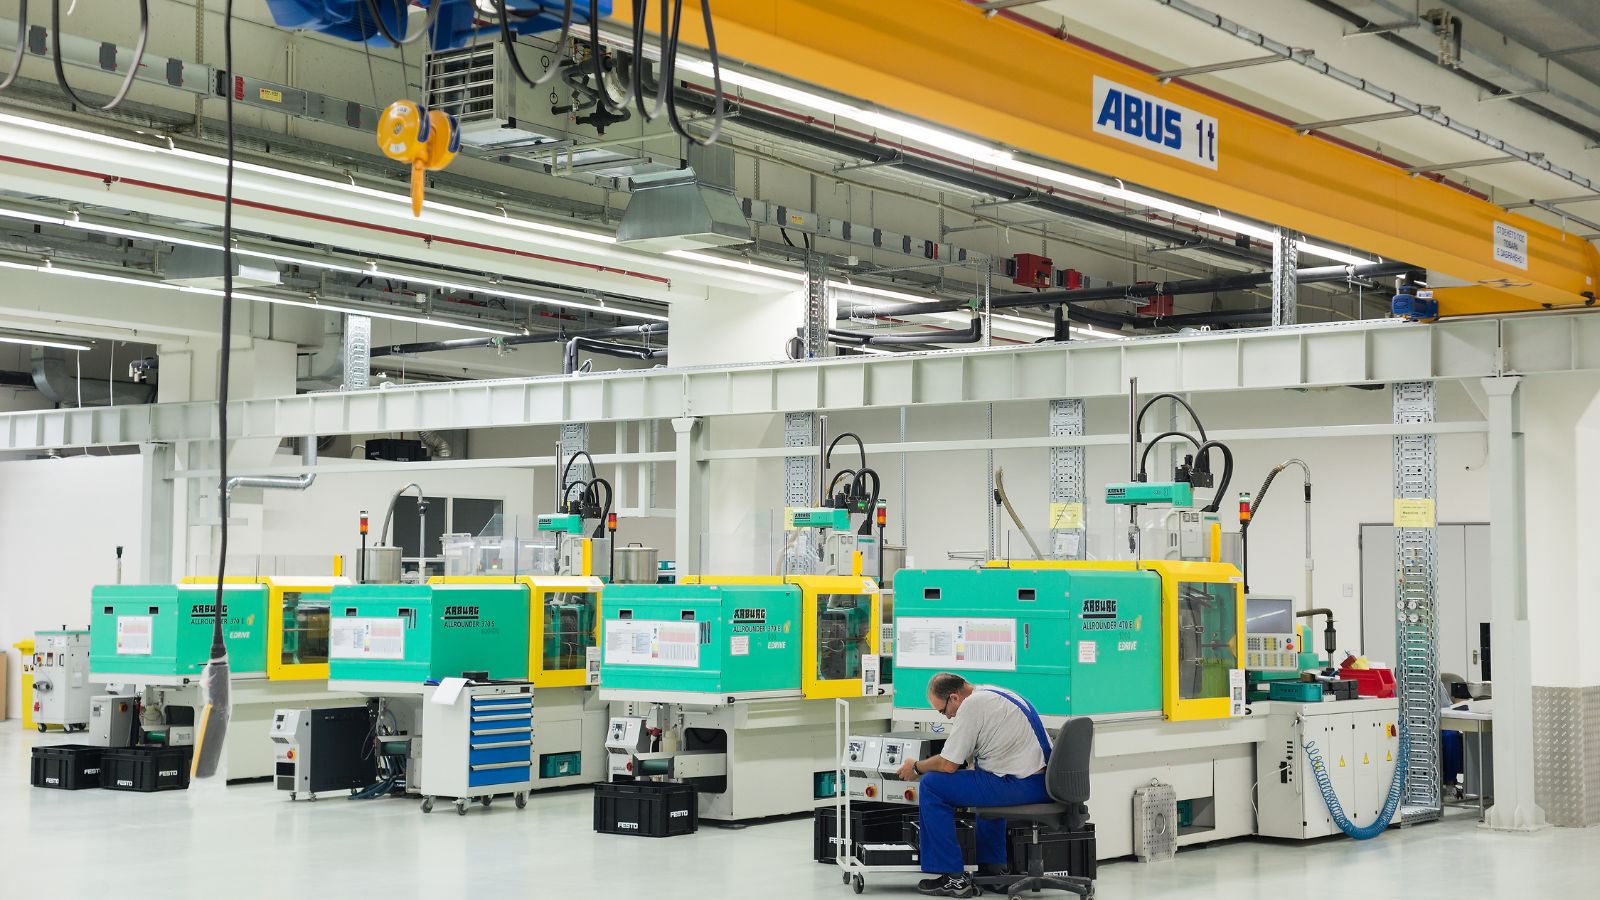
Valmistajat käyttävät useita ylipolttoprosesseja, jotka perustuvat osasuunnitteluun, materiaalivalintaan ja tuotantomäärään. Yleisimmät lähestymistavat eroavat siitä, miten ne sijoittavat ja sitovat materiaaleja muottikierron aikana.
Kaksikuumamuokkaus
Kahden laukauksen muovauksessa käytetään yhtä injektiomuovauskonetta, jossa on kaksi injektioyksikköä. Ensimmäinen laukaus muodostaa perusosan. Muoti pyörittää tai liukuu, ja toinen laukaus lisää uutta materiaalia ensimmäisen kerroksen päälle tai sen ympärille.
Tämä menetelmä pitää molemmat askeleet yhden automaattisen syklin sisällä. Se parantaa linjausta ja vähentää käsittelyvirheitä. Automaatio tukee myös suuritehoista tuotantoa, koska kone toimii ilman manuaalista siirtoa.
Valmistajat käyttävät usein kaksitahoista muottia, jossa jäykät muovit yhdistetään pehmeään elastomeeriin. Harjakahva, jossa on kova ydin ja pehmeä ote, on yleinen esimerkki. Prosessi toimii myös monivärisissä, samanlaisista muoveista valmistetuissa osissa.
Työstökustannukset ovat korkeammat, koska muotti on monimutkaisempaa. Nopea sykliaika ja toistettavuus tekevät siitä kuitenkin kustannustehokkaan suurille tuotantoliikkeille.
Lisää muokkaus
Aseta muottiin esimuotoiltu komponentti ennen kuin ruiskutat sen ympärille muovia. Insertti voi olla metallia, muovia tai muuta kiinteää.
Tämän jälkeen muottikone ruiskuttaa insertin ympärille virtaavaa materiaalia ja lukitsee sen paikoilleen. Tämä side voi olla mekaaninen, kemiallinen tai molempia. Ruuvit, kierteitetyt pensaat ja sähkönaulat toimivat usein työntövoimana.
Asenna muottiseokseen sekundääriset asennusvaiheet. Se parantaa lujuutta, koska muovi muodostuu kiinteästi insertin ympärille muottien aikana.
Operaattorit voivat ladata inserttejä käsin alhaisen tuotantomäärän vuoksi. Suuremman tuotoksen saavuttamiseksi valmistajat käyttävät robottijärjestelmiä parantaakseen automaatiota ja johdonmukaisuutta.
Useita kuumottavia pyörteitä
Moninkertainen muottimuovaus laajentaa kahden laukauksen konseptia. Se käyttää kolmea tai useampaa materiaaliruisketta yhdessä muottijaksossa.
Kone voi käyttää pyöriviä laattoreita tai indeksointimuotteja siirtääkseen osan laukausten välillä. Jokainen laukaus lisää uuden kerroksen, värin tai materiaaliominaisuuden. Tämä asetus antaa suunnittelijoille mahdollisuuden rakentaa monimutkaisia osia, joissa on pehmeät kahvat, tiivisteet ja jäykät kehykset yhdessä prosessissa.
Multi-shot-muovaus tukee suuritehoista tuotantoa, kun kysyntä oikeuttaa korkeammat työkalukustannukset.
Materiaalien yhteensopivuus on edelleen kriittinen. Jokaisen lisäkerroksen on kytkeydyttävä hyvin yhteen ja kestettävä myöhempien laukausten kuumuus. Oikeassa suunnittelussa monikerroksinen muotti luo kestäviä, monimateriaalisia komponentteja yhteen automaattiseen järjestelmään.
Materiaalien ylimuokkaus ja niiden sovellukset
Valmistajat valitsevat toiminnon, sidelujuuden ja sen perusteella, kuinka hyvin kukin materiaali toimii tukiosan kanssa. Yhteisiä vaihtoehtoja ovat joustavat elastomeerit, jäykät insinöörimuovit sekä erikoismateriaalit, kuten silikoni ja nestemäinen silikonikumi.
Termoplastiset elastomeerit (TPE, TPU)
Thermoplastinen elastomeeri (TPE) on yksi yleisimpiä ylipoltettavia materiaaleja. Se tuntuu pehmeältä ja joustavalta, mutta prosessoi kuten tavalliset termomuovit. Valmistajat muokkaavat usein TPE:tä jäykkien muovien, kuten polypropeenin (PP), polykarbonaattin (PC), nailonin ja ABS:n (akryylinitriilibutadieenistyreenin) päälle.
TPE parantaa kahvojen, työkalujen ja kulutustuotteiden pitoa ja mukavuutta. Se lisää myös valon tiivistystä ja tärinän hallintaa. Monet laadut sitovat hyvin polypropyleeniin (PP) ja ABS:ään, mikä vähentää liiman tarvetta.
Termoplastinen polyuretaani (TPU) on termoplastinen elastomeeri, joka on tunnettu korkeammasta hiertymä- ja repeämäkestävyydestä. Se antaa paremman kemiallisen vastuksen kuin monet tavalliset TPE-laadut. Suunnittelijat valitsevat usein TPU:n työkaluille, lääkinnällisille laitteille ja öljyille tai toistuvalle kulumiselle altistuneille osille.
TPE:n ja TPU:n keskeisiä etuja ovat:
- Pehmeä kosketus parantaa pitoa.
- Korkea iskunkestävyys ja kestävyys.
- Lyhyet muottikierron ajat paremman tehokkuuden saavuttamiseksi.
- Kierrätettävyys lämpömuovijärjestelmissä.
Materiaalivalinta riippuu tarvittavasta kovuudesta, joustavuudesta ja alustan sidontakyvystä.
Erikoismateriaalit: Silikoni, LSR ja muut
Silikoni ja nestemäinen silikonikumi (LSR) tarjoavat lämpökestävyyttä ja pitkän aikavälin joustavuutta vaativia sovelluksia. Toisin kuin TPE, silikoni pitää yllä vakaita ominaisuuksia laajalla lämpötila-alueella.
Valmistajat käyttävät nestemäistä silikonikumia (LSR) lääke-, auto- ja elektroniikkatuotteissa. Se kestää kosteutta, UV-valoa ja monia kemikaaleja. LSR tarjoaa myös luotettavan tiivistystehon.
Silikoni ei aina sitoudu luonnostaan jäykkiin muoveihin, kuten polykarbonaattiin (PC) tai nailoniin. Monissa tapauksissa valmistajat lisäävät pohjamuotteja tai suunnittelevat mekaanisia lukituslaitteita, joilla varmistetaan ylikuuma materiaali.
Muita erikoisia ylimuokkausmateriaaleja ovat suorituskykyiset termomuovit tai termosoidut kumit. Insinöörit valitsevat ne silloin, kun vakio-TPE tai TPU ei täytä lujuus-, lämpötila- tai kemiallisen vastuksen vaatimuksia.
Miksi valita päällevalu? Päällevalun edut
Valmistajat luottavat tähän prosessiin, kun yksi materiaali ei yksinkertaisesti pysty täyttämään tuotteen kaikkia monimutkaisia fyysisiä vaatimuksia. Tämä lähestymistapa vähentää tehokkaasti valmistuskompleksisuutta saavuttamalla useita materiaaliominaisuuksia ilman lisäkokoonpanovaiheita.
Parannettu Ergonomics ja Grip
Pehmeän ulomman kerroksen käyttö kovan ytimen päälle parantaa huomattavasti käyttäjien mukavuutta ja käsittelyä. Näin lääkinnälliset laitteet, kuluttajatuotteet ja käsityökalut pysyvät hyvin turvallisina. Käyttäjät saavat huomattavasti paremman tahdinhallinnan etenkin märissä tai öljyisissä olosuhteissa, joissa vakiomuovit helposti valuisivat pois.
Ylivoimainen kestävyys ja iskunkestävyys
Erikoistunut uloin kerros toimii aktiivisesti jäykän ytimen suojatyynynä. Se imee yllättäviä iskuja, vaimentaa toiminnallista värähtelyä ja suojaa sisäistä rakennetta vahingossa putoamilta. Tämän seurauksena ylikuormitetut osat ovat elinkaareltaan paljon pidempiä, koska muotoilu suojaa aktiivisesti suoja-alueita jatkuvalta kulumiselta.
Edistynyt sinetöinti
Päällevalu soveltuu osien eristämiseen ja tiivisteiden muovaamiseen suoraan jäykkään koteloon. Suunnittelijat voivat lisätä pehmeään ulkokerrokseen tarkasti määriteltyjä muotoja, kuten tiivistyshuulia, uria ja puristusripoja. Kun tuote suljetaan tai kootaan, nämä rakenteet puristuvat ja muodostavat suojan kosteutta, pölyä ja ympäristön epäpuhtauksia vastaan.
Integroitu suunnittelustrategia vähentää huomattavasti tuotteen mahdollisten vuotoreittien määrää. Se myös poistaa kokonaan erillisten kumitiivisteiden manuaalisen asentamisen kokoonpanolinjalle. Pehmeä ylimuovautuva kerros peittää luotettavasti herkät aukot ja vahvistaa eri osien välistä rajapintaa.
Teollisuuden ylimolastussovellukset
Valmistajat käyttävät ylimuokkausta yhdistääkseen jäykät ja pehmeät materiaalit yhdeksi kestäväksi osaksi. Menetelmä parantaa pitoa, tiivistystä, eristystä ja iskunkestävyyttä vaativissa tuotteissa.
Ajoneuvot ja teolliset osat
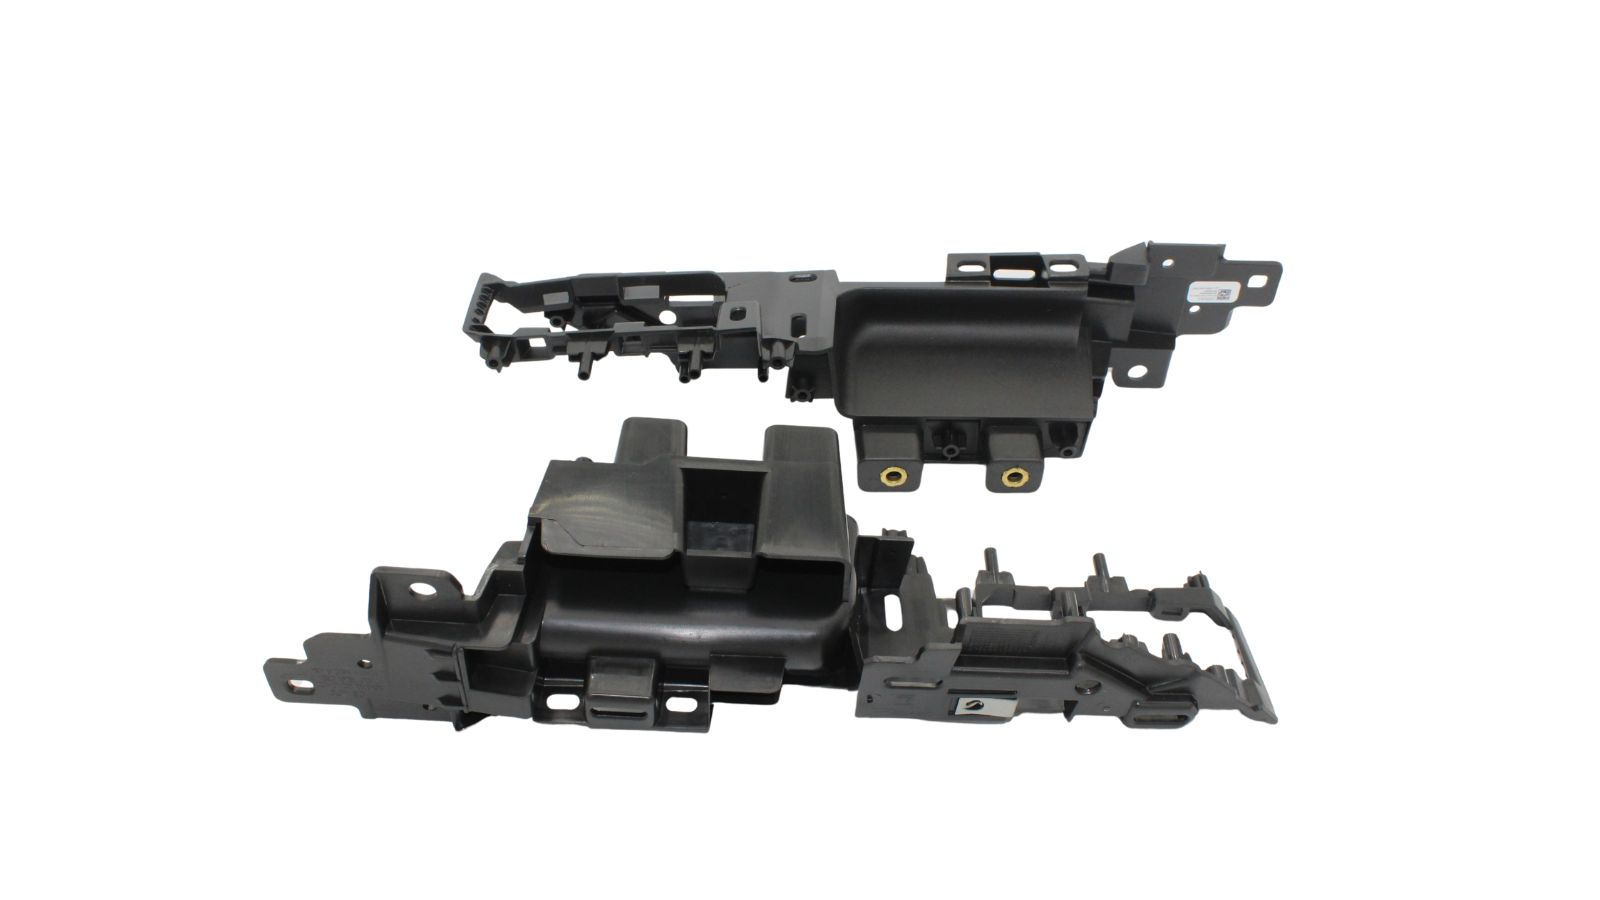
Autonosat altistuvat usein kuumuudelle, tärinälle, kosteudelle ja kemikaaleille. Päällevalu suojaa tärkeitä alueita ja parantaa samalla pintoja, joihin käyttäjä koskee.
Ajoneuvojen yhteisiä ylimuokkaussovelluksia ovat:
- Sähköliitännät ja anturikotelot
- Ohjausnupit ja -kahvat
- Tiivisteet ja tiivisteet
- Valjaslangan osat
Monien mallien pohjana on metallinen insertti. Prosessimuotit muokkaavat alumiinin, messinkin tai teräksen päälle muovia tai elastomeeria, mikä lisää eristystä ja korroosionkestävyyttä. Tämä lähestymistapa vähentää myös asennusvaiheita, koska muottikerros lukitsee insertin paikoilleen.
Teollisuustyökaluissa käytetään ylikuormitettuja osia pitoon ja turvallisuuteen. Voimatyökalun kahvoissa yhdistyvät usein jäykät muovit ja termoplastinen elastomeeri (TPE). Pehmeä uloin kerros vähentää luisumista ja parantaa hallintaa.
Karuissa asetelmissa suljetut ylikytketyt asunnot suojaavat elektroniikkaa pölyltä ja vedeltä. Oikea materiaalivalinta ja sidelujuus estävät kerroksen erottelun stressin alla.
Kuluttajaelektroniikka ja -liitännät
Elektroniikka vaatii tiiviit tiivisteet ja luotettavan eristyksen. Ylimuokkaus muodostaa suojakerroksia suoraan sisäisten osien ympärille.
Valmistajat käyttävät ylimolausta seuraaviin:
- USB- ja dataliitännät
- Ladattavat kaapelit
- Kytkimet ja ohjauspainikkeet
- Puettavan laitteen kotelot
Muovattu kerros lisää rasitusta, jossa kaapelit kohtaavat liittimet. Tämä malli vähentää langan murtumista taivutuksesta. Se parantaa myös kädensijan pitoa ja iskunkestävyyttä.
Monet tuotteet noudattavat sähköturvallisuuden UL:n ylipolttostandardeja. Näissä standardeissa tarkistetaan eristys, palonkestävyys ja materiaalin suorituskyky. Hyväksyttyjen materiaalien käyttö auttaa noudattamaan sääntöjä säännellyillä markkinoilla.
Kirkkaat tai värilliset elastomeerit voivat myös parantaa tuotteiden ulkonäköä. Samalla sidottu rakenne pitää kosteuden ja pölyn poissa herkiltä piireiltä.
Lääkinnälliset laitteet ja terveydenhuolto
Lääkinnällisten laitteiden on täytettävä tiukat turvallisuus- ja hygieniasäännöt. Ylimuokkaus tukee sekä toimintaa että mukavuutta.
Lääkinnällisissä laitteissa yleisiä käyttötapoja ovat:
- Ruiskun osat
- Kirurgiset työkalun kahvat
- Diagnostisten laitteiden kahvat
- Katkaisinnavat ja liittimet
Ylimuokkaus sulkee myös liitokset ja aukot. Tämä muotoilu rajoittaa nesteen sisääntuloa ja tukee helpompaa puhdistusta. Jotkin laitteet käyttävät pehmeällä ulkokerroksella varustettua jäykkiä ydintä suojatakseen potilaita teräviltä reunoilta.
Valmistajat valitsevat materiaaleja, jotka kestävät kemikaaleja ja sterilointimenetelmiä. Lattioiden välinen vahva side varmistaa, että ylikuorrutetut osat pysyvät koskemattomina toistuvan käytön tai puhdistussyklien jälkeen.
Valmistus-, työkalu- ja kustannustekijät
Päällevalu edellyttää huolellista muottisuunnittelua, suurempaa investointia työkaluihin ja tarkkaa prosessinhallintaa. Kokonaiskustannuksiin ja valmistettavuuteen vaikuttavat tuotantomäärä, automaation taso ja materiaalivalinta.
Suunnittelun ja kustannusten työkalut
Päällevalumuottien työkalut ovat monimutkaisempia kuin yksivaiheiset ruiskuvalumuotit. Useimmissa projekteissa käytetään joko kahta erillistä muottia, joiden välillä kappale siirretään, tai kaksikomponenttimuottia, joka muovaa molemmat materiaalit yhdessä konejaksossa.
Kaksikärkiset muotit maksavat enemmän, koska niissä on pyöriviä laattoreita tai indeksilevyjä. Ne vaativat myös tarkkoja sulkualueita materiaalin virtauksen ja sidonnaisuuksien hallitsemiseksi.
Tyypillisiä kustannustekijöitä ovat:
- Mullan monimutkaisuus ja alikuilujen esiintyminen.
- Teräsvalinta (esim. P20 vs. H13 tai ruostumaton).
- Tuotantoon tarvittavien onkaloiden määrä.
Yksinkertainen yksipesäinen päällevalutyökalu voi maksaa $8,000–$15,000, kun taas monipesäiset tai kaksikomponenttiset monimutkaiset työkalut voivat maksaa yli $40,000–$80,000.
Suunnittelutiimien on suunniteltava myös kohdistusominaisuudet, mekaanisen liitoksen yksityiskohdat ja tuuletus. Huono muottisuunnittelu lisää hylkyä, heikentää materiaalien välistä liitosta ja aiheuttaa purseita.
Laadunvalvonta lisää myös kustannuksia. Operaattorit tarkastavat osia delaminaation, lyhyiden laukausten ja kosmeettisten vikojen varalta. Tiukka toleranssin hallinta parantaa johdonmukaisuutta, mutta lisää koneistusaikaa ja asennustyötä.
Prototyypitys ja tuotannon horjuvuus
Prototyping auttaa tiimejä testaamaan vahvuutta, materiaalin yhteensopivuutta ja sopivuutta ennen täyttä tuotantoa. Monet valmistajat aloittavat pienellä alumiinityökalulla tai manuaalisella osasiirrolla vähentääkseen varhaisen työkalun kustannuksia.
Tämä lähestymistapa pienentää riskiä muotoilumuutosten aikana ja parantaa myös valmistuskykyä ennen suuria investointeja.
Automaatio vähentää työvoimakustannuksia ja parantaa toistettavuutta. Robotit siirtävät substraatteja laukausten välillä johdonmukaisella ajoituksella ja sijoittelulla.
Suuremmat volyymit oikeuttavat monikaistamuotit ja terästyökalut, jotka nostavat etukäteistyökalujen kustannuksia, mutta laskevat osakohtaisia kustannuksia nopeamman syklin ja työvoiman vähentämisen kautta.
Huolellinen suunnittelu kytkee työkalut odotettuun tuotantomäärään. Näin estetään työkalun ylirakentaminen pieniin juoksuihin tai sen alirakentaminen pitkäaikaisiin ohjelmiin.
Tee seuraava päällevaluprojektisi Moldien kanssa
Päällevalu on tehokas valmistusprosessi, mutta täydellisen liitoksen, ergonomian ja kustannustehokkaan tuotannon saavuttaminen edellyttää asiantuntevaa suunnittelua ja tarkkaa työkalua. Moldie on erikoistunut muuttamaan monimutkaiset monimateriaalirakenteet laadukkaiksi ja kestäviksi komponenteiksi.
Tarvitsitpa nopeaa prototyypitystä testataksesi materiaalien yhteensopivuutta, tarkkuustyökaluja monimutkaiseen kahden laukauksen muovaukseen tai skaalautuvaa suuritehoista tuotantoa varten, kokenut tiimimme opastaa sinua konseptista lopputuotteeseen.
Älä jätä tuotteesi suorituskykyä sattuman varaan. Ota yhteyttä Moldieen jo tänään ja keskustele päällevaluvaatimuksistasi, pyydä neuvoja suunnitteluinsinööreiltämme sekä räätälöity, kilpailukykyinen tarjous projektiisi!







