

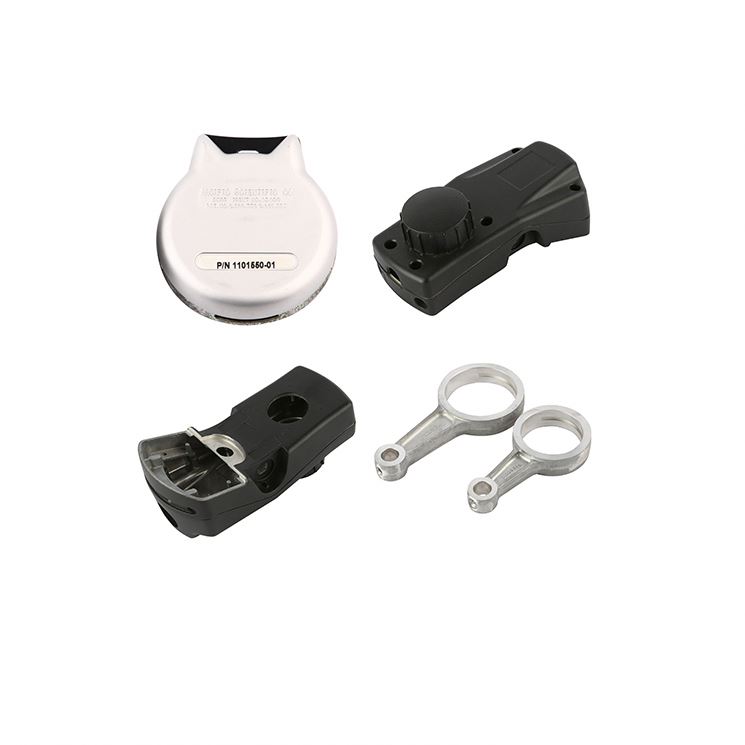
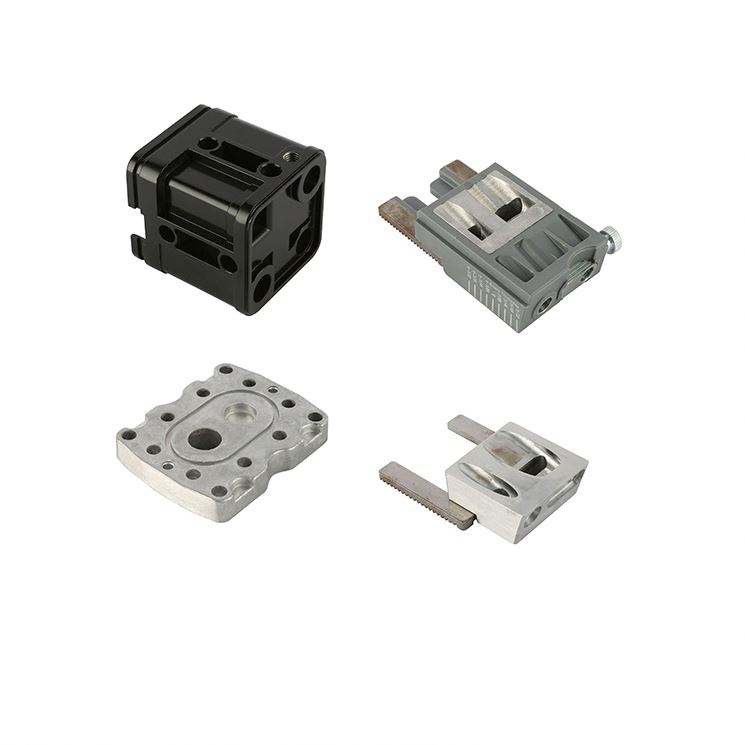
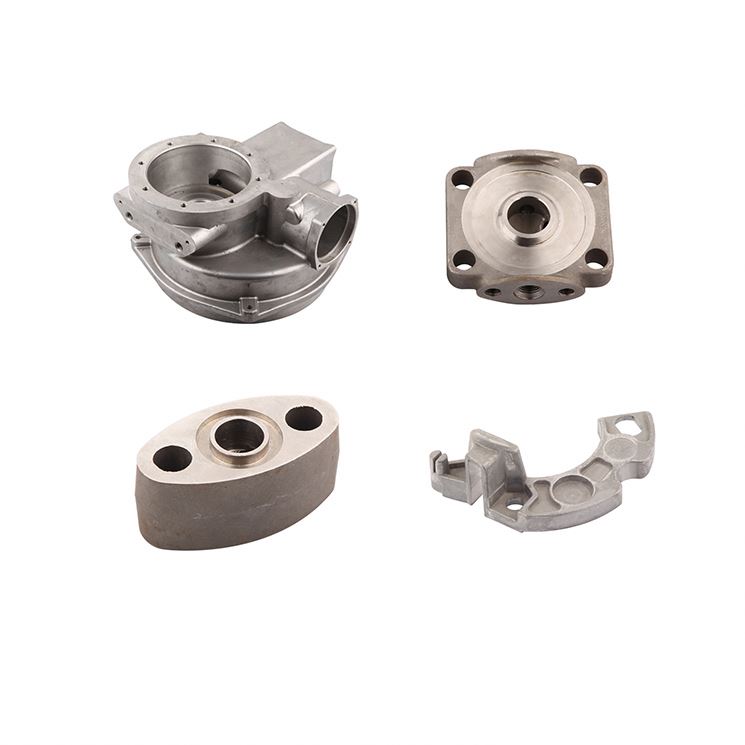
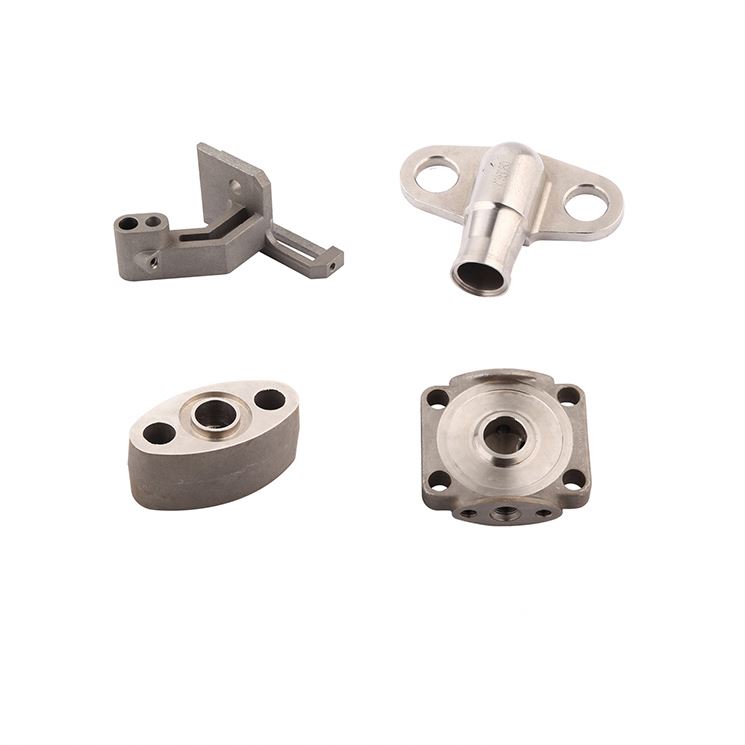
Ruostumattoman teräksen valu
Ruostumaton teräs on suosittu materiaali valun tuotantoon. Sen suuri ero muihin rautaseoksiin on se, että siinä on tasainen passivointikerros, joka suojaa sitä kosteudelta ja ilmalta. Lisäksi se on korkea korroosionkestävyys, joten se on täydellinen vaihtoehto lukuisiin sovelluksiin. Tässä on kaikki, mitä sinun täytyy tietää ruostumattomasta teräksestä.
Ruostumattoman teräksen valun merkitys
Ruostumattoman teräksen valu eli tarkkuusvalu on teollinen menetelmä, jossa valmis tuote valmistetaan kaatamalla sulaa ruostumatonta terästä malliin tai useiden muottipesien muodostamaan kokonaisuuteen. Prosessi alkaa valmistamalla muottipesät lopputuotteelta haluttuun muotoon.
Kuumenna sen jälkeen tarvittava ruostumaton teräs, kunnes se sulaa, jolloin kiinteä metalli muuttuu nestemäiseksi.
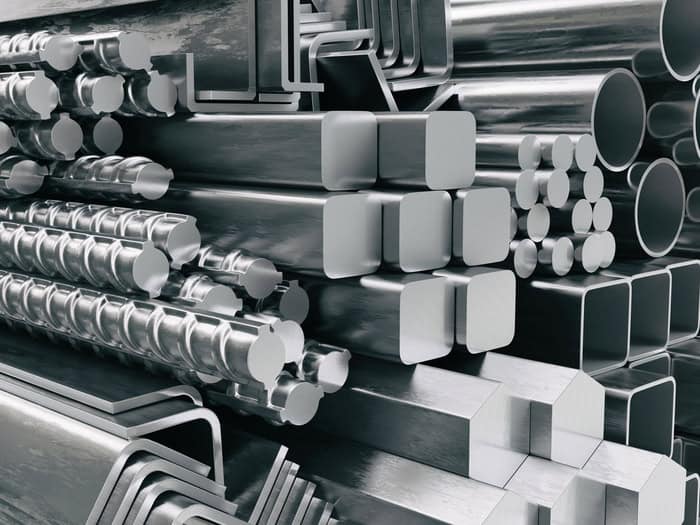
Toisin kuin kromin ruostumaton teräsprosessi, tämä menettely tuottaa tarkempia mittatuotteita, jotka poistavat jälkikoneiden tarpeet.
Materiaalilaadut ruostumattoman teräksen sijoitusvaluun
Ruostumaton teräs on vähähiilistä terästä, ja se koostuu myös pienestä osasta kromia, joka muodostaa kromioksidikalvon. Tämä kalvo on vastuussa ruostumattoman teräksen korroosionkestävistä ominaisuuksista ja sen selviytymiskyvystä hapen läsnä ollessa. Tässä on joitakin materiaaleja, joita käytetään ruostumattoman teräksen investointivaluissa:
- Duplex ruostumaton teräs
- Austeniittinen ruostumaton teräs
- Martensiittinen ruostumaton teräs
- Sateenkestävä ruostumaton teräs
- Ferrimäinen ruostumaton teräs
Ruostumattoman teräksen valuprosessi
Investointivalun metallinmuodostukseen kuuluu keraamisen pinnoitteen peittämän vahakuvion tuottaminen keramiikkamuotin luomiseksi. Vaha poistetaan sulattamalla, jolloin keraaminen pinnoite jää muotiksi. Sen jälkeen sula ruostumaton teräs virtaa muottiin ja muodostaa valetun ruostumattoman teräksen. Kun metalli jäähtyy ja kiinteytyy, muotti vedetään ulos.
Ruostumattoman teräksen sijoituskasettien sovellukset
Eri teollisuudenalat hyödyntävät ruostumatonta terästä fyysisten ominaisuuksiensa vuoksi. Alla on muutamia teollisia sovelluksia:
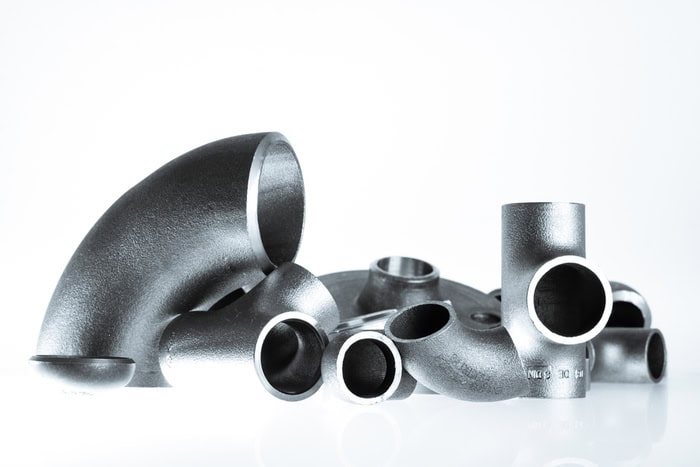
Putken asennusratkaisu: Monilla toimialoilla käytetään putkien liitososia, joilla ohjataan putkien virtausta, kytketään tai muutetaan niiden suuntaa. Ruostumattoman teräksen valu on kustannustehokkain valmistusprosessi alhaisen volyymin tuotannolle.
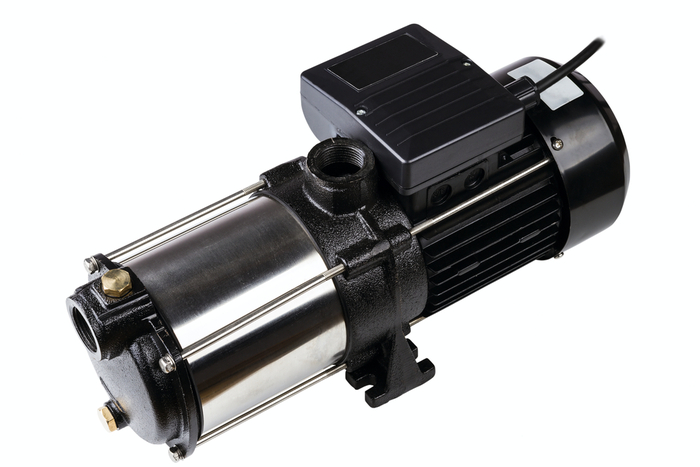
Venttiili- ja pumppukomponentit: Ne ovat välttämättömiä erilaisten työkalujen toiminnalle. Ruostumattoman teräksen valukappaleita voidaan käyttää tuottamaan monimutkaisia muotoja, jotka sopivat venttiilin ja pumpun komponentteihin. Osa ruostumattoman teräksen valukappaleiden valmistamista valssi- ja pumppukomponenteista on venttiilin runkoa, pumppua, venttiilirauhasta jne.
Merisovellus: Useita terässeoksia käytetään merikomponenttien valmistukseen korroosionkestävien ominaisuuksien ja korkean lämmönkestävyyden vuoksi.
Ruoankäsittelykoneet: Ruohonestokykynsä vuoksi ruostumattoman teräksen sijoitusvaluja käytetään lähes kaikissa elintarvikkeiden käsittelylaitteissa. Yksi tärkeimmistä esimerkeistä ruostumattoman teräksen valusta elintarviketuotannossa ovat kahvinkeittimen osat.
Ruostumattoman teräksen valumenetelmät
Alla ovat tärkeimmät ruostumattoman teräksen valuprosessit:
Ruostumattoman teräksen keskipakovalu: Keskipakovalu on yksi merkittävimmistä valumenetelmistä. Toisin kuin muut paineen ja painovoiman käytössä olevat prosessit, se käyttää kiinteää keskipakovoimaa. Tästä syystä se on kätevä onttojen rakenteiden ja lieriömäisten osien luomiseen.
Ihannetapauksessa tässä menetelmässä rakennetaan lieriömäisiä muotteja ja valukappaleiden tuottamiseen käytetään keskipakovoimaa. Valetut ovat pysyviä metalleja, jotka on yleensä valmistettu raudasta tai teräksestä.
Voit saada keskipakovalut kahdella menetelmällä: pystysuuntaisen keskipakovalun ja vaakasuuntaisen keskipakovalun. Ne vaihtelevat sylinterimäisten muotojen kaltevuuden mukaan. Ensin mainituille käytetään valukoneiden sekoitusta, joka kääntää lieriömäiset muodot pystysuoraan. Toisaalta koneet pyörivät muodot vaakatasossa edellisten kohdalla.
Ruostumattoman teräksen hiekkavaluprosessi: Hiekkamuottien avulla saadaan luotua räätälöityjä osia. Hiekkavalut ovat hyödyllisiä, koska ne kestävät korkeita lämpötiloja.
Ruostumattoman teräksen investointivalu: Tässä teknisessä prosessissa muotin reiät on tehty vaahdosta tai vahasta. Muoto on yleensä päällystetty tulenkestävällä materiaalilla, muodostaen muotin. Sen jälkeen vaha sulaa, kun sula metalli virtaa muottiin. Lopuksi valettu jäähtyy ja jähmettyy.
Ruostumattoman teräksen jatkuva valu: Tätä kutsutaan myös strand valuksi. Sitä käytetään yleisesti tietyn pituisten ruostumattoman teräksen teollisen muottimisen valmistuksessa. Tämän saavuttamiseksi sulaa terästä syötetään kaukaloon, jossa se virtaa pystysuoran muotin kautta. Muoti on varustettu jäähdytysjärjestelmällä sulan teräksen jäähdyttämiseksi ja kiinteyttämiseksi. Tämän menetelmän pääedut ovat se, että materiaali tuhlataan mahdollisimman vähän, suuri tuotanto tuottaa korkealaatuisia valuja.
Ruostumattoman teräksen painevaluprosessi: Tämä on yksi toivottavimmista ja kustannustehokkaimmista valmistusmenetelmistä, joilla syntyy huipputason metallivaluja, joissa on lähellä verkkomuotoa olevat mallit. Tämä valumenetelmä sisältää korkeapaineen sulaneen ruostumattoman teräksen sijoittamisen muottionteloon. Muottiontelon luomiseksi käytetään työkaluja, jotka kuolevat sopiviin muotoihin. Täytettyään sulan metallin muottiin se jäähtyy nopeasti ja kiinteytyy muodostaakseen halutun verkonmuotoisen valun.
Ruostumattoman teräksen kulmavalu: Prosessin lopulliset tuotteet ovat kulmavaluja, joita käytetään lähinnä rahtikonttien kasvattamiseen. Niitä myydään kahdeksassa sarjassa.
Ruostumattoman teräksen hävikkivahavalu: Tämä tarkoittaa sulan ruostumattoman teräksen sijoittamista vahavaluihin. Sitten liität vahatut kuviot muotteihin. Sen jälkeen kuumennat vahamallin, jotta vaha sulaa ja tyhjenee, kun muoto on valmis. Syy, miksi tätä menetelmää kutsutaan hävinneeksi vahavaluksi, on se, että vaha poistetaan.
Pohjimmiltaan voit valmistaa kadonnutta vahaa kahdella tavalla: suoralla ja epäsuoralla tavalla. Ensin mainituille valetut tehdään vahatuista kuvioista, jälkimmäiselle taas käytetään vahakuvioita.
Ruostumattoman teräksen valu
Epäilemättä die valut ovat monimutkaisia ja tarkkoja prosesseja, jotka tuottavat tarkkoja ulottuvuuksia ruostumattomasta teräksestä. Tässä menetelmässä käytetään uudelleenkäytettäviä muotteja, joita kutsutaan dieseiksi; näin ollen nimi die valu. Sen lisäksi, että tämä valuprosessi käyttää erilaisia laitteita, kuten die-valukoneita ja uuneja.
Tämä valumenetelmä tarkoittaa periaatteessa ruostumattoman teräksen sulattamista uunissa korkeissa lämpötiloissa. Kaada sitten sula teräs kuosiin ja anna sen jäähtyä ja jähmettyä.
Saatavilla on kaksi painevalukonetyyppiä. Kuumakammiokoneella valmistetaan seoksia, joiden sulamispiste on matala. Kylmäkammiokone soveltuu puolestaan seoksille, joiden sulamispiste on korkea.
Ruostumattoman teräksen investointivalun edut
Ruostumattoman teräksen sijoitusvalut eri seoksista tarjoavat lukuisia etuja, kuten:
- Ylin korroosionkestävyys
- Kokojoustavuus
- Tiukka toleranssitaso
- Lämmönkestävyys
- Kyky tuottaa monimutkaisia muotoja
- Se tarvitsee mahdollisimman vähän pintakäsittelyä valun jälkeen