
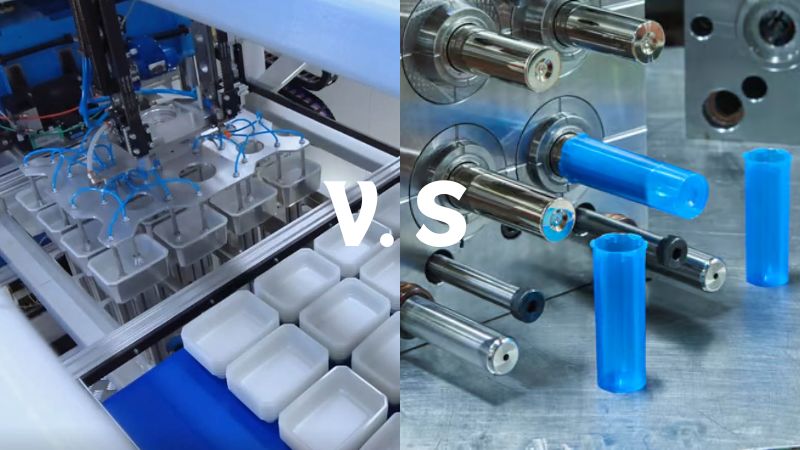
Шта су термоформација и убризгавање молдирање?
Дозволите ми да објасним на једноставан начин који је лако разумети.
При изради пластичних делова наићи ћете на две популарне методе: термоформирање и бризгање. Свака обликује пластику на свој начин, а избор зависи од потреба вашег пројекта.
Термоформирање пластике слично је коришћењу модле за колаче. Најпре се пластична плоча загрева док не омекша, а затим утискује у једнострани калуп који јој даје нови облик. Замислите како топлу, савитљиву пластику положите преко модела и гледате како поприма његов облик — то је поступак термоформирања.
За разлику од тога, обликовање убризгавања је као пуњење ледене калупе водом да би се замрзнуло у коцке леда. Али уместо воде, користите топље пластичне кугле, а уместо ледене калупе, имате комплексан, двострани калуп. Овај процес је идеалан за израду мањих, детаљних делова као што су капе флаше и пластичне играчке на великом нивоу.
Ево сто за вас да имате целокупно разумевање:
| Карактеристика | Термоформација | Бризгање пластике |
|---|---|---|
| Процес | Загревање пластичног листа док се не окрене, а онда га формира преко калуп. | Топе пластичне кугле и убризгавају их у калуп. |
| Употребљени материјали | Обично користи термопластичне чаршаве. | Користи термопластику и пластику у облику пелета. |
| сложеност м› ијешања | Опште једноставнији калупи; могу бити мање скупи. | Могу да прилагођавају сложене облике, али калупе су скупље. |
| Обим производње | Идеално за ниске до средње производње. | Погодан за производњу високог обема. |
| Време циклуса | Дуже циклусе пута због грејања и хлађења. | Краћи циклус пута због бржег убризгавања и хлађења. |
| Завршна обрада површине | Углавном добро, али може захтевати додатно довршење. | Одличан завршетак површине; може да постигне детаљне текстуре. |
| Примене | Често се користе за паковање, послужавнике, и аутомобилске делове. | Широм коришћена за играчке, контејнере, аутомобилске делове, и медицинске уређаје. |
| материјални отпад | Више отпада због смањења вишак материјала. | Мање отпада јер је процес ефикаснији. |
| Почетни трошак подешавања | Ниже почетни трошкови подешавања за калупе. | Већи почетни трошкови за подешавање због сложености калупа. |
Упореди трошкове алатки и водећа времена
Термоформација је генерално привреднија у погледу почетних трошкова уноса. Калупи који се користе у овом процесу могу бити направљени од мање скупих материјала, попут дрвета или алуминијума, а не од висококвалитетног челика који је обично неопходан за ињекције.
Даљински, калупи који се користе у термоформацији обично су једнострани. Ова једноставност дизајна смањује производњу трошкове, јер захтева мање сложене машине и мање трошкове материјала. једнострана природа такође убрзава процес израде калупа, што омогућава брже преокретање за производњу.
Бризгање захтева веће почетно улагање због потребе за прецизно израђеним металним калупима. Они се често праве од висококвалитетног челика ради трајности и прецизности, што знатно повећава почетне трошкове. Ово улагање може бити препрека за мање пројекте или компаније које не очекују велике количине производње.
Упркос већим почетним трошковима, обликовање убризгавања пожељно је за високо вредносне производње. Метални калупи који се користе у овом процесу пројектовани су да издрже опсежну употребу, дозвољавајући доследну производњу висококвалитетних делова током времена. То значи да, док су унапредни трошкови већи, дугорочни трошкови по јединици могу значајно да се смањују са повећањем обима производње.
водећа времена за продукцију
Термоформација нуди брже време за подешавање, што је идеалан избор за предузећа која желе брзо да доведу своје производе на тржиште, нарочито када се баве мањим производњима или током фазе прототиповања. За разлику од тога, обликовање инјекције укључује дуже време припреме због сложености стварања калупа, што може да одложи почетак производње. Међутим, када су калупи успостављени, обликовање убризгава ефикасност за велику производњу, јер може да произведе више делова по циклусу, значајно повећава излаз и смањује трошкове по јединици.
Упоређујем процес м› ијењања термоформације и убризгавања
Термоформациони производни процес
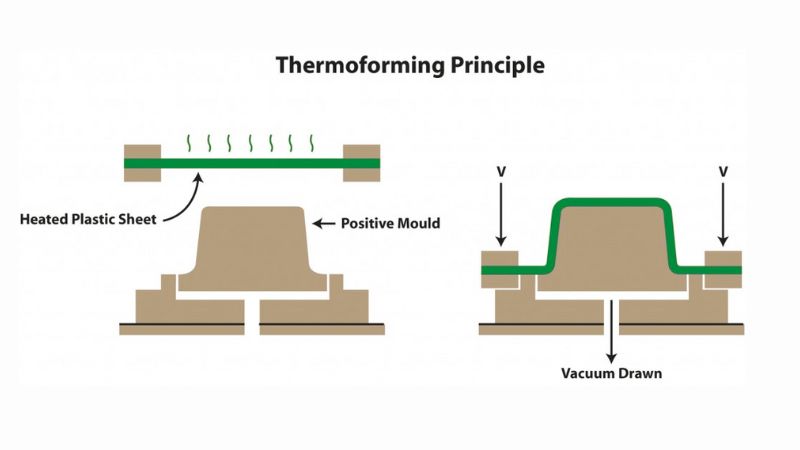
Изабрани термопластични лист греје се пећницом или инфрацрвеним грејалицама док не стигне до своје тачке омекшавања, обично између 250°Ф и 400°Ф (121°C до 204°C). Овај процес грејања је од кључне важности, јер температуру мора контролисати да би се избегла деградација материјала.
Када се лист окрене, брзо се преноси у калуп. Постоје различите технике формирања, укључујући:
- Вакуум Формирање: вакуум се примењује за повлачење грејаног листа на површину калупа, обезбеђујући уско уклапање и детаљну репродукцију карактеристика калуп.
- Притисак Формирање: компресовани ваздух или други начини примењују притисак да притисну лист у калуп, дозвољавајући сложеније облике и финије детаље.
- Механички облик: механички уређај притиска лист у калуп, који се може користити за дебље материјале.
Након што се лист поклопи са калупом, он се охлади, обично користећи ваздух или воду, да би се облик учврстио. Време хлађења може варирати на основу материјала и дебелине.
Када се охлади, формирани део се уклања из калупа и уклања се вишак материјала, често користећи алатке за сечење или процесе сечења у смрт. Додатни процеси завршетка, као што су бушење, сликање или површински третмани, могу се применити у зависности од коначних захт› јева за производом.
Производствени процес убризгавања
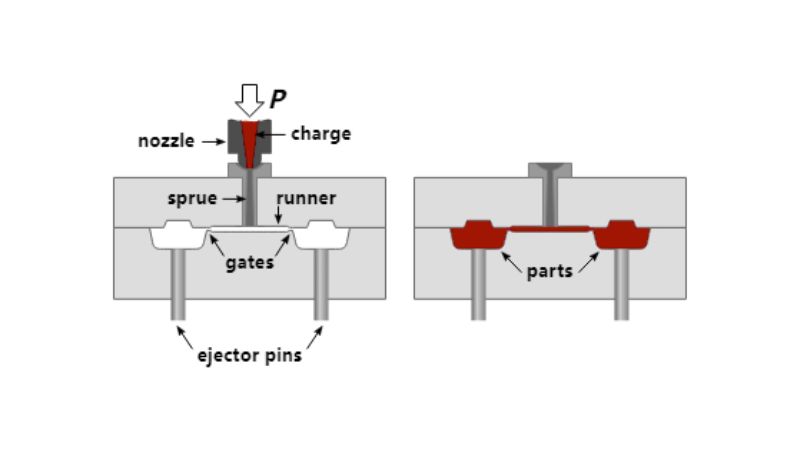
Грануле се убацују у левак, а затим се помоћу пужног механизма преносе у загрејани цилиндар. Пуж топи материјал и убризгава га у калуп. Температура у цилиндру пажљиво се контролише и обично износи између 350 °F и 500 °F (177 °C до 260 °C), у зависности од материјала.
Дизајн калупа укључује разматрања за канале за хлађење, механизме за избацивање и отворе који дозвољавају да ваздух побегне током убризгавања.
Када се материјал истопи, убризгава се у затворен калуп под високим притиском, који може достићи 30,000 psi или више. Брзина и притисак убризгавања морају се прецизно контролисати како би се калуп потпуно испунио и избегли недостаци као што су непотпуно испуњење шупљине или заробљен ваздух.
Након убризгавања материјал се хлади и очвршћава у калупу. Време хлађења је кључно и може трајати од неколико секунди до неколико минута, у зависности од дебљине дела и конструкције калупа.
Када се део довољно охлади, калуп се отвара, а избацивачки клинови се користе за вађење готовог дела. Овим кораком треба пажљиво управљати да се део не оштети.
Материјали и примена
Избор пластике за пројекте
Различити материјали погодни су за различите производне поступке. За термоформирање се често користе полиетилен и PVC (поливинил-хлорид), између осталих. Ови материјали се загревају и обликују преко калупа. Насупрот томе, бризгање пластике омогућава избор много ширег спектра пластике, као што је поликарбонат, познат по чврстоћи и отпорности. U наставку су наведене уобичајене пластике за оба поступка:
- Термоформирање:
- Полиетилен: познат по жилавости и отпорности на хемикалије.
- PVC: свестран материјал који се користи у свему, од медицинских примена до играчака.
- Бризгање пластике:
- Поликарбонат: чврст и отпоран на топлоту, погодан за дуготрајне делове.
- Полиетилен: користи се и при бризгању за различите врсте производа.
Уобичајене индустријске примене
Примена делова израђених термоформирањем и бризгањем пластике веома је разноврсна. На пример:
- Термоформирање је погодно за:
- Амбалажу: амбалажу по мери која треба да буде чврста и привлачна.
- Аутомобилску индустрију: велике и мање сложене делове, као што су облоге врата.
- Бризгање пластике је нарочито погодно за:
- Аутомобилску индустрију: мале и сложене делове који захтевају прецизност, као што су конектори.
- Медицинске уређаје: пластичне делове за велике серије, који морају бити чврсти и прецизни.
U компанији Modie посвећени смо пружању стручних смерница и подршке током целог поступка бризгања пластике. Користећи своје знање и узимајући у обзир друге кључне захтеве конструкције, помажемо клијентима да остваре боље резултате и подстакну иновације у развоју производа. Ако имате питања или вам је потребна помоћ у пројектима бризгања пластике, слободно се обратите нашем тиму. Заједно можемо да осмислимо ефикасна решења високог квалитета, прилагођена вашим потребама.
Често постављана питања
Које су предности и недостаци термоформирања у поређењу са бризгањем пластике?
Термоформирање је погодно за развој прототипова јер се калупи могу брзо израдити. Трошкови алата обично су нижи, па је поступак исплатив за мале производне серије. Недостаци су већа количина отпада и мања чврстоћа материјала. Бризгање пластике захтева веће почетно улагање у алат, али је ненадмашно за масовну производњу сложених делова. Дуготрајни и издржљиви калупи који се користе при бризгању омогућавају и израду чвршћих готових производа.
Како се пореде трошкови термоформирања и бризгања пластике?
Исплативост термоформирања у односу на бризгање пластике у великој мери зависи од количине која се производи. Термоформирање је јефтиније за мање количине јер је израда калупа повољнија. Међутим, са повећањем величине наруџбине бризгање пластике може постати исплативије и поред већег почетног улагања. Разлог је знатно нижа цена по комаду при великим количинама.
U којим случајевима је термоформирање бољи избор од бризгања пластике?
Термоформирање је често бољи избор за веће делове и пројекте са кратким роковима јер омогућава брже испитивање прототипова и развој производа. Погодно је и за краће производне серије када се високи трошак алата за бризгање не може оправдати. Термоформирање пружа флексибилност код конструкција које се често мењају.
Која је разлика између термопласта за термоформирање и пластике за бризгање?
За термоформирање се користе плоче од термопласта које омекшавају загревањем и могу се обликовати. U њих спадају PET, PVC и полистирен. За бризгање се, насупрот томе, обично користе термопласти у облику гранула, који се топе и убризгавају у калуп. Уобичајени материјали за бризгање су ABS, полиетилен и поликарбонат.
Која ограничења треба узети у обзир при избору термоформирања?
Ограничења термоформирања укључују мању сложеност делова који се могу израдити, јер овај поступак не омогућава тако сложене конструкције као бризгање пластике. Због обрезивања настаје и више отпада, а термоформирани производи можда нису толико робусни као бризгани. Термоформирање је мање погодно за веома велике количине због дужих циклуса и већег трошка по комаду при великом обиму производње.
Које су главне врсте термоформирања и по чему се разликују?
Главне врсте термоформирања су вакуумско, тлачно и механичко обликовање. Код вакуумског обликовања загрева се пластична плоча, а затим се вакуумом привлачи уз калуп. Код тлачног обликовања плоча се такође загрева, али се притиском утискује у калуп са детаљнијим обликом, чиме се постиже јаснија дефиниција. Механичко обликовање користи физичку силу без вакуума или притиска, што може бити корисно у одређеним применама. Сваки поступак има своје предности и одговарајуће области примене.







