
Životnosť formy neurčuje iba počet cyklov. Pri vstrekovaní patria spracovávaná plastová živica a oceľ zvolená na nástroj medzi hlavné faktory, ktoré ovplyvňujú, ako dlho si forma dokáže udržať kvalitu dielov, rozmerovú konzistentnosť a stabilitu výroby.
Pri posudzovaní nového projektu vstrekovania nepovažujeme formu za samostatnú investíciu. Spoločne zohľadňujeme živicu, ročný objem, geometriu dielu, kozmetické požiadavky, podmienky vstrekovania a plán údržby. Takýto prístup nám pomáha vybrať riešenie nástroja, ktoré zodpovedá skutočným výrobným požiadavkám, namiesto výberu materiálu iba podľa najnižších počiatočných nákladov.
Čo znamená životnosť formy?
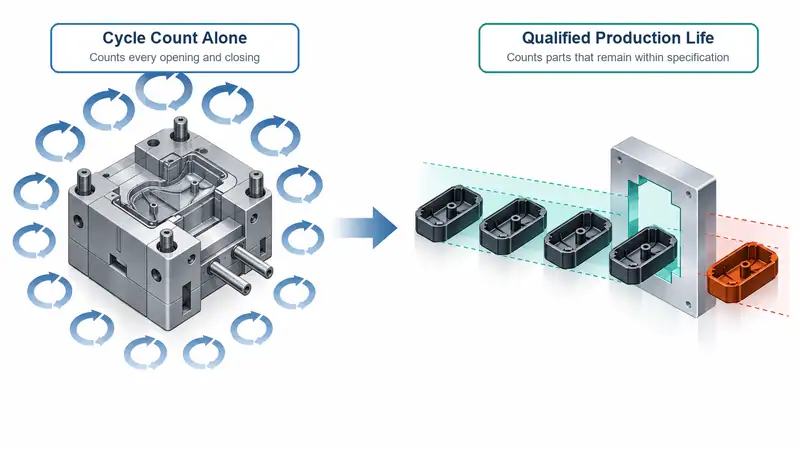
Životnosť formy je počet vstrekovacích cyklov, ktoré dokáže nástroj spoľahlivo absolvovať pred potrebou väčšej opravy, renovácie alebo výmeny. Forma sa môže stále otvárať a zatvárať aj po začiatku viditeľného opotrebovania, no jej využiteľná výrobná životnosť sa skracuje, keď už nedokáže konzistentne spĺňať požadovanú špecifikáciu dielu.
Typické známky zhoršovania stavu formy zahŕňajú:
- Flash na deliace čiary
- Rozmerový posun v kritických znakoch
- Opotrebovanie vtokov, rozvodných kanálov, posúvačov a vyhadzovacích kolíkov
- Povrchové chyby alebo strata štruktúry
- Stopy korózie v dutinách alebo chladiacich kanáloch
- Dlhšie cykly spôsobené problémami s ochladzovaním alebo vytekaním
Pre nákupcov v B2B nie je kľúčovou otázkou iba: „Koľko vstrekovacích cyklov forma vydrží?“ Dôležitejšie je: „Koľko vyhovujúcich dielov forma vyrobí pri našom skutočnom materiáli a prevádzkových podmienkach?“
1. Materiál výrobku priamo ovplyvňuje opotrebovanie formy
Živica použitá na finálny výrobok kladie na nástroj mechanické, tepelné a chemické nároky. Dve formy s rovnakou geometriou môžu mať veľmi odlišnú životnosť, ak sa v jednej spracováva komoditný polypropylén a v druhej polyamid plnený sklenými vláknami.
Brúsne plnivá a výstuže
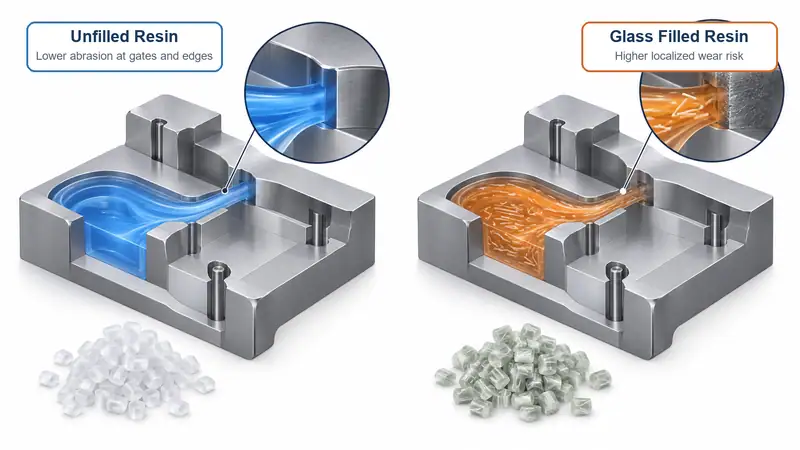
Plnené technické živice patria medzi najvýznamnejšie faktory súvisiace s materiálom. Sklené a uhlíkové vlákna, minerálne plnivá a niektoré prísady spomaľujúce horenie môžu zvyšovať abrazívne opotrebovanie pri prúdení materiálu cez vtoky, rozvodné kanály, dutiny a prechodové oblasti s vysokou rýchlosťou.
Polyamidy PA, PBT, PPS vystužené sklenými vláknami a podobné materiály sa často používajú v automobilových, elektrických a priemyselných výrobkoch vďaka svojej pevnosti a tepelnej odolnosti. Vlákna však môžu postupne opotrebúvať hrany, vtoky, uzatváracie plochy a jemné povrchové detaily.
Osobitnú pozornosť venujeme:
- Opotrebovanie landu vtoku a vtokovej vložky
- Tenké rebrá a ostré hrany dutiny
- Sklznice, zdviháky a pohyblivé uzávery
- Tvarované alebo leštené kozmetické povrchy
- Oblasti s vysokým prietokom pri vtoku
Pri brúsnych materiáloch je zvyčajne hospodárnejšie investovať do vhodnej ocele, lokalizovaných vložiek alebo od začiatku do povrchovej úpravy odolného voči opotrebovaniu.
Teplota a tlak pri spracovaní
Vysokoteplotné živice kladú na formu väčšie tepelné nároky. Materiály ako PC, PA, PBT, PPS, PEI a PEEK môžu vyžadovať vyššie teploty taveniny a formy než PP alebo PE. Opakované cykly ohrevu a chladenia môžu prispievať k tepelnej únave, najmä pri nerovnomernom chladení alebo tenkých častiach formy.
Vysoký vstrekovací tlak zvyšuje aj namáhanie deliacej roviny, jadier, vložiek dutín a uzatváracích plôch. Zložité tenkostenné diely, dlhé dráhy toku alebo obmedzujúce vtoky môžu vyžadovať zvýšený tlak. Ak konštrukcia formy a výber ocele nezodpovedajú týmto podmienkam, opotrebovanie a deformácie sa môžu objaviť skôr, než sa očakáva.
Chemické správanie a korózia
Niektoré živice a prísady môžu vytvárať korozívne podmienky, najmä pri nedostatočnej kontrole vlhkosti a nesprávnych nastaveniach procesu. Typickým príkladom je PVC, riziko korózie však môžu predstavovať aj zmesi so spomaľovačmi horenia, recyklovaný materiál alebo degradácia živice v dôsledku príliš dlhého zotrvania v stroji.
Korózia môže poškodiť povrchy dutín, odvzdušňovacie oblasti, chladiace okruhy a detaily deliacej roviny. Môže tiež zhoršiť stabilitu vyberania dielu, čo vedie k poškriabaniu, prilepeniu alebo zvýšenej vyhadzovacej sile.
Pri aplikáciách citlivých na koróziu zvyčajne zvažujeme nehrdzavejúce ocele na formy alebo korózii odolné vložky spolu so správnym odvzdušnením, sušením, čistením a skladovaním.
Geometria dielu a tok živice
Konštrukcia výrobku v kombinácii s materiálom ovplyvňuje životnosť formy. Ostré rohy, hlboké rebrá, podkosy, tenké steny a dlhé dráhy toku môžu zvyšovať namáhanie alebo lokálne opotrebovanie.
Napríklad živica plnená sklenými vláknami, ktorá prúdi vysokou rýchlosťou cez úzky vtok, môže opotrebovať oblasť vtoku rýchlejšie než neplnená živica. Podobne môže diel s hlbokými rebrami vyžadovať väčšie sily pri vyhadzovaní, čím sa zvyšuje opotrebovanie vyhadzovacích kolíkov a prvkov jadra.
Praktické preskúmanie DFM by malo pred dokončením konštrukcie nástroja posúdiť tokové vlastnosti živice, hrúbku stien, umiestnenie vtoku, uhol odformovania, usporiadanie chladenia a predpokladanú vyhadzovaciu silu.
2. Materiál formy určuje jej odolnosť proti opotrebovaniu
Materiál formy treba vybrať podľa živice, objemu výroby, požiadaviek na presnosť, povrchovú úpravu a výrobného prostredia. Neexistuje jediná „najlepšia“ oceľ vhodná pre každú vstrekovaciu formu.
Tvrdosť a odolnosť proti opotrebovaniu
Tvrdšie ocele zvyčajne poskytujú lepšiu odolnosť proti abrazívnemu opotrebovaniu, najmä pri spracovaní technických plastov plnených vláknami alebo pri veľkosériovej výrobe. Kalené nástrojové ocele sa bežne používajú na dutiny a jadrá, ktoré sú opakovane vystavené kontaktu a vysokému namáhaniu.
Tvrdosť však nie je jediným kritériom. Veľmi tvrdá oceľ môže byť v niektorých oblastiach nástroja vystavených nárazom alebo so zložitou geometriou menej húževnatá. Správne riešenie často kombinuje rôzne ocele alebo vložky v rôznych zónach formy. Napríklad na konštrukciu formy možno použiť odolný predkalený základný materiál a pre vtoky, jadrá, uzatváracie plochy alebo oblasti s vysokým abrazívnym opotrebovaním určiť kalené vložky.
Tvrdosť a odolnosť voči prasknutiu
Húževnatosť je dôležitá, keď forma obsahuje tenké jadrá, hlboké dutiny, posúvače, zdvíhače alebo prvky opakovane vystavené mechanickému zaťaženiu. Oceľ s vysokou odolnosťou proti opotrebovaniu, ale nedostatočnou húževnatosťou môže za určitých podmienok ľahšie praskať alebo sa odlamovať.
Preto treba materiál formy vyberať podľa geometrie dielu a mechanizmu formy, nielen podľa technického listu živice. Samotný vysokopevnostný materiál nedokáže nahradiť nepodopreté jadro, nevhodne navrhnutú uzatváraciu plochu ani nedostatočné ustavenie.
Odolnosť voči korózii
V prostredí s vysokou vlhkosťou, pri dlhodobom skladovaní, kontakte s chladiacou vodou alebo pri spracovaní korozívnych živíc môžu korózii odolné materiály formy chrániť jej vzhľad aj funkciu. Nástrojové nehrdzavejúce ocele sa často volia pre medicínske, potravinárske, optické alebo korózii vystavené aplikácie; konečný výber však závisí od požadovaného leštenia, tvrdosti, náročnosti obrábania a rozpočtu.
Dobrá odolnosť proti korózii prispieva aj k stabilnejšej kvalite povrchu. Je to obzvlášť dôležité pri pohľadových výrobkoch, kde sa stopy hrdze alebo jamková korózia môžu rýchlo stať kozmetickými chybami.
Povrchová úprava a nátery
Povrchové úpravy môžu predĺžiť životnosť formy zvýšením tvrdosti, zlepšením odformovania a klzných vlastností alebo zvýšením odolnosti proti korózii. Bežné možnosti zahŕňajú nitridovanie, chrómovanie, povlaky PVD a špecializované úpravy zvolené podľa aplikácie.
Povlak nenahrádza vhodnú základnú oceľ, môže však predstavovať užitočnú dodatočnú ochrannú vrstvu. Napríklad úprava odolná proti opotrebovaniu môže byť vhodná pre posúvače, jadrá, vtokové komponenty alebo povrchy vystavené toku živice vystuženej vláknami.
3. Zosúladenie materiálu výrobku s materiálom formy
Nasledujúca tabuľka predstavuje praktický východiskový bod. Konečný výber musí vždy zohľadniť tvar dielu, ročný objem výroby, požiadavky na povrch a proces vstrekovania.
| Materiál výrobku | Hlavné riziko pre životnosť formy | Pomocný prístup na zváženie |
| PP, PE, ABS, PS | Mierne mechanické opotrebenie; možné kozmetické požiadavky | Predtvrdená oceľ pre štandardnú výrobu; leštené vložky, kde záleží na vzhľade |
| PC, PC/ABS | Vyššia teplota spracovania a tlak | Stabilná nástrojová oceľ, účinné chladenie, pevná opora dutiny |
| PA, PBT | Teplo, zmršťovacia variácia, možné problémy so spracovaním súvisiace s vlhkosťou | Spevnené vložky pre kritické vlastnosti; riadené chladenie a vetranie |
| PA/PBT/PPS naplnené sklom | Abrazívne opotrebovanie vtokov, dutín a uzatváracích plôch | Tvrdené ocele odolné proti opotrebovaniu, vymeniteľné vložky, ochranné úpravy |
| PVC alebo žieravé prípravky | Riziko korózie a rozkladu materiálu | Oceľ odolná voči korózii, starostlivé vetranie, disciplinované čistenie a skladovanie |
|
Vysokoteplotné technické živice |
Tepelná únava, tlak a opotrebovanie | Vysoko výkonná oceľ, robustná konštrukcia chladenia, validované okno procesu |
4. Ďalšie faktory skracujúce životnosť formy
Hoci materiál výrobku a formy sú zásadné, opotrebovanie môže urýchliť aj viacero výrobných faktorov.
Nedostatočná kontrola procesu
Nadmerná uzatváracia sila, vstrekovací tlak alebo rýchlosť vstrekovania či teplota taveniny môžu formu namáhať nad rámec jej určených prevádzkových podmienok. Pri nestabilných nastaveniach sa tiež ťažšie rozlišuje bežné opotrebovanie od poškodenia spôsobeného procesom.
Nedostatočné hospodárenie s chladiacou vodou
Vodný kameň, korózia a nečistoty v chladiacich kanáloch znižujú prenos tepla. Keď chladenie stráca účinnosť, môže sa predĺžiť čas cyklu a kolísanie teploty môže ovplyvniť kvalitu dielov. Preventívne preplachovanie a kontrola kvality vody chránia výkon chladenia aj životnosť formy.
Vyrovnanie a mechanická údržba
Vodiace stĺpiky a puzdrá, vyhadzovacie systémy, posúvače a uzamykacie plochy vyžadujú pravidelnú kontrolu a mazanie. Aj drobné problémy so súosovosťou sa môžu zmeniť na závažné opotrebovanie, ak sa zanedbajú, najmä pri viacnásobných formách alebo veľkosériových nástrojoch.
Nesprávne skladovanie
Forma uskladnená bez vyčistenia, ochrany proti korózii alebo ochranného obalu môže pred ďalšou výrobnou sériou skorodovať. Pred uskladnením odporúčame odstrániť zvyšky materiálu, skontrolovať chladiaci okruh, naniesť vhodnú protikoróznu ochranu a zaznamenať stav formy.
5. Ako počas projektu chránime životnosť formy
Najúčinnejšou stratégiou je rozhodnúť o životnosti formy ešte pred začiatkom obrábania. Pri posudzovaní projektu odporúčame včas potvrdiť tieto body:
- Určte presnú triedu živice vrátane percentuálneho podielu sklených vlákien, spomaľovačov horenia, recyklovaného materiálu a farbiva, ak sú relevantné.
- Definovať očakávaný ročný a celoživotný objem namiesto poskytovania len prvé množstvo objednávky.
- Identifikovať kritické kvalitatívne požiadavky, ako sú tesniace povrchy, tesné tolerancie, vysoko lesklé povrchy, alebo textúrované kozmetiky.
- Posúďte geometriu dielu pomocou DFM so zameraním na umiestnenie vtoku, hrúbku stien, uhol odformovania, chladenie a vyhadzovanie.
- Vyberte oceľ a vložky podľa rizikovej oblasti, skôr než aplikovať jeden materiál všade.
- Stanovte plán preventívnej údržby podľa živice, objemu výroby a pohyblivých mechanizmov formy.
Spolupracujte s Moldie na stratégii životnosti formy prispôsobenej vašej výrobe
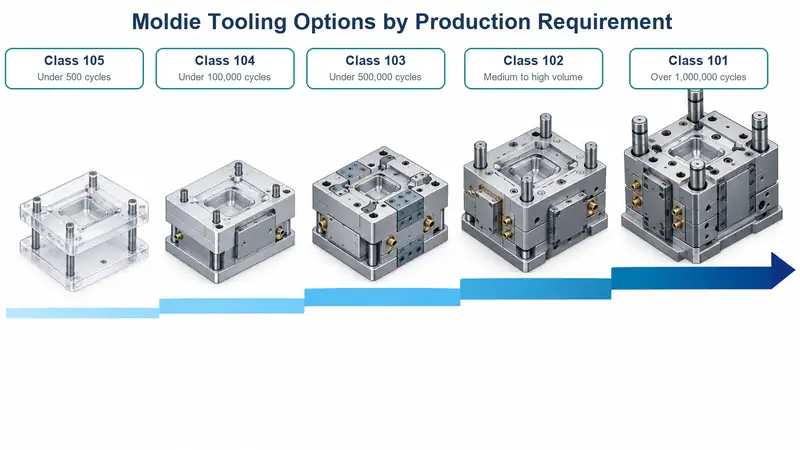
Zverejnená klasifikácia vstrekovacích foriem Moldie podľa SPI uvádza možnosti nástrojov od prototypových foriem triedy 105 s menovitou životnosťou pod 500 cyklov až po výrobné formy triedy 101 s menovitou životnosťou nad 1,000,000 cyklov. Zverejnený rozsah zahŕňa aj nástroje triedy 104 pre menej než 100,000 cyklov, triedy 103 pre menej než 500,000 cyklov a triedy 102 pre stredne až veľkoobjemové programy vrátane abrazívnych materiálov alebo dielov s úzkymi toleranciami.
Pri každom projekte Moldie potvrdí cieľovú životnosť spolu s presným typom živice a obsahom plniva, ročným a celkovým objemom výroby, triedami a tvrdosťou ocele, konfiguráciou dutín a rozvodných kanálov, intervalmi údržby, vymeniteľnými opotrebiteľnými komponentmi a kritériami akceptácie. Cyklus sa započítava do praktickej životnosti formy iba dovtedy, kým nástroj vyrába diely v rámci dohodnutých rozmerových a kozmetických požiadaviek. Kontaktujte Moldie a prediskutujte s naším technickým tímom svoju živicu, ročný objem, cieľovú životnosť formy a požiadavky na nástroj.







