
Kvalita povrchu vzniká v dvoch fázach. Dutina formy prenáša počas lisovania lesk, matný povrch alebo textúru. Po lisovaní sa používajú následné procesy, napríklad galvanické pokovovanie, vákuové nanášanie vrstiev, striekanie farby, tlač, laserové značenie a krištáľové etikety, ktoré pridávajú farbu, grafiku, kovový efekt, identifikáciu, ochranu alebo elektrické vlastnosti.
Povrchovú úpravu treba definovať pred uvoľnením nástroja do výroby, pretože môže ovplyvniť výber živice, úkos, prípravu dutiny, polohu vtoku a vyhadzovačov, maskovanie, kontrolu, náklady aj dodaciu lehotu. Moldie podporuje výrobu vstrekovacích foriem aj následné povrchové úpravy, takže tieto rozhodnutia možno posudzovať spoločne.
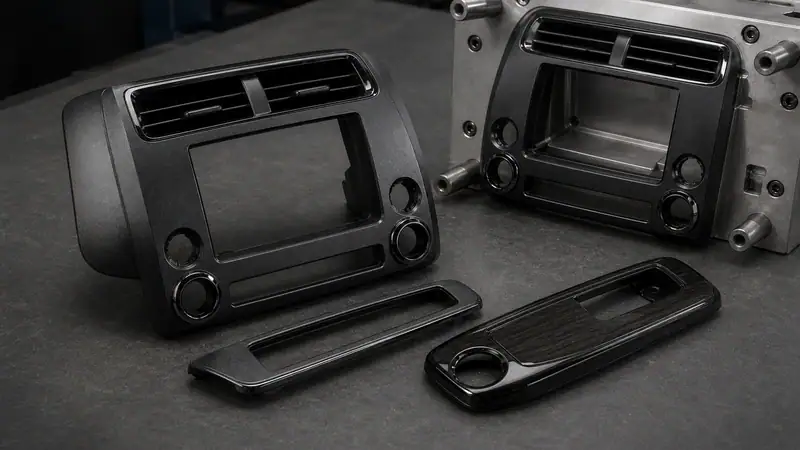
Povrchová úprava formy a následné spracovanie
Povrchová úprava formy sa vytvára na dutine alebo jadre a prenáša sa na každý diel. Riadi lesk výlisku, drsnosť, štruktúru a vzor bez pridania samostatnej vrstvy. Následná úprava sa nanáša na každý hotový výlisok a môže vytvoriť povlak, tlačenú vrstvu, trvalé označenie alebo etiketu.
| Bod | Povrchová úprava formy | Sekundárna liečba |
| Štádium | Pred lisovaním, na dutine alebo jadre formy | Potom, čo časť je formovaný |
| Hlavný výsledok | Lesk, matná, drsnosť, zrno alebo vzor | Farba, kovový efekt, grafika, značenie, ochrana, alebo vodivosť |
| Kľúčové kontroly | Trieda povrchovej úpravy, kód textúry, úkos, materiál a mapa pohľadových plôch | Kompatibilita, príprava, maskovanie, liečba, adhézia a funkčné testovanie |
Tieto dve metódy sa často kombinujú. Kryt môže mať na vonkajšej strane tvarovanú textúru, ovládacie ikony vytlačené tampónovou tlačou a laserové značenie na sledovateľnosť. Výkresy majú uvádzať úpravu aj jej hranice pre každú vzhľadovú alebo funkčnú plochu.
Povrchové úpravy vytvárané vo forme
Leštením sa dosahujú lesklé alebo priehľadné povrchy. Brúsny papier a kameň vytvárajú pololesklý alebo matný povrch, zatiaľ čo otryskávanie, elektroerozívne obrábanie (EDM), chemické leptanie a laserové textúrovanie vytvárajú drsnejšie alebo vzorované povrchy. Bežne používanými referenciami sú SPI, VDI 3400 a Mold-Tech.
SPI Dokončiť rodiny
| Rodina | Metóda | Typický vzhľad | Typická Ra μm |
| SPI A-1 až A-3 | Diamantové buffy | Vysoký lesk na normálny lesk | 0,012 až 0,100 |
| SPI B-1 až B-3 | Brúsny papier | Jemné až normálne pololesklé | 0.05 až 0.32 |
| SPI C-1 až C-3 | Kameň | Fine to normal matte | 0,35 až 0,70 |
| SPI D-1 až D-3 | Sklenená guľôčka alebo výbuch oxidu | Saténová až drsná textúra | 0,80 až 18,0 |
Stupne SPI určujú spôsob povrchovej úpravy formy, konečný vzhľad však závisí aj od plastu. Ak je dôležitá konzistentnosť vzhľadu, použite vzorku vyrobenú z výrobnej živice a vo výrobnej farbe.
Referencie VDI a Mold-Tech
| Odkaz | Povrch alebo hĺbka | Typický výsledok | Uhol odformovania |
| VDI 12 | Ra 0,40 μm | Nízky lesk | Podľa projektu |
| VDI 18 | Ra 0,80 μm | Saténový | Podľa projektu |
| VDI 24 | Ra 1,60 μm | Dull matte | Podľa projektu |
| VDI 30 | Ra 3,15 μm | Tupá textúra | Podľa projektu |
| VDI 45 | Ra 18,00 μm | Veľmi hrubá textúra | Podľa projektu |
| MT-11010 | 0,001 v / 0,0254 mm | Jemná matný piesok-ako | 1,5° minimum |
| MT-11020 | 0,0015 v / 0,0381 mm | Stredná matná | minimálne 2,5° |
| MT-11030 | 0.002 in / 0.0508 mm | Pečene z kŕmnych husí | 3° minimum |
Vyššie hodnoty VDI označujú väčšiu drsnosť. Pri Mold-Tech sa štruktúra určuje kódom textúry a jej hĺbkou; s rastúcou hĺbkou textúry sa musí zväčšovať aj uhol odformovania. Podobné hodnoty drsnosti v rôznych systémoch nezaručujú rovnaký lesk ani vzor, preto treba kritické povrchy schváliť podľa pomenovanej normy a fyzickej vzorky.
Uhol odformovania podľa materiálu a pohľadové povrchy
Rovnaká povrchová úprava formy môže na rôznych materiáloch vyzerať odlišne. Tvrdé plasty reprodukujú jemnú textúru zreteľnejšie než mäkké materiály, tmavé farby textúru zvýrazňujú a sklené alebo minerálne plnivá môžu znížiť jej ostrosť alebo spôsobiť pruhovanie. Priehľadné diely zvyčajne vyžadujú vhodné leštenie oboch optických plôch.
Textúra ovplyvňuje aj vyberanie dielu z formy. Uhol odformovania treba posúdiť vzhľadom na hĺbku textúry, hrúbku steny, zmrštenie živice, tuhosť a smer vyhadzovania. Hlboké rebrá a úzke vybrania sa môžu ťažko rovnomerne leštiť alebo textúrovať. Vtokový odtlačok, zvarové čiary, deliace čiary a stopy po vyhadzovačoch by sa mali podľa možností umiestniť mimo kritických pohľadových plôch.
Povrchové úpravy po lisovaní, ktoré ponúka Moldie
| Liečba | Najlepšie pre | Hlavné kontrolné body |
| Rozprašovanie farieb | Viac farieb a hladké rovnomerné pokrytie komplexných tvarov | Priľnavosť k živici, príprava, maskovanie, vytvrdzovanie, odolnosť proti oderu, chemikáliám a UV žiareniu |
| Elektroplátovanie | Lesklý alebo matný chrómový vzhľad s možným zvýšením tvrdosti a odolnosti proti korózii | Kompatibilný substrát, predúprava, zárezy, hrany, stojanové body a náklady |
| Vákuový povlak | Tenký kovový film alebo vodivé a nevodivé povrchy | Základná živica, nanesený materiál, vrchný náter, maskovanie a elektrické overenie |
| Tlač obrazovky | Väčšia grafika na plochých alebo jemne zakrivených plochách | Kompatibilita atramentu, registrácia, adhézia a opotrebenie |
| Papierová tlač | Malá grafika na zakrivených, zapustených alebo nepravidelných povrchoch | Printable area, registration, carpet compatibility, and adhesion |
| Laserové označenie | Trvalé logá, symboly, sériové čísla a kódy vysledovateľnosti | Kontrast závisí od živice, pigmentu, prísad, povrchovej úpravy a nastavení lasera |
| Kryštalické štítky | Zvýšené priehľadné alebo priesvitné dekoratívne značkovanie | Umiestnenie, adhézia hrany, vystavenie chemikáliám a prevádzkové podmienky |
Moldie uvádza galvanické chrómovanie s lesklým alebo matným vzhľadom, nevodivú vákuovú povrchovú úpravu na báze india, vodivú povrchovú úpravu na báze hliníka, viacfarebné lakovanie striekaním, sieťotlač a tampónovú tlač, čierne a sivé laserové úpravy a krištáľové štítky vo viacerých vzoroch.
Galvanické pokovovanie aj vákuové povlakovanie vytvárajú kovový vzhľad, ich technologické postupy a funkčné výsledky sa však líšia. Vodivosť povrchu treba overiť elektrickým meraním, nie posudzovať podľa vzhľadu. Pri tlači sa sieťotlač hodí na väčšie a plochejšie plochy, zatiaľ čo silikónový tampón umožňuje tampónovou tlačou potláčať aj zakrivené alebo nepravidelné tvary.
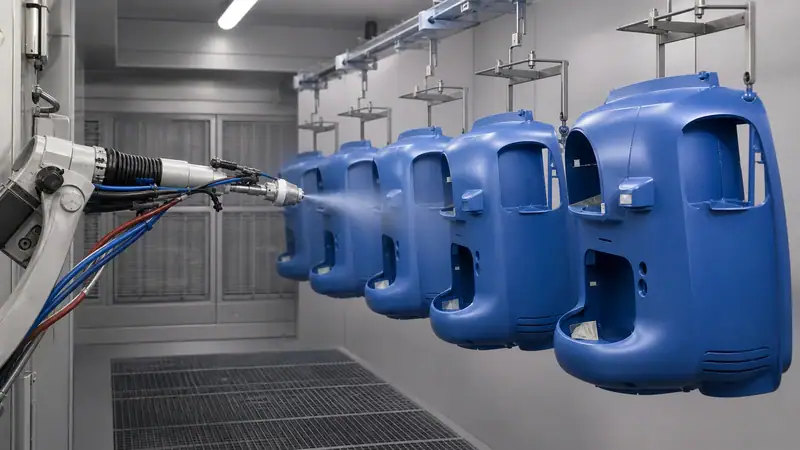
Ako si vybrať správnu liečbu
| Požadovaný výsledok | Pravdepodobná trasa | Potvrdiť pred uvoľnením |
| Vysoký lesk alebo transparentnosť | Leštenie formy podľa SPI A alebo inej špecifikovanej triedy | Čírosť živice, obe optické plochy, vtok, zvarové čiary, vyhadzovanie a manipulácia |
| Mletá matná alebo zrno | SPI C alebo D, VDI 3400, Mold-Tech alebo vlastná textúra | Norma, trieda, uhol odformovania, smer textúry, prístupnosť a vzorka z výrobnej živice |
| Špecifický efekt farby alebo povlaku | Rozprašovanie farieb | Lepidlo, maskovanie, náterový systém, liečba, a servisné expozície |
| Svetlý alebo matný kovový vzhľad | Elektroplátovanie | Substrát, predúprava, geometria, regálové body a kozmetické kritériá |
| Tenký kovový efekt alebo vodivosť | Vákuový povlak | Vodivé alebo nevodivé požiadavky a skúška funkčnosti |
| Grafika | Tlač obrazovky alebo podložiek | Geometria časti, farba, registrácia, adhézia a opotrebenie |
| Permanentný kód alebo symbol | Laserové označenie | Kontrast a čitateľnosť na výslednej živici a povrchovej úprave výlisku |
| Zvyšované dekoratívne značkovanie | Kryštalický štítok | Umiestnenie, adhézia hrany, chemikálie a prevádzkové prostredie |
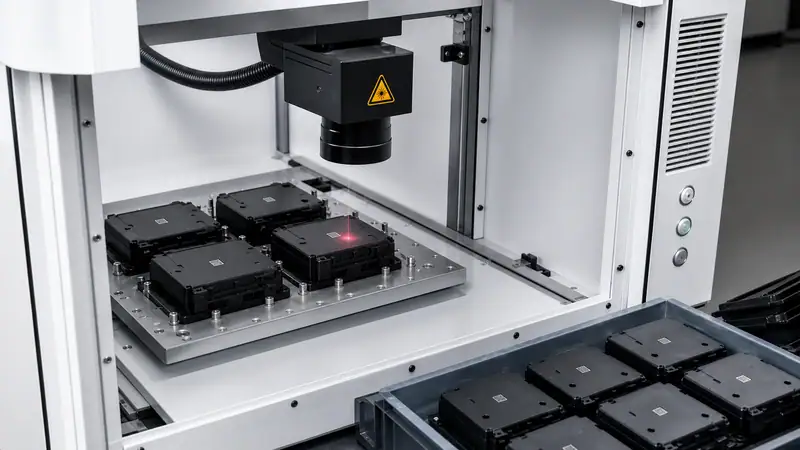
Kontrolný zoznam strojárstva
- Mapa kozmetické, funkčné, maskované, a as-molded povrchy na výkrese.
- Zadajte konečný systém a stupeň namiesto použitia len výrazy, ako je matné alebo leštené.
- Pred konečným schválením vzhľadu potvrďte výrobnú živicu, farbu a obsah plniva.
- Skontrolujte uhol odformovania, prístupnosť textúry, vtoky, deliace čiary, stopy po vyhadzovačoch, miesta zavesenia na ráme a hranice maskovania.
- Definujte príslušnú abráziu, chemické, UV žiarenie, vlhkosť, teplo a elektrické požiadavky.
- Schváliť skutočnú časť zamýšľaného materiálu a procesu, potom zaznamenať kozmetické a funkčné kritériá prijateľnosti.
Výber povrchovej úpravy s Moldie
Moldie môže posúdiť živicu, povrchovú úpravu formy, geometriu dielu, následnú povrchovú úpravu, prevádzkové prostredie a požiadavky na kontrolu ako jeden výrobný postup. Včasné posúdenie pomáha predísť zmenám počas skúšok nástroja a vzorkovania povrchovej úpravy.
Pri technickom posúdení poskytnite CAD model, živicu a farbu, normu povrchovej úpravy, ošetrovanú plochu, ročný objem, prevádzkové podmienky a požiadavky na akceptáciu. Informujte sa o službách Moldie v oblasti povrchových úprav vstrekovaných dielov alebo kontaktujte Moldie a prediskutujte proces a plán vzorkovania.







