
Od spotrebných výrobkov po priemyselné systémy patrí vstrekovanie plastov medzi najpoužívanejšie výrobné metódy na výrobu plastových dielov v elektronike. Pri tomto procese sa termoplastické granuláty menia na presné a opakovateľné komponenty, ktoré chránia obvody, vedú signály a vytvárajú fyzický tvar zariadení.
Pre dizajnérov produktov, manažérov nákupu a inžinierov spočíva prínos vstrekovania v elektronickom priemysle v troch oblastiach: rozmerová presnosť pri veľkých objemoch, široký výber materiálov s elektrickými a tepelnými vlastnosťami a možnosť spojiť viacero funkcií do jedného lisovaného dielu.
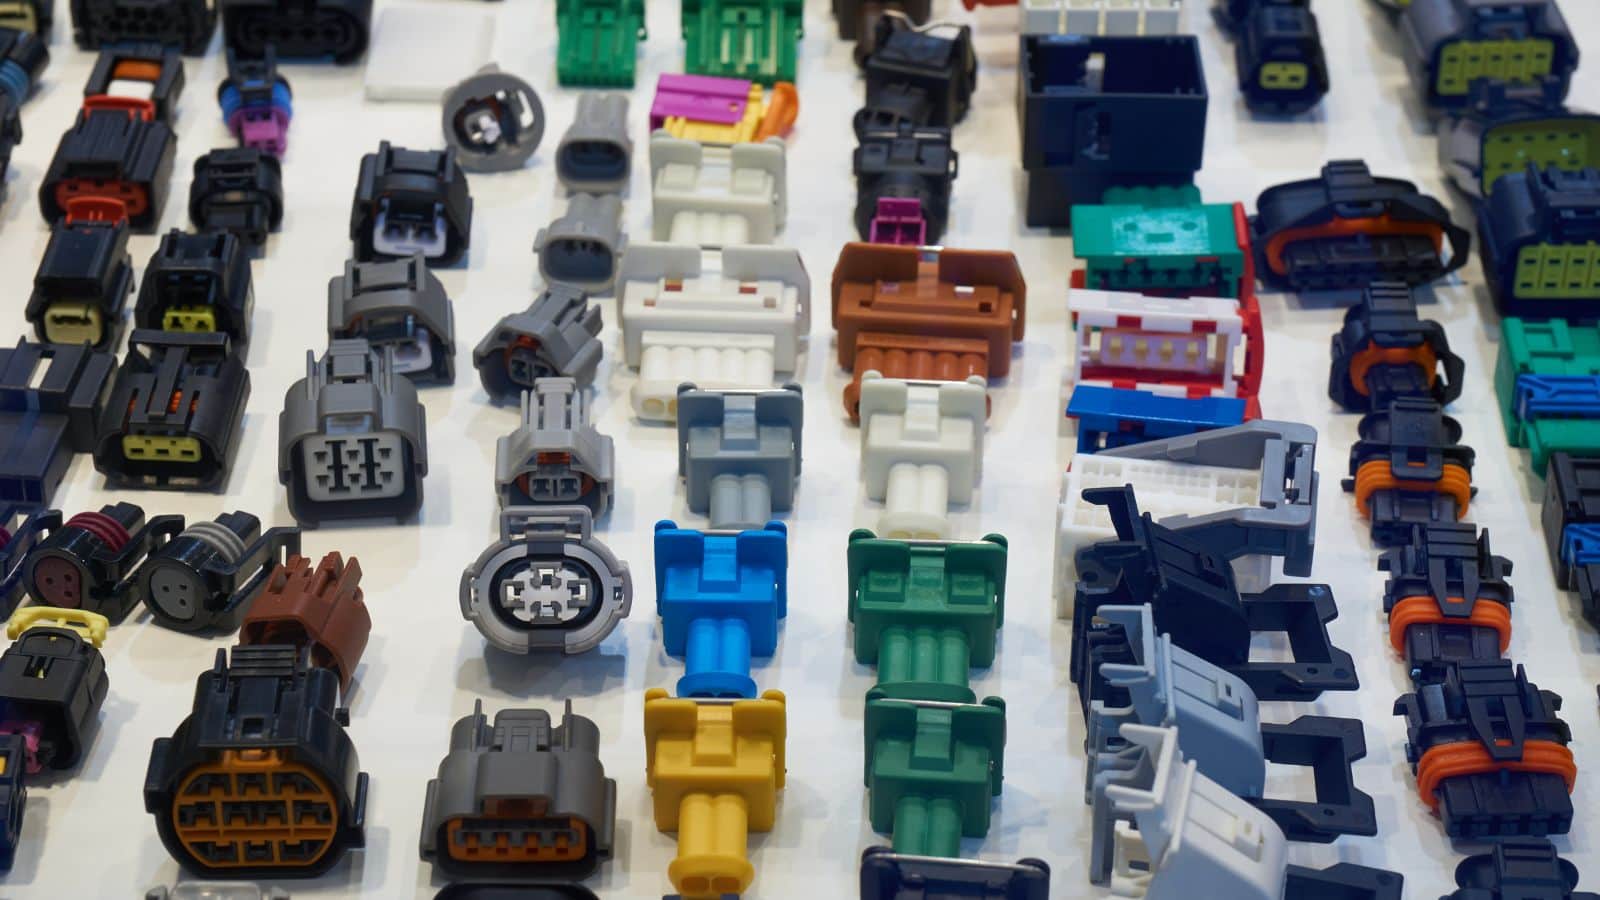
Bežné elektronické komponenty vyrábané vstrekovaním
Rozsah vstrekovaných elektronických dielov siaha od jednoduchých ochranných krytov až po vysoko integrované konštrukčné komponenty.
Vstrekovanie krytov elektronických zariadení
Kryty elektronických zariadení patria medzi najčastejšie vstrekované diely. Kryty spotrebnej elektroniky, priemyselných ovládačov a zdravotníckych monitorov sa spoliehajú na vstrekovanie, ktoré zabezpečuje rovnomernú hrúbku stien a presné umiestnenie prvkov.
Detaily, ako sú polohy montážnych stĺpikov pre skrutky, západkové úchytky a zarovnávacie rebrá, sa vytvárajú priamo vo forme. Pri mnohých montážnych prvkoch sa tým eliminuje potreba sekundárneho obrábania.
Elektrické konektory a komponenty obvodovej dosky
Elektrické konektory vyžadujú jedny z najtesnejších tolerancií pri lisovaní elektronických dielov. Napríklad kryt, ktorý sa rozmerovo líši o niekoľko tisícin palca, nemusí správne dosadnúť na dosku plošných spojov (PCB). Presné musia byť aj rozstupy pinov, geometria západiek a zarovnanie krytu, aby sa zabezpečil spoľahlivý prenos signálu a energie.
Tieto presné rozmery sa udržiavajú riadením procesných parametrov vrátane opakovateľného tlaku v dutine, teploty taveniny a rýchlosti chladenia.
Telá konektorov sa často lisujú z vysokovýkonných živíc, napríklad nylonu alebo polyméru z tekutých kryštálov (LCP), ktoré odolávajú teplotám spájkovania a vlhkosti. Pri vkladanom lisovaní sa kovové kontakty často spájajú priamo s plastom počas cyklu lisovania.
Outletové obaly, spínacie dosky a časti na správu káblov
Bežné elektrické diely, ako sú kryty zásuviek, krycie dosky vypínačov, spojky elektroinštalačných rúrok, sťahovacie pásky a cievky s vodičom, sa vyrábajú vo veľmi veľkých objemoch vstrekovaním. Tieto diely vyžadujú:
- Elektrická izolácia na zabránenie nebezpečenstvu nárazu
- Plameňová odolnosť podľa noriem UL alebo IEC
- Rozmerová konzistencia pre montáž so štandardnými elektrickými boxami a hardvérom
Dashboard spínače a gombíky v automobilových aplikáciách tiež spadajú do tejto kategórie, kde hmatový pocit, trvanlivosť, a vzhľad všetky hmoty.
Výber materiálu na vstrekovanie elektronických komponentov
Výber ozdôb pre izoláciu, tepelnú odolnosť a životnosť
Elektronické diely čelia súbehu požiadaviek, ktorý zužuje výber vhodných plastov. Živica musí elektricky izolovať, odolávať teplu vytváranému obvodmi alebo spájkovaním a zvládať opakované mechanické namáhanie, napríklad pri pripájaní a odpájaní konektorov.
Kľúčové vlastnosti na vyhodnotenie zahŕňajú:
| Vlastnosť | Prečo je to dôležité |
|---|---|
| Dielektrická pevnosť | Zabraňuje elektrickému rozkladu medzi vodičmi |
| Teplota priehybu pri zaťažení | Určuje výkon v blízkosti zdrojov tepla |
| Hodnotenie plameňa UL 94 | Vyžaduje sa pri mnohých elektrických a elektronických aplikáciách |
| Absorpcia vlhkosti | Ovplyvňuje rozmerovú stabilitu a izoláciu v priebehu času |
| Odolnosť voči nárazu | Chráni pred kvapkami a mechanickým zaťažením |
Polykarbonát, Nylon a polyamid v elektronických aplikáciách
Polykarbonát (PC) je široko používaný pre priehľadné alebo priesvitné časti ako LED kryty a zobrazovacie okná. Ponúka vysokú odolnosť voči nárazu a dobrú tepelnú stabilitu.
Nylon (polyamid, PA) je bežnou voľbou pre konektory a konštrukčné komponenty. PA 6/6 ponúka vynikajúcu pevnosť, odolnosť proti opotrebovaniu a znáša zvýšené teploty v blízkosti spájkovaných spojov.
Ostatné živice bežne používané v elektronike patrí ABS pre kryty zariadení, PBT pre konektory, a PC-ABS zmesi, ktoré vyrovnávajú pevnosť s procesnosť.
Vyváženie pružnosti dizajnu s koncovým výkonom
Flexibilita návrhu patrí medzi hlavné výhody vstrekovania. Inžinieri môžu navrhnúť tenké steny, živé pánty, vnútorné rebrá a zložité povrchové textúry. Výzvou je zabezpečiť, aby zvolená živica podporovala všetky tieto prvky bez zhoršenia funkčnosti pri používaní.
Napríklad tenkostenný kryt v krehkom materiáli môže pri skúške pádom prasknúť. Kryt konektora zo živice s vysokým zmrštením môže stratiť rozmerovú presnosť. Včasná kontrola DFM a analýza toku v forme pomáhajú odhaliť tieto rozpory ešte pred začiatkom výroby nástrojov.
Pokročilé procesy pre funkčné elektronické časti
Štandardné vstrekovanie pokrýva širokú škálu elektronických komponentov, no náročnejšie aplikácie si vyžadujú špecializované procesy.
Vkladanie a prelisovanie pre konektory a ochranné diely
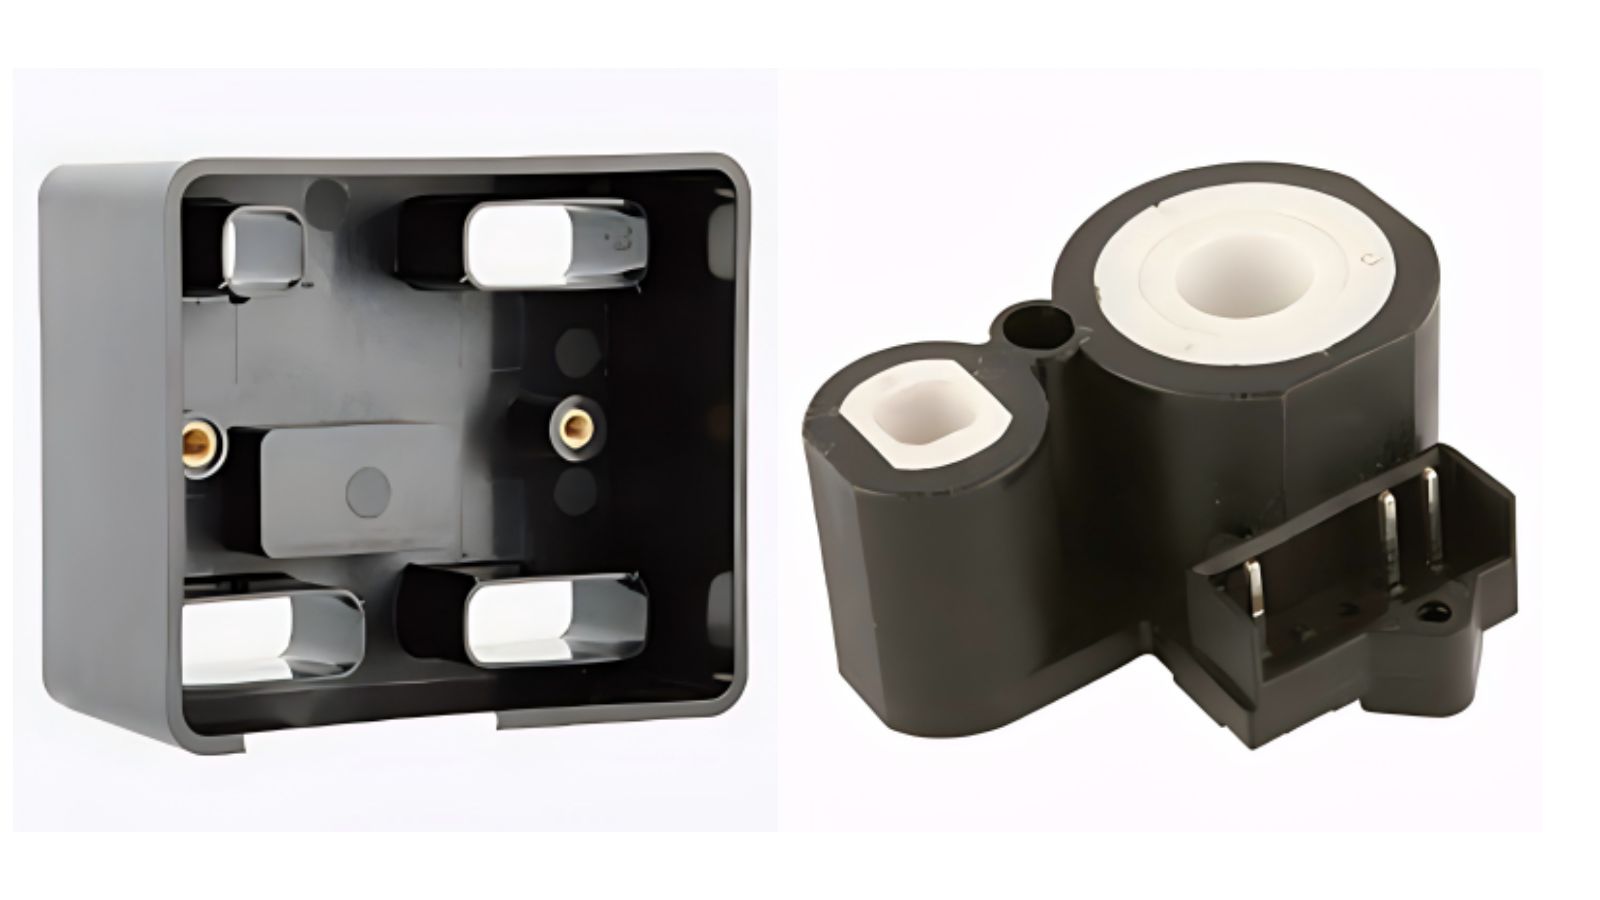
Pri vkladanom lisovaní sa pred vstrekovaním plastu do dutiny formy vloží vopred vyrobený komponent, zvyčajne kovový. Ide o štandardný spôsob výroby elektrických konektorov so zabudovanými kovovými kontaktmi, závitovými vložkami alebo prípojnicami. Výsledkom je jeden diel s trvalým spojením kovu a plastu.
Pri prelisovaní sa na existujúci lisovaný alebo zostavený diel pridá druhá vrstva materiálu. Bežné použitie zahŕňa mäkké úchopy na ručnej elektronike, ochranu proti namáhaniu káblových zostáv a tesnenia krytov snímačov proti vplyvom prostredia. Stroje na dvojkomponentné vstrekovanie dokážu prelisovanie vykonať v jednom cykle a zvýšiť tak efektivitu výroby.
Elektronika v forme a konštrukčná elektronika
Elektronika integrovaná do formy (IME) je novší proces, pri ktorom sa tlačené obvody, LED diódy, snímače alebo kapacitné dotykové prvky zabudujú priamo do vstrekovaného plastového dielu. Proces sa zvyčajne začína tlačou vodivých farieb a funkčných komponentov na plochú fóliu, ktorá sa následne tepelne tvaruje do 3D podoby a nakoniec sa opäť lisuje s plastom.
Vstrekovaná konštrukčná elektronika (IMSE) posúva tento prístup ďalej tým, že integruje návrh obvodov priamo do konštrukcie samotného dielu. Výsledkom sú tenšie a ľahšie zostavy s menším počtom samostatných komponentov a menším počtom montážnych krokov.
Teplotvorba, konštrukcia obvodov a kapacitné dotykové rozhrania
IME a konštrukčná elektronika využívajú tepelné tvarovanie na vytvarovanie fólie s tlačeným obvodom pred jej vložením do vstrekovacej formy. Tento krok treba presne riadiť, aby sa predišlo prasknutiu vodivých dráh alebo posunutiu komponentov.
Kapacitné dotykové rozhrania patria medzi najviditeľnejšie aplikácie. Interiérové panely automobilov, ovládacie prvky spotrebičov a spotrebná elektronika používajú dotykové povrchy na báze IME, ktoré nahrádzajú mechanické tlačidlá hladkými a utesnenými panelmi. Tieto diely spájajú návrh obvodu, dekoráciu povrchu a konštrukčný plast do jedného integrovaného komponentu.
Projektovanie, kvalita a sekundárne operácie
Priority DFM pri geometrii a montáži elektronických dielov
Kontrola návrhu pre vyrobiteľnosť (DFM) by sa mala začať pred návrhom formy. Medzi kľúčové priority DFM pri elektronických dieloch patria:
- Rovnomerná hrúbka stien, ktorá zabraňuje prepadlinám a deformáciám počas tepelných cyklov
- Uhol úkosu umožňujúci čisté vyhadzovanie bez deformácie tenkých prvkov
- Umiestnenie vtoku mimo pohľadových plôch a zvarových čiar v blízkosti konštrukčných oblastí
- Šéfový a rebrový dizajn, ktorý podporuje zadržiavanie skrutky a upevnenie dosky bez nadmerného hromadenia materiálu
Dôkladný proces DFM zohľadňuje aj spôsob montáže dielov. Západkové prvky, zarovnávacie kolíky a kanály na vedenie káblov sa majú overovať v rámci celého zariadenia, nielen samostatného dielu.
Inšpekcie, validácia a systémy kvality ISO 9001
Kontrola kvality pri vstrekovaní elektronických dielov zahŕňa rozmerovú kontrolu, vizuálne prehliadky a funkčné overovanie. Súradnicové meracie stroje (CMM), 3D skenery a protokoly kontroly prvého kusu (FAI) overujú, či diely pred nábehom výroby spĺňajú špecifikácie na výkrese.
Výrobcovia obsluhujúci elektronické programy zvyčajne fungujú v rámci systémov riadenia kvality ISO 9001. Pri automobilovej elektronike pridáva certifikácia IATF 16949 ďalšiu úroveň riadenia procesov a sledovateľnosti.
Tlač papiera, tlač obrazovky a iné sekundárne operácie
Mnohé elektronické diely vyžadujú po lisovaní označenia, štítky alebo povrchové úpravy. Bežné sekundárne operácie zahŕňajú:
- Tlač štítkov na logá, kontrolné značky a štítky na konektoroch
- Tlač obrazovky pre väčšiu grafiku alebo legendy o ovládacích paneloch
- Laserové gravírovanie pre trvalé, odolné značenie
- Ultrazvukové zváranie na spájanie častí priestorov bez lepidiel
- Inštalácia vložiek so závitom s použitím tepelných alebo ultrazvukových metód
Plánovanie výroby a výber dodávateľov
Prototyp-to-Production Workflow pre elektronické programy
Typický program vstrekovania elektronických dielov prebieha v nasledujúcom poradí:
- Návrh dielu a kontrola DFM na základe 3D modelov alebo vzorových dielov
- Prototypové nástroje na overovanie rozmerov a funkčnosti
- Analýza toku v forme na optimalizáciu polohy vtoku, chladenia a rovnomernosti plnenia
- Výrobné náradie vybudované z tvrdenej ocele pre cieľový objem a životnosť
- Prvá kontrola článku a štúdia spôsobilosti procesu
- Pilotná výrobná séria na potvrdenie času cyklu, výťažnosti a opakovateľnosti
- Masová výroba s priebežným monitorovaním kvality
V tejto fáze môže čas cyklu pri malých elektronických dieloch klesnúť pod 30 sekúnd, ak sa využíva automatické vyhadzovanie, robotická manipulácia s dielmi a viacdutinové formy na maximalizáciu výkonu.
On-časové dodanie, podpora nástrojov a koordinácia dodávateľského reťazca
Včasné dodanie závisí od realistických odhadov dodacích lehôt, pripravenosti nástrojov a dostupnosti materiálu. Schopný dodávateľ udržiava nástroje vo vlastnej prevádzke alebo u dôsledne riadených partnerov, sleduje plány údržby foriem a udržiava bezpečnostné zásoby kritických živíc.
Pri programoch, ktoré zahŕňajú montáž, balenie alebo nakupované komponenty, je koordinácia dodávateľského reťazca ešte dôležitejšia. Partneri pre komplexnú výrobu, ktorí pod jednou strechou zabezpečujú výrobu foriem, lisovanie, obrábanie, montáž a balenie, obmedzujú oneskorenia pri odovzdávaní aj komunikačné medzery.
Spolupracujte s Moldie na presnosti vo výrobe elektroniky
Uvedenie elektronického zariadenia na trh si vyžaduje viac než len vstrekovanie plastu do formy. Potrebné sú úzke tolerancie, dôsledný výber materiálu a výrobný partner, ktorý rozumie náročnosti integrácie plastov s citlivou elektronikou. Či vyvíjate vysokoteplotné konektory, zložité vkladané komponenty alebo elegantné kapacitné dotykové rozhrania, správny partner znižuje riziko a urýchľuje uvedenie produktu na trh.
V Moldie spájame vlastnú výrobu presných nástrojov so systémami kvality certifikovanými podľa ISO 9001 a IATF 16949 a dodávame bezchybné elektronické komponenty vo veľkom rozsahu.
Chcete optimalizovať svoj ďalší elektronický program? Kontaktujte náš inžiniersky tím a nahrajte 3D CAD súbory; prediskutujeme výber materiálu, stratégie výroby nástrojov a prototypovanie.







