
Lisovanie plechu je výrobný proces, pri ktorom sa tvarujú kovové diely používané v každodenných výrobkoch od automobilov a spotrebičov až po elektroniku a zdravotnícke pomôcky. V tomto úvodnom sprievodcovi vysvetlíme, ako tento proces naďalej podporuje inovácie naprieč odvetviami a prečo je stále nevyhnutný na spoľahlivú výrobu kovových dielov vo veľkom rozsahu.
Základy kovového razenia
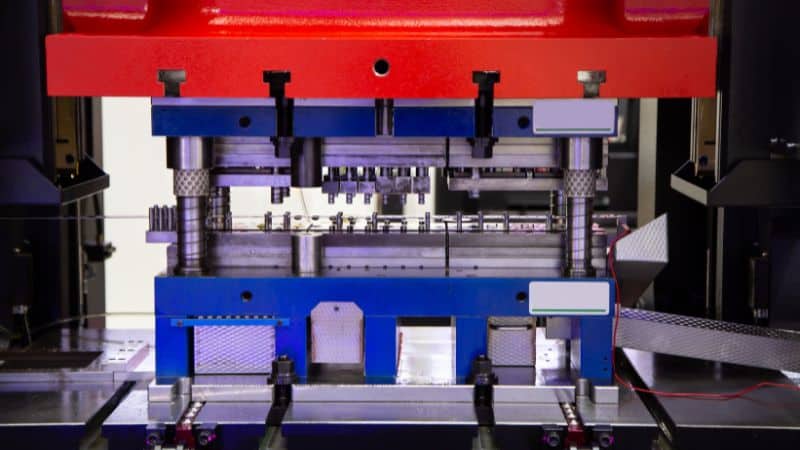
Lisovanie plechu je výrobný proces, pri ktorom sa pomocou lisu a zákazkových nástrojov z kovových plechov alebo zvitkov vytvárajú požadované tvary. Proces môže zahŕňať viacero operácií, napríklad:
- Vyklápanie chumáčom zo základného tvaru
- Punching: vytváranie dier alebo výrezov
- Ohýbanie a tvarovanie uhlov alebo kriviek
- Výbušniny a zvýrazňovanie povrchových vlastností
Tieto operácie prebiehajú pod vysokým tlakom, často za studena, aby sa zachovala pevnosť a presnosť materiálu. Táto technika lisovania kovov sa nazýva „tvárnenie za studena“ a ide o najbežnejší postup. Pri špecializovaných aplikáciách sa používa aj „lisovanie za tepla“.
Moderné lisovanie využíva počítačom riadené lisy a presné nástroje na splnenie vysokých výkonnostných požiadaviek. Automatizácia a digitálny návrh dnes umožňujú rýchlejšie nastavenie, vyššiu presnosť a nižšie výrobné náklady.
Procesy lepenia kľúčovej kovovej razby
Vyprázdňovanie a prepichovanie
Vystrihovanie a dierovanie sú často prvými krokmi lisovania plechu. Pri vystrihovaní sa z väčšieho plechu vyrezávajú ploché prístrihy, ktoré slúžia ako základ pre nasledujúce tvárniace operácie. Nástroj a razník čistým strihom oddeľujú kov a vytvárajú diely s presnými hranami a minimálnym odpadom.
Dierovaním sa pomocou podobných nástrojov vytvárajú v prístrihu otvory alebo výrezy. Odstraňuje sa pri ňom nepotrebný materiál, namiesto toho, aby vznikal nový tvar. Výrobcovia často vykonávajú vystrihovanie aj dierovanie v jednom zdvihu lisu, čím zvyšujú efektívnosť.
Zarovnanie nástrojov, vôľa medzi nástrojom a matricou a hrúbka materiálu určujú kvalitu hrán a rozmerovú presnosť. Pri týchto procesoch sa používajú nástrojové ocele s vysokou pevnosťou a vhodné mazanie, ktoré obmedzujú opotrebovanie a tvorbu ostrapov. To je nevyhnutné na výrobu rovnomerných dielov pre automobilový priemysel, spotrebiče a elektroniku.
Ohýbanie a ohýbanie
Ohýbaním sa mení tvar kovových plechov bez zmeny ich hrúbky. Razník a matrica pôsobia silou pozdĺž rovnej línie a vytvárajú uhly alebo oblúky. Proces závisí od ťažnosti materiálu, polomeru ohybu a lisovacej sily.
Pri lemovaní sa okraj dielu predĺži jeho ohnutím pod určitým uhlom, často 90 stupňov alebo menším. Tým sa okraje spevnia, zlepší sa lícovanie a diely možno spojiť s ďalšími komponentmi.
Pri ohýbaní aj lemovaní treba starostlivo regulovať odpruženie, teda tendenciu kovu mierne sa vrátiť do pôvodného tvaru. Obsluha upravuje geometriu nástroja alebo používa nadmerný ohyb, aby zachovala presnosť.
Punching a coining
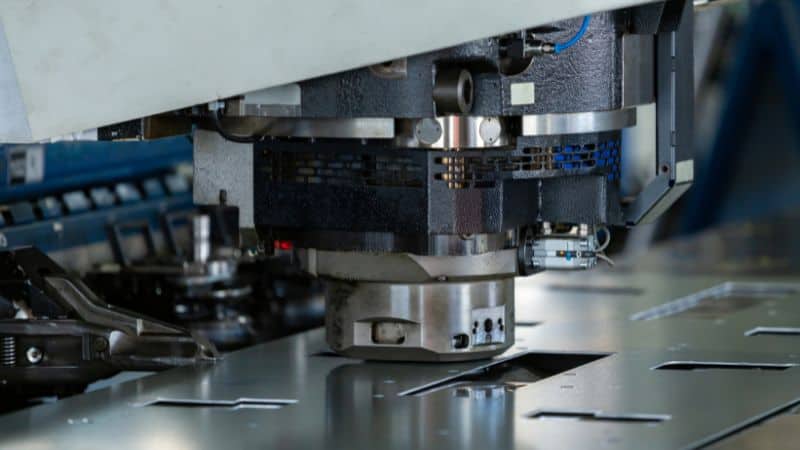
Dierovaním sa z plechu odstraňuje materiál a vytvárajú sa otvory, drážky alebo iné tvary. Používa sa razník a matrica podobné tým pri prestrihovaní, no často pri vyšších rýchlostiach a opakujúcich sa vzoroch. Tento proces podporuje veľkosériovú výrobu s úzkymi toleranciami.
Kalibrovaním sa kov stláča pod mimoriadne vysokým tlakom, aby sa vytvorili jemné detaily alebo upravila hrúbka. Zlepšuje sa tým povrchová úprava a rozmerová presnosť, pretože materiál sa vtlačí do dutiny matrice.
Kalibrovanie sa široko používa na výrobu reliéfnych log, kontaktných bodov a presných podložiek. Zároveň odstraňuje ostrapy a ostré hrany, čím obmedzuje potrebu dodatočných dokončovacích operácií. Dierovanie a kalibrovanie spolu zabezpečujú presnosť potrebnú pri elektrických konektoroch, spojovacích prvkoch a dekoratívnych komponentoch.
Obliehanie a hlboké kreslenie
Reliéfne lisovanie vytvára na určitých miestach plechu vystúpené alebo zapustené plochy, čím vznikajú textúry, vzory alebo identifikačné značky. Používa zodpovedajúce horné a dolné matrice, ktoré vtlačia materiál do požadovaného reliéfu bez jeho prerezania. Proces zlepšuje vzhľad a môže zvýšiť tuhosť tenkých plechov.
Pri hlbokom ťahaní sa ploché prístrihy tvarujú na duté alebo miskovité diely. Razník vťahuje kov do dutiny matrice a tok materiálu sa reguluje pridržiavačom prístrihu. Tento proces je ideálny na výrobu palivových nádrží, plechoviek a kuchynských drezov, ktoré sa často vyrábajú z dobre tvárnych materiálov, ako sú hliník a nehrdzavejúca oceľ.
Materiály pre operácie s kovovými razbami
Bežné typy použitých kovov
Výrobcovia často používajú oceľ, nerezovú oceľ, hliník, meď a mosadz na razenie kovov. Každý z nich má špecifické výhody v závislosti od aplikácie.
- Uhlíková oceľ je silná, cenovo dostupná a ľahko sa tvorí, vďaka čomu je užitočná pre automobilové a priemyselné dielce.
- Vysokopevnostná nízkozliatinová oceľ (HSLA) poskytuje silu bez toho, aby sa pridala veľká váha.
- Nerezová oceľ ponúka odolnosť proti korózii a trvanlivosť pre potraviny, lekárske a morské komponenty.
- Hliník je ľahký a odoláva korózii, čo je ideálne pre dopravu a letectvo.
- Meď a mosadz poskytujú vynikajúcu elektrickú vodivosť pre elektronické a HVAC diely.
Iné kovy, ako sú titán, zliatiny niklu a zliatiny zinku, sa objavujú v špecializovaných použitiach, kde sa vyžaduje tepelná odolnosť, pevnosť alebo komplexné tvary.
Vlastnosti materiálu a vhodnosť
Najvhodnejší materiál závisí od mechanických vlastností potrebných pre daný diel. Pevnosť, ťažnosť a tvrdosť ovplyvňujú, ako sa kovový plech správa pri tvárnení pod tlakom.
Tvárniteľnosť určuje, ako ľahko možno kov ohýbať alebo naťahovať bez prasknutia. Mäkké kovy, ako sú hliník a nízkouhlíková oceľ, sa dobre tvárnia, zatiaľ čo tvrdšie zliatiny môžu vyžadovať väčšiu silu alebo špecializované nástroje. Treba však zdôrazniť, že jednotlivé triedy a stavy každého kovu majú rôznu úroveň tvárniteľnosti.
Odolnosť proti korózii je dôležitá, keď časti čelia vlhkosti alebo chemických látok. Nerezová oceľ a potiahnuté ocele chráni proti hrdzi, zatiaľ čo hliník prirodzene odoláva oxidácii.
Pri elektrických komponentoch je dôležitá vodivosť, preto sa často volí meď a mosadz. Výber ovplyvňuje aj hmotnosť: ľahšie kovy znižujú celkovú hmotnosť výrobku a spotrebu energie.
Vyváženie týchto faktorov pomáha zabezpečiť, aby opečiatkované kovové komponenty spĺňali výkonnostné aj nákladové ciele.
Plechové raziace zariadenia a výroba
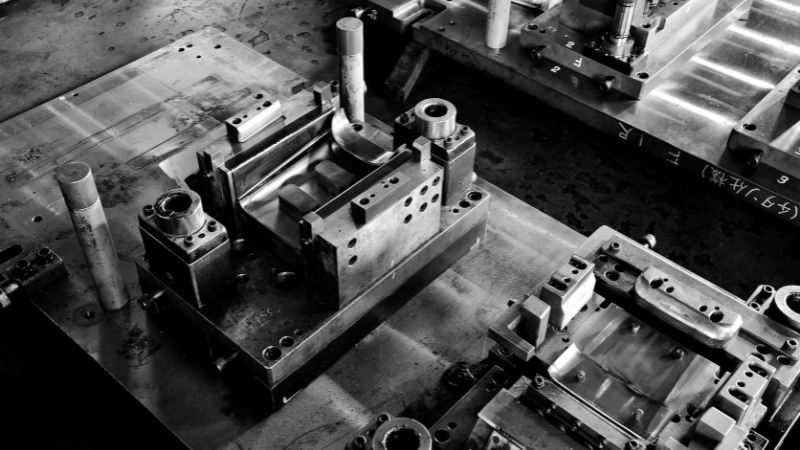
Metal Stamping Dies a typy nástrojov
Lisovací nástroj je špecializovaný nástroj používaný v lise na vystrihovanie alebo tvarovanie plechov do požadovaných tvarov. Skladá sa z dvoch hlavných častí: zostavy matrice (spodná časť) a razníka (horná časť). Spoločne určujú tvar a rozmery hotového dielu.
Bežné typy raziacich lisovacích lisov zahŕňajú:
| Typ die | Funkcia |
|---|---|
| Slepá mrcha | Reže ploché tvary z plechu. |
| Piercing Die | Vytvára diery alebo otvory. |
| Forming Die | Ohyby alebo tvary kovu bez rezania. |
| Zlúčená mliečna hmota | Vykonáva viac operácií v jednom zdvihu. |
| Progresívna strava | Presunie list cez niekoľko staníc pre viac operácií. |
Každý die typ podporuje rôzne výrobné potreby. Progresívne odumieranie sa často používa na vysokoobjemové behy, zatiaľ čo jednopolohové odumieranie vyhovuje jednoduchším alebo nízkoobjemovým častiam.
Druhy raziacich lisov
Lisovacie lisy vyvíjajú silu potrebnú na tvarovanie plechov pomocou nástrojov. Delia sa na dva hlavné typy: mechanické a hydraulické lisy. Mechanické lisy vykonávajú rovnomerné a rýchle zdvihy, preto sú ideálne na veľkosériovú výrobu. Hydraulické lisy využívajú tlak kvapaliny na lepšiu reguláciu a uprednostňujú sa pri hrubších alebo zložitejších dieloch.
Vysokorýchlostné lisy pracujú s oveľa vyššou frekvenciou zdvihov, často so stovkami zdvihov za minútu. Využívajú pokročilé podávacie systémy, ktoré rýchlo a presne vedú kovové zvitky cez nástroj. Tieto lisy sú bežné v automobilovom priemysle a elektronike, kde treba vyrábať veľké množstvá malých a detailných komponentov.
Multi-Slide a progresívne razenie
Pri viacšmykovej razbe pôsobí na kov niekoľko pohyblivých šmýkadiel z rôznych uhlov. Takéto usporiadanie umožňuje v jednej operácii vykonať zložité ohyby a tvary. Znižuje potrebu dodatočného obrábania a efektívne zvláda komplikované geometrie.
Pri progresívnom lisovaní sa kovový pás vedie cez sériu nástrojových staníc a každá vykonáva konkrétnu operáciu, napríklad dierovanie, ohýbanie alebo vystrihovanie. Posledná stanica vyrobí hotový diel. Táto metóda je efektívna pri kontinuálnej výrobe a zachováva úzke tolerancie pri tisícoch rovnakých dielov. Pri transférovom lisovaní naopak samostatný mechanický systém presúva jednotlivé diely z jednej stanice na druhú.
Obe metódy zlepšujú využitie materiálu a skracujú čas manipulácie. Široko sa používajú pri konektoroch, konzolách a malých mechanických dieloch, pri ktorých sú nevyhnutné presnosť a opakovateľnosť.
Techniky presného označovania
Pri presnom lisovaní sa dosahujú mimoriadne úzke tolerancie a hladké povrchy. Na lepšiu reguláciu tlaku a pohybu sa často využíva jemné vystrihovanie, mikrolisovanie alebo servomotorové lisy. Tieto techniky vytvárajú čisté hrany a presné rozmery bez potreby dodatočnej povrchovej úpravy.
Výrobcovia na zachovanie konzistentnosti používajú CAD (počítačom podporovaný návrh) a CAM (počítačom podporovanú výrobu). Inžinieri pomocou softvéru CAD modelujú nástroje, simulujú deformáciu materiálu a pred začiatkom výroby overujú tolerancie. Softvér CAM potom prevádza tieto digitálne návrhy na strojové pokyny na výrobu nástrojov. Toto prepojenie znižuje počet konštrukčných chýb a urýchľuje výrobu nástrojov.
3D modelovanie umožňuje inžinierom vizualizovať zostavy nástrojov a optimalizovať ich usporiadanie na efektívny tok kovu. V spojení s počítačovými simuláciami pomáha predvídať miesta opotrebovania, zvyšovať presnosť a skracovať dodacie lehoty výroby lisovacích nástrojov.
Kontrola kvality a následné spracovanie
Inšpekcia a zabezpečenie kvality
Kontrola kvality pri spracovaní kovov sa začína kontrolou a skúšaním v niekoľkých fázach výroby. Technici používajú nástroje, ako sú posuvné meradlá, mikrometre a súradnicové meracie stroje (CMM), na overenie rozmerov dielov a tolerancií.
Kontrola kvality počas procesu (IPQC) pomáha včas odhaliť odchýlky a zabrániť výrobe veľkých sérií chybných dielov. Na sledovanie výrobných údajov a udržiavanie stability procesu sa často používajú regulačné diagramy štatistickej regulácie procesu (SPC).
Typický plán inšpekcií môže zahŕňať:
| Štádium | Účel | Metóda |
|---|---|---|
| Kontrola materiálu | Overenie kvality a hrúbky kovu | Vizuálne a chemické testy |
| V priebehu procesu | Detekovať chyby pri vytváraní alebo zarovnaní | SPC, odber vzoriek |
| Záverečná inšpekcia | Potvrdiť špecifikácie | Rozmerové a povrchové kontroly |
Konzistentná dokumentácia výsledkov podporuje sledovateľnosť a súlad s priemyselnými normami, ako je ISO 9001.
Kroky dokončovania a následného spracovania
Po lisovaní a kontrole si diely často vyžadujú dodatočné spracovanie na zlepšenie kvality povrchu a funkčných vlastností. Medzi bežné dokončovacie operácie patria odihlovanie, leštenie, galvanické pokovovanie a nanášanie povlakov. Tieto procesy odstraňujú ostré hrany, zvyšujú odolnosť proti korózii a pripravujú komponenty na montáž alebo lakovanie.
Na spevnenie kovu alebo uvoľnenie vnútorných pnutí vzniknutých pri lisovaní sa môže použiť aj tepelné spracovanie. Čistenie, napríklad ultrazvukové umývanie, odstraňuje zvyšky oleja a častice z výroby.
Výrobcovia vyberajú dokončovacie metódy podľa funkcie dielu a typu materiálu. Diely z nehrdzavejúcej ocele sa napríklad môžu pasivovať, zatiaľ čo hliníkové komponenty možno na zvýšenie ochrany a zlepšenie vzhľadu anodizovať.
Aplikácie kovového razenia
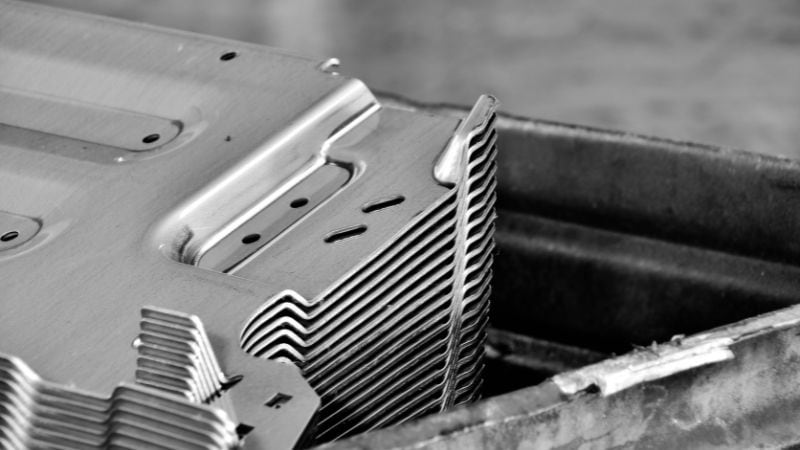
Prečo si vybrať spoločnosť Moldie na lisovanie plechu
Pri výbere spoľahlivého poskytovateľa služieb lisovania plechu treba posúdiť jeho technické možnosti, kontrolu kvality a možnosti prispôsobenia. Kvalifikovaný dodávateľ používa pokročilé technológie návrhu a výroby na zabezpečenie konzistentných výsledkov. Pred objednávkou by si zákazníci mali overiť certifikácie, výrobnú kapacitu a medzné tolerancie a kontaktovať spoločnosť.
Dobre zavedené výrobné procesy a skúsenosti spolu s kvalitnou zákazníckou podporou a jasnou komunikáciou pomáhajú zosúladiť konštrukčné ciele s výsledkami výroby. Niektorí dodávatelia ponúkajú aj vývoj prototypov a veľkosériovú výrobu, čo klientom umožňuje efektívne testovať riešenia a následne zvýšiť objem výroby.
V spoločnosti Moldie nájdete presne to, čo potrebujete: osvedčené skúsenosti s rôznymi kovovýrobnými postupmi a odvetviami. Kontaktujte nás ešte dnes a zabezpečte si spoľahlivé diely a vyššiu dlhodobú hodnotu!
Často kladené otázky
Aké sú kľúčové konštrukčné úvahy pre vytvorenie časti pre kovové razenie?
Pri návrhu dielu na lisovanie sa treba zamerať na výber materiálu, polomery ohybu (aby sa predišlo praskaniu), rozmery otvorov a zárezov (v pomere k hrúbke materiálu) a prvky, ako sú rebrá alebo prelisy na spevnenie dielu.
Ako si mám vybrať medzi progresívnou smrťou a prenosovou tlačou?
Výber často závisí od veľkosti a zložitosti dielu. Progresívne nástroje sú ideálne pre menšie a plochejšie diely, ktoré možno viesť cez viacero staníc na kovovom páse. Transferové lisy sa viac hodia na väčšie diely alebo diely vyžadujúce výrazné 3D tvarovanie, pretože mechanický systém ich presúva z jednej stanice do druhej a oddeľuje ich od nosného pásu.







