
A estampagem de metal é um processo de fabricação que molda as peças de metal que alimentam os produtos do dia a dia, desde carros e aparelhos até eletrônicos e dispositivos médicos. Neste guia introdutório, revelaremos como esse processo continua a apoiar a inovação em todas as indústrias e por que continua sendo essencial produzir peças de metal confiáveis em escala.
Fundamentos da estampagem de metal
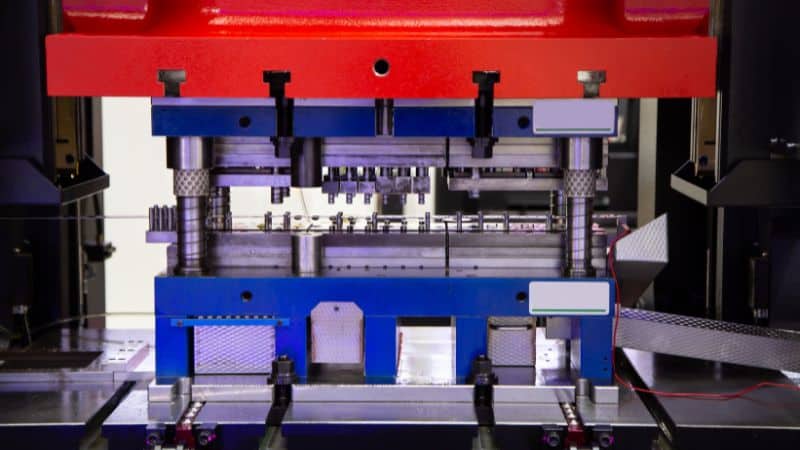
A estampagem de metal é um processo de fabricação que forma folhas de metal ou bobinas em formas definidas usando uma prensa e matrizes personalizadas. O processo pode incluir várias operações, como:
- Blanking – cortando a forma básica de uma folha
- Punching – criando buracos ou recortes
- Dobra – formando ângulos ou curvas
- Embossing – características de superfície de elevação ou rebaixamento
Essas ações ocorrem sob alta pressão, muitas vezes em um estado frio, para manter a força e a precisão do material. Esta técnica de estampagem de metal é referida como “formação a frio”, que é a técnica mais comum. No entanto, “carimbo quente” também é usado para aplicações especializadas.
A estampagem moderna usa prensas controladas por computador e matrizes de precisão para atender aos padrões de alto desempenho. A automação e o design digital agora permitem uma configuração mais rápida, maior precisão e menores custos de produção.
Processos chave de estampagem de metal
Blanking e Piercing
O revestimento e o piercing são frequentemente os primeiros passos na estampagem de metal. O revestimento corta peças planas, chamadas de espaços em branco, de uma folha maior. Esses espaços em branco se tornam a base para operações de formação posterior. O processo usa um dado e um soco para cortar o metal de forma limpa, produzindo peças com bordas precisas e resíduos mínimos.
Piercing cria furos ou aberturas no espaço em branco usando ferramentas semelhantes. Remove material indesejado em vez de formar uma nova forma. Os fabricantes geralmente realizam blanking e piercing no mesmo curso de imprensa para melhorar a eficiência.
O alinhamento da ferramenta, a folga da matriz e a espessura do material determinam a qualidade da borda e a precisão dimensional. Esses processos usam aço de ferramenta de alta resistência e lubrificação adequada para reduzir a formação de desgaste e rebarbação, o que é essencial para a produção de peças consistentes na fabricação automotiva, de aparelhos e de eletrônicos.
Dobrando e Flanging
A flexão altera a forma das folhas de metal sem alterar sua espessura. Ele usa um soco e morre para aplicar força ao longo de uma linha reta, formando ângulos ou curvas. O processo depende da ductilidade do material, do raio de curvatura e da tonelagem da imprensa.
O flangeamento estende a borda de uma peça dobrando-a em um ângulo específico, muitas vezes 90 graus ou menos. Isso fortalece as bordas, melhora o ajuste e permite que as peças se conectem com outros componentes.
Tanto a flexão quanto a flanging exigem um controle cuidadoso do springback, a tendência do metal de retornar ligeiramente em direção à sua forma original. Os operadores ajustam a geometria do ferramental ou usam a sobreflexão para manter a precisão.
Punching e Coining
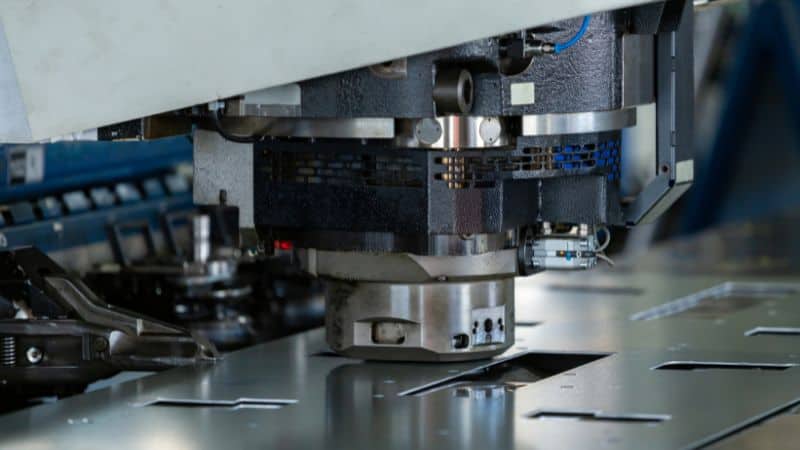
A perfuração remove o material de uma folha para criar furos, slots ou formas. Ele usa um soco e morre semelhante ao piercing, mas muitas vezes em velocidades mais altas para padrões repetitivos. Este processo suporta a produção de alto volume com tolerâncias apertadas.
A cunhagem comprime o metal sob extrema pressão para formar detalhes finos ou ajustar a espessura. Refina o acabamento da superfície e aumenta a precisão dimensional, forçando o material a fluir para a cavidade da matriz.
A cunhagem é amplamente utilizada para a produção de logotipos em relevo, pontos de contato e arruelas de precisão. Também elimina rebarbas e bordas afiadas, reduzindo o acabamento secundário. Juntos, a perfuração e a cunhagem fornecem a precisão necessária para conectores elétricos, fixadores e componentes decorativos.
Embossing e desenho profundo
Embossing levanta ou recua áreas específicas de chapa metálica para criar texturas, padrões ou marcas de identificação. Ele usa matrizes masculinas e femininas combinadas que pressionam o material no alívio desejado sem cortá-lo. O processo aumenta a aparência e pode aumentar a rigidez em folhas finas.
O desenho profundo forma espaços em branco planos em partes ocas ou em forma de copo. Ele estica o metal em uma cavidade de matriz usando um soco enquanto controla o fluxo de material com um suporte em branco. Este processo é ideal para a produção de tanques de combustível, latas e pias de cozinha, que geralmente são feitas com materiais com boa ductilidade, como alumínio e aço inoxidável.
Materiais para operações de estampagem de metal
Tipos comuns de metais usados
Os fabricantes costumam usar aço, aço inoxidável, alumínio, cobre e latão para estampagem de metal. Cada um tem benefícios específicos, dependendo da aplicação.
- O aço carbono é forte, acessível e fácil de formar, tornando-o útil para peças automotivas e industriais.
- O aço de baixa liga de alta resistência (HSLA) fornece resistência sem adicionar muito peso.
- O aço inoxidável oferece resistência à corrosão e durabilidade para componentes alimentares, médicos e marinhos.
- O alumínio é leve e resiste à corrosão, tornando-o ideal para transporte e aeroespacial.
- Cobre e latão fornecem excelente condutividade elétrica para peças eletrônicas e HVAC.
Outros metais, como titânio, ligas de níquel e ligas de zinco aparecem em usos especializados, onde a resistência ao calor, força ou formas complexas são necessárias.
Propriedades do material e adequação
O melhor material depende das propriedades mecânicas necessárias para a peça. Força, ductilidade e dureza afetam a forma como uma folha de metal se forma sob pressão.
Formabilidade determina a facilidade com que o metal se dobra ou se estende sem rachar. Metais mais macios como alumínio e aço de baixo carbono formam bem, enquanto ligas mais duras podem precisar de mais força ou ferramentas especializadas. No entanto, deve-se notar que dentro de cada tipo de metal, graus específicos e temperamentos oferecem níveis variados de formabilidade.
A resistência à corrosão é importante quando as peças enfrentam umidade ou produtos químicos. Aço inoxidável e aços revestidos protegem contra a ferrugem, enquanto o alumínio naturalmente resiste à oxidação.
A condutividade é importante para componentes elétricos, fazendo escolhas preferidas de cobre e latão. O peso também influencia a seleção; metais mais leves reduzem a massa total do produto e o uso de energia.
Equilibrar esses fatores ajuda a garantir que os componentes de metal estampados atendam às metas de desempenho e custo.
Equipamento e produção de estampagem de chapas metálicas
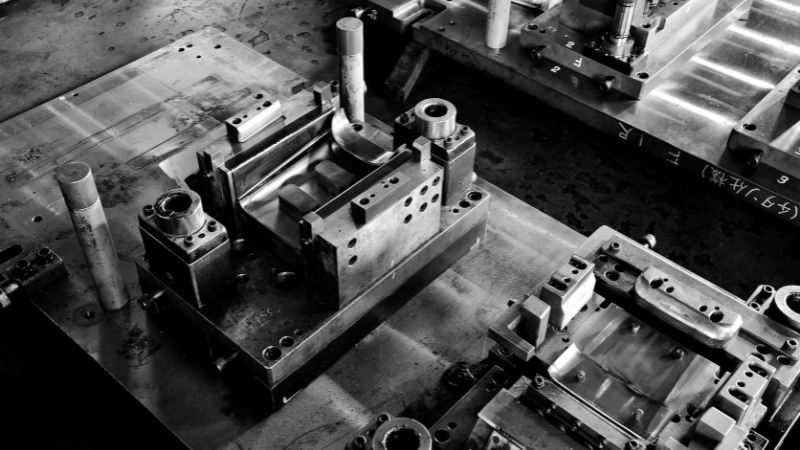
Metal Stamping morre e tipos de ferramentas
Um dado de estampagem é uma ferramenta especializada usada em uma prensa para cortar ou formar folhas de metal em formas específicas. Consiste em duas partes principais: o conjunto de matrizes (seção inferior) e o soco (seção superior). Juntos, eles controlam a forma e as dimensões da parte final.
Os tipos comuns de matrizes de estampagem incluem:
| Morrer Tipo | Função |
|---|---|
| Blanking Die | Corta formas planas de chapa metálica. |
| Piercing Morre | Cria buracos ou aberturas. |
| Formando Morre | Dobra ou molda o metal sem cortar. |
| Composto Morre | Executa várias operações em um único golpe. |
| Morre Progressiva | Move a folha através de várias estações para várias operações. |
Cada tipo de matriz suporta diferentes necessidades de produção. As matrizes progressivas são frequentemente usadas para execuções de alto volume, enquanto as matrizes de estação única atendem a peças mais simples ou de menor volume.
Tipos de prensas de estampagem
As prensas de estampagem fornecem a força necessária para moldar folhas de metal usando matrizes. Eles vêm em dois tipos principais: prensas mecânicas e prensas hidráulicas. As prensas mecânicas oferecem traços rápidos e consistentes, tornando-as ideais para produção em alto volume. As prensas hidráulicas usam a pressão do fluido para maior controle e são preferidas por peças mais espessas ou mais complexas.
Prensas de alta velocidade operam em taxas de curso muito mais altas, geralmente centenas de cursos por minuto. Eles usam sistemas avançados de alimentação que movem bobinas de metal através da matriz de forma rápida e precisa. Essas prensas são comuns na fabricação automotiva e eletrônica, onde componentes pequenos e detalhados devem ser produzidos em grandes quantidades.
Estampagem Multi-Slide e Progressiva
A estampagem multi-slide usa várias lâminas móveis que atingem o metal de diferentes ângulos. Esta configuração permite curvas e formas complexas em uma única operação. Reduz a necessidade de usinagem secundária e pode lidar com geometrias intrincadas de forma eficiente.
A estampagem progressiva alimenta uma tira de metal através de uma série de matrizes, com cada estação realizando uma ação específica, como perfuração, flexão ou corte. A estação final produz uma peça acabada. Este método é eficiente para a produção contínua e mantém tolerâncias apertadas em milhares de partes idênticas. Em contraste, a estampagem de matriz de transferência usa um sistema mecânico separado para mover peças individuais de uma estação para a próxima.
Ambos os métodos melhoram a utilização do material e reduzem o tempo de manuseio. Eles são amplamente utilizados para conectores, suportes e pequenas peças mecânicas, onde a precisão e a repetibilidade são essenciais.
Técnicas de estampagem de precisão
A estampagem de precisão se concentra em alcançar tolerâncias extremamente apertadas e acabamentos suaves. Muitas vezes usa prensas finas, micro-carimbo ou servo-acionadas para aumentar o controle sobre a pressão e o movimento. Essas técnicas permitem bordas limpas e dimensões precisas sem etapas de acabamento adicionais.
Os fabricantes usam CAD (Design Auxiliado por Computador) e CAM (Fabricação Auxiliada por Computador) para manter a consistência. Os engenheiros usam o software CAD para modelar matrizes, simular a deformação do material e verificar tolerâncias antes da produção. O software CAM converte esses projetos digitais em instruções de máquina para fabricação de ferramentas. Essa integração reduz erros de projeto e acelera a produção da ferramenta.
A modelagem 3D permite que os engenheiros visualizem conjuntos de matrizes e otimizem layouts para um fluxo de metal eficiente. Combinados com simulações de computador, eles ajudam a prever pontos de desgaste, melhorar a precisão e encurtar os prazos de entrega na fabricação de matrizes.
Controle de qualidade e pós-processamento
Inspeção e garantia de qualidade
O controle de qualidade no processamento de metais começa com inspeção e testes em vários estágios de produção. Os técnicos usam ferramentas como pinças, micrômetros e máquinas de medição de coordenadas (CMM) para verificar dimensões e tolerâncias de peças.
As verificações de controle de qualidade no processo (IPQC) ajudam a detectar desvios precocemente, evitando grandes lotes de peças defeituosas. Os gráficos de Controle de Processo Estatístico (SPC) são frequentemente usados para rastrear dados de produção e manter a estabilidade do processo.
Um plano de inspeção típico pode incluir:
| Fase | Finalidade | Método |
|---|---|---|
| Verificação do material | Verifique a qualidade e a espessura do metal | Testes visuais e químicos |
| Em processo | Detectar erros de formação ou alinhamento | SPC, amostragem |
| Inspeção final | Confirmar especificações | Verificações dimensionais e de superfície |
A documentação consistente dos resultados suporta a rastreabilidade e a conformidade com os padrões do setor, como a ISO 9001.
Etapas de acabamento e pós-processamento
Após a estampagem e inspeção, as peças geralmente exigem pós-processamento para melhorar a qualidade e o desempenho da superfície. Os passos de acabamento comuns incluem rebarbação, polimento, galvanoplastia e revestimento. Esses processos removem bordas afiadas, aumentam a resistência à corrosão e preparam componentes para montagem ou pintura.
O tratamento térmico também pode ser aplicado para fortalecer o metal ou aliviar as tensões internas da estampagem. Processos de limpeza, como lavagem ultrassônica, removem óleos e partículas deixadas de produção.
Os fabricantes escolhem métodos de acabamento com base na função e no tipo de material da peça. Por exemplo, as peças de aço inoxidável podem receber passivação, enquanto os componentes de alumínio podem ser anodizados para proteção e aparência adicionais.
Aplicações de estampagem de metal
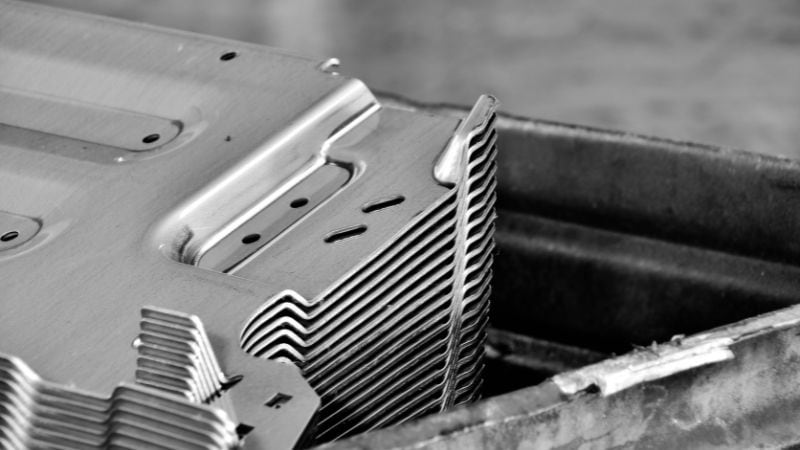
Escolhendo Moldie para serviços de estampagem de metal
Selecionar um serviço de estampagem de metal confiável envolve avaliar a capacidade técnica, o controle de qualidade e as opções de personalização. Um provedor qualificado usa tecnologias avançadas de design e fabricação para garantir resultados consistentes. Os compradores devem revisar e entrar em contato com a empresa sobre certificações, capacidade de produção e limites de tolerância antes de fazer pedidos.
Processos de produção e experiência bem estabelecidos, juntamente com forte suporte ao cliente e comunicação clara, ajudam a alinhar as metas de design com os resultados de fabricação. Alguns fornecedores também oferecem desenvolvimento de protótipos e produção de alto volume, permitindo que os clientes testem e dimensionem com eficiência.
Aqui na Moldie, temos exatamente o que você precisa: experiência comprovada em várias práticas de fabricação de metais e indústrias. Entre em contato conosco hoje para obter suas peças confiáveis e melhor valor a longo prazo!
Perguntas frequentes
Quais são as principais considerações de design para criar uma peça para estampagem de metal?
Ao projetar uma peça para estampagem, considere fatores como a seleção do material, os raios de dobra (para evitar trincas), os tamanhos de furos e entalhes em relação à espessura do material e a inclusão de características como nervuras ou frisos para reforçar a peça.
Como eu escolho entre uma matriz progressiva e uma prensa de transferência?
A escolha muitas vezes depende do tamanho e da complexidade da peça. As matrizes progressivas são ideais para peças menores e mais planas que podem ser transportadas em uma tira de metal através de várias estações. As prensas de transferência são mais adequadas para peças maiores ou aquelas que exigem formação 3D significativa, pois um sistema mecânico transfere a peça de uma estação para a próxima, liberando-a da tira transportadora.







