
Formowanie kompresyjne jest procesem produkcyjnym powszechnie stosowanym do produkcji przedmiotów wykonanych z tworzyw sztucznych lub materiałów kompozytowych. Obejmuje ono umieszczanie surowca, zwykle w granulkach lub w postaci granulek, w jamie ustnej. Po załadowaniu materiału, forma zamyka się dużą siłą, ściskając materiał, aż nabiera kształtu jamy. Proces ten pozwala na wysokiej wielkości, niski koszt produkcji złożonych części, które w przeciwnym wypadku byłyby trudne lub drogie do wykonania.
Kompresja wykorzystywana jest od dziesięciu lat w wielu branżach, aby stworzyć wszystko od zabawek i butelek z tworzywa sztucznego do elementów elektrycznych. Pomimo powszechnego stosowania, wiele z nich jest nadal nieznane ze specyfiką tego, jak działa i zalet, jakie daje. Ten przewodnik ma służyć jako przyjazne wprowadzenie do procesu formowania kompresji i zbadać kluczowe korzyści, jakie oferuje producentom. Przyjrzymy się podstawowym krokom, od ogrzewania i załadunku surowca do chłodzenia i wyrzucania gotowej części. Omówimy również, jak kompresja formowania umożliwia ciasne tolerancje, skomplikowane geometria i gładkie wykończenia powierzchni – wszystko przy wysokich prędkościach. Do końca, będziesz miał lepsze zrozumienie tej ważnej techniki produkcyjnej.
Zrozumienie skompresji
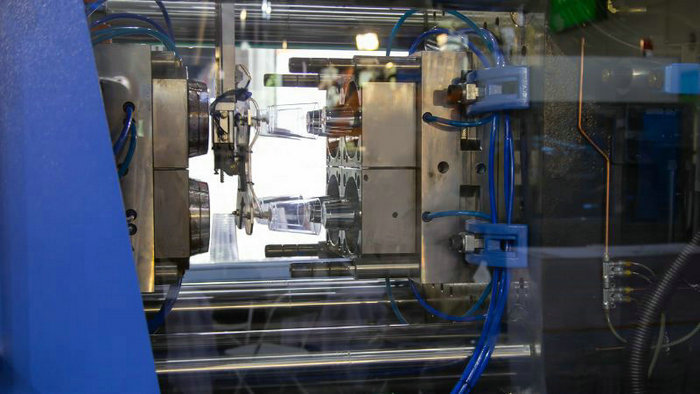
Historia formowania skompresji
Formowanie kompresyjne jest wiarygodną metodą produkcji różnych wyrobów wykonanych z termosetów, termoplastyki, elastomerów i kauczuków naturalnych od początku lat 1900. Proces ten został przyjęty w wielu gałęziach przemysłu w celu jego prostoty i efektywności. Jego pochodzenie można namierzyć z powrotem do produkcji Bakelite, wczesnego tworzywa sztucznego.
Kompresja Molding vs. do wstrzykiwań Molding
Przy porównywaniu formowania kompresji z wtryskiem zauważysz pewne kluczowe różnice. Oto krótki przegląd dwóch procesów, które pomogą Ci zrozumieć ich rozróżnienie:
- Włókna sprężania:
- Proces: Kauczuk niekurczony lub zmiękczony tworzywo sztuczne jest umieszczony w otwartej, podgrzewanej jamie pleśń. Forma jest następnie zamknięta, nakłada nacisk na równomierne rozprowadzanie materiału i zapewnia, że nabiera wymaganego kształtu.
- Efektywność kosztowa: Formowanie sprężania jest często bardziej opłacalne przy produkcji dużych, prostych gumowych części, zwykle przy niższych kosztach na część niż wtryskiwanie.
- Powierzchnia Jakość: Główną zaletą formowania kompresyjnego jest jego elastyczność w produkcji różnorodnych produktów o wysokiej precyzji i jakości. Ten proces prowadzi do dobrej jakości powierzchni i precyzji wymiarowej, co sprawia, że nadaje się szczególnie do tworzenia wysokiej objętości komponentów odpornych na temperaturę.
- Wstrzykiwanie wtryskowe:
- Proces: Tworzenie tworzywa sztucznego lub gumowego wstrzykuje się do jamy form pod wysokim ciśnieniem, wypełniając jamę, aby stworzyć pożądany kształt.
- Kosztowo: Chociaż początkowe koszty montażu mogą być wyższe przy wtrysku w porównaniu do formowania kompresyjnego, proces umożliwia szybkie wytwarzanie dużych ilości skomplikowanych części.
- Powierzchnia Jakość: Formowanie wtryskowe zapewnia również dobrą jakość powierzchni i dokładność wymiarową, ale zazwyczaj może obsługiwać bardziej złożone wzory i bardziej ściskać tolerancje niż formowanie kompresji.
Oto tabela podsumowująca różnice między formowaniem kompresji i formowaniem:
| Formowanie tłoczne | Formowanie wtryskowe | |
| Proces | Ocieplenie jamy pleśń | Dupa formowa wysokociśnieniowa |
| Skuteczność kosztowa | Bardziej opłacalne dla dużych i prostych części | Gospodarka dla części wysokoobjętych, skomplikowanych |
| Jakość powierzchni | Dobry | Dobry |
| Złożoność | Wyposażone do prostszych części | Wyposażone do części skomplikowanych |
Proces formowania kompresji
W tej sekcji zbadamy proces kompresji formowania, który obejmuje trzy fazy główne: podgrzewanie, formowanie i chłodzenie. Proces ten jest powszechnie stosowany do produkcji różnych części z tworzywa sztucznego lub kompozytowego poprzez zastosowanie ciśnienia i ciepła.
Faza przygotowań
Podczas fazy wstępnego podgrzewania trzeba przygotować materiał z miarą i podgrzewanym, np. polimeru termosetycznego lub termoplastycznego. Naładowanie jest podgrzewane do wymaganej temperatury, aż do osiągnięcia jednolitego i kształtowalnego stanu. Odpowiednie podgrzewanie jest kluczowe, ponieważ pomaga w skróceniu czasu cyklu i zapewnia nawet dystrybucję materiału w obrębie formy w fazie formowania.
- Ciśnienie: Zazwyczaj w tej fazie wywiera się niskie do umiarkowanego ciśnienie
- Ciepło: Naładowanie jest podgrzewane do wymaganej temperatury
- Temperatura: Należy starannie monitorować temperaturę ładowania
Faza miękkiego cięcia
Gdy ładowanie jest całkowicie podgrzewane, czas umieścić go w jamie ustnej. Forma składa się z górnej i dolnej połowy, i zazwyczaj posiada specyficzny kształt, który odpowiada wymaganemu produktowi końcowemu. W fazie formowania, trzeba będzie:
- Umieścić podgrzewany ładunek w otwartej jamie pleśń
- Zamknij formę z górną siłą lub wtyczką
- Nałóż wystarczającą ciśnienie, aby wcisnąć materiał do kontaktu ze wszystkimi częściami formy.
- Utrzymuj ciepło i ciśnienie, dopóki materiał nie wyleczy
Podobnie jak w przypadku podgrzewania, niezbędne jest monitorowanie i kontrolowanie temperatury, ciśnienia i czasu uzdrowienia w fazie formowania. Zapewnia to, że produkt końcowy ma wymagane właściwości i wymiary.
Faza chłodzenia
Wreszcie, po ukształtowaniu i wyleczonym ładunku, czas na fazę chłodzenia. Musisz stopniowo obniżać temperaturę pleśń przy jednoczesnym utrzymaniu odpowiedniego ciśnienia. Ten krok jest ważny z wielu powodów:
- Zapobiega ono deformacji lub warpowaniu części podczas chłodzenia
- Pomaga osiągnąć pożądaną stabilność i siłę wymiarową
- Zapewnia łatwe uwalnianie pleśń dla łatwiejszego deformacji
Po ochłodzeniu części Twojej w wystarczającym stopniu i osiągnięciu ostatecznego kształtu, można ją ostrożnie usunąć z formy. Nowo utworzona część powinna mieć wysokiej jakości wykończenie powierzchni i odpowiadać wymiarom jamy formowej.
Pamiętaj, każda faza procesu formowania kompresji (przygotowywanie, formowanie i chłodzenie) odgrywa kluczową rolę w produkcji doskonałej części. Dzięki ścisłemu monitorowaniu temperatury, ciśnienia, czasu uzdrowienia i innych czynników, można osiągnąć doskonałe rezultaty w Twoich projektach formowania kompresji.
Włókna i wyposażenie
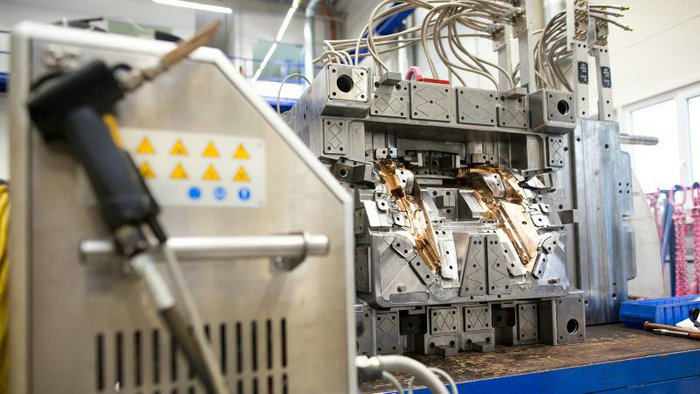
W procesie formowania tłocznego forma odgrywa kluczową rolę w kształtowaniu wymaganych detali. Zazwyczaj jest wykonana z metalu, na przykład ze stali, i zawiera gniazdo o kształcie odpowiadającym gotowemu produktowi.
Oprzyrządowanie jest zasadniczym aspektem tego procesu, ponieważ dyktuje on jakość i precyzję formowanych części. Wysokiej jakości oprzyrządowanie zapewnia, że Twoja forma będzie trwać przez długi czas i przyniesie konsekwentne rezultaty. Niektórzy producenci, jak Tooling Tech Group, specjalizują się w dostarczaniu form do konkretnych zastosowań, takich jak panele nadwozia na Chevrolet Corvette.
Dowiesz się, że większość form kompresyjnych to podgrzewane i ogrzewane, aby ułatwić przepływ materiału i optymalizować uzdrowienie, zwłaszcza przy użyciu termosetów. Ciepło zmiękcza materiał z tworzywa sztucznego, pozwalając na łatwiejsze wypełnienie jamy formowej i skrócąc czas produkcji.
Aby stworzyć części formowane, potrzebne są odpowiednie wyposażenie, takie jak prasa hydrauliczna. Prasy te wywierają ogromny nacisk na podgrzewane płyty, które następnie równomiernie przekazują siłę do formy i materiału form. Wymagane ciśnienie, lub tonaż zacisk, różni się w zależności od czynników, takich jak typ materiału i rozmiar części.
Oto lista podstawowych maszyn do formowania kompresji i elementów sprzętu zazwyczaj stosowane w formowaniu kompresji:
- Płyty podgrzewane: Do nakładania ciepła równomiernie do formy, zwiększając przepływ materiału.
- Prasa hydrauliczna: Do nakładania nacisku na formę, zapewniając prawidłową dystrybucję materiałów i jakość części.
- Głębokość: Niestandardowa jama dopasowana do kształtu końcowego produktu.
- Oprzyrządowanie: Precyzyjne elementy, jak szpilki, które ułatwiają użycie formy i konserwację.
Materiały użyte w formowaniu kompresji
W formowaniu kompresji, szeroki wachlarz materiałów jest wykorzystywany do tworzenia wysokiej jakości produktów. Znajomość dostępnych opcji może pomóc Ci wybrać najbardziej odpowiedni materiał do projektu. Przyjrzyjmy się niektórym materiałom powszechnie stosowanym w formowaniu kompresji:
Termosety i konwencje; oraz termoplastyki; są dwa podstawowe rodzaje materiałów stosowanych w formowaniu kompresyjnym. Termosety obejmują epoksy, fenolowe, melaminy, mocznika i żywic uretanowych, podczas gdy termoplastyki obejmują HDPE, PEEK i polifenylenu siarkowodoru (PPS).
Elastomery, takie jak gumy naturalne, są również przydatne do kompresji formowania, zapewniając elastyczność i odporność w produktach końcowych. Materiały te mogą być wykorzystywane w wielu branżach i zastosowaniach.
Niektóre popularne materiały kompozytowe stosowane w formowaniu kompresji obejmują:
- Związki walcowania Bulk (BMC): Mieszanka żywicy, pigmentów i wypełniaczy, która oferuje doskonałą izolację elektryczną i termiczną.
- Związki walcowane na arkuszu (SMC): Złożone z żywicy, wzmacniacza włókien i wypełniaczy, SMC zapewnia wysoką wytrzymałość i lekkie właściwości.
- Poliester: Materiał ten oferuje dobre właściwości mechaniczne i odporność chemiczną i jest dostępny w różnych postaciach, w tym nienasycony żywic poliestrowy (UPR) i żywic winylowy (VER).
Oprócz tych opcji, można również użyć materiałów takich jak aluminium do tworzenia struktur laminowanych, które łączą korzyści z metalu i materiałów kompozytowych.
Produkty formowania kompresji
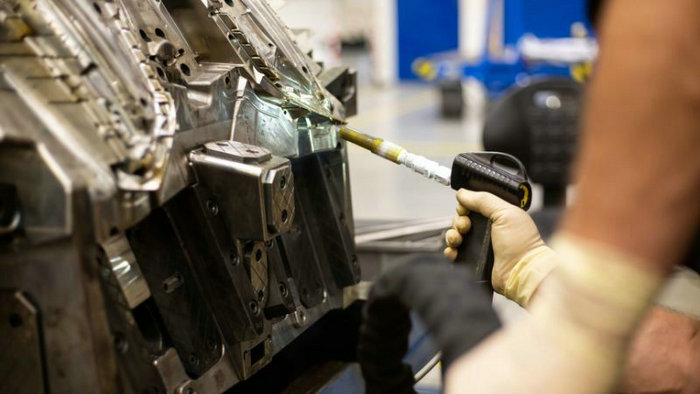
Formowanie skompresyjne jest wszechstronnym procesem produkcyjnym, który tworzy szeroki wachlarz produktów – od dużych komponentów motoryzacyjnych do małych, skomplikowanych części dla różnych gałęzi przemysłu. Zanurzyjmy się w niektóre z najpopularniejszych zastosowań i różnego rodzaju części, które można stworzyć przy użyciu tej metody.
W przemyśle motoryzacyjnym, formowanie kompresyjne jest często stosowane do produkcji różnych złożonych części oraz elementów z tworzyw sztucznych. Mogą one obejmować zderzaki, osłony silnika, a nawet części konstrukcyjne, oferując korzyści, takie jak redukcja masy, efektywność kosztowa i elastyczność w projektowaniu. Jedną z istotnych korzyści jest możliwość tworzenia dużych, złożonych części i inicjacji; w jednym procesie, minimalizując potrzebę dodatkowych kroków montażowych.
Branża lotnicza również wykorzystuje ten proces do tworzenia kompozytowych części, dla samolotów. Wiele z tych części wymaga wysokiej wytrzymałości, odporności na temperaturę i precyzji wymiarowej – cech, które kompresji formowanie może skutecznie osiągnąć.
Jeśli chodzi o przybory kuchenne, kompresyjne prace formowania dobrze w produkcji podstawowych przedmiotów, takich jak miski, płytki i naczynia. Produkty te muszą być odporne na temperaturę i trwałe, właściwości, które można łatwo osiągnąć za pomocą tej metody. Oto szybka lista produktów utworzonych często poprzez formowanie kompresji:
- Części samochodowe: zderzaki, pokrywy silnika, elementy konstrukcyjne
- Części lotnicze: elementy wewnętrzne statku powietrznego, elementy konstrukcyjne
- Akcje: miski, talerze, naczynia
Przeprowadzenie do innych zastosowań, formowanie kompresyjne może być używane do tworzenia szeregu produktów konsumpcyjnych, od zabawek do butelek, a nawet artykułów gospodarstwa domowego. Proces ten działa dobrze zarówno na dużą, jak i na małą skalę produkcji, co czyni go idealnym wyborem dla przedsiębiorstw różnych rozmiarów.
Korzyści i niedogodności związane z ściskaniem sprężeń
Przy rozważaniu kompresji formowania dla Twoich potrzeb produkcyjnych, ważne jest, aby rozważyć korzyści i wady procesu.
W odniesieniu do atutów boczne oferty formowania kompresyjnego:
- Niskie odpady materiałowe: Ponieważ proces wykorzystuje wstępnie zmierzone ładunki materialne, powstają minimalne ilości odpadów wytworzonych podczas produkcji.
- Niskie przetwórstwo po przetwórstwie: Części stworzone przez formowanie kompresyjne często wymagają niewielkiego lub niekończącego się wykończenia, co oszczędza czas i wysiłek.
- Wysokoobjętość produkcji: Formowanie kompresyjne jest odpowiednią metodą do produkcji wysokoobjętościowej, ponieważ wykorzystuje formy, które wytrzymają kilka cykli.
- Jakość i wytrzymałość: Proces zwykle powoduje, że części mają dobrą wytrzymałość i stabilność wymiarową ze względu na kontrolowane ciśnienie formowania.
Jednakże formowanie kompresyjne ma swój udział w niekorzystnych warunkach:
- Wyższe koszty pracy: Technika wymaga większej siły roboczej w porównaniu z procesami półautomatycznymi, takimi jak formowanie wtrysku, które z kolei mogą zwiększyć koszty pracy.
- Ograniczone opcje materiałowe: Z tego procesu można korzystać tylko niektóre tworzywa termooprawiające, które mogą ograniczyć wybór materiałów.
- Koszty pomostowe: Istnieje możliwość poniesienia dodatkowych kosztów po procesie formowania ze względu na wymogi dotyczące wykończenia lub cięcia produktu.
- Ograniczenia złożoności: Formowanie kompresyjne nie nadaje się do produkcji części o skomplikowanych lub skomplikowanych wzorach i może prowadzić do problemów takich jak błysk.
Dalsza analiza
Podczas pracy z formowaniem kompresyjnym, istnieje kilka czynników, które należy rozważyć dla optymalnej produkcji. Jednym z krytycznych aspektów jest wybór właściwego materiału formującego; popularne wybory obejmują mieszanki formowania arkuszy (SMC) i mieszanki formowania masowego (BMC). Materiały te zazwyczaj składają się z włókien szklanych, żywic termosetingu i różnych dodatków.
W procesie, surowiec, często w postaci arkuszy, granulek, lub preformy, jest umieszczony w metalu formę. Forma jest następnie podgrzewane, a tonaż prasa nakłada precyzyjną ilość ciśnienia, topienie materiału i wypełnianie jamy. Ważne jest, aby zaprojektować formę dokładnie do osiągnięcia pożądanych wymiarów i cech, takich jak żebra i podcięcia.
Oto niektóre czynniki do rozważenia w procesie formowania kompresji:
- Projekt łopatki: Zapewnienie odpowiedniej konstrukcji form ma kluczowe znaczenie dla produkcji wysokoobjętościowej. Formuła musi obejmować zautomatyzowane operacje i złożone geometria, takie jak formowanie i formowanie.
- Materiał Obsługa: Wykonywanie odpowiedniej metody obsługi materiału formującego może w znacznym stopniu wpływać na proces. Zazwyczaj arkusze z matrycą SMC są łatwiejsze w obsłudze i automatycznej w porównaniu do granulek BMC.
- Kontrola Flash: Flash odnosi się do nadmiaru materiału, który może wystąpić podczas formowania. Odpowiedni projekt i tonaż mogą pomóc w zmniejszeniu błyskawicy i zminimalizować potrzebę obróbki po zmętnianiu.
- System eskortowy: Skutecznie zaprojektowany system eskortowy ułatwi płynne usuwanie produktu końcowego z formy.
Najczęściej zadawane pytania
Jakie materiały są powszechnie stosowane w formowaniu kompresji?
Do formowania kompresji stosowane są głównie żywice termosetowe. Niektóre powszechne materiały termosetu obejmują fenolowe, epoksydy, melaminy, formaldehydu mocznika i silikonu. Jednak niektóre termoplasty, takie jak polietylen i polipropylen, mogą być również formowane przy użyciu tego procesu.
Jak działa kompresja formowania z termoplastyką?
Jeśli chodzi o termoplastykę, formowanie kompresyjne polega na umieszczeniu podgrzewanego materiału do ogrzewanej jamy pleśń. Forma jest zamknięta, a ciśnienie jest stosowane do zmuszania materiału, aby wziąć pożądany kształt. Jak ciepło i ciśnienie są utrzymane, termoplastyczny zmiękcza i dopasowuje się do jamy pleśń, a kiedy się ochłodzi, zatwardza, zatrzymuje ostateczny kształt.
Jakie są główne zastosowania formowania kompresji?
Formowanie sprężyste służy do produkcji różnych gałęzi przemysłu i zastosowań. Powszechnie wykorzystuje się go do produkcji dużych, grubych lub złożonych części, takich jak uszczelki, uszczelki, części samochodowe, obudowa elektroniki i naczynia kuchenne. Proces ten nadaje się również do mniejszych części i może być wykorzystywany do produkcji elektrycznych części i części kosmicznych.
W jaki sposób do formowania kompresji stosuje się preparaty kompozytowe?
W przypadku materiałów kompozytowych stosuje się kombinację włókien (takich jak węgiel lub szkło) i żywic termostynkcyjnych. Materiał mieszany, często w postaci arkusza lub pre-preg, umieszczany jest w jamie formowej. Pod wysokim ciśnieniem i temperaturą materiał kompozytowy jest zgodny z formą, a żywica leczy, co skutkuje silną, lekkią częścią z pożądanym kształtem.
Jakie są różnice między ściskaniem i formowaniem wtrysku?
Formowanie skompresowane i formowanie wtryskowe to dwa różne procesy o wyjątkowych zaletach i wadach. Wtryskiwanie polega na wstrzyknięciu rozproszonego materiału do formy pod wysokim ciśnieniem. Zazwyczaj jest to szybsze i bardziej precyzyjne niż kompresyjne formowanie, co czyni go idealnym do produkcji wysokoobjętościowej.
Z drugiej strony, kompresja formowania wykorzystuje materiał podgrzewany, który jest sprężony w podgrzewanej jamie pleśń. Jest on na ogół bardziej opłacalny, zwłaszcza dla dużych, grubych lub złożonych części. Jednakże czas cyklu może być dłuższy, a więcej odpadów materialnych może wystąpić w porównaniu do formowania wtryskowego.
Jakie wyzwania można napotkać podczas procesu formowania?
Istnieje kilka wyzwań, z którymi możesz stawić czoła z formowaniem kompresyjnym. Mogą one obejmować nierówną dystrybucję materiałów, formację pustki i nieodpowiednią formę uzdatniania. Aby przezwyciężyć te wyzwania, należy zoptymalizować parametry procesu, takie jak projektowanie form, temperatura, ciśnienie i czas cyklu. Ponadto, wybór odpowiednich materiałów i zapewnienie odpowiedniego podgrzewania może pomóc zmniejszyć problemy i poprawić ogólną jakość formowanych części.







