
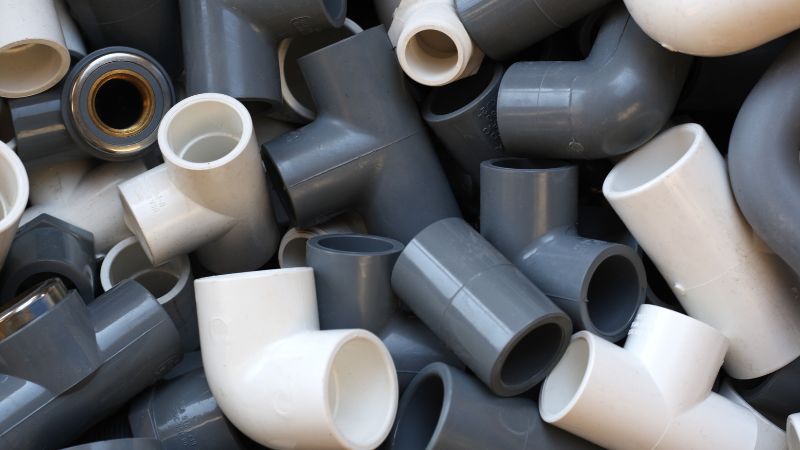
ポリ塩化ビニル(PVC)の射出成形は、これらの要件を非常に高い精度で満たす、汎用性と信頼性に優れた製造プロセスです。
自動車部品、消費財、医療機器、建材のいずれを製造する場合でも、PVC射出成形はコスト効率、耐久性、設計の柔軟性において比類のない利点をもたらします。
PVC射出成形とは?
PVC射出成形では、一般的な合成プラスチックポリマーであるポリ塩化ビニル(PVC)を使って、丈夫で耐久性のある製品を作ります。このプロセスは、PVCの耐薬品性と汎用性を活かせるため、製造において重要な役割を果たします。
PVCはポリ塩化ビニルの略称で、広く使われている熱可塑性樹脂です。耐久性と柔軟性を兼ね備えているため、広く利用されています。プラスチックの射出成形プロセスでは、PVCを加熱して液状にし、金型に射出して所定の形状に成形します。
射出成形材料にPVC樹脂を選ぶ理由
PVCの耐薬品性は、化学物質や湿気にさらされる製品に適しています。PVCは水を吸収しにくいため、屋外用途にも便利です。また、難燃性があり、安全性をさらに高めます。
PVC射出成形のもう一つの大きな利点は、コスト効率の高さです。PVCは比較的安価なため、メーカーにとって魅力的な選択肢です。
さらに、PVCは優れた引張強度を備えており、強度が求められる製品の製造に役立ちます。吸湿せずに特性を保てることも利点で、信頼性が重要な環境に最適です。
PVCを選ぶことで、環境に配慮した製品づくりにつながります。PVCはリサイクル可能であり、高精度での高品質な製品の製造を可能にします。この汎用性により、さまざまな業界の多様なニーズに応えられます。
PVC射出成形のプロセス
PVC射出成形は、プラスチック製品を作る一般的な方法です。固形のPVCペレットを液状にし、金型に射出して複雑な形状に成形します。プロセスの流れを見ていきましょう。
加熱・溶融
まず、射出成形機にPVCペレットを投入します。ペレットは通常、212°F~500°Fの所定の溶融温度まで加熱されます。
温度管理は非常に重要です。PVCは過熱すると分解する可能性があるためです。機械のスクリュー機構で圧力をかけながら加熱したPVCを混練し、流動状態にします。これにより、材料が金型内へスムーズに流れ込みます。
成形・冷却
溶融したPVCを高圧で金型に射出します。金型の設計は、最終製品の形状や細部を実現するうえで重要です。抜き勾配などの細部に配慮することで、冷却後の製品を簡単に取り出せます。
PVCを固化させるには、冷却プロセスが欠かせません。適切な冷却時間が重要で、短すぎても長すぎても製品の品質に影響します。金型温度も、PVCの固まり方に影響します。
後処理
冷却後、プラスチック製品を金型から取り出します。求める外観や機能を実現するために、後処理が必要となる場合があります。
PVC製品は、余分な材料を取り除くためにトリミングが必要になることがあります。また、装飾や表面仕上げなどの追加工程が必要な場合もあります。保管中にPVCが湿気を吸収する可能性があるため、梱包や次の加工の前に乾燥が必要となることもあります。こうした工程によって、製品の品質と耐久性を維持できます。
溶融PVCを効果的に射出するには?
PVC射出成形でスムーズかつ効率的な射出を実現するには、射出圧力(背圧)と射出速度(スクリュー回転速度)の両方を正確に制御することが重要です。
この2つのパラメーターを適切に設定することで、溶融PVCが十分に溶融・混練され、金型キャビティに効果的に射出されるため、高品質で均一な成形品が得られます。
背圧とは、射出成形中にスクリュー内を移動する溶融プラスチックに対して加わる抵抗のことです。
PVC射出成形では、50~125 psiの低い背圧を保つことが推奨されます。適切な背圧は溶融PVCが金型内へスムーズに流れるのを助け、推奨範囲内に維持することで、成形プロセス全体の所要時間を短縮できます。
スクリュー回転速度とは、PVCペレットを送り込み、溶融させるためのスクリューの回転速度です。
スクリュー回転速度を上げると、PVCの処理速度が向上し、生産能力が高まるとともにサイクルタイムの短縮につながります。
ただし、問題を防ぐため、スクリュー回転速度と背圧のバランスを慎重に調整する必要があります。
スクリュー回転速度が高すぎると、特に背圧も高い場合、PVC溶融物が過熱するおそれがあります。これは成形品の品質に影響するだけでなく、射出成形機の摩耗も早めます。
また、背圧に対してスクリュー回転速度が不十分だと、金型への充填が不完全になり、ショートショットや肉厚の不均一などの欠陥につながる可能性があります。
最適なバランスを実現するには?
- プロセスの調整:背圧とスクリュー回転速度の設定を定期的に調整・監視することで、材料特性や金型要件の変化に応じながら、最適な範囲を保てます。
- 材料に関する考慮事項:PVCのグレードによって、背圧やスクリュー回転速度の変化への反応は異なります。最良の結果を得るには、使用するPVC配合に合わせてこれらのパラメーターを調整することが重要です。
PVC射出成形の金型設計とカスタマイズ
PVCを使えば、魅力的で複雑な形状を作ることができます。そのためには、綿密な計画が必要です。
たとえば、細部まで再現できる金型を使ったり、質感を加えて外観を高めたりできます。
効果的な金型設計で重要なポイント:
- ゲート設計:適切なゲートの種類(サイドゲート、ピンゲートなど)を選ぶことで、最適な流動を確保し、ウェルドラインを最小限に抑え、材料の無駄を減らせます。
- 冷却システム:効率的な冷却回路の配置は、温度を均一に分布させ、サイクルタイムを短縮し、反りや変形を防ぐうえで欠かせません。
- 金型の材料選定:P20やH13などの高品質な工具鋼を使用することで、金型の寿命が延び、PVC充填材の研磨性に耐えられます。
- 抜き勾配:適切な抜き勾配を設けることで、成形品を取り出しやすくなり、破損や欠陥のリスクを抑えられます。
- ベント:適切に排気することで空気の閉じ込めを防ぎ、安定した充填を実現できます。これは、複雑なPVC部品の成形に欠かせません。
MoldieによるPVC射出成形金型設計のカスタマイズ
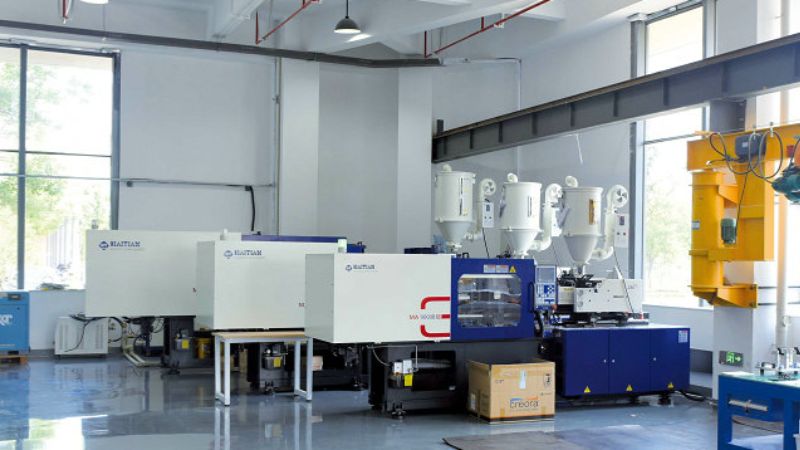
カスタマイズにより、メーカーは製品ごとの要件に合わせて金型を調整でき、機能性と美観を高められます。
Moldieは、数十年にわたる経験を持つ金型メーカーです。Moldieが実現を支援できるカスタマイズの主なポイントは次のとおりです。
- 複雑な形状:高度な金型設計技術により、複雑な製品仕様に対応した、精巧な形状や細部の成形が可能になります。
- 多個取り金型:複数のキャビティを持つ金型を設計することで生産効率と生産量が向上し、製品1個あたりのコストを削減できます。
- 機能の一体化:オーバーモールド、インサート成形、リビングヒンジなどの機能を金型設計に組み込むことで、製造工程を効率化し、製品の機能性を高められます。
- モジュール式金型システム:交換可能な金型部品を使用すれば、大幅な稼働停止を伴わずに、設計変更や複数の製品バリエーションの生産にすばやく対応できます
- ホットランナーとコールドランナー:生産ニーズに応じてランナーシステムをカスタマイズすることで、材料の流れを最適化し、廃棄を抑え、サイクルタイムを短縮できます。
射出成形をご検討中の方は、お気軽にお問い合わせください。
Moldieの金型カスタマイズにおける先進技術
Moldieは、最先端技術を活用してPVC射出成形金型のカスタマイズにおける精度と効率を高めています。
- コンピューター支援設計(CAD)およびコンピューター支援製造(CAM):これらのツールにより、精密な金型設計、射出工程のシミュレーション、迅速な試作が可能になり、カスタム金型が正確な仕様を満たすことを保証できます。
- 有限要素解析(FEA):FEAは、さまざまな条件下での金型の挙動予測に役立ち、設計パラメーターを最適化して欠陥を防ぎ、性能を高められます。
積層造形:金型試作に3Dプリント技術を取り入れることで、設計の反復を加速し、カスタムソリューションの市場投入までの時間を短縮できます。
MoldieによるPVC射出成形金型の専門設計のメリット
専門的な金型設計とカスタマイズへの投資には、数多くのメリットがあります。
- 製品品質の向上:精密な金型設計により、寸法のばらつきを抑え、優れた表面仕上げを実現し、PVC部品が厳しい品質基準を満たせます。
- 業務効率の向上:金型を最適化することでサイクルタイムと材料使用量を削減し、生産率の向上とコスト削減につながります。
- 適応性:カスタム金型は、新しい設計や製品のバリエーションに合わせて迅速に変更でき、市場ニーズの変化にも柔軟に対応できます。
- 耐久性と信頼性:適切に設計された金型は大量生産の過酷な条件にも耐え、メンテナンスの必要性や稼働停止時間を抑えます。
PVC金型の業界別用途
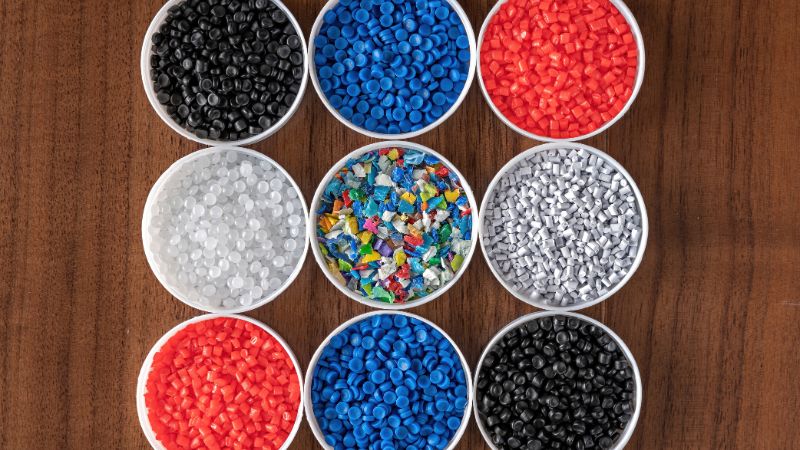
PVC射出成形は、さまざまな業界で幅広く利用されています。建設分野では、耐久性と耐湿性に優れるPVCが、パイプや継手の製造によく使われています。そのため、配管用途に最適です。
自動車業界では、PVCはドアパネルやダッシュボードの製造に使われています。強度と耐衝撃性に優れ、部品の長寿命化に役立ちます。
医療機器にも、PVCの優れた耐薬品性と滅菌のしやすさが活かされ、チューブや使い捨て手袋などに適しています。また、おもちゃや包装材などの消費財にも、毒性がないことからPVCがよく使われています。
よくある質問
PVC射出成形を行う際に考慮すべきことは何ですか?
射出成形工程でPVC材料が分解すると、有害ガスが発生することがあります。これらのガスは安全上のリスクとなるおそれがあり、専用の換気システムが必要です。脆さを抑えて強度を高めるために添加剤を使用できますが、時間の経過とともに分解速度が上がる可能性もあります。
成形でPVCの代替となる材料は何ですか?
射出成形には、さまざまなプラスチックを使用できます。 ポリエチレン(PE)は、柔軟性とリサイクル性に優れており、環境への配慮が重視される用途で魅力的な選択肢となります。
ポリプロピレン(PP)は耐久性に優れ、自動車や消費財によく使われています。より高い耐衝撃性が必要な場合は、ポリカーボネート(PC)やアクリロニトリル・ブタジエン・スチレン(ABS)も検討できます。
PVC射出成形に最適な温度設定は何度ですか?
PVC射出成形の温度は通常、212°F~500°Fの範囲です。PVCを適切に溶融させ、劣化を防ぐため、設定を監視し、調整することが重要です。
PVC射出成形用の各グレードはどのように区別できますか?
PVCのグレードは、剛性や柔軟性によって異なります。硬質PVCはパイプや形材に、軟質PVCはケーブルやホースに使われます。適切なグレードを選ぶには、材料仕様と用途を確認してください。
信頼できるPVC射出成形メーカーはどこで探せますか?
業界ディレクトリを確認すると、信頼できるメーカーを見つけられます。Moldieのように、良い評価と確かな品質実績を持つ企業を探しましょう。
PVC射出成形の一般的な費用はいくらですか?
PVC射出成形の費用は、複雑さに応じた金型の製作から始まります。生産量は部品1個あたりのコストに大きく影響します。大量注文では費用を分散できるため、単価を抑えられます。具体的な要件に応じた見積もりについては、Moldieにご相談ください。
PVC射出成形でよく起こる問題は何ですか?
よくある問題には、反り、ヒケ、ショートショットがあります。これらの欠陥は、成形品の強度や外観に影響することがあります。設備を定期的に保守し、成形条件を正確に管理することで、こうした問題を最小限に抑えられます。
品質の高い結果を得るためのPVC射出成形のコツはありますか?
高品質な結果を得るには、金型設計の精度を高め、機械の設定を最適化しましょう。成形設備を適切にメンテナンスし、生産中に品質チェックを継続的に行うことで、不良を早期に発見できます。







