
圧縮成形は、プラスチックや複合材料で作られた製品の製造によく用いられる工法です。通常、ペレット状または粒状の原材料を予熱した金型キャビティに入れます。材料を投入したら金型を大きな力で閉じ、キャビティの形状に沿うまで圧縮します。この工程により、複雑な形状の部品を大量かつ低コストで生産できます。こうした部品は、ほかの方法では製造が難しかったり、コストがかかったりする場合があります。
圧縮成形は数十年にわたり、玩具やプラスチックボトルから電気部品まで、さまざまな製品の製造に多くの業界で利用されてきました。幅広く普及している一方で、その仕組みやメリットについて詳しく知らない人も少なくありません。このガイドでは、圧縮成形の工程をわかりやすく紹介し、メーカーにもたらす主なメリットを解説します。原材料の加熱・投入から、冷却、完成部品の取り出しまで、基本的な手順を見ていきましょう。また、高速で生産しながら、厳しい公差、複雑な形状、滑らかな表面仕上げを実現できる点についても説明します。読み終えるころには、この重要な製造技術への理解が深まるはずです。
圧縮成形の基礎知識
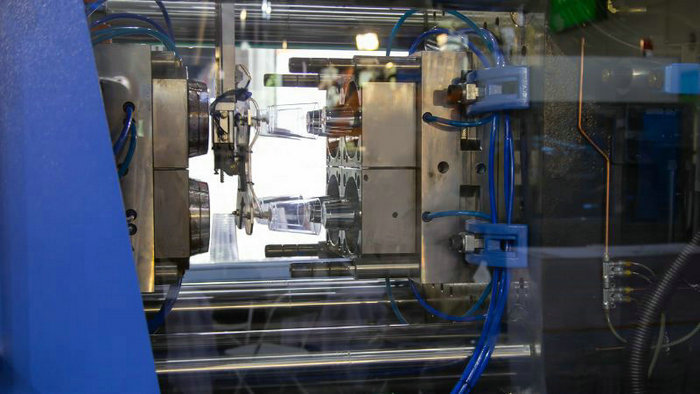
圧縮成形の歴史
圧縮成形は1900年代初頭から、熱硬化性樹脂、熱可塑性樹脂、エラストマー、天然ゴムを使ったさまざまな製品の製造に用いられてきた、信頼性の高い工法です。シンプルで効率的なことから、数多くの業界で採用されています。その起源は、初期のプラスチック素材であるベークライトの製造にさかのぼります。
圧縮成形と射出成形の比較
圧縮成形と射出成形を比較すると、いくつかの重要な違いがわかります。それぞれの特徴を理解できるよう、2つの工法を簡単にご紹介します。
- 圧縮成形:
- 工程:未加硫ゴムまたは軟化させたプラスチック材料を、開いた状態の加熱金型キャビティに入れます。次に金型を閉じて圧力を加え、材料を均一に広げながら、目的の形状に成形します。
- コスト効率:圧縮成形は、大型で形状の単純なゴム部品の製造において、射出成形よりも部品あたりのコストを抑えられることが多く、費用対効果に優れています。
- 表面品質:圧縮成形の大きな利点は、多様な製品を高い精度と品質で製造できる柔軟性です。表面品質と寸法精度に優れているため、大量生産する耐熱部品に特に適しています。
- 射出成形:
- 工程:溶融したプラスチックまたはゴム材料を高圧で金型キャビティに射出し、キャビティ内を満たして目的の形状に成形します。
- コスト効率:射出成形は圧縮成形よりも初期の設備費用が高くなる場合がありますが、複雑な部品を大量にすばやく生産できます。
- 表面品質:射出成形も優れた表面品質と寸法精度を実現しますが、一般に圧縮成形よりも複雑な設計や厳しい公差に対応できます。
圧縮成形と射出成形の違いを、以下の表にまとめました。
| 圧縮成形 | 射出成形 | |
| 工程 | 加熱した金型キャビティ | 高圧の金型キャビティ |
| コスト効率 | 大型で形状の単純な部品に適し、より低コスト | 複雑な部品の大量生産に経済的 |
| 表面品質 | 良好 | 良好 |
| 複雑さ | 比較的単純な部品に適している | 複雑な部品に適している |
圧縮成形の工程
このセクションでは、予熱、成形、冷却の3つの主な段階からなる圧縮成形の工程を解説します。圧力と熱を加えるこの工法は、さまざまなプラスチック部品や複合材料部品の製造に広く用いられています。
予熱段階
予熱段階では、熱硬化性ポリマーや熱可塑性コンパウンドなど、あらかじめ計量して予熱した材料を用意します。材料(チャージ)を目的の温度まで加熱し、均一で成形可能な状態にします。適切な予熱は、成形サイクルの短縮に役立ち、成形段階で材料を金型内に均等に行き渡らせるために重要です。
- 圧力:通常、この段階では低〜中程度の圧力を加えます。
- 熱:材料を必要な温度まで加熱します。
- 温度:材料の温度を注意深く監視します。
成形段階
材料の予熱が完了したら、金型キャビティに投入します。金型は上型と下型で構成され、通常、最終製品の形状に合わせた形状になっています。成形段階では、次の作業を行います。
- 予熱した材料を開いた金型キャビティに入れる
- 上型またはプラグで金型を閉じる
- 材料が金型のすみずみまで接触するよう、十分な圧力を加える
- 材料が硬化するまで熱と圧力を保つ
予熱時と同様に、成形段階を通じて温度、圧力、硬化時間を監視・管理することが重要です。これにより、最終製品に求められる特性と寸法を確実に実現できます。
冷却段階
最後に、材料の成形と硬化が完了したら、冷却段階に移ります。適切な圧力を保ちながら、金型の温度を徐々に下げます。この工程が重要な理由は次のとおりです。
- 冷却中の部品の変形や反りを防ぐ
- 目的の寸法安定性と強度を実現しやすくする
- 金型から部品を取り出しやすくする
部品が十分に冷えて最終形状になったら、金型から慎重に取り出します。成形された部品は、金型キャビティの寸法に一致し、表面も高品質に仕上がっているはずです。
圧縮成形では、予熱、成形、冷却の各段階が、理想的な部品を作るうえで重要な役割を果たします。温度、圧力、硬化時間などを注意深く管理すれば、圧縮成形プロジェクトで優れた結果を得られます。
金型と設備
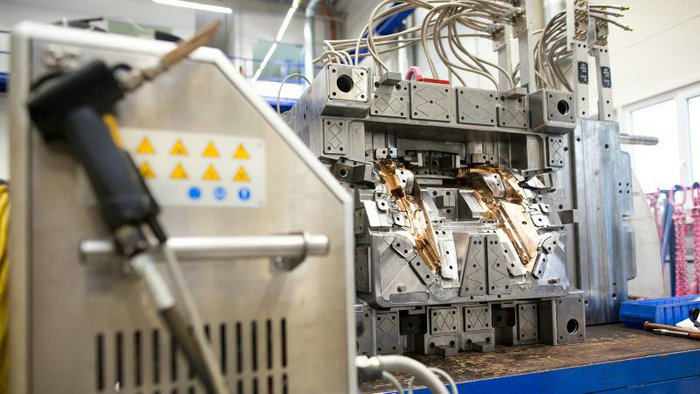
圧縮成形では、金型が目的の部品の形状を作るうえで重要な役割を果たします。金型は通常、鋼などの金属でできており、最終製品の形状に合わせて設計された金型キャビティを備えています。
金型製作はこの工程に欠かせない要素で、成形部品の品質と精度を左右します。高品質な金型を使えば、長期間にわたって金型を使用でき、安定した結果が得られます。Tooling Tech Groupのように、Chevrolet Corvetteのボディパネルなど、特定の用途向けの金型を専門に提供するメーカーもあります。
ほとんどの圧縮成形用金型は、材料の流動性を高め、硬化を最適化するために加熱されます。特に熱硬化性樹脂を使用する場合に効果的です。熱によってプラスチック材料が軟化し、金型のキャビティに充填されやすくなるため、生産時間の短縮にもつながります。
成形部品を作るには、設備、たとえば油圧プレスが必要です。プレスは加熱されたプラテンに大きな圧力をかけ、そこから金型と成形材料に均等に力を伝えます。必要な圧力、つまり型締めトン数は、材料の種類や部品のサイズなどによって異なります。
圧縮成形で一般的に使用される基本的な成形機と設備部品を以下にご紹介します。
- 加熱プラテン:金型を均一に加熱し、材料の流動性を高めます。
- 油圧プレス:金型に圧力をかけ、材料の適切な分布と部品の品質を確保します。
- 金型:最終製品の形状に合わせて特注設計されたキャビティです。
- 金型部品:エジェクタピンなど、金型の使用とメンテナンスを支える精密部品です。
圧縮成形に使用される材料
圧縮成形では、高品質な製品を作るために幅広い材料が使用されます。選択肢を把握しておくと、プロジェクトに最適な材料を選びやすくなります。圧縮成形でよく使われる材料を見ていきましょう。
圧縮成形で使用される主な材料は、熱硬化性樹脂と熱可塑性樹脂の2種類です。熱硬化性樹脂にはエポキシ、フェノール、メラミン、尿素、ウレタン樹脂があり、熱可塑性樹脂にはHDPE、PEEK、ポリフェニレンサルファイド(PPS)などがあります。
天然ゴムなどのエラストマーも圧縮成形に適しており、最終製品に柔軟性と弾力性をもたらします。これらの材料は、幅広い業界や用途で活用できます。
圧縮成形で使用される代表的な複合材料には、次のようなものがあります。
- バルクモールディングコンパウンド(BMC):樹脂、顔料、充填材を混合した材料で、優れた電気絶縁性と断熱性を備えています。
- シートモールディングコンパウンド(SMC):樹脂、繊維強化材、充填材で構成され、高い強度と軽量性を実現します。
- ポリエステル:優れた機械特性と耐薬品性を備え、不飽和ポリエステル樹脂(UPR)やビニルエステル樹脂(VER)など、さまざまな形態で使用できます。
このほか、アルミニウムなどの材料を使って、金属と複合材料の利点を組み合わせた積層構造を作ることもできます。
圧縮成形で作られる製品
圧縮成形は汎用性の高い製造工程で、自動車の大型部品からさまざまな業界で使われる小型で複雑な部品まで、幅広い製品を作ることができます。この方法で作れる一般的な部品や用途を見ていきましょう。
自動車業界では、圧縮成形はさまざまな複合部品やプラスチック部品の製造によく使われます。バンパーやエンジンカバー、構造部品などがその例で、軽量化、コスト効率、設計の柔軟性といった利点があります。特に、1回の工程で大型で複雑な部品を作れるため、追加の組み立て工程を減らせる点が大きなメリットです。
航空業界でも、航空機用の複合部品の製造にこの工程が活用されています。こうした部品の多くには、高い強度、耐熱性、寸法精度が求められますが、圧縮成形ならこれらの特性を効果的に実現できます。
調理器具の製造にも圧縮成形は適しており、ボウル、皿、調理器具などの必需品を作れます。これらの製品に求められる耐熱性と耐久性も、この方法で容易に実現できます。圧縮成形でよく作られる製品を簡単にご紹介します。
- 自動車部品:バンパー、エンジンカバー、構造部品
- 航空機部品:機内内装部品、構造部材
- 調理器具:ボウル、皿、調理器具
そのほかにも、圧縮成形は玩具やボトル、家庭用品など、さまざまな消費者向け製品の製造に活用できます。大規模生産にも小規模生産にも適しているため、規模の異なるさまざまな企業にとって理想的な方法です。
圧縮成形のメリットとデメリット
製造ニーズに圧縮成形を採用する際は、そのメリットとデメリットを比較検討することが重要です。
圧縮成形のメリットは、次のとおりです。
- 材料ロスが少ない:あらかじめ計量した材料を使用するため、製造中に発生する廃材を最小限に抑えられます。
- 後加工が少ない:圧縮成形で作られた部品は、仕上げがほとんど、またはまったく必要ないことが多く、時間と労力を節約できます。
- 大量生産に適している:複数回の成形サイクルに耐える金型を使用するため、大量生産に適した方法です。
- 品質と強度:成形圧力を管理できるため、強度と寸法安定性に優れた部品を製造できます。
一方、圧縮成形には次のようなデメリットもあります。
- 人件費が高い:射出成形のような半自動化工程と比べて多くの人手が必要となり、人件費が増える可能性があります。
- 材料の選択肢が限られる:この工程で使用できるのは一部の熱硬化性プラスチックに限られるため、材料の選択肢が狭まることがあります。
- 成形後のコスト:製品の仕上げやトリミングが必要な場合、成形後に追加費用が発生する可能性があります。
- 複雑な形状には不向き:圧縮成形は細部の多い複雑な設計の部品には適さず、バリなどの問題が生じることがあります。
詳しい分析
圧縮成形で最適な生産を実現するには、いくつかの要素を検討する必要があります。重要なポイントのひとつは、適切な成形材料を選ぶことです。代表的な材料には、シートモールディングコンパウンド(SMC)やバルクモールディングコンパウンド(BMC)があります。これらは一般に、ガラス繊維、熱硬化性樹脂、各種添加剤で構成されています。
工程では、シート、ペレット、プリフォームなどの形態の原材料を金属製の金型に入れます。金型を加熱し、トン数プレスで正確な圧力を加えると、材料が溶融してキャビティに充填されます。リブやアンダーカットなど、目的の寸法や形状を実現するには、金型を正確に設計することが重要です。
圧縮成形の工程で検討すべき要素は次のとおりです。
- 金型設計:大量生産では、適切な金型設計が欠かせません。金型は、インサート成形やトランスファー成形などの自動化工程や複雑な形状に対応できる必要があります。
- 材料の取り扱い:成形材料の取り扱い方法の選択は、工程に大きな影響を及ぼします。一般に、SMCマトリックスを含むシートは、BMCペレットよりも取り扱いやすく、自動化にも適しています。
- バリの抑制:バリとは、成形時に発生する余分な材料のことです。適切な金型設計と型締めトン数によって、バリを減らし、成形後の機械加工を最小限に抑えられます。
- エジェクターシステム:適切に設計されたエジェクターシステムにより、成形品を金型からスムーズに取り出せます。
よくある質問
圧縮成形では、どのような材料がよく使われますか?
圧縮成形では、主に熱硬化性樹脂が使われます。一般的な熱硬化性材料には、フェノール樹脂、エポキシ樹脂、メラミン樹脂、尿素ホルムアルデヒド樹脂、シリコーン樹脂などがあります。一方、ポリエチレンやポリプロピレンなど、一部の熱可塑性樹脂もこの方法で成形できます。
熱可塑性樹脂の圧縮成形はどのように行いますか?
熱可塑性樹脂の圧縮成形では、予熱した材料を加熱された金型キャビティに入れます。金型を閉じて圧力を加え、材料を所定の形状にします。熱と圧力を保つと、樹脂が軟化してキャビティの形に沿い、冷却後に硬化して最終形状を保ちます。
圧縮成形の主な用途は何ですか?
圧縮成形は、さまざまな業界や用途で利用されています。シール、ガスケット、自動車部品、電子機器の筐体、キッチン用品など、大型・厚肉・複雑形状の部品の製造によく使われます。また、小型部品にも適しており、電気部品や航空宇宙部品の製造にも活用できます。
複合材料には圧縮成形をどのように適用しますか?
複合材料では、炭素繊維やガラス繊維などの繊維と熱硬化性樹脂を組み合わせて使用します。シート状またはプリプレグ状であることが多い予熱済みの複合材料を、金型キャビティに入れます。高圧・高温下で材料が金型の形状に沿い、樹脂が硬化することで、所定の形状を持つ高強度かつ軽量な部品が得られます。
圧縮成形と射出成形の違いは何ですか?
圧縮成形と射出成形は、それぞれ異なる長所と短所を持つ成形方法です。射出成形では、溶融した材料を高圧で金型に射出します。一般に圧縮成形より高速で精度が高いため、大量生産に適しています。ただし、金型費用が高くなることがよくあります。
一方、圧縮成形では、予熱した材料を加熱された金型キャビティ内で圧縮します。特に大型・厚肉・複雑形状の部品では、一般にコスト効率に優れています。ただし、射出成形と比べてサイクルタイムが長くなる場合があり、材料の無駄も多くなる可能性があります。
圧縮成形では、どのような課題が生じる可能性がありますか?
圧縮成形では、材料の不均一な分布、ボイドの発生、硬化不足などの課題が生じることがあります。こうした課題を克服するには、金型設計、温度、圧力、サイクルタイムなどの工程条件を最適化することが重要です。また、適切な材料を選び、十分に予熱することで、問題を減らし、成形品全体の品質を高められます。







