
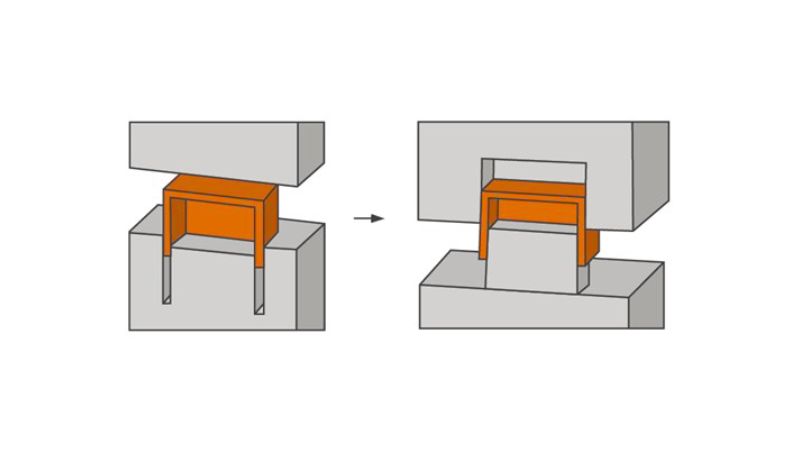
Թեքության անկյունները կաղապարի նախագծման կարևոր կողմ են, որոնք ազդում են ներարկմամբ ձուլված դետալների թե՛ որակի, թե՛ արտադրելիության վրա։ Ուղղահայաց մակերևույթներին համապատասխան թեքություն տալով՝ ապահովում եք, որ դետալները հեշտությամբ և առանց վնասվելու դուրս գան կաղապարից։
Ի՞նչ են թեքության անկյունները։
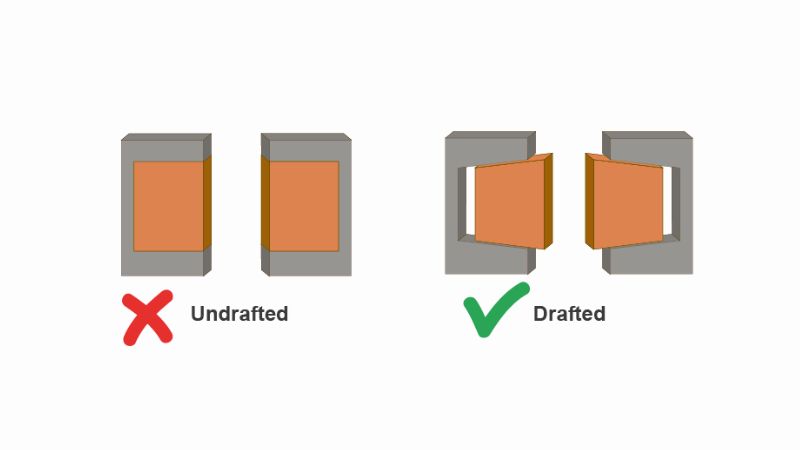
Թեքության անկյունները պարզապես թեքություններն են, որոնք տրվում են ներարկմամբ ձուլվող դետալների կողային մակերևույթներին։ Իդեալական դեպքում դետալի նախագծման ցանկացած ուղղահայաց մակերևույթ պետք է թեքություն ունենա՝ կաղապարից ավելի հեշտ հանելու համար։
Ինչո՞ւ են թեքության անկյունները կարևոր ներարկմամբ ձուլման մեջ։
Թեքության անկյունները կարևոր են ներարկմամբ ձուլման գործընթացի համար։ Ահա մի քանի կոնկրետ պատճառ․
- Դետալի հեշտ դուրսբերում․ թեքությունն օգնում է դետալը սահուն դուրս մղել կաղապարից։
- Մակերևույթի որակ․ բավարար թեքության բացակայության դեպքում դետալների վրա կարող են քերծվածքներ կամ վնասվածքներ առաջանալ։
- Կաղապարի երկարակեցություն․ ճիշտ թեքության անկյունները նվազեցնում են հենց կաղապարի մաշվածությունը՝ երկարացնելով դրա ծառայության ժամկետը։
Թեքության անկյան նվազագույն պահանջները տարբերվում են՝ կախված դետալի բարդությունից և նյութից, սակայն նույնիսկ 1 աստիճանի անկյունը կարող է զգալի տարբերություն ստեղծել։
Օպտիմալ թեքության անկյունները որոշվում են դետալի և կաղապարի նախագծման փուլերում և կախված են արտադրվող դետալի ցանկալի հարդարումից ու մանրամասներից։
Թեքության անկյունների ընտրության բազմաթիվ նկատառումներ
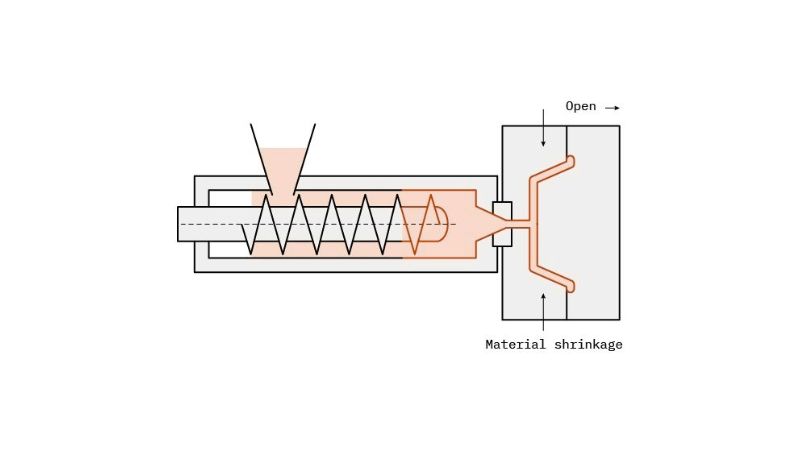
Ներարկմամբ ձուլման համար դետալներ նախագծելիս նյութի հատկությունները վճռորոշ դեր ունեն հաջող դուրսբերման համար անհրաժեշտ թեքության համապատասխան անկյունները որոշելու հարցում։
Նյութի ընտրությունը զգալիորեն ազդում է ձուլման գործընթացում հոսքի և սառեցման հատկությունների վրա։ Օրինակ՝ ջերմապլաստները լայնորեն նախընտրելի են իրենց բազմակողմանիության շնորհիվ, սակայն յուրաքանչյուր նյութ ունի եզակի բնութագրեր, որոնք պետք է ուշադիր գնահատել։
Ավելի փափուկ նյութերի համար սովորաբար պահանջվում են ավելի փոքր՝ մոտ 1-ից 2 աստիճան թեքության անկյուններ, իսկ ավելի կոշտ նյութերի համար՝ ավելի մեծ, հաճախ 3 աստիճան կամ ավելի, որպեսզի կաղապարից դուրսբերումը հեշտանա՝ առանց դետալը վնասելու։
Բացի այդ, նյութերի կծկման արագությունները պետք է հաշվի առնել, քանի որ դրանք որոշում են, թե որքան է դետալը կծկվում սառեցման ընթացքում։ Կծկման բարձր արագությունների դեպքում սովորաբար պահանջվում են ավելի մեծ թեքության անկյուններ՝ դուրսբերման խնդիրներից խուսափելու համար, մինչդեռ կծկման ավելի ցածր արագությունները կարող են թույլ տալ կիրառել ավելի փոքր անկյուններ։
Լավագույն արդյունքների համար խորհուրդ է տրվում մինչև 2 inches խորությամբ դետալների համար կիրառել 1.5-ից 2 աստիճան թեքության անկյուն, իսկ ավելի խոր կամ բարդ երկրաչափական ձևերի դեպքում կարող են պահանջվել նույնիսկ ավելի մեծ անկյուններ։
Բացի այդ, դետալի մակերևույթի հարդարումը կարող է զգալիորեն ազդել թե՛ գեղագիտական տեսքի, թե՛ գործառույթի վրա։ Օրինակ՝ հյուսվածքային մակերևույթների դեպքում պահանջվում են դրանց խորությանը համապատասխան թեքության անկյուններ․ ավելի թեթև հյուսվածքները կարող են օգտագործվել նվազագույն՝ 1-ից 1.5 աստիճան անկյուններով, մինչդեռ ավելի խորը հյուսվածքները կարող են պահանջել 3 աստիճան կամ ավելի մեծ անկյուններ՝ սահուն դուրսբերումն ապահովելու համար։
Գեղագիտական պահանջները գործառնական արդյունավետության հետ հավասարակշռելը կարևոր է․ փայլուն, հարթ մակերևույթի համար կարող է պահանջվել ընդամենը 0.5 աստիճանի թեքության անկյուն, սակայն չափազանց փոքր թեքությունը կարող է խոչընդոտել դետալի դուրսբերմանը և վնասել դրա ամբողջականությունը։
Թեքության պահանջները տարբեր նյութերի համար
| Նյութ | Նվազագույն թեքություն | Առաջարկվող թեքություն |
|---|---|---|
| Նեյլոն | 0° | 1° |
| Պոլիէթիլեն (PE) | 0.5° | 1.5° |
| Պոլինեզիական Հելոուին | 0.5° | 1.5° |
| Պոլիպրոպիլեն (PP) | 1° | 2° |
| Պոլիկարբոնատ (PC) | 1.5° | 2° |
| Ակրիլոնիտրիլ-բուտադիեն-ստիրոլ (ABS) | 1° | 2° |
| Պոլիստիրոլ (PS) | 1° | 2° |
| Մարմնամարզիկները (ՊԻՏՈՍ) | 0.5° | 1.5° |
| Էյնշտեյնը Վենետիկ | 0.5° | 1.5° |
| Բարձր Դերբեական քաղաքակրթություն (Պոմպեռնիկ) | 1° | 2° |
Թեքությունը և դետալի առանձնահատկությունները
Ներարկմամբ ձուլված դետալների դեպքում անհրաժեշտ է հաշվի առնել թեքության անկյունները ոչ միայն պատերի, այլև բոլոր ուղղահայաց տարրերի, օրինակ՝ կողերի և ելուստների համար։ Պահանջվող թեքության անկյունը կախված է այդ տարրերի խորությունից և նվազագույն հաստությունից։ Ստորև բերված աղյուսակում ներկայացված են տարբեր խորությամբ տարրերի նվազագույն հաստություններն ու դրանց համապատասխան թեքության անկյունները։
| Անսպասելի վախ | Նվազագույն հաստություն / թեքության անկյուններ |
|---|---|
| 0.25-ը: | 0.040 in. / 0.5° |
| 0,5: | 0.040 in. / 1°
0.060 in. / 0.5° |
| 0,75: | 0.040 in. / 2°
0.060 in. / 1° 0.080 in. / 0.5° |
| 1. | 0.060 in. / 2°
0.080 in. / 1° 0.100 in. / 0.5° |
| 1.5-ը: | 0.080 in. / 2°
0.100 in. / 1° |
| 2 in. | 0.100 in. / 2° |
| 2.5: | 0.100 in. / 2.5° |
| 3 — րդ դասարանում ։ | 0.120 in. / 3° |
| 4 in. | 0.140 in. / 3° |
| 5 — ում ։ | 0.160 in. / 3.5° |
- Կողերը սովորաբար պահանջում են առնվազն 1° թեքության անկյուն՝ կաղապարից հեշտությամբ հանելու համար։
- Եթե ելուստների խորությունը գերազանցում է 1 in.-ը, դրանց համար պետք է նախատեսել առնվազն 2° թեքության անկյուն՝ ձուլումը հեշտացնելու համար։
- Գլխավոր Առողջապահության համաշխարհային կազմակերպությունը ։
Moldie-ում մենք հաճախ նախատիպեր ենք ստեղծում համակարգչային նախագծման (CAD) ծրագրերով։ Սա թույլ է տալիս պատկերացնել, թե ինչպես կգործեն թեքության անկյունները գործնականում։ Կարող ենք նաև մոդելավորումներ անցկացնել՝ գնահատելու դուրսբերման գործընթացը և արտադրության մեկնարկից առաջ հայտնաբերելու հնարավոր խնդիրները։
Արտադրական թիմերի հետ համագործակցությունը կարևոր է՝ համոզվելու համար, որ նախագծված թեքության անկյունները համապատասխանում են մեր ձուլման սարքավորումների հնարավորություններին։ Մենք հաշվի ենք առնում այնպիսի գործոններ, ինչպիսիք են կաղապարի կառուցվածքը, հովացման համակարգերը և կիրառվող ներարկմամբ ձուլման գործընթացի տեսակը։
Մանրակրկիտ գնահատումից և փորձարկումից հետո անհրաժեշտության դեպքում ճշգրտում ենք թեքության անկյունները և վերջնական տեսքի բերում նախագիծը։ Եթե հարցեր ունեք կամ օգնության կարիք ունեք ներարկմամբ ձուլման ձեր նախագծերի հարցում, մեր թիմը պատրաստ է օգնել։







