
Ներարկման ձուլումը արտադրական գործընթաց է, որի ընթացքում հալված նյութը ներարկվում է կաղապարի մեջ՝ պլաստիկ դետալներ արտադրելու համար։ Այս գործընթացի կարևոր բաղադրիչներից մեկը պլաստիկ լցման անցուղին է, որը կարևոր դեր ունի պլաստիկ դետալների հաջող արտադրության մեջ։ Լցման անցուղին, որը հաճախ պատրաստվում է պոլիստիրոլից կամ պոլիվինիլքլորիդից, ծառայում է որպես ուղի, որով հեղուկ նյութը մտնում է կաղապար և շարժվում դեպի դետալի խոռոչները, որտեղ պնդանում է։
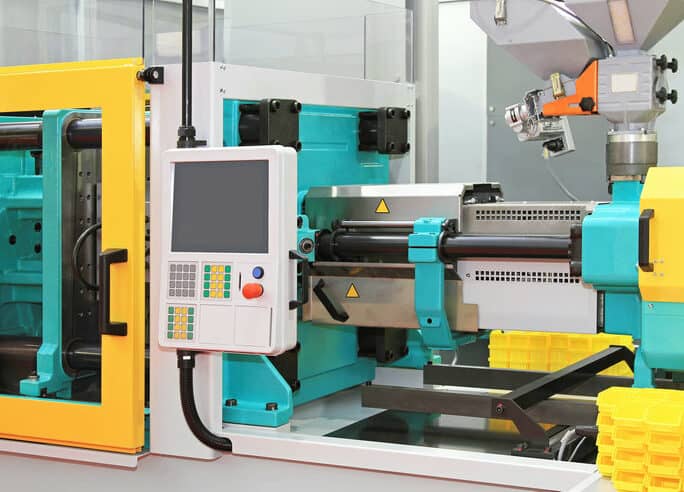
Ձուլված դետալների արդյունավետ նախագծման և արտադրության համար կարևոր է հասկանալ պլաստիկ լցման անցուղու գործառույթը։ Լցման անցուղին սովորաբար միացված է հոսքուղիների և մուտքային անցքերի ցանցին, որոնք ուղղորդում ու կառավարում են հալված նյութի հոսքը դեպի կաղապարի խոռոչներ։ Լցման անցուղին դետալի ամենահաստ հատվածում տեղադրելը կարող է ապահովել խոռոչի օպտիմալ լցում՝ նվազեցնելով այնպիսի թերությունների վտանգը, ինչպիսիք են դատարկությունները, նստվածքային հետքերը և ծռվածությունը։
Հիմնական եզրահանգումներ
- Պլաստիկ լցման անցուղին կարևոր է ներարկման ձուլման գործընթացում հալված նյութը դեպի կաղապար ուղղորդելու համար։
- Լցման անցուղին միանում է հոսքուղիներին և մուտքային անցքերին՝ նյութի հոսքը կառավարելու և դետալի որակը օպտիմալացնելու համար։
- Լցման անցուղին ձուլվող արտադրանքի ամենահաստ հատվածում տեղադրելը նվազեցնում է թերությունները և բարձրացնում արդյունավետությունը։
Լցման անցուղու դերն ու նշանակությունը
Ներարկման ձուլման ժամանակ լցման անցուղին կարևոր դեր ունի հալված պլաստիկը դեպի կաղապարի խոռոչ ուղղորդելու գործում։ Այն ուղի է, որը միացնում է ներարկման մեքենայի ծայրափողակը կաղապարի խոռոչին։ Լցման անցուղին ապահովում է հալված պլաստիկի արդյունավետ հոսքը՝ նվազագույնի հասցնելով թերությունները և ապահովելով վերջնական արտադրանքի հետևողական որակը։
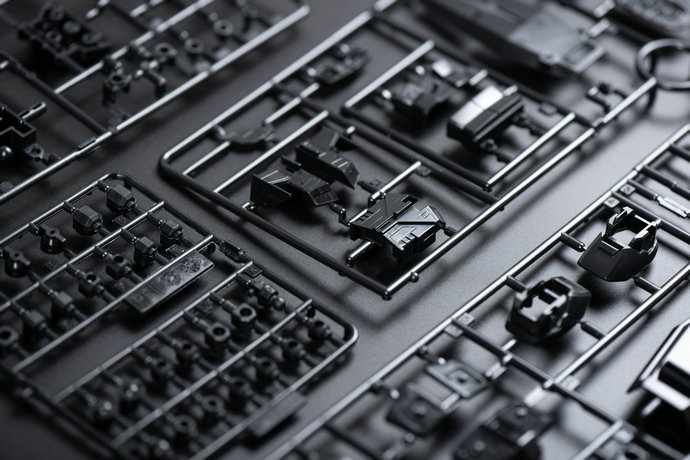
Լցման անցուղին աշխատում է այլ բաղադրիչների, օրինակ՝ հոսքուղիների և մուտքային անցքերի հետ։ Հոսքուղին բաշխման համակարգ է, որը հալված պլաստիկը լցման անցուղուց ուղղորդում է դեպի կաղապարի յուրաքանչյուր խոռոչ։ Սա ապահովում է պլաստիկի հետևողական և վերահսկվող հոսքը դեպի բոլոր հատվածներ՝ նպաստելով ճիշտ լցմանը և ձևավորմանը։
Լցման անցուղու տրամագիծը որոշելիս կարևոր է հաշվի առնել ձուլվող դետալի չափն ու հաստությունը։ Տրամագիծը պետք է բավարար մեծ լինի հալված պլաստիկի հոսքը ապահովելու համար, բայց ոչ այնքան մեծ, որ առաջացնի չափազանց մեծ ճնշում և թերություններ։ Սովորաբար այն նախագծվում է կոնաձև՝ դեպի ծայրը աստիճանաբար նեղանալով, որպեսզի նվազեցվի օգտագործվող նյութի քանակը և ապահովվի ավելի սահուն հոսք։
Լցման անցուղու թփը ևս մեկ կարևոր բաղադրիչ է։ Այն նախատեսված է լցման անցուղին ամրացնելու և կաղապարի հետ ճիշտ համընկնումն ապահովելու համար։ Սովորաբար այն ամրացվում է երկու պտուտակով՝ ներարկման բարձր ճնշման հետևանքով անջատումը կանխելու նպատակով։ Բացի այդ, լցման անցուղու թփն օգնում է ապահովել հալված պլաստիկի ճշգրիտ և հետևողական ներարկումը կաղապարի մեջ։
Ներարկման ձուլման գործընթացը և լցման անցուղին
Ներարկման ձուլմամբ պլաստիկ դետալներ արտադրելիս հալված պլաստիկը հոսում է լցման անցուղով՝ ալիքով կամ ուղով, որը միացնում է ներարկման հանգույցը կաղապարի խոռոչին։ Այն հալված նյութի՝ կաղապարի խոռոչներ մտնելու հիմնական մուտքն է։
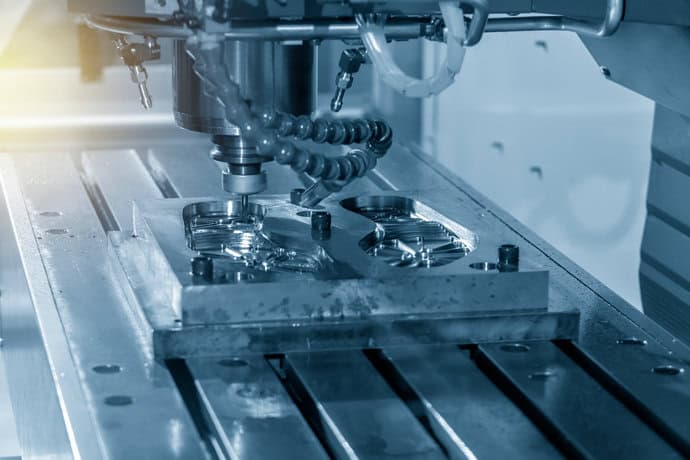
Գործընթացի ընթացքում ներարկման հանգույցը տաքացնում է պլաստիկ նյութը մինչև հալվելը։ Այնուհետև նյութը լցման անցուղով մղվում է դեպի կաղապարի խոռոչները։ Երբ նյութը սառչում և պնդանում է, ստանում է կաղապարի նախագծով սահմանված դետալի ձևը։
Լցման անցուղու նախագիծն ու տեղադրությունը օպտիմալացնելով՝ կարելի է կրճատել ցիկլի տևողությունը, նվազագույնի հասցնել նյութի կորուստը և կանխել դետալի այնպիսի թերությունները, ինչպիսիք են ծռվածությունը կամ նստվածքային հետքերը, որոնք կարող են առաջանալ, երբ նյութը խոռոչները հավասարաչափ չի լցնում։
Լցման անցուղին և կաղապարի խոռոչը նախագծելիս հաշվի առեք հետևյալը․
- Լցման անցուղու տեղադրությունը․ տեղադրեք այն դետալի ամենահաստ հատվածում, որպեսզի խոռոչը արդյունավետ լցվի և կանխվեն դատարկությունները կամ այլ թերությունները։
- Լցման անցուղու տրամագիծը․ համոզվեք, որ այն բավականաչափ մեծ է բավարար հոսք ապահովելու համար, բայց ոչ այնքան մեծ, որ առաջացնի ճնշման չափազանց մեծ անկում կամ կծկման խնդիրներ։
- Լցման անցուղու երկարությունը․ կարգավորեք դրա երկարությունը՝ ներարկման ճնշումը հավասարակշռելու և նյութի սառչելու կամ թերի լցման վտանգը նվազեցնելու համար։
Այս գործոնները հաշվի առնելով՝ դուք կարող եք հաջողությամբ ներառել լցման անցուղին ներարկման ձուլման գործընթացում և արտադրել բարձրորակ պլաստիկ դետալներ։ Հիշեք, որ լցման անցուղու հիմնական գործառույթը հալված պլաստիկի սահուն ու արդյունավետ հոսքը ներարկման հանգույցից դեպի կաղապարի խոռոչ ապահովելն է։ Հետևաբար, ներարկման ձուլման հաջողության համար ուշադիր եղեք դրա նախագծին և չափերին։
Պլաստիկ լցման անցուղու նախագծումն ու ձևավորումը
Այս բաժնում դուք կծանոթանաք ներարկման ձուլման մեջ պլաստիկ լցման անցուղու նախագծմանն ու ձևավորմանը։
Նախ կարևոր է ապահովել լցման անցուղու ճիշտ նախագիծը՝ հալված պլաստիկի նյութի հոսքն օպտիմալացնելու համար։ Լցման անցուղուն անհրաժեշտ է թեքություն, այսինքն՝ փոքր անկյուն, որպեսզի այն պնդանալուց հետո հեշտությամբ հանվի կաղապարից։
Որքան մեծ է թեքության անկյունը, այնքան հեշտ է լցման անցուղին հանել կաղապարից։ Թեքությունը նաև նվազեցնում է լցման փուլում դիմադրությունը՝ ապահովելով հալված պլաստիկի ավելի սահուն հոսք։
Կաղապար մտնելուց հետո հալված պլաստիկը լցման անցուղուց հոսում է դեպի առանձին խոռոչներ՝ հոսքուղիների համակարգի միջոցով։ Այս բաշխման համակարգը պետք է ուշադիր նախագծվի, քանի որ այն ազդում է ձուլված դետալների վերջնական որակի և միատեսակության վրա։
Նյութի ցանկալի բաշխումն ապահովելու համար կարելի է օգտագործել տարբեր տեսակի մուտքային անցքեր, օրինակ՝ եզրային, հովհարաձև կամ թունելային անցքեր։ Յուրաքանչյուր տեսակի չափն ու ձևը տարբեր են, ուստի կարևոր է ձեր կիրառության համար ճիշտ մուտքային անցքն ընտրել։
Օրինակ՝ եզրային մուտքային անցքերը բարակ և նեղ են՝ ապահովելով ձուլված դետալի ու լցման անցուղու մաքուր, աննկատ տարանջատում։ Հովհարաձև մուտքային անցքերը, մյուս կողմից, ավելի լայն բացվածք ունեն և թույլ են տալիս հալված պլաստիկին ավելի հավասարաչափ հոսել։
Արդյունքում կաղապարի խոռոչներն ավելի հավասարաչափ են լցվում, ինչը նվազեցնում է նյութի կծկման կամ ծռվածության հավանականությունը։ Թունելային մուտքային անցքերը սովորաբար օգտագործվում են ավելի բարդ կամ նուրբ դետալներ ձուլելիս, քանի որ թույլ են տալիս ճշգրիտ կառավարել հալված պլաստիկի հոսքը։
Նախագծման ընթացքում պետք է հաշվի առնել նաև լցման անցուղու ներսում պլաստիկ նյութի պնդացումը։ Կաղապարի մեջ պետք է ներառել պատշաճ հովացման ալիքներ՝ նյութի ճիշտ հովացումն ապահովելու համար։ Սա օգնում է կանխել թերությունները և բարձրացնել վերջնական դետալի ընդհանուր որակը։
Լցման անցուղու և հոսքուղիների համակարգերը
Ներարկման ձուլման մեջ լցման անցուղու և հոսքուղիների համակարգը կարևոր է հալված պլաստիկ նյութը կաղապարի միջով բաշխելու և ի վերջո յուրաքանչյուր խոռոչ հասցնելու համար։
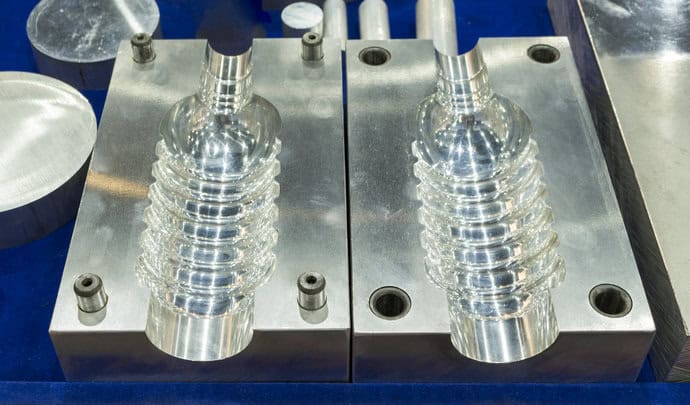
Երբ հալված պլաստիկը լցման անցուղով մտնում է կաղապար, այն հոսում է դեպի հոսքուղիներ։ Հոսքուղիները ալիքներ են, որոնք նյութը տեղափոխում են դեպի մուտքային անցքերը։ Այդ անցքերը թույլ են տալիս պլաստիկին վերահսկվող եղանակով մտնել յուրաքանչյուր խոռոչ։ Մուտքային անցքերն ու հոսքուղիները միասին նպաստում են սահուն ու հավասարակշռված հոսքին և արտադրանքի հետևողական որակին։
Լցման անցուղու և հոսքուղիների համակարգում կան մուտքային անցքերի և հոսքուղիների տարբեր տեսակներ։ Օրինակ՝ երկրորդական հոսքուղին կարող է ճյուղավորվել հիմնական հոսքուղուց՝ ապահովելով նյութի բաշխման ավելի ճշգրիտ կառավարում բազմախոռոչ կաղապարներում։
Երկրորդական հոսքուղիների օգտագործումը հնարավորություն է տալիս ճշգրտել լցման գործընթացը, կրճատել ցիկլի տևողությունը և բարձրացնել ձուլման ընդհանուր արդյունավետությունը։
Լցման անցուղու և հոսքուղիների համակարգը նախագծելիս կարևոր է ապահովել հավասարակշռված հոսք։ Սա նշանակում է, որ հալված նյութը պետք է միաժամանակ հասնի կաղապարի յուրաքանչյուր խոռոչ՝ հավասար ճնշմամբ և ծավալով։ Արդյունքում բոլոր դետալները հավասարաչափ են լցվում և միատեսակ հովացվում։
Ահա լցման անցուղու և հոսքուղիների համակարգերի նախագծման մի քանի կարևոր գործոն․
- Հոսքուղիների չափերը․ տրամագիծը, երկարությունը և ձևը պետք է ուշադիր նախագծվեն՝ հավասարակշռված հոսքը պահպանելու և ճնշման անկումը նվազագույնի հասցնելու համար։
- Մուտքային անցքի տեսակը և չափը․ ընտրեք ձեր կիրառությանը համապատասխան անցքը՝ հաշվի առնելով դետալի նախագիծը, նյութը և հոսքի ցանկալի բնութագրերը։ Համոզվեք, որ անցքի չափը համապատասխանում է նյութի հետևողական հոսքն ապահովելու պահանջին։
- Հավասարակշռված հոսք․ օպտիմալացրեք լցման անցուղու և հոսքուղիների նախագիծը, որպեսզի բոլոր խոռոչներում հոսքը հավասարակշռված լինի՝ ապահովելով հավասարաչափ լցում և հովացում։
Հիշեք, որ լցման անցուղու և հոսքուղիների արդյունավետ համակարգը կարևոր է ներարկման ձուլման հաջողության համար։ Այս գործոններից յուրաքանչյուրը ուշադիր հաշվի առնելով՝ կարող եք նախագծել այնպիսի համակարգ, որն ապահովում է նյութի հոսքի ցանկալի հավասարակշռությունը և բարելավում ձուլված դետալների արդյունավետությունն ու որակը։
Լցման անցուղու նախագծման մարտահրավերներն ու լուծումները
Լցման անցուղիների ճիշտ նախագծումը կարևոր է որակյալ արտադրանք և արդյունավետ գործընթաց ապահովելու համար։ Այս բաժնում կքննարկենք լցման անցուղու նախագծման տարածված մարտահրավերներն ու հնարավոր լուծումները։
Լցման անցուղու նախագծման հիմնական մարտահրավերներից մեկը, որին կարող եք հանդիպել, ճնշման անկումն է։ Երբ պլաստիկը հոսում է լցման անցուղով, դրա արագությունը պետք է վերահսկել՝ ճնշման կորուստը նվազագույնի հասցնելու և հոսքի օպտիմալ արագությունն ապահովելու համար։
Այս մարտահրավերի լուծումներից մեկը լցման անցուղու ճիշտ չափն ու ձևն ընտրելն է, որը կապահովի օպտիմալ հոսք և կնվազեցնի դիմադրությունը։
Մեկ այլ խնդիր կարող է լինել լցման անցուղու անբավարար ծավալը, որի հետևանքով դետալը վատ է արտանետվում, իսկ պատրաստի դետալներում առաջանում են դատարկություններ։ Այս խնդիրը լուծելու համար պետք է ճշգրիտ հաշվարկել անհրաժեշտ նյութի ծավալը և համապատասխանաբար կարգավորել լցման անցուղու նախագիծը։ Բացի այդ, պատշաճ արտանետման համակարգի օգտագործումը կկանխի դետալի դեֆորմացիան և կապահովի ամբողջ դետալի հավասարաչափ հովացումը։
Լցման անցուղում նյութի հոսքի կարգավորումը կարող է նաև օգնել կանխել ներարկմամբ ձուլված դետալների վրա նստվածքային հետքերի ու ծռվածության առաջացումը։
Դա ապահովելու համար գուցե անհրաժեշտ լինի կարգավորել հոսքի արագությունը՝ օպտիմալացնելով լցման անցուղու տրամագիծը, հոսքուղու չափը և մուտքային անցքի տեղադրությունը։
Նյութի կորուստների և կայունության տեսանկյունից լցման անցուղու նախագիծը կարևոր դեր ունի։ Նախագծի օպտիմալացումը կարող է նվազեցնել կրկնակի աղալու ենթակա նյութի քանակը՝ խնայելով ռեսուրսներն ու բարձրացնելով արդյունավետությունը։ Հեշտությամբ կրկնակի աղալու ենթակա նյութերի համար սառը հոսքուղիների համակարգի կիրառումը նույնպես կարող է նվազեցնել կորուստները։
Այս խնդիրները լուծելով նախագծի պատշաճ ճշգրտումների և օպտիմալացման միջոցով՝ կարող եք ապահովել բարձրորակ պլաստիկ դետալների արտադրությունը և բարելավել ներարկման ձուլման գործընթացի ընդհանուր արդյունավետությունը։
Հաճախ տրվող հարցեր
1. Ներարկման ձուլման մեջ հոսքուղիների ի՞նչ տեսակներ կան։
Ներարկման ձուլման մեջ կան հոսքուղիների երկու հիմնական տեսակ՝ սառը և տաք։ Սառը հոսքուղիները կաղապարի ներսում գտնվող պարզ ալիքներ են, որոնք հալված պլաստիկը լցման անցուղուց ուղղորդում են դեպի կաղապարի խոռոչը։ Դրանք կարող են պատրաստվել նույն նյութից, ինչ կաղապարը, ուստի պլաստիկի պնդանալուն զուգընթաց նույնպես հովանում են, ինչը հեշտացնում է դետալը կաղապարից հանելը։
Տաք հոսքուղիները, մյուս կողմից, ավելի բարդ համակարգեր են, որոնք նախատեսված են հալված պլաստիկը ցանկալի ջերմաստիճանում պահելու համար, երբ այն լցման անցուղուց շարժվում է դեպի կաղապարի խոռոչը։ Դրանք սովորաբար ներառում են տաքացուցիչներ կամ ջեռուցման տարրեր, որոնք պահպանում են կայուն ջերմաստիճանը, նվազեցնում նյութի կորուստը և բարձրացնում գործընթացի ընդհանուր արդյունավետությունը։
2. Ձուլման գործընթացում ինչո՞վ է լցման անցուղին տարբերվում հոսքուղուց։
Թեև լցման անցուղին և հոսքուղին երկուսն էլ ալիքներ են, որոնցով հալված պլաստիկը տեղափոխվում է ներարկման ձուլման գործընթացում, դրանք տարբեր գործառույթներ ունեն։ Լցման անցուղին սկզբնական ուղղահայաց անցուղին է, որը միացնում է ներարկման ձուլման մեքենայի ծայրափողակը կաղապարի խոռոչին։
Ի տարբերություն դրա՝ հոսքուղին ալիք է, որը պլաստիկը բաշխում է կաղապարի մի քանի խոռոչների կամ տարբեր հատվածների միջև։ Լցման անցուղին հալված պլաստիկի մուտքի կետն է, իսկ հոսքուղու հիմնական դերը նյութը կաղապարի ողջ տարածքով հավասարաչափ բաշխելն է։
3. Ի՞նչ դեր ունի լցման անցուղին ձուլման մեջ։
Ձուլման գործընթացում լցման անցուղին կատարում է ներարկման ձուլման գործընթացում ունեցած դերին նման գործառույթ։ Դա ուղղահայաց անցուղի է, որով հեղուկ նյութը, օրինակ՝ հալված մետաղը կամ պլաստիկը, ներմուծվում է կաղապար։ Լցման անցուղին նյութի համար հոսքի ուղի է ստեղծում դեպի կաղապարի խոռոչ՝ ապահովելով խոռոչի հավասարաչափ լցումը և վերջնական դետալի՝ թերություններից ու օդային պղպջակներից զերծ լինելը։ Սա վերացնում է ավելորդ նյութն ու կորուստները։
Ձուլման բազմաթիվ գործընթացներում լցման անցուղին նաև օգնում է կառավարել հալված նյութի հոսքը ներարկման մեքենայի ծայրափողակի միջով, ուստի այն կարևոր բաղադրիչ է բարձրորակ ձուլված դետալներ արտադրելու համար։
4. Ինչո՞ւ է կարևոր լցման անցուղու ձևը։
Լցման անցուղու ձևը զգալիորեն ազդում է ներարկման ձուլման գործընթացի արդյունավետության և որակի վրա։ Լավ նախագծված լցման անցուղին պետք է նվազագույնի հասցնի նյութի կորուստը, ապահովի հալված պլաստիկի սահուն հոսքը և նվազեցնի վերջնական դետալի այնպիսի թերությունների վտանգը, ինչպիսիք են դատարկությունները, նստվածքային հետքերը և ծռվածությունը։ Սովորաբար լավագույնն է լցման անցուղին տեղադրել դետալի ամենահաստ հատվածում, որպեսզի խոռոչն արդյունավետ լցվի։ Կոնաձև ձևը կարող է օգնել նվազեցնել ճնշման անկումը, երբ նյութը հոսում է լցման անցուղով՝ ապահովելով ներարկման ավելի սահուն և վերահսկվող գործընթաց։
5. Ինչպե՞ս է գործում կաղապարի լցման անցուղու թփը։
Կաղապարի լցման անցուղու թուփը ներարկման ձուլման գործընթացի կարևոր բաղադրիչ է, որը միացնում է ներարկման մեքենայի ծայրափողակը կաղապարի հոսքուղիների համակարգին։ Այն միացում է ստեղծում մեքենայի ծայրափողակի և լցման անցուղու միջև՝ ապահովելով ամուր հերմետիկ փակում և կանխելով արտահոսքն ու նյութի կորուստը։
Լցման անցուղու թուփը ապահովում է հալված պլաստիկ նյութի արդյունավետ և ճշգրիտ փոխանցումը ներարկման մեքենայի գուլպանից դեպի կաղապարի լցման անցուղի՝ նվազեցնելով կորուստները և ապահովելով, որ նյութը հասնի կաղապարի խոռոչին՝ դետալների օպտիմալ արտադրության համար անհրաժեշտ վիճակում։
Բուլղարական պլաստմասսայից
Մեզ հետ աշխատելիս անհանգստանալու կարիք չկա պլաստիկ լցման անցուղու որակի մասին։ Մեզնից կարող եք պատվիրել բարձրորակ պլաստիկ ներարկմամբ ձուլված դետալներ։ Անկախ ձեր գտնվելու վայրից՝ մենք առաքում ենք արագ և մեր համաձայնության համաձայն։
Խնդրում ենք, մի հաղորդագրություն ուղարկեք, որը հաճախորդին կուղարկի այն վայրում, որտեղ կարգուկանոն է տիրում ։







